În timpul turnării prin injecție se aplică o contrapresiune din partea din spate a șurubului din cilindru. Aceasta ajută șurubul să împingă plasticul topit înainte. Presiunea exercitată din spate se numește contrapresiune. Fără aceasta, în timpul turnării cu contrapresiune, șurubul s-ar deplasa înapoi, iar materialul ar rămâne neschimbat în cilindru.
Mașina de turnare prin injecție are un șurub care se rotește în cilindru, în partea din spate, și un motor hidraulic. Contrapresiunea împiedică mișcarea liniară a particulelor de plastic în cilindru. Valoarea contrapresiunii trebuie optimizată pentru ca materialul să iasă prin duză în timpul dozării. Ea nu trebuie să fie nici prea mare, nici prea mică. Contrapresiunea poate fi menținută doar atunci când se amestecă două materiale.
În timpul turnării prin injecție cu contrapresiune poate apărea scurgerea materialului din cauza presiunii constante. Pentru a preveni acest lucru, se aplică o contrapresiune de 4 mm sau 10 mm. Valoarea depinde însă de tipul și cantitatea materialului care deplasează șurubul.
Presiunea este esențială în turnarea prin injecție. Pentru a o înțelege, trebuie cunoscut modul de funcționare al procesului. Mașina amestecă, topește și formează materialele plastice în diferite forme și modele. Procesul începe prin introducerea granulelor de plastic în pâlnie. Acestea trec printr-un cilindru încălzit și sunt forfecate de șurubul de plastifiere.
Forfecarea are loc datorită șurubului rotativ, care se deplasează înapoi. Mișcarea transportă plasticul topit spre partea din față a șurubului sub formă de volum de fluid. Fluidul exercită o forță asupra șurubului și îl împinge înapoi. Această mișcare mărește volumul camerei de topire. Presiunea trebuie controlată și este denumită contrapresiune.
Cum influențează contrapresiunea turnarea prin injecție
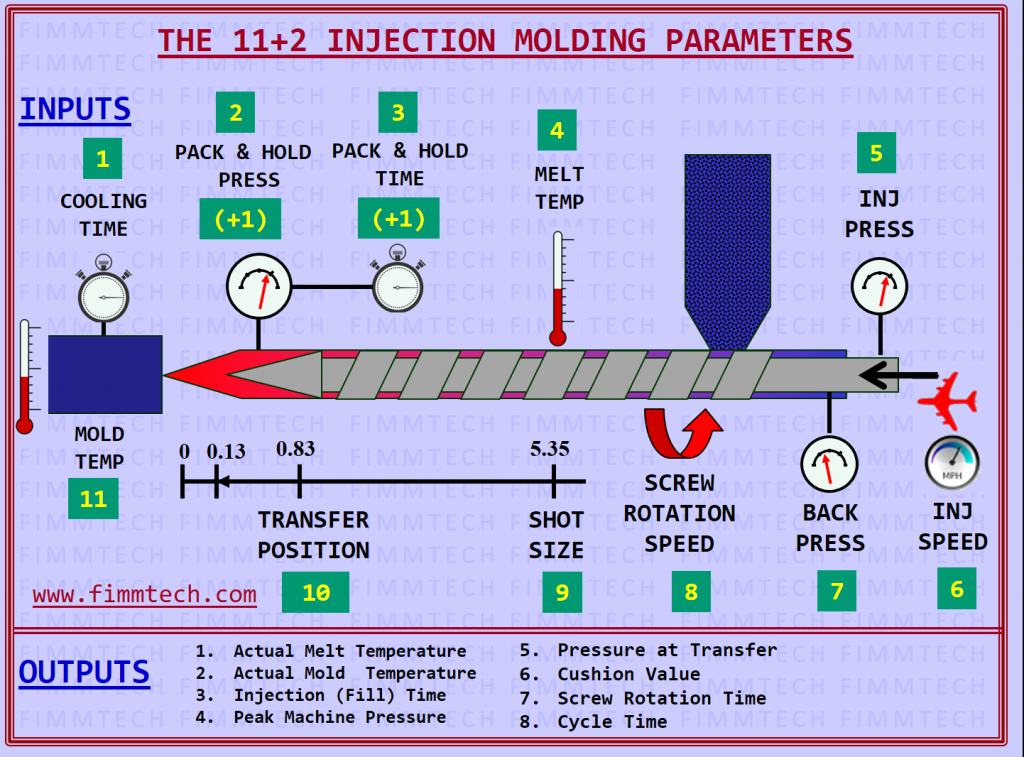
Succesul tehnicii de contrapresiune poate afecta progresul de turnare a injecției. Modul în care șurubul se mișcă este vital, deoarece face cea mai mare parte din muncă. Procesul de modelare se învârte în jurul mișcării înainte și înapoi a șurubului. Iată câțiva parametri de luat în considerare în timpul injecției de presiune spate; ●Viteza șurubului măsurată în rotație pe minut (rpm) ●Șurubul se rotește între 20 și 60 rpm în majoritatea mașinilor. ● Viteza de rotație depinde de proprietățile din plastic. ●Mărimea împușcatului este, de asemenea, un parametru important de luat în considerare.
Lucruri de știut despre turnarea injecției de presiune spate
Pentru a înțelege pe deplin controlul procesului de turnare prin injecție, este important să știm cum apare contrapresiunea. Calitatea produsului final depinde de desfășurarea uniformă a tuturor etapelor. Iată câteva roluri esențiale ale contrapresiunii în turnarea prin injecție.
Compactarea
Pentru a obține un material topit mai omogen, trebuie aplicată presiune. Presiunea ridicată apropie moleculele și îmbunătățește densitatea. Compactarea insuficientă poate limita curgerea materialului în etapele următoare. Contrapresiunea controlează mișcarea șurubului și menține presiunea necesară compactării.
Evacuarea aerului
Este dificil să împiedicăm pătrunderea aerului în materialul topit. Aerul poate proveni din condensarea compușilor volatili din plastic sau din condensarea aerului ori a lichidelor din mediul înconjurător. Aerul prins în material este împins afară de gradientul de presiune, care îl deplasează din camera de topire atunci când se aplică presiunea.
Aerul prins este evacuat din sistem către o zonă cu presiune mai scăzută. Este posibil ca aerul captiv să nu fie vizibil pe produs, însă poate reduce funcționalitatea, precizia proiectării și calitatea suprafeței. Mașina de turnare prin injecție poate fi echipată cu o zonă de aerisire și decompresie, care sporește eficiența acestor funcții.
Sincronizarea procesului
Sincronizarea este esențială în turnarea prin injecție. O diferență de o secundă într-un ciclu poate influența semnificativ produsul. În timp ce șurubul se deplasează înapoi, are loc și o altă etapă a procesului. De exemplu, materialul plastic topit rămas din ciclul anterior se răcește.
Prin urmare, deplasarea înapoi a șurubului trebuie sincronizată cu ejectarea produsului. Când șurubul se oprește din deplasarea înapoi, produsul este scos, iar matrița se închide. O întrerupere a oricărei părți a acestui proces poate afecta întregul ciclu.
Contracția
Presiunea aplicată materialului topit favorizează contracția izotropă și reduce efectele contracției. Sub presiune, volumul total al materialului topit poate scădea. Prin urmare, contrapresiunea în turnarea prin injecție contribuie la stabilitatea dimensională. Chiar și atunci când apare contracția, efectul ei este mai puțin pronunțat.
Umplerea matriței
Pentru umplerea matriței este necesară presiunea corectă asupra materialului topit. Presiunea trebuie menținută în timp ce materialul curge prin canalele de alimentare. Contrapresiunea influențează viteza și presiunea cu care se umple matrița.
Temperatura materialului topit
Presiunea aplicată sistemului determină creșterea temperaturii. Când volumul materialului topit din camera de topire crește, contrapresiunea reduce spațiul disponibil pentru acesta.
Sistemul își mărește temperatura ca urmare a contrapresiunii. Creșterea temperaturii scade pe măsură ce vâscozitatea se modifică, ceea ce favorizează umplerea matriței și formarea produsului.
Dacă contrapresiunea este prea ridicată, plasticul poate începe să se degradeze, mai ales în cazul materialelor sensibile la temperatură.
Materiale plastice armate
Materialele armate cu fibre necesită atenție suplimentară, deoarece o contrapresiune ridicată în timpul turnării prin injecție poate scurta fibrele. Compactarea și forfecarea sporită provocate de contrapresiune pot duce și la ruperea acestora.
De regulă, fibrele sunt adăugate în plastic pentru a-i îmbunătăți proprietățile. Producătorii oferă diverse recomandări pentru materialele plastice utilizate la turnarea prin injecție. Este important să țineți cont de presiunea pe care o poate suporta materialul.
Controlul adecvat al contrapresiunii este esențial pentru calitatea produsului. Pentru a obține cele mai bune produse pentru afacerea dumneavoastră, apelați la o companie de turnare prin injecție a plasticului cu reputație bună. Contactați-ne pentru informații suplimentare.