Током бризгања пластике, са задње стране пужа у цилиндру делује повратни притисак. Он помаже пужу да потискује растопљену пластику напред. Притисак који делује са задње стране назива се противпритисак. Без тог притиска, пуж би се током бризгања са противпритиском померао уназад, а материјал би остајао непромењен дуж цилиндра.
Машина за бризгање има пуж који се окреће унутар цилиндра и хидраулични мотор. Противпритисак спречава линеарно кретање пластичних честица унутар цилиндра. Његову вредност треба оптимизовати како би материјал при пуњењу излазио кроз млазницу. Не сме бити ни превисока ни прениска. Противпритисак се може одржавати само када се мешају два материјала.
Током бризгања са противпритиском може доћи до цурења материјала услед сталног противпритиска. Да би се то спречило, примењује се противпритисак од 4 mm или 10 mm. Међутим, то зависи од врсте и количине материјала који линеарно покрећу пуж.
Притисак је саставни део бризгања пластике. Да бисмо га разумели, важно је знати како овај поступак функционише. Машина за бризгање меша, топи и обликује пластику у различите облике и дизајне. Поступак почиње убацивањем пластичних пелета у левак. Пелети пролазе кроз загрејани цилиндар и смицајном обрадом се обрађују помоћу пужа за пластификацију.
Смицање омогућава пуж који се окреће и помера уназад. То кретање преноси растопљену пластику до предњег дела пужа и ствара запремину растопа. Растоп врши силу на пуж, омогућавајући му кретање уназад. Тим кретањем повећава се запремина коморе за растоп. Међутим, овај притисак мора бити контролисан. Тај притисак је противпритисак.
Како назадни притисак утиче на убризгавање
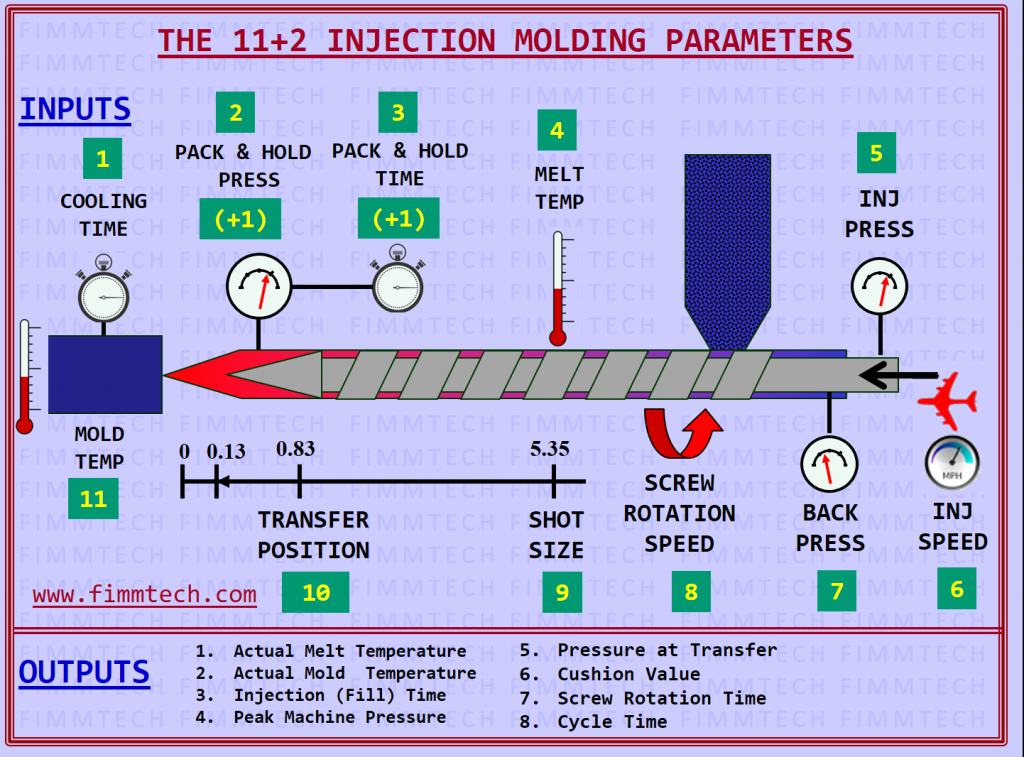
Успех технике задњег притиска може утицати на напредак обликовања убризгавања. Начин на који се вијак креће је неопходан јер ради већину посла. Процес обликовања се окреће око кретања вијта позади и напред. Ево неких параметара који треба размотрити током обликовања позадинског притиска; ● Брзина вијта измереног у ротацији у минуту (рпм) ● Вијт се ротира између 20 и 60 обртаја у већини машина. ● Брзина ротације зависи од својства пластике. ● Величина убризгавања такође је важан параметар који треба размотритити. Ово одређује комора за убризавање.
Ствари које треба знати о убризгавању леђа
За потпуно разумевање контроле поступка кључно је знати како настаје противпритисак током бризгања пластике. Квалитет коначног производа зависи од тога колико се глатко одвија сваки догађај у процесу. У наставку су неке важне улоге противпритиска у бризгању пластике.
Збијање
За уједначенији материјал мора се применити притисак на растоп. Висок притисак приближава молекуле и повећава густину. Недовољно збијање може ограничити проток низводно. Противпритисак не само да контролише кретање пужа већ одржава и потребан притисак за збијање.
Одзрачивање
Тешко је спречити улазак ваздуха у растоп. До тога може доћи због кондензације испарљивих материја у пластици или због кондензованог ваздуха или течности из окружења. Када се примени притисак, заробљени ваздух излази и градијент притиска га покреће из коморе за растоп.
Заробљени ваздух се из система премешта у подручје нижег притиска. Можда се неће видети на производу, али може довести до губитка функционалности, смањене прецизности дизајна и несавршености површине. Машина за бризгање може имати зону за одзрачивање и декомпресију која побољшава деловање ових функција.
Временско усклађивање процеса
Време је кључно у поступку бризгања пластике. Разлика од једне секунде у циклусу може знатно утицати на производ. Док се пуж помера уназад, одвија се и други процес: на пример, растоп пластике из претходног циклуса се хлади.
Зато померање пужа уназад мора бити усклађено са избацивањем производа. Када пуж престане да се помера уназад, производ се избацује, а калуп затвара. Ако се било који део овог процеса заустави, то може утицати на цео поступак.
Скупљање
Притисак на растоп подстиче изотропно скупљање и смањује његов утицај. Ако је растоп под притиском, укупна запремина може се смањити. Зато противпритисак при бризгању пластике омогућава димензионалну стабилност. Чак и када дође до скупљања, његов утицај биће мање изражен.
Пуњење калупа
За растоп при пуњењу калупа потребан је одговарајући притисак. Притисак се мора одржавати док растоп пролази кроз уливне канале. Противпритисак утиче на брзину и притисак пуњења калупа.
Температура растопа
Температура система расте као одговор на примењени притисак. Када се запремина растопа у комори за топљење повећа, противпритисак смањује простор доступан растопу.
Систем повећава температуру применом противпритиска. Пораст температуре зависи од вискозности, што погодује пуњењу калупа и формирању производа.
Ако је противпритисак превисок, може доћи до деградације пластике осетљиве на температуру.
Пластике са влакнастим пунилима
За материјале пуњене влакнима потребна је додатна пажња, јер висок противпритисак при бризгању може скратити влакна. Збијање и појачано смицање услед противпритиска могу изазвати и ломљење влакана.
Пластика се обично пуни влакнима ради побољшања својстава. Произвођачи дају више препорука за пластичне производе који се користе при бризгању. Важно је узети у обзир притисак који материјал може да издржи.
Добра контрола противпритиска кључна је за квалитет производа. Ангажујте угледну компанију за бризгање пластике како бисте добили најбољи производ за своје пословање. Обратите нам се за више информација.