Ruiskuvaluprosessissa ruuvin taakse kohdistetaan vastapainetta sylinterin sisällä. Se auttaa ruuvia työntämään sulan muovin eteenpäin. Takaa kohdistettua painetta kutsutaan vastapaineeksi. Vastapaineellisessa ruiskuvalussa ruuvi liikkuisi taaksepäin ilman vastapainetta, jolloin materiaali pysyisi muuttumattomana koko sylinterin matkalla.
Ruiskuvalukoneessa on sylinterin takaosassa pyörivä ruuvi ja hydraulimoottori. Vastapaine auttaa estämään muovihiukkasten lineaarista liikettä sylinterin sisällä. Vastapaine on säädettävä sopivaksi, jotta materiaali tulee latauksen aikana ulos suuttimesta. Paine ei saa olla liian suuri eikä liian pieni. Vastapainetta voidaan ylläpitää vain, kun kahta materiaalia sekoitetaan.
Vastapaineellisessa ruiskuvalussa voi esiintyä valumista jatkuvan vastapaineen vuoksi. Sen ehkäisemiseksi vastapaineeksi asetetaan 4 mm tai 10 mm. Arvo riippuu kuitenkin materiaalityypistä ja -määrästä, jotka saavat ruuvin liikkumaan lineaarisesti.
Paine on olennainen osa ruiskuvalua. Sen ymmärtämiseksi on tärkeää tietää, miten ruiskuvalu toimii. Ruiskuvalukone sekoittaa, sulattaa ja muovaa muovia eri muotoihin ja malleihin. Prosessi alkaa siitä, että muovipelletit syötetään suppiloon. Pelletit kulkevat lämmitetyn sylinterin läpi, ja plastisointiruuvi leikkaa niitä.
Leikkaava vaikutus syntyy, kun pyörivä ruuvi liikkuu taaksepäin. Ruuvin taaksepäin liike siirtää sulan muovin ruuvin etuosaan tietyn nestetilavuuden mukana. Neste kohdistaa ruuviin voiman, joka saa sen liikkumaan taaksepäin. Takaliike kasvattaa sulatuskammion tilavuutta. Painetta on kuitenkin säädeltävä. Tätä painetta kutsutaan vastapaineeksi.
Miten vastapaine vaikuttaa ruiskun muottiin
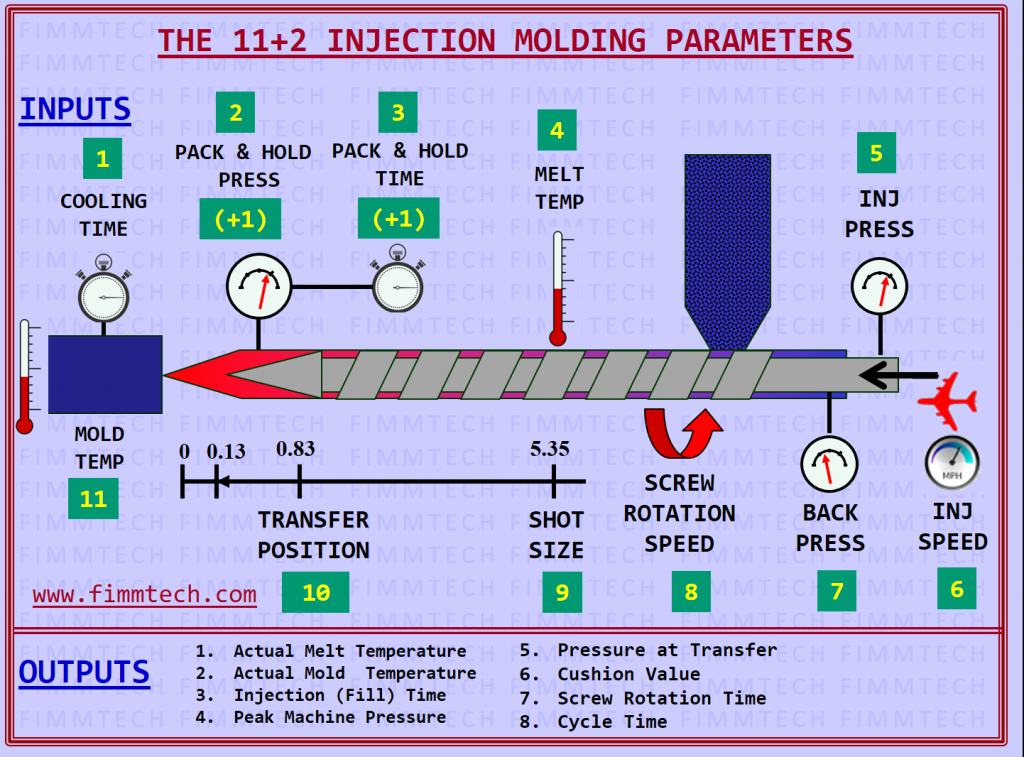
Vastapainetekniikan onnistuminen voi vaikuttaa ruiskutusmuovauksen etenemiseen. Ruuvin liikkeet ovat elintärkeitä, koska se tekee suurimman osan työstä. Muovausprosessi pyörii ruuvin taka- ja takapyörän ympärillä. Tässä muutamia parametreja, jotka on otettava huomioon vastapaineen ruiskutusmuotituksessa. ● Ruuvin nopeus pyörimisnopeudella minuutissa (rpm) ● Ruuvin pyörimisnopeus on 20–60 kierrosta minuutissa useimmissa koneissa. ● Kiertonopeus riippuu muovin ominaisuuksista. ● Kuvan koko on myös tärkeä parametri. Tämä määräytyy injektiokammion mukaan.
Asioita, jotka pitää tietää vastapaineen ruiskutuksesta.
Vastapaineen muodostumisen ymmärtäminen ruiskuvaluprosessissa on tärkeää, jotta voidaan hahmottaa, miten prosessia säädellään. Lopputuotteen laatu riippuu siitä, kuinka sujuvasti kukin vaihe etenee. Seuraavassa käsitellään vastapaineen tärkeimpiä tehtäviä ruiskuvalussa.
Tiivistäminen
Tasalaatuisen materiaalin saamiseksi sulaan on kohdistettava painetta. Korkea paine tuo molekyylit lähemmäs toisiaan ja kasvattaa tiheyttä. Riittämätön tiivistäminen voi rajoittaa materiaalin virtausta prosessin myöhemmissä vaiheissa. Vastapaine ei ainoastaan säätele ruuvin liikettä vaan myös ylläpitää tarvittavaa tiivistyspainetta.
Ilmanpoisto
Ilman pääsyn estäminen sulaan on vaikeaa. Ilmaa voi päästä mukaan muovin haihtuvien yhdisteiden tiivistymisestä tai ympäristön ilman tai nesteen tiivistymisestä. Kun painetta kohdistetaan, loukkuun jäänyt ilma pääsee ulos. Painegradientti ohjaa ilman pois sulatuskammiosta.
Loukkuun jäänyt ilma siirtyy järjestelmässä matalampaan paineeseen. Se ei välttämättä näy tuotteessa, mutta voi heikentää sen toimivuutta, suunnittelun tarkkuutta ja pinnan laatua. Ruiskuvalukoneeseen voidaan asentaa ilmanpoisto- ja paineenalennusalue, joka tehostaa näitä toimintoja.
Prosessin ajoitus
Ruiskuvaluprosessissa ajoitus on ratkaisevan tärkeää. Yhden sekunnin ero yhdessä syklissä voi vaikuttaa tuotteeseen merkittävästi. Samalla kun ruuvi liikkuu taaksepäin, tapahtuu toinenkin prosessi: esimerkiksi edellisen syklin muovisula jäähtyy.
Siksi ruuvin taaksepäin liikkeen on oltava synkronoitu tuotteen ulostyöntämisen kanssa. Kun ruuvi lakkaa liikkumasta taaksepäin, tuote poistuu ja muotti sulkeutuu. Jos jokin tämän prosessin osa keskeytyy, se voi vaikuttaa koko prosessiin.
Kutistuminen
Sulaan kohdistuva paine edistää isotrooppista kutistumista ja vähentää kutistumisen vaikutusta. Jos sula on paineen alaisena, sen kokonaistilavuus voi pienentyä. Siksi vastapaine ruiskuvalussa auttaa säilyttämään mittapysyvyyden. Vaikka kutistumista tapahtuisi, sen vaikutus jää vähäisemmäksi.
Muotin täyttö
Sulan täyttämiseen tarvitaan oikea paine. Painetta on ylläpidettävä, kun sula kulkee jakokanavien läpi. Vastapaine vaikuttaa muotin täytön nopeuteen ja paineeseen.
Sulan lämpötila
Järjestelmän lämpötila nousee siihen kohdistetun paineen vaikutuksesta. Kun sulatteen määrä sulatuskammiossa kasvaa, vastapaine pienentää sulatteelle käytettävissä olevaa tilaa.
Järjestelmän lämpötila nousee, ja tämä saavutetaan osaltaan vastapainetta käyttämällä. Lämpötilan nousu vähenee viskositeetin mukaan, mikä on eduksi muotin täytölle ja tuotteen muodostumiselle.
Jos vastapaine on liian suuri, se voi johtaa lämpöherkkien muovien hajoamiseen.
Täyteaineella vahvistetut muovit
Kuitutäytteisten materiaalien kanssa on toimittava erityisen huolellisesti, sillä korkea ruiskuvaluprosessin vastapaine voi lyhentää kuituja. Tiivistäminen ja vastapaineesta aiheutuva suurempi leikkausvoima voivat myös katkaista kuituja.
Muoveihin lisätään yleensä kuituja niiden ominaisuuksien parantamiseksi. Valmistajilla on useita suosituksia ruiskuvalussa käytettäville muovituotteille. On tärkeää ottaa huomioon paine, jonka materiaali kestää.
Vastapaineen hyvä hallinta on ratkaisevan tärkeää tuotteen laadulle. Hanki yrityksellesi paras tuote luotettavalta muovien ruiskuvaluyritykseltä. Ota meihin yhteyttä, niin kerromme lisää.