Ներարկմամբ ձուլման ընթացքում գլանի ներսում պտուտակի հետևի կողմից կիրառվում է հետադարձ ճնշում։ Այն օգնում է շնեկին հալված պլաստիկ նյութն առաջ մղել։ Պտուտակի հետևի կողմից գործադրվող այս ճնշումը կոչվում է հետադարձ ճնշում։ Հետադարձ ճնշմամբ ներարկմամբ ձուլման ժամանակ, եթե այս ճնշումը չլինի, պտուտակը հետ կշարժվի, և նյութը գլանի ամբողջ երկայնքով կմնա անփոփոխ։
Ներարկման մեքենայի գլանի հետևի հատվածում կա պտուտակ և հիդրավլիկ շարժիչ։ Հետադարձ ճնշումն օգնում է կանխել գլանի ներսում պլաստիկի մասնիկների գծային շարժումը։ Հետադարձ ճնշման չափը պետք է օպտիմալացվի, որպեսզի լիցքավորման պահին նյութը դուրս գա ծայրակալից։ Այն չպետք է չափազանց բարձր կամ ցածր լինի։ Հետադարձ ճնշումը կարող է պահպանվել միայն այն ժամանակ, երբ խառնվում են երկու նյութեր։
Հետադարձ ճնշմամբ ներարկմամբ ձուլման ընթացքում մշտական ճնշման պատճառով կարող է առաջանալ հալված նյութի կաթկթում։ Դա կանխելու համար սահմանվում է 4 mm կամ 10 mm հետադարձ ճնշում։ Սակայն արժեքը կախված է այն նյութի տեսակից ու քանակից, որը գծային շարժման է մղում շնեկը։
Ճնշումը ներարկմամբ ձուլման անբաժանելի մասն է։ Սա հասկանալու համար կարևոր է իմանալ, թե ինչպես է աշխատում գործընթացը։ Ներարկման մեքենայի գործառույթն է պլաստիկը խառնել, հալեցնել և ձուլել տարբեր ձևերի ու նախագծերի։ Գործընթացը սկսվում է պլաստիկե հատիկները բունկերի մեջ լցնելուց։ Հատիկները շարժվում են տաքացվող գլանով և կտրվում պլաստիկացնող շնեկով։
Կտրումն իրականանում է պտտվող շնեկի օգնությամբ, որը հետ է շարժվում։ Շնեկի հետընթաց շարժումը հալված պլաստիկը՝ հեղուկի ծավալով, հասցնում է շնեկի առջևի հատված։ Հեղուկը ուժ է գործադրում շնեկի վրա՝ այն հետ շարժելով։ Այդ շարժման հետևանքով հալման խցիկի ծավալը մեծանում է։ Սակայն ճնշումը պետք է վերահսկվի․ այդ ճնշումն էլ հենց հետադարձ ճնշումն է։
Ինչպես է հետադարձ ճնշումն ազդում ներարկմամբ ձուլման վրա
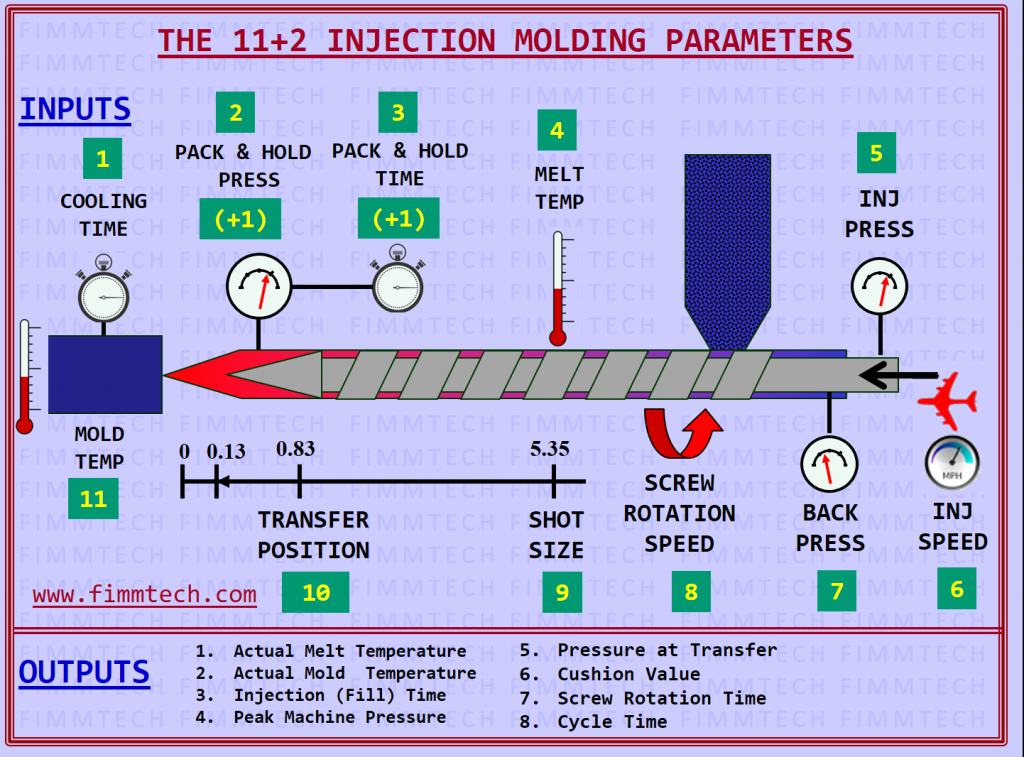
Հետադարձ ճնշման տեխնիկայի հաջող կիրառումը կարող է ազդել ներարկմամբ ձուլման ընթացքի վրա։ Կարևոր է, թե ինչպես է շարժվում շնեկը, քանի որ աշխատանքի մեծ մասն այն է կատարում։ Ձուլման գործընթացը հիմնված է շնեկի առաջ ու հետ շարժման վրա։ Հետադարձ ճնշմամբ ներարկմամբ ձուլման ժամանակ հաշվի առեք հետևյալ պարամետրերը։
● Շնեկի պտտման արագությունը՝ պտույտ/րոպեով (rpm)։
● Մեքենաների մեծ մասում շնեկը պտտվում է 20-ից 60 rpm արագությամբ։
● Պտտման արագությունը կախված է պլաստիկի հատկություններից։
● Ներարկման չափաբաժնի ծավալը նույնպես կարևոր պարամետր է։ Այն որոշվում է ներարկման խցիկով։
Ինչ պետք է իմանալ ներարկմամբ ձուլման հետադարձ ճնշման մասին
Գործընթացն ամբողջությամբ հասկանալու և կառավարելու համար կարևոր է իմանալ, թե ինչպես է հետադարձ ճնշումն առաջանում ներարկմամբ ձուլման ժամանակ։ Վերջնական արտադրանքի որակը կախված է նրանից, թե որքան սահուն է ընթանում յուրաքանչյուր փուլը։ Ահա ներարկմամբ ձուլման հետադարձ ճնշման կարևոր դերերը։
Խտացում
Նյութի առավել միատարր կառուցվածք ստանալու համար հալված նյութի վրա պետք է ճնշում գործադրել։ Բարձր ճնշումը մոլեկուլները մոտեցնում է իրար և բարձրացնում խտությունը։ Անբավարար խտացումը կարող է սահմանափակել հոսքը հետագա փուլերում։ Հետադարձ ճնշումը ոչ միայն վերահսկում է շնեկի շարժումը, այլև պահպանում է խտացման համար անհրաժեշտ ճնշումը։
Օդազերծում
Դժվար է կանխել օդի ներթափանցումը հալված նյութի մեջ։ Դա կարող է առաջանալ պլաստիկում առկա ցնդող նյութերի խտացումից կամ շրջակա միջավայրի օդի ու հեղուկի խտացումից։ Ճնշում գործադրելիս թակարդված օդը դուրս է գալիս․ ճնշման գրադիենտը այն հալման խցիկից տեղափոխում է դեպի դուրս։
Թակարդված օդը համակարգից հեռացվում է ավելի ցածր գոտի։ Այն կարող է տեսանելի չլինել արտադրանքի վրա, սակայն հանգեցնել գործառնական հատկությունների կորստի, նախագծային ճշտության նվազման և մակերևույթի թերությունների։ Ներարկման մեքենային կարելի է ավելացնել օդանցքների և ապասեղմման գոտի, որոնք բարելավում են այս գործառույթների արդյունավետությունը։
Գործընթացի ժամանակավորում
Ներարկմամբ ձուլման գործընթացում ժամանակավորումը կարևոր է։ Մեկ ցիկլում մեկ վայրկյանի տարբերությունը կարող է զգալիորեն ազդել արտադրանքի վրա։ Մեկ այլ փուլ տեղի է ունենում շնեկի հետ շարժվելիս։ Օրինակ՝ նախորդ ցիկլի պլաստիկի հալված զանգվածը սառչում է։
Ուստի շնեկի հետընթաց շարժումը պետք է համաժամեցվի արտադրանքի դուրսմղման հետ։ Երբ շնեկը դադարում է հետ շարժվել, արտադրանքը դուրս է գալիս, և կաղապարը փակվում է։ Այս գործընթացի որևէ մասի դադարը կարող է ազդել ամբողջ ցիկլի վրա։
Կծկում
Հալված նյութի վրա գործադրվող ճնշումը նպաստում է իզոտրոպ կծկմանը և նվազեցնում կծկման ազդեցությունը։ Եթե հալված նյութը ճնշման տակ է, ընդհանուր ծավալը կարող է փոքրանալ։ Հետևաբար ներարկմամբ ձուլման ժամանակ հետադարձ ճնշումը նպաստում է չափային կայունությանը։ Նույնիսկ եթե կծկում տեղի ունենա, դրա ազդեցությունն ավելի փոքր կլինի։
Կաղապարի լցում
Կաղապարը լցնելիս հալված նյութի համար անհրաժեշտ է ճիշտ ճնշում։ Ճնշումը պետք է պահպանվի, մինչ հալված նյութը հոսում է հոսքուղիներով։ Հետադարձ ճնշումն ազդում է կաղապարի լցման արագության և ճնշման վրա։
Հալված նյութի ջերմաստիճան
Գործադրվող ճնշմանն ի պատասխան՝ համակարգի ջերմաստիճանը բարձրանում է։ Երբ հալման խցիկում հալված նյութի ծավալն աճում է, հետադարձ ճնշման ազդեցությամբ նվազում է դրա համար հասանելի տարածքը։
Համակարգի ջերմաստիճանը բարձրանում է հետադարձ ճնշում գործադրելու արդյունքում։ Մածուցիկությունից կախված ջերմաստիճանի աճը նվազում է, ինչը նպաստում է կաղապարի լցմանն ու արտադրանքի ձևավորմանը։
Եթե հետադարձ ճնշումը չափազանց բարձր է, ջերմաստիճանի նկատմամբ զգայուն պլաստիկները կարող են քայքայվել։
Լցանյութերով պլաստիկներ
Մանրաթելերով լցված նյութերի դեպքում անհրաժեշտ է լրացուցիչ զգուշություն, քանի որ ներարկմամբ ձուլման բարձր հետադարձ ճնշումը կարող է կրճատել մանրաթելերի երկարությունը։ Հետադարձ ճնշման առաջացրած խտացման և կտրող ուժի ավելացման պատճառով կարող է նաև մանրաթելերի կոտրվածք առաջանալ։
Պլաստիկները հաճախ լցվում են մանրաթելերով՝ հատկությունները բարելավելու համար։ Արտադրողները մի շարք առաջարկություններ են տալիս ներարկմամբ ձուլման համար նախատեսված պլաստիկ արտադրանքի վերաբերյալ։ Կարևոր է հաշվի առնել նյութի դիմակայելի ճնշումը։
Հետադարձ ճնշման լավ վերահսկումը կարևոր է արտադրանքի որակի համար։ Ձեր բիզնեսի համար լավագույն արտադրանքը ստանալու նպատակով օգտվեք պլաստիկի ներարկմամբ ձուլման հեղինակավոր ընկերության ծառայություններից։ Լրացուցիչ տեղեկության համար կապվեք մեզ հետ։