Au cours du moulage par injection, une contre-pression est exercée sur l’arrière de la vis, à l’intérieur du fourreau. Elle aide la vis à faire avancer le plastique fondu. Cette pression exercée depuis l’arrière est appelée contre-pression. Sans contre-pression, la vis reculerait pendant le moulage, laissant la matière dans le fourreau sans changement.
La presse à injection comporte une vis qui tourne dans le fourreau et un moteur hydraulique situé à l’arrière. La contre-pression empêche le déplacement linéaire des particules de plastique dans le fourreau. Elle doit être optimisée afin que la matière sorte de la buse pendant le dosage. Elle ne doit être ni trop élevée ni trop faible. La contre-pression ne peut être maintenue que lorsque deux matériaux sont mélangés.
Pendant le moulage par injection avec contre-pression, une pression constante peut provoquer un écoulement de matière à la buse. Pour l’éviter, une contre-pression de 4 mm ou 10 mm est appliquée. La valeur dépend toutefois du type et de la quantité de matière qui font avancer la vis.
La pression est un élément essentiel du moulage par injection. Pour le comprendre, il faut connaître le fonctionnement du procédé. Une presse à injection mélange, fait fondre et moule les plastiques pour leur donner différentes formes. Le processus commence lorsque les granulés de plastique sont placés dans la trémie. Ils passent ensuite dans un fourreau chauffé et sont cisaillés par une vis de plastification.
Le cisaillement est produit par la rotation de la vis, qui recule. Ce mouvement ramène le plastique fondu vers l’avant de la vis sous la forme d’un volume de matière fluide. Celle-ci exerce une force sur la vis et la fait reculer. Ce recul augmente le volume de la chambre de fusion. Cette pression doit toutefois être contrôlée : il s’agit de la contre-pression.
Influence de la contre-pression sur le moulage par injection
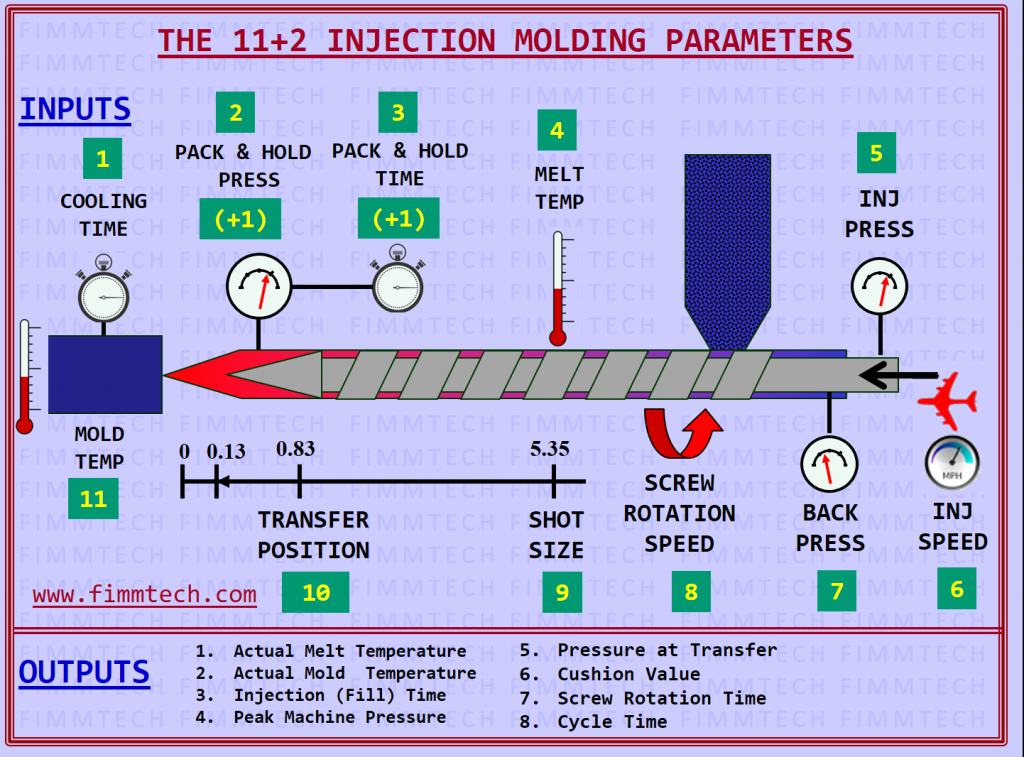
L’efficacité de la contre-pression peut influer sur le déroulement du moulage par injection. Le mouvement de la vis est essentiel, car elle effectue l’essentiel du travail. Le processus repose sur ses mouvements de va-et-vient. Voici quelques paramètres à prendre en compte lors du moulage par injection avec contre-pression :
● La vitesse de la vis, mesurée en tours par minute (rpm)
● Sur la plupart des presses, la vis tourne entre 20 et 60 rpm.
● La vitesse de rotation dépend des propriétés du plastique.
● Le volume de la dose est également un paramètre important. Il est déterminé par la chambre d’injection.
Ce qu’il faut savoir sur le moulage par injection avec contre-pression
Pour comprendre comment contrôler le processus, il est essentiel de savoir comment la contre-pression intervient dans le moulage par injection. La qualité du produit fini dépend du bon déroulement de chaque étape. Voici quelques rôles importants de la contre-pression dans le moulage par injection.
Compactage
Pour obtenir une matière plus homogène, il faut exercer une pression sur la matière fondue. Une pression élevée rapproche les molécules et augmente la densité. Un compactage insuffisant peut limiter l’écoulement en aval. La contre-pression contrôle le mouvement de la vis et maintient également la pression de compactage nécessaire.
Évacuation de l’air
Il est difficile d’empêcher l’air de pénétrer dans la matière fondue. Cela peut être dû à la condensation de composés volatils présents dans le plastique, mais aussi à de l’air ou à un liquide condensé provenant de l’environnement. Lorsque la pression est appliquée, un gradient de pression entraîne l’air piégé hors de la chambre de fusion.
L’air emprisonné est ainsi évacué du système vers une zone de plus faible pression. Il n’est pas toujours visible sur le produit, mais peut en altérer le fonctionnement, la précision dimensionnelle et l’état de surface. La presse à injection peut être équipée d’une zone de dégazage et de décompression qui améliore l’efficacité de ces dispositifs.
Synchronisation du processus
Le synchronisme est essentiel dans le moulage par injection. Un écart d’une seconde sur un cycle peut avoir une incidence importante sur le produit. Une autre opération se déroule pendant le recul de la vis : la matière fondue du cycle précédent refroidit, par exemple.
Le recul de la vis doit donc être synchronisé avec l’éjection du produit. Lorsque la vis cesse de reculer, le produit est éjecté et le moule se referme. L’arrêt d’une seule étape peut perturber l’ensemble du processus.
Retrait
La pression appliquée à la matière fondue favorise un retrait isotrope et en réduit les effets. Sous pression, le volume total de la matière fondue peut diminuer. La contre-pression lors du moulage par injection contribue ainsi à la stabilité dimensionnelle. Même si un retrait se produit, son effet est moins marqué.
Remplissage du moule
La matière fondue doit subir une pression adaptée pendant le remplissage du moule. Cette pression doit être maintenue lorsqu’elle circule dans les canaux. La contre-pression influe sur la vitesse et la pression de remplissage du moule.
Température de la matière fondue
La température du système augmente en réponse à la pression appliquée. Lorsque le volume de matière fondue dans la chambre augmente, la contre-pression réduit l’espace dont elle dispose.
La contre-pression fait alors augmenter la température du système. La variation de température dépend également de la viscosité, un facteur qui influe sur le remplissage du moule et la formation du produit.
Si la contre-pression est trop élevée, elle peut dégrader les plastiques sensibles à la température.
Plastiques chargés
Les matières chargées en fibres nécessitent une attention particulière : une contre-pression élevée pendant le moulage par injection peut raccourcir les fibres. Le compactage et le cisaillement accru dus à la contre-pression peuvent également les rompre.
Les plastiques sont généralement chargés en fibres pour améliorer leurs propriétés. Les fabricants formulent plusieurs recommandations pour les produits plastiques destinés au moulage par injection. Il est essentiel de tenir compte de la pression que la matière peut supporter.
Une bonne maîtrise de la contre-pression est essentielle à la qualité du produit. Faites appel à une entreprise de moulage par injection plastique réputée pour obtenir les meilleurs produits pour votre activité. Contactez-nous pour plus d’informations.