Durante a moldagem por injeção, aplica-se contrapressão na parte traseira do fuso dentro do cilindro. Essa pressão ajuda o fuso a empurrar o plástico fundido para a frente e é denominada contrapressão. Sem ela, o fuso recuaria e o material permaneceria sem alterações ao longo do cilindro.
A máquina de moldagem por injeção tem um fuso que se desloca no cilindro e um motor hidráulico. A contrapressão controla o movimento linear das partículas de plástico no cilindro. Deve ser ajustada para que, durante a dosagem, o material saia pelo bico: não pode ser demasiado alta nem demasiado baixa. A contrapressão só pode ser mantida quando se misturam dois materiais.
Durante a moldagem por injeção com contrapressão constante, pode ocorrer gotejamento. Para o evitar, aplica-se uma contrapressão de 4 mm ou 10 mm, conforme o tipo e a quantidade de material que fazem o fuso deslocar-se linearmente.
A pressão é uma parte essencial da moldagem por injeção. Para a compreender, é importante conhecer o funcionamento da máquina, que mistura, funde e molda plásticos em diferentes formas e projetos. O processo começa com grânulos colocados no funil. Estes passam por um cilindro aquecido e são cisalhados por um fuso de plastificação.
O cisalhamento é produzido pela rotação do fuso, que também recua. Esse movimento transporta o plástico fundido para a parte frontal do fuso, formando um volume de material fluido. O fluido exerce força sobre o fuso e provoca o seu recuo, aumentando o volume da câmara de fusão. Essa pressão tem de ser controlada e chama-se contrapressão.
Como a contrapressão afeta a moldagem por injeção
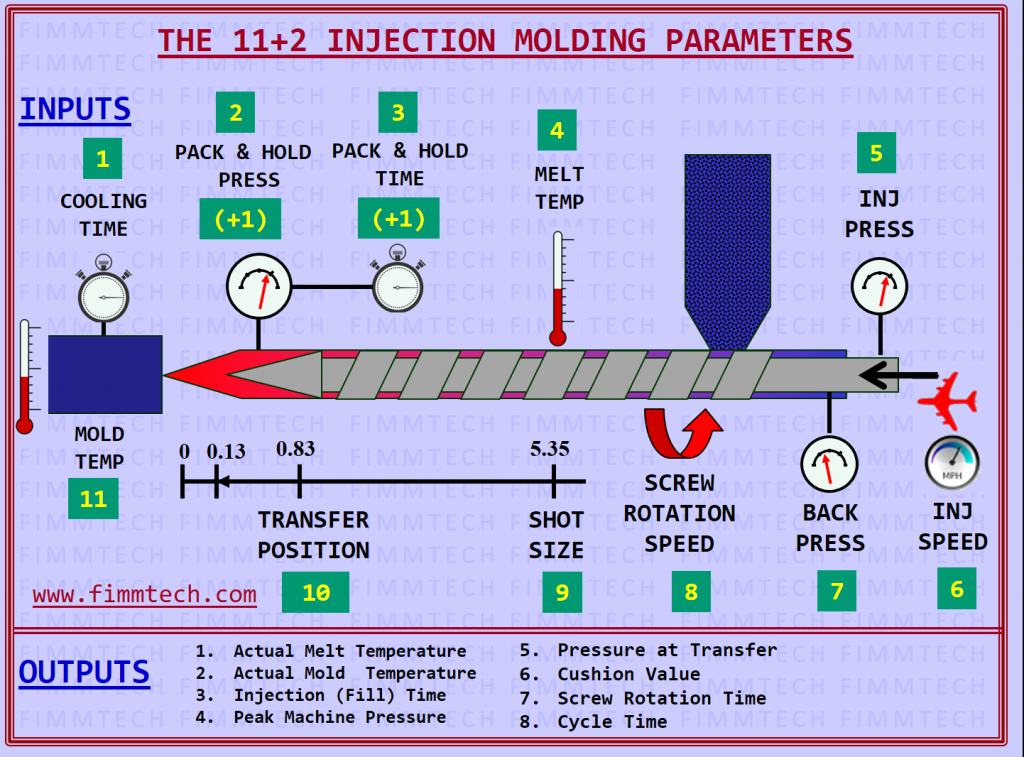
O sucesso da técnica de contrapressão pode afetar o progresso da moldagem por injeção. A maneira como o parafuso se move é vital, pois faz a maior parte do trabalho. O processo de moldagem gira em torno do movimento para trás e para a frente do parafuso. Aqui estão alguns parâmetros a serem considerados durante a moldagem por injeção por contrapressão; A velocidade do parafuso medida em rotação por minuto (rpm) O parafuso também gira entre 20 e 60 rpm na maioria das máquinas. A velocidade de rotação depende das propriedades de injeção de tamanho importante.
Coisas a saber sobre moldagem por injeção por contrapressão
É essencial compreender como se gera a contrapressão no processo de moldação por injeção para perceber como este é controlado. A qualidade do produto final depende da execução correta de cada etapa. Seguem-se algumas funções importantes da contrapressão na moldação por injeção.
Compactação
A aplicação de pressão ao material fundido ajuda a obter um material mais uniforme. A pressão aproxima as moléculas e aumenta a densidade. Uma compactação insuficiente pode limitar o fluxo nas etapas seguintes. A contrapressão controla o movimento do parafuso e mantém a pressão de compactação necessária.
Ventilação
É difícil impedir totalmente a entrada de ar no material fundido. O ar pode resultar da condensação de componentes voláteis do plástico ou da entrada de ar ou líquido do ambiente. Quando se aplica pressão, o ar retido desloca-se através de um gradiente de pressão e sai da câmara de fusão.
O ar retido é conduzido para uma zona de menor pressão e removido do sistema. Pode não ser visível no produto, mas pode comprometer a funcionalidade, a precisão da conceção e o acabamento superficial. A máquina de moldação por injeção pode incluir uma zona de ventilação e descompressão para melhorar estas funções.
Sincronização do processo
A sincronização é fundamental na moldação por injeção. Uma diferença de um segundo num ciclo pode afetar significativamente o produto. Enquanto o parafuso recua, ocorre outro processo: por exemplo, o plástico fundido do ciclo anterior arrefece.
Por isso, o recuo do parafuso deve estar sincronizado com a extração do produto. Quando o parafuso termina o recuo, a peça é extraída e o molde fecha. Uma interrupção em qualquer etapa pode afetar todo o processo.
Contração
A pressão aplicada ao material fundido favorece uma contração isotrópica e reduz o impacto da contração. Se o material permanecer sob pressão, o volume total pode diminuir. Assim, a contrapressão na moldação por injeção contribui para a estabilidade dimensional e reduz o efeito da contração.
Enchimento do molde
Durante o enchimento do molde, o material fundido necessita da pressão adequada. Esta deve ser mantida enquanto o material percorre os canais de alimentação. A contrapressão influencia a velocidade e a pressão de enchimento do molde.
Temperatura do material fundido
A temperatura do sistema aumenta em resposta à pressão aplicada. Quando o volume de material fundido na câmara aumenta, a contrapressão reduz o espaço disponível.
A aplicação de contrapressão aumenta a temperatura do sistema. O aumento da temperatura varia com a viscosidade e pode favorecer o enchimento do molde e a formação do produto.
Se a contrapressão for excessiva, pode degradar plásticos sensíveis à temperatura.
Plásticos reforçados
Os materiais reforçados com fibras exigem cuidados adicionais, pois uma contrapressão elevada na moldação por injeção pode reduzir o comprimento das fibras. A compactação e o aumento do cisalhamento provocados pela contrapressão também podem quebrá-las.
Normalmente, adicionam-se fibras aos plásticos para melhorar as suas propriedades. Os fabricantes fornecem recomendações para os materiais utilizados na moldação por injeção; é essencial respeitar a pressão que o material pode suportar.
Um bom controlo da contrapressão é fundamental para a qualidade do produto. Recorra a uma empresa de moldação por injeção de plástico com experiência para obter o melhor produto para a sua atividade. Contacte-nos para mais informações.