射出成形工程では、シリンダー内のスクリューの後方から背圧をかけます。これにより、スクリューが溶融したプラスチック材料を前方へ押し出します。この後方から加わる圧力を背圧と呼びます。背圧をかけずに射出成形を行うと、スクリューは後退し、シリンダー内の材料は変化しないままになります。
射出成形機は、シリンダー内を回転するスクリューと、後方にある油圧モーターで構成されています。背圧は、シリンダー内のプラスチック粒子が直線的に移動するのを抑えます。計量時に材料がノズルから出てくるよう、背圧を適切に調整する必要があります。高すぎても低すぎてもいけません。背圧を維持するのは、2種類の材料を混合する場合に限られます。
背圧を利用した射出成形では、背圧が一定にかかることで樹脂が垂れることがあります。これを防ぐため、4 mmまたは10 mmの背圧をかけます。ただし、これはスクリューを直線的に動かす材料の種類や量によって異なります。
圧力は射出成形に欠かせない要素です。理解するには、射出成形の仕組みを知ることが大切です。射出成形機は、プラスチックを混合・溶融し、さまざまな形状やデザインに成形します。まず、プラスチックペレットをホッパーに投入します。ペレットは加熱されたシリンダー内を移動し、可塑化スクリューによってせん断されます。
回転するスクリューが後退することで、せん断が起こります。スクリューが後退すると、溶融したプラスチックが流体の体積とともにスクリューの前方へ移動します。流体がスクリューに力を加えることで、スクリューは後退します。この動きによって、溶融樹脂室の容積が増加します。ただし、この圧力は制御しなければなりません。この圧力が背圧です。
背圧が射出成形に与える影響
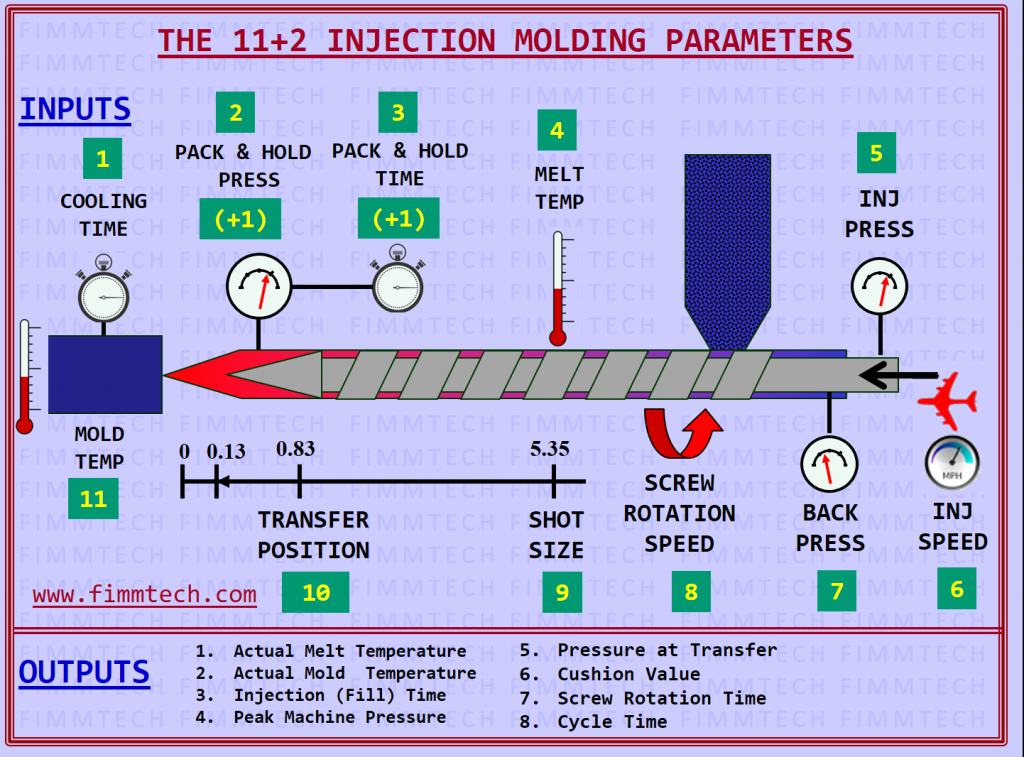
背圧のかけ方は、射出成形の進行に影響を及ぼします。工程の大部分を担うスクリューの動きが重要です。成形工程は、スクリューの前後運動を中心に進みます。背圧を利用した射出成形では、以下の条件を考慮してください。
●毎分回転数(rpm)で表すスクリュー速度
●多くの射出成形機では、スクリューは20~60 rpmで回転します。
●回転速度はプラスチックの特性によって異なります。
●ショットサイズも重要な条件です。これは射出室によって決まります。
背圧を利用した射出成形について知っておきたいこと
工程を適切に制御する方法を理解するには、射出成形で背圧がどのように発生するかを知ることが重要です。最終製品の品質は、各工程がどれだけ円滑に進むかによって決まります。以下に、射出成形における背圧の主な役割を紹介します。
圧縮
材料をより均一にするには、溶融樹脂に圧力をかける必要があります。高い圧力によって分子が密集し、密度が高まります。圧縮が不十分だと、後工程で流れが滞ることがあります。背圧はスクリューの動きを制御するだけでなく、必要な圧縮圧力も維持します。
ガス抜き
溶融樹脂への空気の混入を防ぐのは容易ではありません。プラスチック中の揮発成分の凝縮や、周囲の空気・液体の混入が原因となることがあります。圧力をかけると圧力勾配が生じ、閉じ込められた空気が溶融樹脂室から押し出されます。
閉じ込められた空気は、系外の低圧領域へ移動します。製品上では空気が確認できない場合もありますが、機能の低下につながるおそれがあります。また、設計精度の低下や表面の不具合を招くこともあります。射出成形機にベントゾーンや減圧ゾーンを設けると、こうした機能の効果を高められます。
工程のタイミング
射出成形ではタイミングが重要です。1サイクルで1秒違うだけでも、製品に大きな影響を及ぼすことがあります。スクリューが後退する間にも、別の工程が進みます。たとえば、前のサイクルで溶融したプラスチックが冷却されます。
そのため、スクリューの後退は製品の突き出しと同期させる必要があります。スクリューが後退を停止すると、製品が離型され、金型が閉じます。この工程の一部でも停止すれば、全体に影響が及ぶ可能性があります。
収縮
溶融樹脂に圧力をかけることで、等方的な収縮が促され、収縮の影響を抑えられます。溶融樹脂に圧力がかかると、全体の体積が減少することがあります。そのため、射出成形における背圧は寸法安定性の向上につながります。収縮が起きても、その影響を軽減できます。
金型充填
金型に充填する際は、溶融樹脂に適切な圧力をかける必要があります。樹脂がランナーを通る間も、圧力を維持しなければなりません。背圧は、金型充填の速度と圧力に影響します。
溶融樹脂温度
圧力をかけると、系の温度が上昇します。溶融樹脂室内の樹脂量が増えると、背圧によって樹脂が占められる空間が狭まります。
背圧をかけることで系の温度が上昇します。粘度に応じて温度上昇の程度は変化しますが、金型充填や製品の成形には適しています。
背圧が高すぎると、温度に敏感なプラスチックが劣化するおそれがあります。
繊維強化プラスチック
繊維を含む材料には特に注意が必要です。射出成形時の背圧が高いと、繊維が短くなることがあります。また、背圧による圧縮やせん断の増加によって、繊維が破損するおそれもあります。
プラスチックには、特性を高めるために繊維を充填することがよくあります。射出成形に使うプラスチック製品については、メーカーからさまざまな推奨事項が示されています。材料が耐えられる圧力を考慮することが大切です。
背圧を適切に制御することは、製品の品質を保つうえで欠かせません。信頼できるプラスチック射出成形会社に依頼して、ビジネスに最適な製品を手に入れましょう。詳しくはお問い合わせください。