
表面品質は、2つの段階で決まります。成形時に、金型キャビティの光沢、マット、またはテクスチャが部品に転写されます。めっき、真空コーティング、塗装、印刷、レーザーマーキング、クリスタルラベルなどの二次処理は、成形後に施し、色、グラフィック、金属調の外観、識別表示、保護、電気特性などを付与します。
仕上げは、金型製作の着手前に決めておく必要があります。樹脂の選定、抜き勾配、キャビティの準備、ゲートやエジェクタの位置、マスキング、検査、コスト、リードタイムに影響するためです。Moldieは射出成形金型の製作と成形後の表面処理の両方に対応しており、これらの選択を一括して検討できます。
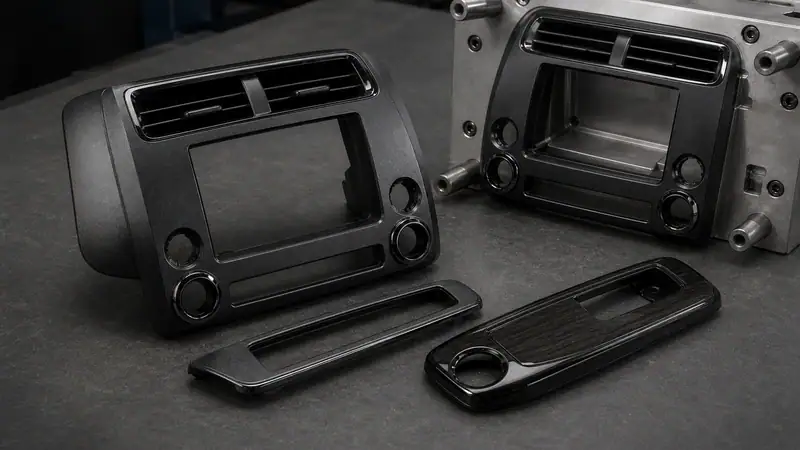
金型仕上げと二次処理
金型仕上げはキャビティまたはコアに施され、すべての部品に転写されます。別の膜を追加せずに、成形品の光沢、粗さ、シボ、パターンを調整できます。二次処理は成形品ごとに施され、コーティング、印刷層、消えにくいマーキング、ラベルなどを追加できます。
| 項目 | 金型仕上げ | 二次処理 |
| 工程段階 | 成形前にキャビティまたはコアに施す | 成形後に部品へ施す |
| 主な効果 | 光沢、マット、粗さ、シボ、パターン | 色、金属調の外観、グラフィック、マーキング、保護、導電性 |
| 主な管理項目 | 仕上げグレード、テクスチャコード、抜き勾配、材料、外観面の指定図 | 適合性、前処理、マスキング、硬化、密着性、機能試験 |
2つの方法を組み合わせることもよくあります。たとえば、筐体の外側に成形シボを施し、操作アイコンをパッド印刷し、トレーサビリティ用にレーザーマーキングを追加できます。図面には、外観面または機能面ごとに処理内容と範囲を明記してください。
金型表面仕上げ
研磨は、光沢面や透明面を作るのに適しています。研磨紙や砥石では半光沢やマットに仕上げられ、ブラスト、放電加工、化学エッチング、レーザーテクスチャ加工では、より粗い表面やパターンを形成できます。SPI、VDI 3400、Mold-Techは、広く使われている基準です。
SPI仕上げの区分
| 区分 | 方法 | 一般的な外観 | Raの目安(µm) |
| SPI A-1~A-3 | ダイヤモンドバフ研磨 | 高光沢~標準光沢 | 0.012~0.100 |
| SPI B-1~B-3 | 研磨紙 | 細目~標準的な半光沢 | 0.05~0.32 |
| SPI C-1~C-3 | 砥石 | 細目~標準的なマット | 0.35~0.70 |
| SPI D-1~D-3 | ガラスビーズまたは酸化物ブラスト | サテン調~粗いテクスチャ | 0.80~18.0 |
SPIグレードは金型の仕上げ状態を定めますが、最終的な外観は樹脂にも左右されます。外観の一貫性が重要な場合は、量産で使う樹脂と色で作製したサンプルを確認してください。
VDIおよびMold-Techの基準
| 基準 | 表面粗さまたは深さ | 一般的な仕上がり | 抜き勾配 |
| VDI 12 | Ra 0.40 µm | 低光沢 | プロジェクトごとに設定 |
| VDI 18 | Ra 0.80 µm | サテン調 | プロジェクトごとに設定 |
| VDI 24 | Ra 1.60 µm | くすんだマット | プロジェクトごとに設定 |
| VDI 30 | Ra 3.15 µm | 粗めのくすんだテクスチャ | プロジェクトごとに設定 |
| VDI 45 | Ra 18.00 µm | 非常に粗いテクスチャ | プロジェクトごとに設定 |
| MT-11010 | 0.001 in / 0.0254 mm | 細かいマットな砂目調 | 最小1.5° |
| MT-11020 | 0.0015 in / 0.0381 mm | 中程度のマット | 最小2.5° |
| MT-11030 | 0.002 in / 0.0508 mm | 粗めのマット | 最小3° |
VDI値が大きいほど、表面は粗くなります。 Mold-Techはテクスチャコードと深さで指定し、テクスチャが深いほど大きな抜き勾配が必要です。各規格で粗さの値が近くても、光沢やパターンが同じとは限りません。重要な表面は、規格名を明記し、実物サンプルで承認してください。
材料、抜き勾配、外観面
同じ金型仕上げでも、材料によって見え方が異なります。硬質プラスチックは軟質材料より細かなテクスチャを鮮明に再現し、濃色ではテクスチャが目立ちやすくなります。ガラスや鉱物フィラーは、模様の再現性を損なったり、筋を生じさせたりすることがあります。透明部品では通常、光学面の両側を適切に研磨する必要があります。
テクスチャは離型性にも影響します。抜き勾配は、テクスチャの深さ、壁の深さ、樹脂の収縮、剛性、突き出し方向を考慮して確認してください。深いリブや狭い凹部は、均一に研磨またはテクスチャ加工することが難しい場合があります。可能であれば、ゲート跡、ウェルドライン、パーティングライン、エジェクタ跡は、重要な外観面から離して配置してください。
Moldieで対応可能な成形後処理
| 処理 | 適した用途 | 主な管理項目 |
| 塗装 | 複雑な形状への多色塗装や均一な滑らかな塗膜 | 樹脂への密着、前処理、マスキング、硬化、耐摩耗性、耐薬品性、耐UV性 |
| 電気めっき | 光沢またはマットのクロム調外観。硬度や耐食性の向上も期待できる | 基材の適合性、前処理、凹部、エッジ、ラック接点、コスト |
| 真空コーティング | 薄い金属膜の形成、または導電性・非導電性表面の作製 | ベース樹脂、蒸着材料、トップコート、マスキング、電気特性の検証 |
| スクリーン印刷 | 平面または緩やかな曲面への大きめのグラフィック | インクの適合性、位置合わせ、密着性、耐摩耗性 |
| パッド印刷 | 曲面、凹部、不規則な形状への小さなグラフィック | 印刷可能範囲、位置合わせ、インクの適合性、密着性 |
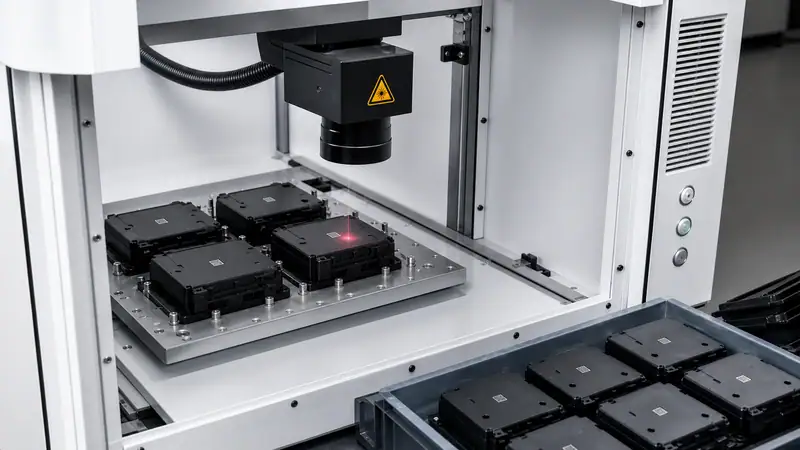
| レーザーマーキング | 消えにくいロゴ、記号、シリアル番号、トレーサビリティコード | コントラストは、樹脂、顔料、添加剤、仕上げ、レーザー設定によって異なる |
| クリスタルラベル | 透明または半透明の立体的な装飾・ブランド表示 | 貼付位置、端部の密着性、薬品への曝露、使用条件 |
Moldieでは、光沢およびマットのクロム電気めっき、インジウム系の非導電性真空コーティング、アルミニウム系の導電性コーティング、多色塗装、スクリーン印刷、パッド印刷、黒色・灰色のレーザー処理、複数のパターンのクリスタルラベルに対応しています。
電気めっきと真空コーティングはどちらも金属調の外観を作れますが、工程や機能面での効果は異なります。導電性仕上げは、外観だけで判断せず、電気試験で確認してください。印刷では、広く平らな面にはスクリーン印刷が適し、シリコンパッドを使うパッド印刷なら曲面や不規則な形状にも対応できます。
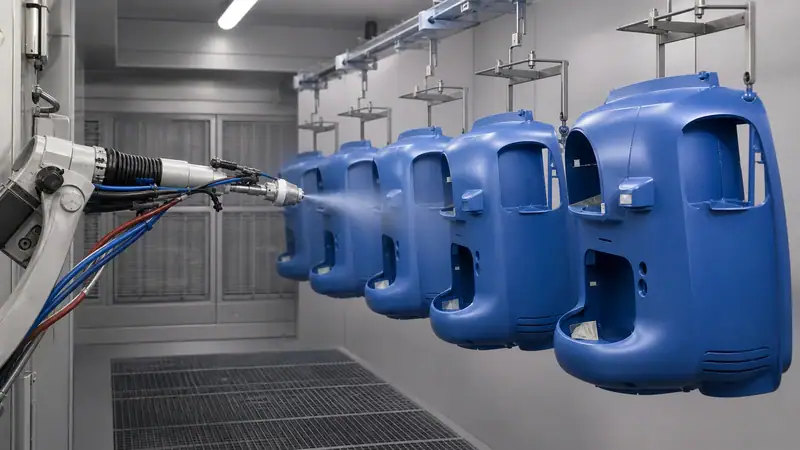
適切な処理の選び方
| 求める仕上がり | 推奨される方法 | 着手前の確認事項 |
| 高光沢または透明感 | SPI Aまたは指定の金型研磨 | 樹脂の透明度、光学面の両側、ゲート、ウェルドライン、突き出し、取り扱い |
| 成形マットまたはシボ | SPI CまたはD、VDI 3400、Mold-Tech、またはカスタムテクスチャ | 規格、グレード、抜き勾配、テクスチャの方向、加工アクセス、量産樹脂でのサンプル |
| 特定の色やコーティング効果 | 塗装 | 密着性、マスキング、塗装システム、硬化、使用環境への曝露 |
| 光沢またはマットの金属調外観 | 電気めっき | 基材、前処理、形状、ラック接点、外観基準 |
| 薄い金属調の外観または導電性 | 真空コーティング | 導電性・非導電性の要件、機能試験 |
| グラフィック | スクリーン印刷またはパッド印刷 | 部品形状、色、位置合わせ、密着性、耐摩耗性 |
| 消えにくいコードまたは記号 | レーザーマーキング | 最終樹脂と成形仕上げにおけるコントラストと視認性 |
| 立体的な装飾・ブランド表示 | クリスタルラベル | 貼付位置、端部の密着性、薬品、使用環境 |
設計チェックリスト
- 図面上で、外観面、機能面、マスキング面、成形のままの面を明確に区分する。
- 「マット」や「研磨仕上げ」といった表現だけでなく、仕上げの規格とグレードを指定する。
- 最終的な外観承認の前に、量産樹脂、色、フィラー含有量を確認する。
- 抜き勾配、テクスチャ加工へのアクセス、ゲート、パーティングライン、エジェクタ跡、ラック接点、マスキング範囲を確認する。
- 必要に応じて、耐摩耗性、耐薬品性、耐UV性、耐湿性、耐熱性、電気特性を定める。
- 実際の材料と工程で作製した部品を承認し、外観および機能の合格基準を記録してください。
Moldieと表面処理を選ぶ
Moldieでは、樹脂、金型仕上げ、部品形状、二次処理、使用環境、検査要件を一連の製造工程として検討できます。早期に確認することで、金型トライや表面処理サンプルの段階での変更を防ぎやすくなります。
技術検討をご希望の場合は、CADモデル、樹脂と色、仕上げ規格、処理範囲、年間生産量、使用条件、合格要件をご提供ください。Moldieの射出成形部品向け表面処理サービス または Moldieへのお問い合わせ にて、工程とサンプル計画についてご相談ください。







