
La calidad de la superficie se crea en dos etapas. La cavidad del molde transfiere brillo, mate o textura durante el moldeo. Los procesos secundarios como la galvanoplastia, el recubrimiento al vacío, la pulverización de pintura, la impresión, el marcado láser y las etiquetas de cristal se aplican después del moldeo para agregar color, gráficos, efectos metálicos, identificación, protección o propiedades eléctricas.
El acabado debe definirse antes de la liberación de la herramienta, ya que puede afectar la selección de la resina, el calado, la preparación de la cavidad, las ubicaciones de la entrada de inyección y el eyector, el enmascaramiento, la inspección, el costo y el tiempo de espera. Moldie es compatible con la fabricación de moldes de inyección y el tratamiento de superficies posteriores al moldeo, lo que permite que estas decisiones se revisen juntas.
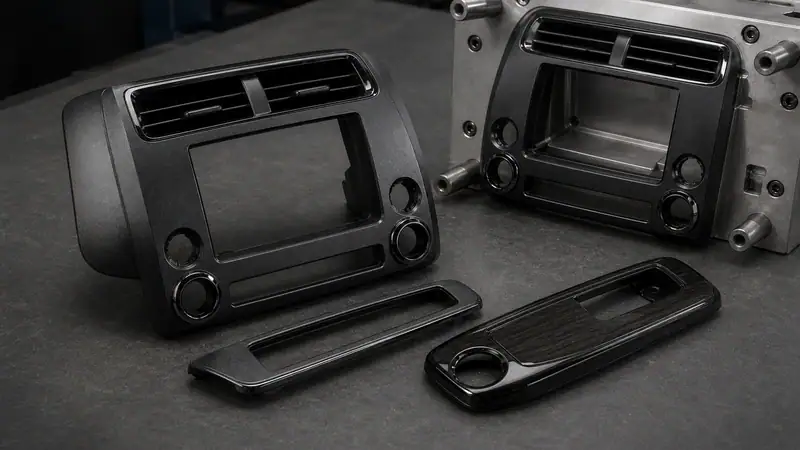
Acabado del molde y tratamiento secundario
Se crea un acabado de molde en la cavidad o núcleo y se reproduce en cada parte. Controla el brillo moldeado, la rugosidad, el grano y el patrón sin agregar una película separada. Se aplica un tratamiento secundario a cada pieza moldeada y puede agregar un recubrimiento, una capa impresa, una marca permanente o una etiqueta.
| Punto | Acabado del molde | Tratamiento secundario |
| Etapa | Antes de moldear en la cavidad o el núcleo | Después de que la pieza se moldea |
| Resultado principal | Brillo, mate, rugosidad, grano o patrón | Color, efecto metálico, gráficos, marcaje, protección o conductividad |
| Controles clave | Grado de acabado, código de textura, borrador, material y mapa de superficie cosmética | Compatibilidad, preparación, enmascaramiento, curado, adhesión y pruebas funcionales |
Los dos métodos a menudo se combinan. Una carcasa puede usar textura moldeada en el exterior, iconos de control impresos con almohadilla y marcado láser para la trazabilidad. Los dibujos deben identificar el tratamiento y el límite para cada superficie cosmética o funcional.
Acabados superficiales aplicados del molde
El pulido produce superficies brillantes o transparentes. El papel abrasivo y la piedra crean acabados semibrillantes o mate, mientras que el granallado, el EDM, el grabado químico y la texturización láser producen superficies más rugosas o con patrones. SPI, VDI 3400 y Mold-Tech son referencias comúnmente utilizadas.
SPI Finish Familias
| Familia | Método | Apariencia típica | Típico Ra m |
| SPI A-1 a A-3 | Buff de diamante | Alto brillo a brillo normal | 0,012 a 0,100 |
| SPI B-1 a B-3 | Papel abrasivo | De fino a semibrillo normal | 0,05 a 0,32 |
| SPI C-1 a C-3 | Piedra | De fino a mate normal | 0,35 a 0,70 |
| SPI D-1 a D-3 | Grano de vidrio u óxido | Satén a la textura áspera | 0.80 a 18.0 |
Los grados SPI definen cómo se termina el molde, pero la apariencia final también depende del plástico. Use una muestra hecha de la resina de producción y color cuando la consistencia cosmética importa.
VDI y Mold Tech Referencias
| Referencia | Superficie o profundidad | Resultado típico | Proyecto |
| VDI 12 | Ra 0,40 m | Bajo pulido | Proyecto específico |
| VDI 18 | Ra 0,80 m | Satén | Proyecto específico |
| VDI 24 | Ra 1,60 m | Nublado mate | Proyecto específico |
| VDI 30 | Ra 3.15 m | Textura mate más gruesa | Proyecto específico |
| VDI 45 | Ra 18.00 m | Textura muy gruesa | Proyecto específico |
| MT-11010 | 0.001 in / 0.0254 mm | Arenoso mate fino | Mínimo 1.5° |
| MT-11020 | 0.0015 in / 0.0381 mm | Mate medio | 2.5° mínimo |
| MT-11030 | 0,002 in / 0,0508 mm | Mate grueso | 3° mínimo |
Los valores de VDI más altos indican mayor rugosidad. Mold-Tech está especificado por un código de textura y profundidad, con más borrador requerido a medida que aumenta la profundidad de la textura. Valores de rugosidad similares en todos los sistemas no garantizan el mismo brillo o patrón, por lo que las superficies críticas deben aprobarse contra una muestra estándar y física nombrada.
Borrador de material y superficies cosméticas
El mismo acabado del molde puede verse diferente en diferentes materiales. Los plásticos duros reproducen la textura fina más claramente que los materiales blandos, los colores oscuros hacen que la textura sea más visible y los rellenos de vidrio o minerales pueden reducir la definición o crear rayas. Las piezas transparentes normalmente requieren un pulido apropiado en ambas caras ópticas.
La textura también afecta la liberación. Se debe comprobar la profundidad de la textura, la profundidad de la pared, la contracción de la resina, la rigidez y la dirección de expulsión. Las costillas profundas y los rebajes estrechos pueden ser difíciles de pulir o texturizar consistentemente. El vestigio de la entrada de inyección, las líneas de soldadura, las líneas de separación y las marcas del eyector deben mantenerse alejados de las superficies cosméticas críticas cuando sea práctico.
Tratamientos posteriores al moldeo disponibles de Moldie
| Tratamiento | El más adecuado para | Principales puntos de control |
| Pulverización de pintura | Múltiples colores y cobertura uniforme suave en formas complejas | Adhesión de resina, preparación, enmascaramiento, curado, abrasión, productos químicos y UV |
| Galvanoplastia | Apariencia de cromo brillante o mate con posibles beneficios de dureza y corrosión | Sustrato, pretratamiento, rebajes, bordes, puntos de rack y costo compatibles |
| Recubrimiento al vacío | Película metálica delgada o superficies conductoras y no conductoras | Resina base, material depositado, capa superior, enmascaramiento y validación eléctrica |
| Serigrafía | Gráficos más grandes en áreas planas o suavemente curvadas | Compatibilidad, registro, adhesión y desgaste de la tinta |
| Impresión de almohadillas | Gráficos pequeños en superficies curvas, empotradas o irregulares | Área imprimible, registro, compatibilidad de tinta y adhesión |
| Marcado láser | Logotipos, símbolos, números de serie y códigos de trazabilidad permanentes | El contraste depende de los ajustes de resina, pigmento, aditivos, acabado y láser |
| Etiquetas de cristal | Marca decorativa transparente o translúcida elevada | Colocación, adhesión de bordes, exposición química y condiciones de servicio |
Moldie enumera la galvanoplastia de cromo brillante y mate, un recubrimiento de vacío no conductor a base de indio, un recubrimiento conductor a base de aluminio, pulverización de pintura multicolor, serigrafía y tampografía, tratamientos láser en negro y gris, y etiquetas de cristal en múltiples patrones.
La galvanoplastia y el recubrimiento al vacío crean un efecto metálico, pero sus rutas de proceso y resultados funcionales difieren. Los acabados conductores deben probarse eléctricamente en lugar de aceptarse por apariencia. Para la impresión, la serigrafía se adapta a áreas más amplias y planas, mientras que una almohadilla de silicona permite que la impresión de almohadilla alcance una geometría curva o irregular.
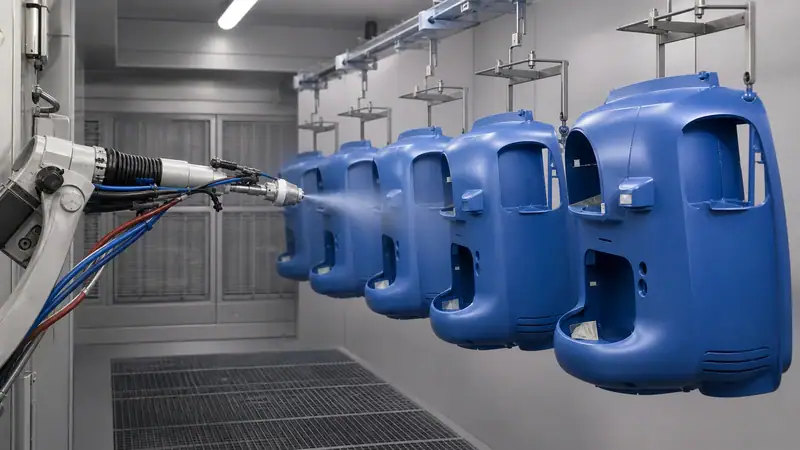
Cómo elegir el tratamiento adecuado
| Resultado requerido | Ruta probable | Confirmar antes de la liberación |
| Alto brillo o transparencia | SPI A u otro pulidor de moldes especificado | Claridad de la resina, ambas caras ópticas, entrada de inyección, líneas de soldadura, eyección y manejo |
| Mate moldeado o grano | SPI C o D, VDI 3400, Mold-Tech, o textura personalizada | Muestra estándar, de grado, borrador, dirección de la textura, acceso y resina de producción |
| Color específico o efecto de recubrimiento | Pulverización de pintura | Adhesión, enmascaramiento, sistema de recubrimiento, curado y exposición al servicio |
| Aspecto de metal brillante o mate | Galvanoplastia | Criterios de sustrato, pretratamiento, geometría, puntos de rack y cosméticos |
| Efecto de metal fino o conductividad | Recubrimiento al vacío | Requisitos conductivos o no conductivos y pruebas funcionales |
| Gráficos | Serigrafía o tampografía | Geometría, color, registro, adhesión y desgaste de piezas |
| Código o símbolo permanente | Marcado láser | Contraste y legibilidad en la resina final y acabado moldeado |
| Marca decorativa elevada | Etiqueta de cristal | Colocación, adhesión de bordes, productos químicos y entorno operativo |
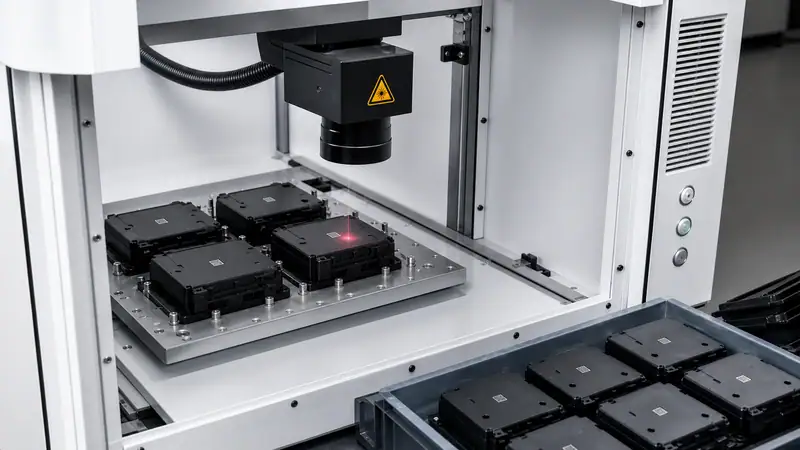
Lista de verificación de ingeniería
- Mapee las superficies cosméticas, funcionales, enmascaradas y moldeadas en el dibujo.
- Especifique el sistema de acabado y el grado en lugar de usar solo términos como mate o pulido.
- Confirme la resina de producción, el color y el contenido de relleno antes de la aprobación de la apariencia final.
- Revisa el borrador, el acceso a la textura, las entradas de inyección, las líneas de separación, las marcas de eyectores, los puntos de rack y los límites de enmascaramiento.
- Definir los requisitos relevantes de abrasión, químicos, UV, humedad, calor y eléctricos.
- Aprobar la parte real en el material y el proceso previsto, luego registrar los criterios de aceptación cosméticos y funcionales.
Elija el tratamiento superficial con Moldie
Moldie puede revisar la resina, el acabado del molde, la geometría de la pieza, el tratamiento secundario, el entorno de servicio y los requisitos de inspección como una ruta de producción. La revisión temprana ayuda a evitar cambios durante las pruebas de herramientas y el muestreo de tratamiento de superficie.
Para una revisión técnica, proporcione el modelo CAD, la resina y el color, el estándar de acabado, el área de tratamiento, el volumen anual, las condiciones de servicio y los requisitos de aceptación. Moldie’s servicios de tratamiento de superficie de piezas moldeadas por inyección o contacto Moldie para discutir el proceso y la muestra Plan.






