
A felület minősége két szakaszban alakul ki. A szerszámüreg a fröccsöntés során adja át a fényes, matt vagy texturált felületet. Az olyan utólagos eljárásokat, mint a galvanizálás, a vákuumbevonatolás, a festékszórás, a nyomtatás, a lézeres jelölés és a kristálycímkék felhelyezése, a fröccsöntés után alkalmazzák szín, grafika, fémes hatás, azonosítás, védelem vagy elektromos tulajdonságok elérésére.
A felületet a szerszám gyártásának jóváhagyása előtt kell meghatározni, mivel hatással lehet a műgyanta kiválasztására, a huzatszögre, az üreg előkészítésére, a beömlő- és kidobóhelyekre, a maszkolásra, az ellenőrzésre, a költségre és az átfutási időre. A Moldie a fröccsöntő szerszámok gyártását és az utólagos felületkezelést is támogatja, így ezek a szempontok együttesen vizsgálhatók.
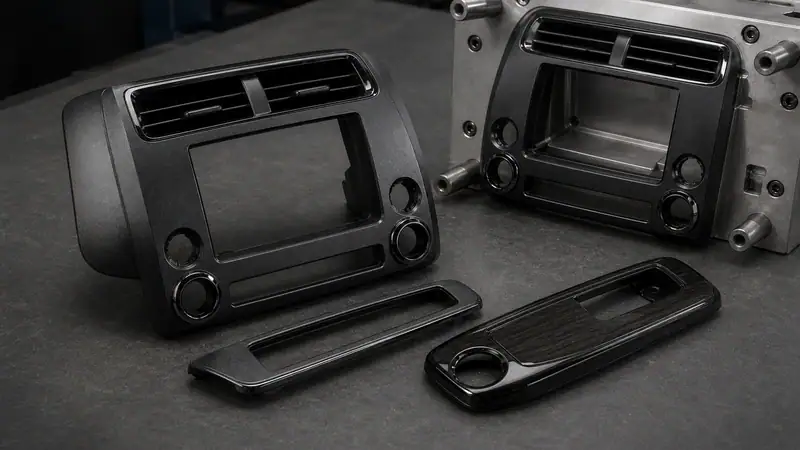
Szerszámfelület és utólagos kezelés
A szerszámfelületet az üregen vagy a magon alakítják ki, és minden alkatrészen megjelenik. Külön filmréteg hozzáadása nélkül szabályozza a fröccsöntött alkatrész fényességét, érdességét, szemcsézettségét és mintázatát. Az utólagos kezelést minden egyes fröccsöntött alkatrészen végzik, és bevonatot, nyomtatott réteget, tartós jelölést vagy címkét adhat hozzá.
| Szempont | Szerszámfelület | Utólagos kezelés |
| Szakasz | Fröccsöntés előtt, az üregen vagy a magon | Az alkatrész fröccsöntése után |
| Fő eredmény | Fényes, matt, érdes, szemcsés vagy mintázott felület | Szín, fémes hatás, grafika, jelölés, védelem vagy vezetőképesség |
| Fő szabályozási szempontok | Felületi fokozat, textúrakód, huzatszög, anyag és kozmetikai felületkiosztás | Kompatibilitás, előkészítés, maszkolás, kikeményítés, tapadás és működési vizsgálat |
A két módszert gyakran kombinálják. Egy burkolat külső felülete lehet fröccsöntött textúrájú, kezelőikonjai tampografálhatók, nyomon követhetősége pedig lézeres jelöléssel biztosítható. A rajzokon minden kozmetikai vagy funkcionális felület kezelését és határát meg kell jelölni.
A szerszámban kialakított felületkezelések
A polírozás fényes vagy átlátszó felületet eredményez. A csiszolópapír és a kő félig fényes vagy matt felületet hoz létre, a szemcseszórás, az EDM, a kémiai maratás és a lézeres textúrázás pedig érdesebb vagy mintázott felületet eredményez. Gyakran használt hivatkozási rendszerek az SPI, a VDI 3400 és a Mold-Tech.
SPI felületi fokozatok
| Fokozat | Eljárás | Jellemző megjelenés | Jellemző Ra, µm |
| SPI A-1–A-3 | Gyémántpasztás polírozás | Nagy fényűtől normál fényűig | 0.012–0.100 |
| SPI B-1–B-3 | Csiszolópapír | Finom vagy normál félig fényes | 0.05–0.32 |
| SPI C-1–C-3 | Kő | Finom vagy normál matt | 0.35–0.70 |
| SPI D-1–D-3 | Üveggyöngyös vagy oxidációs szemcseszórás | Szaténtől érdes textúráig | 0.80–18.0 |
Az SPI-fokozatok a szerszám felületének kialakítását határozzák meg, de a végső megjelenés a műanyagtól is függ. Ha fontos a kozmetikai megjelenés egységessége, a gyártáshoz használt műgyantából és színből készült mintát használjon.
VDI- és Mold-Tech-hivatkozások
| Hivatkozás | Felület vagy mélység | Jellemző eredmény | Huzatszög |
| VDI 12 | Ra 0.40 µm | Enyhén polírozott | Projektfüggő |
| VDI 18 | Ra 0.80 µm | Szatén | Projektfüggő |
| VDI 24 | Ra 1.60 µm | Fakó matt | Projektfüggő |
| VDI 30 | Ra 3.15 µm | Durvább, fakó textúra | Projektfüggő |
| VDI 45 | Ra 18.00 µm | Nagyon durva textúra | Projektfüggő |
| MT-11010 | 0.001 in / 0.0254 mm | Finom, homokszerű matt | Minimum 1.5° |
| MT-11020 | 0.0015 in / 0.0381 mm | Közepesen matt | Minimum 2.5° |
| MT-11030 | 0.002 in / 0.0508 mm | Durván matt | Minimum 3° |
A nagyobb VDI-érték nagyobb érdességet jelez. A Mold-Tech textúrákat kóddal és mélységgel határozzák meg; a textúra mélységének növekedésével nagyobb huzatszögre van szükség. A különböző rendszerekben megadott hasonló érdességi értékek nem garantálnak azonos fényességet vagy mintázatot, ezért a kritikus felületeket megnevezett szabvány és fizikai minta alapján kell jóváhagyni.
Anyag, huzatszög és kozmetikai felületek
Ugyanaz a szerszámfelület különböző anyagokon eltérően mutathat. A kemény műanyagok a finom textúrát jobban visszaadják, mint a lágy anyagok; a sötét színeken jobban látszik a textúra, az üveg- vagy ásványi töltőanyagok pedig csökkenthetik a mintázat élességét, illetve csíkozódást okozhatnak. Az átlátszó alkatrészek optikai felületeit általában megfelelően kell polírozni.
A textúra a kiemelhetőséget is befolyásolja. A huzatszöget a textúra mélysége, a fal mélysége, a műgyanta zsugorodása, merevsége és a kidobás iránya alapján kell ellenőrizni. A mély bordákat és a keskeny bemélyedéseket nehéz lehet egyenletesen polírozni vagy textúrázni. A beömlőcsonk nyomát, az összehegedési vonalakat, az osztósíkokat és a kidobónyomokat lehetőség szerint távol kell tartani a kritikus, kozmetikai felületektől.
A Moldie által elérhető utólagos kezelések
| Kezelés | Leginkább erre alkalmas | Fő szabályozási szempontok |
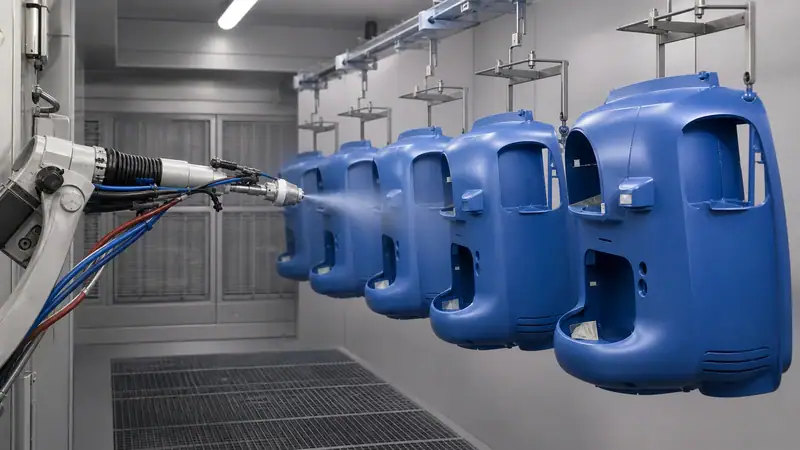
| Festékszórás | Többféle szín és egyenletes, sima bevonat összetett formákon | Műgyantához való tapadás, előkészítés, maszkolás, kikeményítés, kopás, vegyszerek és UV-sugárzás |
| Galvanizálás | Fényes vagy matt krómhatás, esetleges keménységi és korrózióállósági előnyökkel | Kompatibilis alapanyag, előkezelés, bemélyedések, élek, felfüggesztési pontok és költség |
| Vákuumbevonatolás | Vékony fémfilm, illetve vezető és nem vezető felületek | Alapműgyanta, felvitt anyag, fedőréteg, maszkolás és elektromos ellenőrzés |
| Szitanyomás | Nagyobb grafikák sík vagy enyhén ívelt felületeken | Festékkompatibilitás, illesztés, tapadás és kopásállóság |
| Tampográfia | Kisebb grafikák ívelt, bemélyedő vagy szabálytalan felületeken | Nyomtatható terület, illesztés, festékkompatibilitás és tapadás |
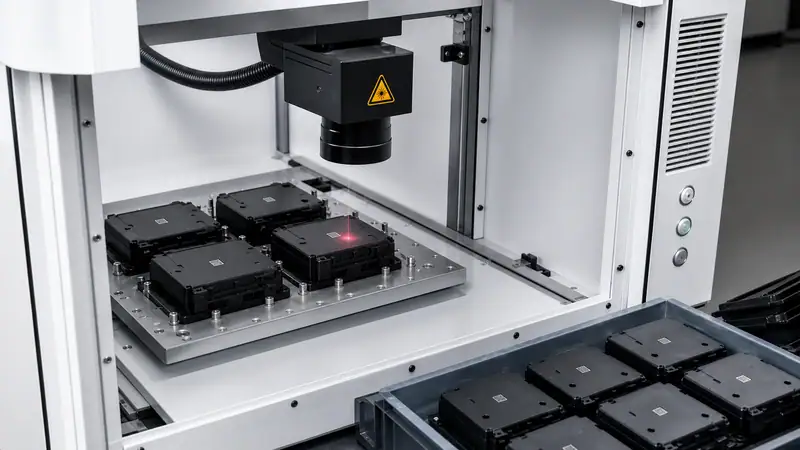
| Lézeres jelölés | Tartós logók, szimbólumok, sorozatszámok és nyomonkövetési kódok | A kontraszt a műgyantától, a pigmenttől, az adalékanyagoktól, a felületkezeléstől és a lézer beállításaitól függ |
| Kristálycímkék | Domború, átlátszó vagy áttetsző dekoratív márkajelzés | Elhelyezés, széltapadás, vegyi hatások és üzemi körülmények |
A Moldie kínál fényes és matt króm galvanizálást, indiumalapú, nem vezető vákuumbevonatot, alumíniumalapú, vezető bevonatot, többszínű festékszórást, szitanyomást és tampográfiát, fekete és szürke lézeres kezeléseket, valamint többféle mintájú kristálycímkéket.
A galvanizálás és a vákuumbevonatolás egyaránt fémes hatást hoz létre, de az eljárási lépések és a funkcionális eredmények eltérnek. A vezető felületeket elektromos vizsgálattal kell ellenőrizni, nem elegendő a megjelenésük alapján elfogadni őket. Nyomtatásnál a szitanyomás nagyobb, laposabb felületekre alkalmas, a szilikon tamponnal végzett tampográfia pedig ívelt vagy szabálytalan geometrián is alkalmazható.
Hogyan válasszunk megfelelő kezelést?
| Elvárt eredmény | Lehetséges eljárás | Jóváhagyás előtt ellenőrizze |
| Nagy fényesség vagy átlátszóság | SPI A vagy más meghatározott szerszámpolírozás | A műgyanta átlátszósága, mindkét optikai felület, a beömlő, az összehegedési vonalak, a kidobás és a kezelés |
| Fröccsöntött matt vagy szemcsés felület | SPI C vagy D, VDI 3400, Mold-Tech vagy egyedi textúra | Szabvány, fokozat, huzatszög, a textúra iránya, hozzáférhetőség és gyártási műgyantából készült minta |
| Meghatározott szín vagy bevonathatás | Festékszórás | Tapadás, maszkolás, bevonatrendszer, kikeményítés és üzemi körülmények |
| Fényes vagy matt fémes megjelenés | Galvanizálás | Alapanyag, előkezelés, geometria, felfüggesztési pontok és kozmetikai kritériumok |
| Vékony fémhatás vagy vezetőképesség | Vákuumbevonatolás | Vezető vagy nem vezető tulajdonság követelménye és működési vizsgálat |
| Grafika | Szitanyomás vagy tampográfia | Alkatrészgeometria, szín, illesztés, tapadás és kopásállóság |
| Tartós kód vagy szimbólum | Lézeres jelölés | Kontraszt és olvashatóság a végleges műgyantán és a fröccsöntött felületen |
| Domború dekoratív márkajelzés | Kristálycímke | Elhelyezés, széltapadás, vegyszerek és üzemi környezet |
Mérnöki ellenőrzőlista
- A rajzon jelölje a kozmetikai, funkcionális, maszkolt és változatlanul fröccsöntött felületeket.
- Ne csak olyan kifejezéseket használjon, mint a matt vagy a polírozott; adja meg a felületi rendszert és a fokozatot.
- A végső megjelenés jóváhagyása előtt erősítse meg a gyártási műgyantát, a színt és a töltőanyag-tartalmat.
- Ellenőrizze a huzatszöget, a textúrázó eszköz hozzáférhetőségét, a beömlőket, az osztósíkokat, a kidobónyomokat, a felfüggesztési pontokat és a maszkolás határait.
- Határozza meg a vonatkozó kopási, vegyszer-, UV-, páratartalom-, hő- és elektromos követelményeket.
- Hagyja jóvá a tényleges alkatrészt a tervezett anyaggal és eljárással, majd rögzítse a kozmetikai és funkcionális elfogadási kritériumokat.
Válasszon felületkezelést a Moldie-val
A Moldie a műgyantát, a szerszámfelületet, az alkatrész geometriáját, az utólagos kezelést, az üzemi környezetet és az ellenőrzési követelményeket egyetlen gyártási folyamat részeként vizsgálja. A korai egyeztetés segít elkerülni a szerszámpróbák és felületkezelési minták során szükségessé váló módosításokat.
Műszaki egyeztetéshez küldje el a CAD-modellt, a műgyantát és a színt, a felületi szabványt, a kezelt területet, az éves mennyiséget, az üzemi körülményeket és az elfogadási követelményeket. A Moldie fröccsöntött alkatrészekhez kínált felületkezelési szolgáltatásairól vagy vegye fel a kapcsolatot a Moldie-val az eljárás és a mintaterv megbeszéléséhez.







