
A fröccsöntési ciklusidő közvetlenül befolyásolja a gépkapacitást, az egységköltséget és a szállítási teljesítményt. Nem a lehető legrövidebb ciklusidő a cél, hanem a legrövidebb olyan ciklus, amely minden fészekben ismételhetően megfelel a méretbeli, esztétikai és funkcionális követelményeknek.
Mi az a fröccsöntési ciklusidő?
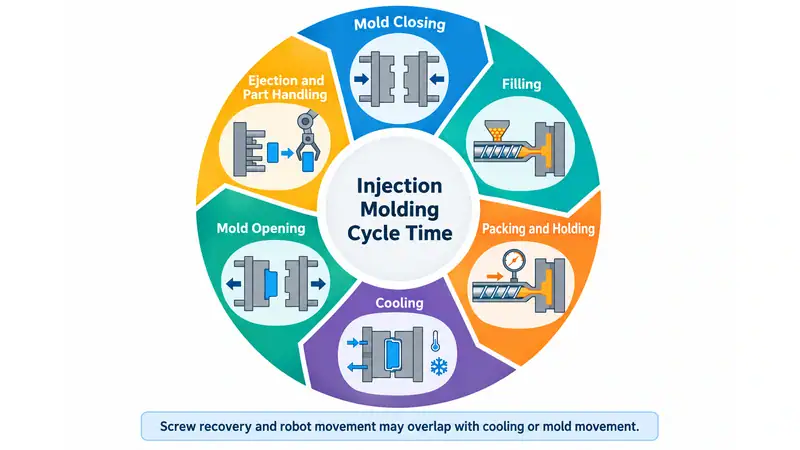
A fröccsöntési ciklusidő az az idő, amely egy öntési ciklus befejezéséhez és a következő megkezdéséhez szükséges. Jellemzően magában foglalja a szerszám zárását, a töltést, az utónyomást és nyomástartást, a hűtést, a szerszám nyitását, a kilökést és az alkatrész kezelését. Egyes műveletek, például a csiga visszajáratása és a robot mozgása, a hűtéssel vagy a szerszám mozgatásával párhuzamosan is történhetnek.
| Ciklusszakasz | Jellemző cél | Gyakori fejlesztési lehetőség |
| Szerszámzárás | A szerszám előkészítése a fröccsöntéshez | A gépbeállítások és a szerszámillesztés javítása |
| Töltés | Olvadt műanyag bejuttatása a fészekbe | Az áramlási út, a beömlő kialakításának és a fröccsöntési profilnak az optimalizálása |
| Utónyomás/nyomástartás | Az anyag zsugorodásának kompenzálása | Csak a szükséges idő és nyomás beállítása |
| Hűtés | Az alkatrész megszilárdítása a kilökéshez | A hűtőcsatornák, a vízáramlás és az alkatrész kialakításának javítása |
| Szerszámnyitás | A fészek és a mag szétválasztása | A szükségtelen nyitási távolság csökkentése |
| Kilökés és kezelés | Az alkatrész eltávolítása és továbbítása | A kilökés, az automatizálás és a további műveletek elrendezésének javítása |
Hogyan csökkentsük a fröccsöntési ciklusidőt?
A ciklusidő csökkentését azzal a szakasszal kell kezdeni, amely ténylegesen korlátozza a gépet. Rögzítsünk több stabil ciklust, és különítsük el a töltést, a nyomástartást, a hűtést, a csiga visszajáratását, a szerszámmozgást, a kilökést és az alkatrészkezelést. Az átlagos idő megmutatja a legnagyobb fejlesztési lehetőséget; az ingadozás pedig feltárja az instabil feldolgozás, a beragadó alkatrészek, a változó visszajáratás vagy a kézi beavatkozás okozta késéseket.
1. A hűtési idő csökkentése hatékonyabb hőelvezetéssel
A hűtés gyakran a ciklusidő legnagyobb részét teszi ki. A cél az alkatrész kilökése, amint már elég merev ahhoz, hogy megtartsa az alakját, nem pedig egyszerűen a hűtési időzítő csökkentése. Ha a szerszám túl korán nyílik, a látszólagos időnyereség elveszhet a vetemedés, a méreteltérés vagy az alkatrész sérülése miatt.
A falvastagság általában a legerősebb tervezési befolyásoló tényező. Az egyszerűsített hűtési modellek szerint a hűtési idő nagyjából a meghatározó falvastagság négyzetével arányosan nő. Így egy vastag kiemelkedés, sarok, beömlő vagy borda az egész lövetsorozat ciklusidejét meghatározhatja. Az egyenletesebb falvastagság, a vastag részek kiüregelése, a megfelelő méretű bordák, a sima átmenetek és az elegendő ferdeség egyszerre csökkenthetik a hűtési időt és javíthatják az alkatrész minőségét.
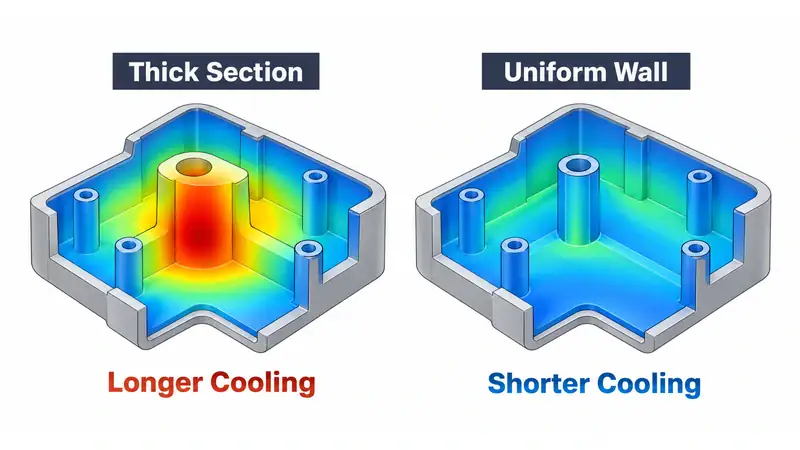
A hűtőrendszernek egyenletesen kell elvezetnie a hőt, nem csupán hidegebb vizet használnia. Ellenőrizzük a hűtőközeg áramlását, a be- és kilépő hőmérsékletet, a nyomásesést, a szerszám felületi hőmérsékletét és a helyi forró pontokat. A lerakódások, a szűk csatlakozók, az egyenlőtlen párhuzamos körök és a fészektől túl távol elhelyezett csatornák rontják a hőátadást. Terelőlemezek, buborékoltatók, különálló körök, nagy hővezető képességű betétek vagy konform hűtés segíthet ott, ahol az egyenes fúrt csatornák nem követik a geometriát. A hőtechnikai szimuláció akkor hasznos, ha figyelembe veszi a tényleges csatornaelrendezést, a hűtőközeg körülményeit, a szerszám anyagait és a műanyag adatait.
2. A töltés optimalizálása a maximális sebesség helyett
A rövidebb töltési idő csak akkor előnyös, ha az áramlási front kiegyensúlyozott és ismételhető marad. A túl nagy sebesség fokozhatja a nyírási hőtermelést, levegőt zárhat be, égési nyomokat vagy sugárképződést okozhat, illetve növelheti a nyomást az osztósíknál. A túl alacsony sebesség megtorpanást, folyásnyomokat, idő előtti dermedést vagy hiányos töltést okozhat.
A szakaszos fröccsöntési profil gyakran jobban működik, mint az egyetlen, maximális sebesség. A beömlőn és a stabil áramlási szakaszokon alkalmazzuk a szükséges sebességet, majd lassítsunk ott, ahol a levegőnek távoznia kell, vagy ahol az esztétikai jellemzők érzékenyek. A gyorsabb profil elfogadása előtt ellenőrizzük az elosztócsatornák kiegyensúlyozottságát, a légtelenítést, a beömlő kapacitását, a csúcsnyomást és az egyes fészkekben készült alkatrészek tömegét.
3.Az utónyomás és a nyomástartás idejének beállítása a beömlő lezáródása alapján
A nyomástartás csak addig kompenzálja a zsugorodást, amíg a beömlő nyitva van. A beömlő lezáródása után a további nyomástartási idő már nem juttat több anyagot a fészekbe, csupán meghosszabbítja a ciklust. A beömlő lezáródásának vizsgálata gyakorlati végpontot ad: tartsuk változatlanul a többi beállítást, kis lépésekben növeljük a nyomástartási időt, és azonos kondicionálási idő után mérjük meg az egyes fészkekből származó alkatrészek tömegét. Amikor az alkatrésztömeg ismételhetően állandósul, adjunk hozzá egy kis technológiai tartalékot, majd ellenőrizzük a méreteket, a beszívódást, az üregeket, a megjelenést és a kilökést.
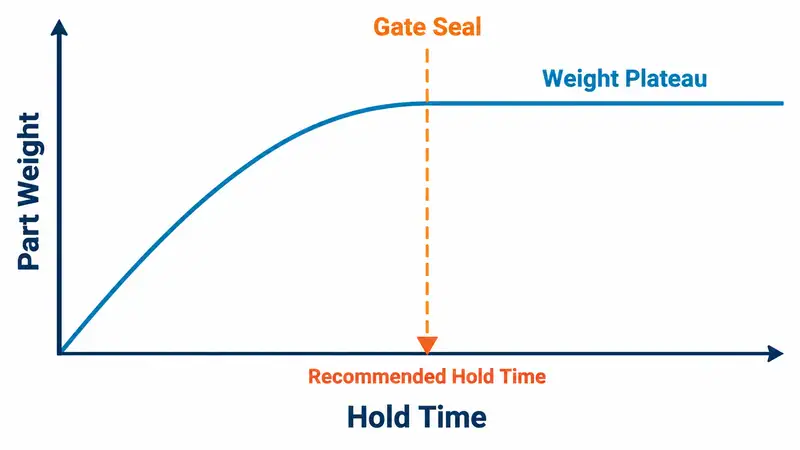
A nyomástartási nyomásnak is stabil tartományban kell maradnia. A túl alacsony nyomás beszívódást, üregeket vagy alulméretezett jellemzőket eredményezhet; a túl magas nyomás sorját, maradó feszültséget és nehéz kioldást okozhat. A beömlő mérete az utónyomást és a ciklusidőt is befolyásolja. A kis beömlő gyorsan megdermed, de nagy nyírást és nyomást igényelhet, míg a nagyobb beömlő javíthatja az utónyomást, de növelheti a beömlőcsonk nyomát és a lezáródási időt.
4. A csiga visszajáratásának beillesztése a hűtési időbe
A csiga visszajáratása rendszerint az alkatrész hűtése alatt történik, ezért nem hosszabbítja meg a ciklust, kivéve, ha az adagolás későn fejeződik be, vagy lövetről lövésre változik. Ha a visszajáratás jelenti a szűk keresztmetszetet, vizsgáljuk felül a gép képlékenyítési kapacitását, a lövettérfogat kihasználását, a csigasebességet, az ellennyomást, a henger hőmérsékleti profilját és az anyagellátás állapotát. Tartsuk be a műanyaggyártó feldolgozási ajánlásait. A túl nagy csigasebesség vagy ellennyomás növelheti az olvadék hőmérsékletét, károsíthatja az érzékeny anyagokat, megrövidítheti az erősítőszálakat, és bizonytalanabbá teheti az adagolást.
5.A szerszámmozgatás, a kilökés és az alkatrészkezelés idejének csökkentése
Csak akkora szerszámnyitási távolságot alkalmazzunk, amekkorát az alkatrész, az elosztócsatorna, a robot megfogója, valamint az esetleges csúszkák vagy magmozgások megkövetelnek. A szabályozott gyorsítás és lassítás csökkentheti a mozgási időt anélkül, hogy ütődést vagy szerszámvédelmi problémát okozna. Ha az alkatrész ismételt kilökőmozdulatot vagy kézi segítséget igényel, a kilökési sebesség növelése helyett szüntessük meg a kioldási problémát. Jellemző ok lehet az elégtelen kihúzási szög, a magra tapadó vákuum, a nem megfelelő textúra iránya, az egyenetlen zsugorodás vagy a rosszul elosztott kilökőerő.
Az automatizálás akkor a leghasznosabb, ha az alkatrészkezelés korlátozza a ciklust, vagy minőségi és biztonsági kockázatot jelent. A robot pályáját, a megfogót, a kilökési sorrendet, a szerszámnyitási távolságot és a további elhelyezést egyetlen mozgásterv részeként hangoljuk össze. A gyorsabb robot kevés előnnyel jár, ha túl nagy szerszámmozgásra vagy megbízhatatlan kilökési folyamatra vár.
6.A továbbfejlesztett folyamat karbantartása és validálása
A validált ciklusidő megváltozhat, ahogy lerakódnak a hűtőjáratok, eltömődnek a légtelenítők, kopnak a beömlők, megszorulnak a kilökők, vagy elállítódnak a csúszkák. Kövessük nyomon a hűtőközeg áramlását, a légtelenítők állapotát, a beömlő és az osztósík kopását, a mozgó alkatrészeket, az anyagszárító teljesítményét és az érzékelők ismételhetőségét. A megelőző karbantartás a ciklusidőt és a minőségi ablakot egyaránt védi.
Minden módosítás után várjuk meg, amíg a folyamat visszaáll az állandósult állapotba, majd ellenőrizzük az eredményeket valamennyi fészekben. A validálás terjedjen ki a ciklusidő átlagára és ingadozására, az alkatrésztömegre, az előírt kondicionálási idő után mért kritikus méretekre, a megjelenésre, a működésre, a kihozatalra, a riasztásokra, az állásidőre és a kézi beavatkozásokra. A rövidebb gépi ciklus nem jelent valódi javulást, ha közben nő a selejt vagy a további korrekciók szükségessége.
Ciklusidő-csökkentés a Moldie segítségével, gyakorlatias szerszámtervezéssel
A Moldie csapatánál a ciklusidő csökkentését az alkatrésztervezés, a szerszámhűtés, az elosztó- és beömlőrendszer kialakítása, a kilökés és a gyártás közbeni alkatrészkezelés együttes hatásán keresztül közelítjük meg. Célunk, hogy megtaláljuk a fröccsöntési ciklus tényleges korlátját, és úgy javítsunk rajta, hogy közben ne veszélyeztessük az alkatrész minőségét vagy a szerszám megbízhatóságát.
A meghatározott darabszámú, műanyagú és minőségi követelményekkel rendelkező fröccsöntési projektek esetén vegye fel velünk a kapcsolatot, hogy már korai szakaszban áttekintsük a szerszámozási megközelítést, és segítsünk stabilabb, hatékonyabb gyártási folyamatot kialakítani.







