
Време обликовања ињекције директно утиче на капацитет машине, трошкове јединица и перформансе испоруке. Исправна мета није најкраћи могући циклус, већ најкраћи поновљиви циклус који и даље испуњава димензионе, козметичке и функционалне захтеве у свакој шупљини.
Шта је време ротирајућег циклуса за убризгавање
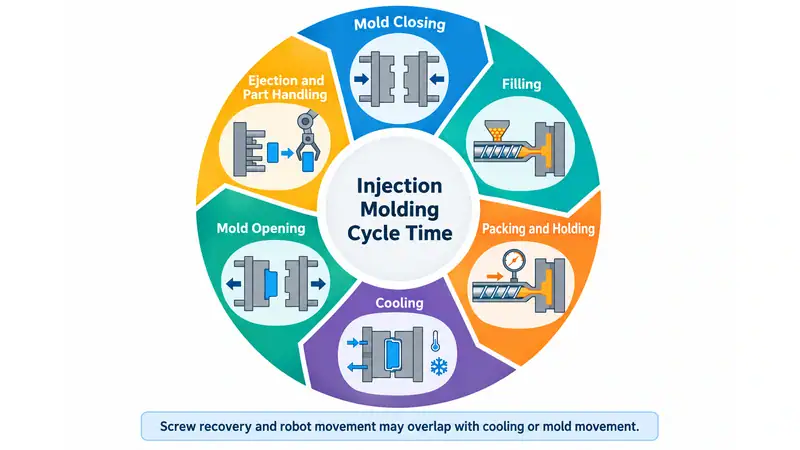
Време циклуса бризгања је време потребно да се заврши један циклус обликовања и започне следећи. Обично обухвата затварање калупа, пуњење, притисак допуњавања и држања, хлађење, отварање калупа, избацивање и руковање делом. Неке активности, као што су повратак пужа и кретање робота, могу се одвијати истовремено са хлађењем или кретањем калупа.
| Циклусна фаза | Типична сврха | Заједничка прилика |
| Затварање | Припреми алат за убризгавање | Побољшање поставки рачунара и поравнање калупа |
| Попуњавање | Испоручи смолу у шупљину | Оптимизује путању протока, дизајн капије и профил убризгавања |
| Пакирање/ задржавање | Компензација за смањење материјала | Постави само време и притисак који део захтева |
| Хлађење | Учврсти д‹ ио за избацивање | Побољшање канала за хлађење, протока воде, и делом дизајн |
| Отварање м› ијешања | Засебна шупљина и језгро | Смањи непотребну удаљеност |
| Избацивање и руковање | Уклони и пребаци д› ијео | Побољшање избацивања, аутоматизације и низводног распореда |
Како смањити убризгавање ротирајућег циклуса
Смањење циклуса и времена треба да почне са фазом која заправо ограничава машину. Запишите низ стабилних циклуса и засебног попуњавања, држите, хлађење, опоравку вијта, кретање калупа, избацивање и руковање. Просечно време идентификује највећу прилику; варијација открива одлагања изазвана нестабилном обрадом, лепљењем делова, недоследним опоравкама или ручном интервенцијом.
1. Смањите време хлађења кроз боље уклањање топлоте
Хлађење је обично највећи део циклуса. Циљ је да се избаци чим део буде довољно укочен да задржи свој облик, а не само да спусти тајмер за хлађење. Ако се калуп отвори прерано, очигледно уштедење времена може бити изгубљено кроз ратну страницу, димензионални дрифт или оштећене делове.
Дебљина зида је обично најјачи дизајнски утицај. У поједностављеним моделима хлађења, време хлађења се приближно повећава са квадратом дебљине контролног зида. Тежак шеф, ћошак, тркач или ребро може да подеси циклус целог метка. Више униформних зидова, језграних тешких секција, исправно пропорционалних ребра, глатких транзиција и адекватни нацрти могу истовремено да смање квалитет хлађења и побољшају квалитет дела.
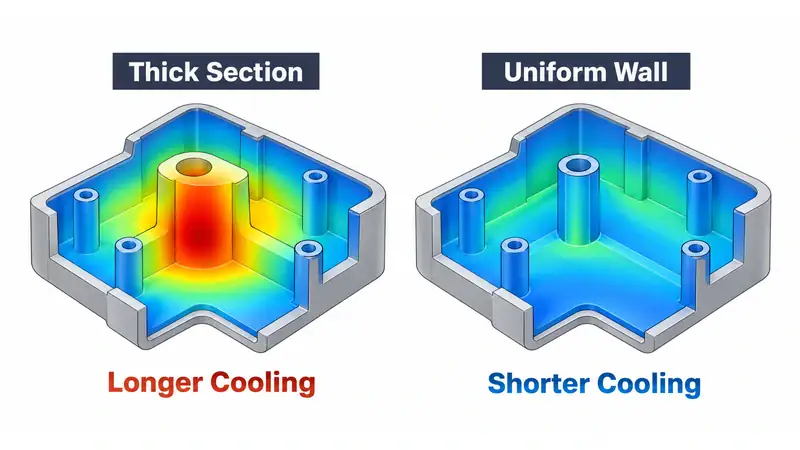
Систем за хлађење треба да уклања топлоту равномерно уместо да користи хладнију воду. Пров› јерите проток хлађења, температуре уласка и излаза, падање притиска, температура калупа- површине и локалне вруће тачке. Величина, рестриктивни фитиљи, неједнаки паралелни кругови и канали који се налазе сувише далеко од шупљине, смањење топлотног преноса. Зупчаници, мехури, засебни низови, високопродуктивни убацивања, или прилагођено хлађење могу помоћи где прави избушени канали не могу да прате геометрију. Термолошка симулација је корисна када укључује стварни распоред канала, услове за хлађење, материјале за мувлачење и податке смоле.
2. Оптимизује попуњавање ум› јесто да користи највећу брзину
Краће вр› ијеме пуњења корисно је само ако проток остане избалансиран и поновив. Прекомерна брзина може повећати грејање, замку гас, створити опекотине или измештање, и подићи притисак на линији раздвајања. Ниска брзина може изазвати оклевање, трагове протока, прерано смрзавање или кратке пуцње.
Сценски профил убризгавања често ради боље од једне највеће брзине. Користите брзину неопходну кроз капију и стабилне секције протока, а затим успорите проток где ваздух мора да побегне или где су осетљиве пластичне могућности. Потврдите равнотежу тркача, отвор, капацитет капија, врхни притисак и тежину делова шупљине у колосеку пре него што прихватите бржи профил.
3. Поставите паковање и задржавање времена од запечаћења капије
Притисак одржавања надокнађује смањење само док су капије остале отворене. Након запечаћених капија, додатно време задржавања више не додаје материјал у шупљину и само продужава циклус. Студија отварања капије пружа практичну крајњу меру: држи остале поставке константне, повећава време у малим корацима и тежи делове из сваке шупљине након доследног условног периода. Када тежина дела достигне поновљиву плато, додајте малу маргину процеса и потврдите димензије, потоп, празнине, изглед и избацивање.
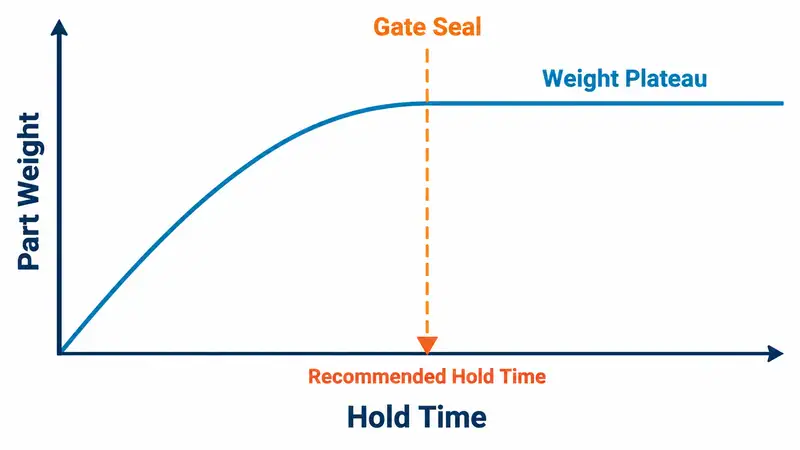
Притисак допуњавања такође мора да буде у стабилном опсегу. Пренизак притисак може оставити удубљења, шупљине или недовољно попуњене елементе; превисок може изазвати избочине на разделној линији, заостала напрезања и отежано избацивање. Величина уливног отвора утиче и на допуњавање и на време циклуса. Мали отвор се брзо замрзава, али може захтевати велико смицање и притисак, док већи отвор може побољшати допуњавање, али повећати траг уливка и време заптивања.
4. Држите вијак опоравка унутар прозора за хлађење
Опоравка вијке нормално се дешава док се део охлађује, тако да не продужава циклус осим ако дозирање не заврши касно или варира од пуцања до пуцања. Ако је опоравак уско грло, аутоматски пластични капацитет, коришћење пуцања, брзина вијта, притисак леђа, профил буради и стање материјала. Останите унутар смере за обраду добављача смоле. Прекомерна брзина вијта или притисак леђа могу да подигну температуру топа, деградирају осетљиве материјале, скратљају јачање влакана и чине дозирање мање стабилним.
5. Скраћено избацивање и руковање калупом
Користите само растојање које је потребно за д‹ ио, руковање, руковање роботима и било који покрет слајда или језгра. Контролисано убрзање и убрзање могу смањити време покретања без стварања проблема са ударом или заштитом муља. Када делу треба поновљени ударци избацивача или ручна помоћ, исправите проблем ослобађања ум› јесто повећања брзине избацивача. Типични узроци укључују недовољни нацрт, вакуум на језгру, смер текстуре, неравномерно смањење или лоше распоређену силу избацивача.
Аутоматизација је највреднија при руковању ограничењима циклуса или ствара ризике квалитета и безбедности. Координисање путање робота, хватача, секвенце избацивача, растојање калупом отвореног растојања и низводно постављање као један покретни план. Бржи робот пружа малу корист ако чека прекомерно путовање калупом или непоуздан низ избацивања.
6. Одржавање и верификовање побољшаног процеса
Потврђени циклус може пловити као вага за хлађење, отвори зачепљива, носе капије, избацивачи се везују, или слајдови губе поравнање. Проток протока хладила за нумере, стање вентилације, коришћење капије и раздвајање линије, покретне компоненте, перформанси сушилице и сензорни системи. Превентивно одржавање штити време круга и прозор квалитета.
Након сваке пром› јене, дозволите процесу да се врати у стабилно стање и потврди резултате у свим шупљинама. Овлашћење би требало да укључује просек циклуса и варијацију, тежину делова, критичне димензије после задатог периода услова, изглед, функцију, донос, аларме, паду и ручну интервенцију. Краћи машински циклус није реално побољшање ако се отпадање или низводна корекција повећавају.
Смањите време циклуса уз Moldie применом практичног инжењеринга алата
У компанији Moldie скраћењу времена циклуса приступамо комбиновањем дизајна дела, хлађења калупа, дизајна разводника и уливних отвора, избацивања и руковања у производњи. Усредсређујемо се на утврђивање стварног ограничења у циклусу бризгања, а затим га унапређујемо без нарушавања квалитета дела или поузданости алата.
За пројекте обликовања убризгавања са дефинисаним запремином, смолом и условима квалитета, контактирајте нас да преиспитамо ранији приступ приливења и помогнете да се изгради стабилнији и ефикаснији процес производње.







