
Време за инжекционно формация цикъл директно засяга машинния капацитет, разходите за единица, както и производителността. Правилната цел не е най-краткият възможен цикъл, а най-краткият повтарящ се цикъл, който все още отговаря на измерения, козметични и функционални изисквания във всяка кухина.
Какво представлява времето на инжекцията на цикъла
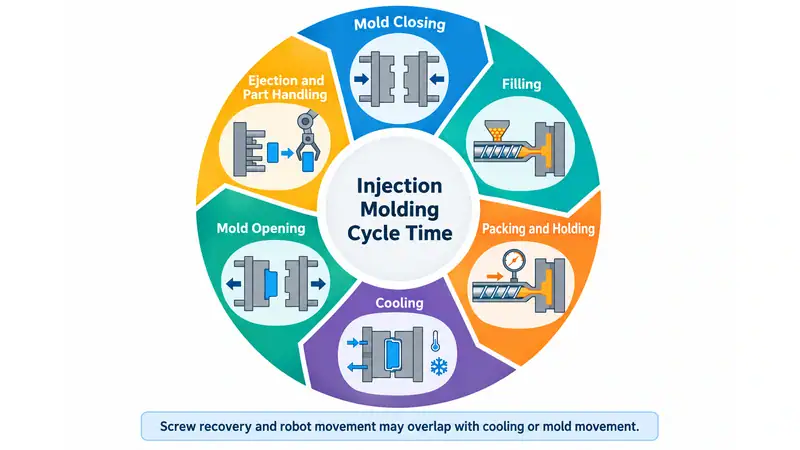
Времето на цикъла при шприцване е времето, необходимо за завършване на един цикъл на формоване и започване на следващия. Обикновено то включва затваряне на формата, запълване, уплътняване и задържане под налягане, охлаждане, отваряне на формата, изтласкване и обработка на детайла. Някои операции, като възстановяване на дозата от шнека и движение на робота, могат да протичат едновременно с охлаждането или движението на формата.
| Степен на цикъл | Типична цел | Обща възможност |
| Затваряне на мълда | Пригответе инструмента за инжектиране | Подобрете настройките на машината и подравняването на формата |
| Запълване | Разтваряне на разтопена смола в кухината | Оптимизирайте пътя на потока, дизайна на леяците и профила на впръскване |
| Опаковка/държане | Компенсация за съкращаване на материали | Настройте само времето и налягането, което частта изисква |
| Охлаждане | Утвърди частта за изхвърчаване | Подобряване на охлаждащите канали, потока на водата и частично проектиране |
| Отваряне на молд | Отделна кухина и ядро | Намаляване на ненужното открито разстояние |
| Изхвърляне и работа | Отстранете и прехвърляйте частта | Подобряване на изхвърлянето, автоматизацията и низходящото оформление |
Как да намалите времето на инжектиране
Намаляването на времето на цикъла трябва да започне от етапа, който действително ограничава машината. Запишете поредица от стабилни цикли и отделно измерете запълването, задържането под налягане, охлаждането, възстановяването на дозата от шнека, движението на формата, изтласкването и обработката на детайла. Средното време показва най-голямата възможност за подобрение; отклоненията разкриват забавяния, причинени от нестабилна обработка, залепнали детайли, непостоянно възстановяване на дозата или ръчна намеса.
1. Намалете времето за охлаждане чрез по-добро отстраняване на топлина
Охлаждането обикновено заема най-голямата част от цикъла. Целта е детайлът да бъде изтласкан веднага щом има достатъчна твърдост, за да запази формата си, а не просто да се намали таймерът за охлаждане. Ако формата се отвори твърде рано, привидната икономия на време може да се изгуби заради деформация, отклонения в размерите или повредени детайли.
Дебелината на стената обикновено е най-силният конструктивен фактор. В опростените модели на охлаждане времето за охлаждане нараства приблизително пропорционално на квадрата на определящата дебелина на стената. Следователно масивен прилив, ъгъл, леякова система или ребро може да определи цикъла за целия шприцован детайл. По-равномерни стени, кухи масивни участъци, ребра с правилни пропорции, плавни преходи и достатъчен наклон за изваждане могат едновременно да намалят охлаждането и да подобрят качеството на детайла.
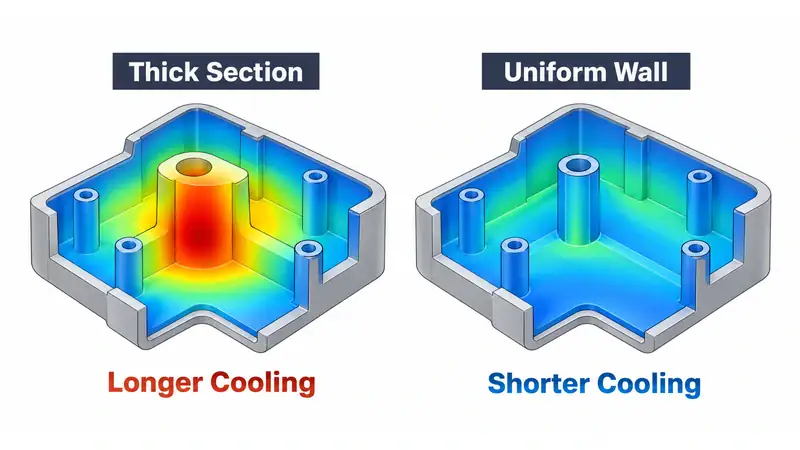
Охладителната система трябва да отвежда топлината равномерно, а не просто да използва по-студена вода. Проверете дебита на охлаждащата течност, температурите на входа и изхода, спада на налягането, температурата на повърхността на формата и локалните горещи точки. Отлаганията, ограничителните фитинги, неравномерните паралелни контури и каналите, разположени твърде далеч от гнездото, намаляват топлообмена. Прегради, барботьори, отделни контури, вложки с висока топлопроводност или конформно охлаждане могат да помогнат там, където правите пробити канали не следват геометрията. Топлинната симулация е полезна, когато включва действителното разположение на каналите, условията на охлаждащата течност, материалите на формата и данните за смолата.
2. Оптимизирай запълването вместо да използваш максимална скорост
По-краткото време за запълване е полезно само ако фронтът на потока остава балансиран и повторяем. Прекомерната скорост може да увеличи срязващото нагряване, да задържи газ, да причини пригори или струйно запълване и да повиши налягането при разделителната линия. Ниската скорост може да доведе до забавяне на потока, следи от течение, преждевременно замръзване или недолив.
Стъпаловидният профил на впръскване често работи по-добре от една максимална скорост. Използвайте необходимата скорост през леяка и стабилните участъци на потока, след което я намалете там, където въздухът трябва да излезе или декоративните елементи са чувствителни. Преди да приемете по-бързия профил, потвърдете баланса на леяковата система, вентилирането, капацитета на леяка, пиковото налягане и теглото на детайлите във всяко гнездо.
3. Задайте времето за уплътняване и задържане според запечатването на леяка
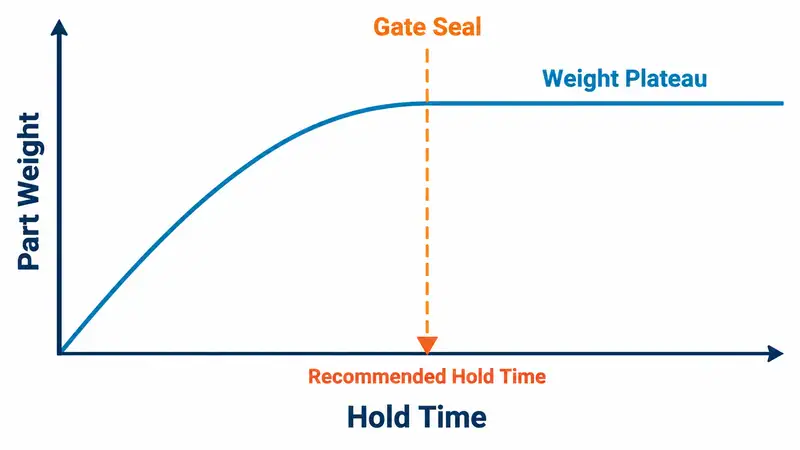
Налягането на задържане компенсира свиването само докато леякът остава отворен. След запечатването му допълнителното време за задържане вече не добавя материал в гнездото, а само удължава цикъла. Изследването на запечатването на леяка дава практическа крайна точка: оставете другите настройки постоянни, увеличавайте времето за задържане на малки стъпки и претегляйте детайлите от всяко гнездо след еднакъв период на кондициониране. Когато теглото достигне повторяемо плато, добавете малък технологичен резерв и потвърдете размерите, хлътванията, кухините, външния вид и изтласкването.
Налягането на уплътняване също трябва да има стабилен работен диапазон. Твърде ниското налягане може да остави хлътвания, кухини или елементи с недостатъчни размери; твърде високото може да причини мустаци, остатъчни напрежения и трудно изваждане. Размерът на леяка влияе както върху уплътняването, така и върху времето на цикъла. Малкият леяк замръзва бързо, но може да изисква високо срязване и налягане, докато по-големият може да подобри уплътняването, но да увеличи следата от леяка и времето до запечатване.
4. Поддържайте възстановяването на винтовете в охладителния прозорец
Възстановяването на дозата от шнека обикновено протича по време на охлаждането на детайла и не удължава цикъла, освен ако дозирането приключва късно или времето му варира между отделните шприцвания. Ако възстановяването е тясното място, проверете пластифициращия капацитет на машината, използването на шприцдозата, скоростта на шнека, противоналягането, температурния профил на цилиндъра и условията на подаване на материала. Спазвайте указанията за обработка на доставчика на смолата. Прекомерната скорост на шнека или противоналягането могат да повишат температурата на стопилката, да разрушат чувствителни материали, да скъсят армировъчните влакна и да направят дозирането по-нестабилно.
5. Съкратете движенията на формата, изтласкването и обработката
Използвайте само разстоянието на отваряне на формата, необходимо за детайла, леяковата система, роботизирания захват и всяко движение на плъзгач или сърцевина. Контролираното ускоряване и забавяне могат да съкратят времето за движение, без да предизвикват удар или проблеми със защитата на формата. Когато детайлът изисква многократни ходове на изтласквача или ръчна помощ, отстранете проблема с освобождаването, вместо да увеличавате скоростта на изтласкване. Типичните причини са недостатъчен наклон за изваждане, вакуум върху сърцевината, неподходяща посока на текстурата, неравномерно свиване или неправилно разпределена сила на изтласкване.
Автоматизацията е най-полезна, когато обработката ограничава цикъла или създава рискове за качеството и безопасността. Координирайте траекторията на робота, захвата, последователността на изтласкване, разстоянието на отваряне на формата и позиционирането надолу по процеса като единен план на движение. По-бързият робот носи малка полза, ако чака прекомерно движение на формата или ненадеждна последователност на изтласкване.
6. Поддържане и утвърждаване на подобрения процес
Валидираният цикъл може да се отклонява с натрупването на отлагания в охлаждащите канали, запушването на вентилационните отвори, износването на леяците, заяждането на изтласквачите или разцентроването на плъзгачите. Следете дебита на охлаждащата течност, състоянието на вентилационните отвори, износването на леяците и разделителната линия, подвижните компоненти, работата на сушилнята и повторяемостта на сензорите. Превантивната поддръжка защитава както времето на цикъла, така и работния диапазон на качеството.
След всяка промяна, позволявайте на процеса да се върне към стабилно състояние и да потвърди резултатите във всички кухини. Валидацията трябва да включва средно цикъл и вариация, частично тегло, критични измерения след определения климатичен период, външния вид, функция, доходност, аларми, низходящо време и ръчна интервенция. По-кратък машинен цикъл не е реално подобрение, ако остатък или низходяща корекция се увеличава.
Намалете цикълното време с Moldie чрез практическо инструментиране
В Moldie подхождаме към намаляването на времето на цикъла чрез комбинирания ефект от дизайна на детайла, охлаждането на формата, дизайна на леяковата система и леяците, изтласкването и производствената обработка. Стремим се да открием действителното ограничение в цикъла на формоване и след това да го подобрим, без да компрометираме качеството на детайла или надеждността на инструмента.
За проекти за инжекции с определен обем, смола и изисквания за качество, свържете се с нас, за да преразгледате подхода на натрупване рано и да помогне за изграждане на по-стабилен, ефективен производствен процес.







