
Ներարկմամբ ձուլման ցիկլի տևողությունն անմիջականորեն ազդում է մեքենայի արտադրական հզորության, միավորի ինքնարժեքի և մատակարարման արդյունավետության վրա։ Ճիշտ թիրախը հնարավորինս կարճ ցիկլը չէ, այլ ամենակարճ կրկնելի ցիկլը, որը յուրաքանչյուր խոռոչում դեռ բավարարում է չափային, դեկորատիվ և գործառնական պահանջները։
Ի՞նչ է ներարկմամբ ձուլման ցիկլի տևողությունը
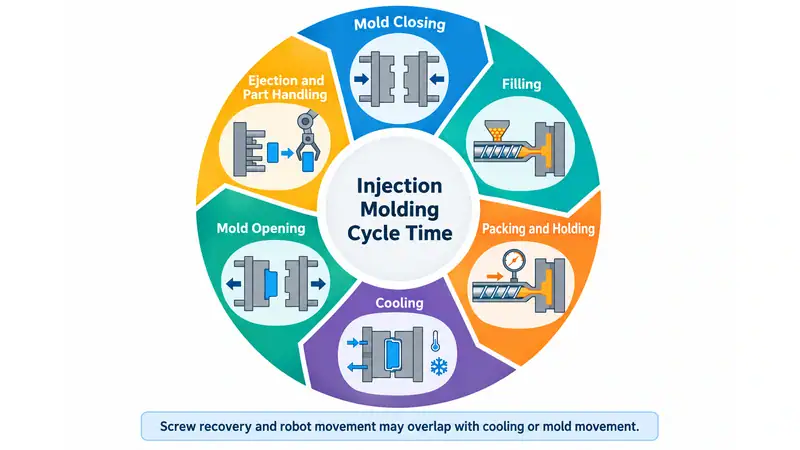
Ներարկմամբ ձուլման ցիկլի տևողությունն այն ժամանակն է, որն անհրաժեշտ է մեկ ձուլման ցիկլն ավարտելու և հաջորդը սկսելու համար։ Այն սովորաբար ներառում է կաղապարի փակում, լցում, ճնշման տակ լրացում և պահում, սառեցում, կաղապարի բացում, դետալի դուրսմղում և տեղափոխում։ Որոշ գործողություններ, օրինակ՝ պտուտակի հետքաշմամբ պոլիմերի կուտակումը և ռոբոտի շարժումը, կարող են համընկնել սառեցման կամ կաղապարի շարժման հետ։
| Հեռատեսություն | Տիեզերական նպատակ | Հրավիրատոմս |
| Կաղապարի փակում | Գործիքը պատրաստել ներարկման համար | Բարելավել մեքենայի կարգավորումները և կաղապարի համադրումը |
| Լիաժամ ծառայություն | Հալված պոլիմերը հասցնել խոռոչ | Օպտիմիզացնել հոսքի ուղին, մուտքի դիզայնը և ներարկման պրոֆիլը |
| Գործարկել | Հրավիրվում ենք նյութապաշտության | Սահմանել միայն այն ժամանակն ու ճնշումը, որոնք պահանջում է դետալը |
| Գործիքներ | Հավասարակշռված տեսակետ ընթացողության մասին | Impright ազնվականներ, ջրային հոսանքներ եւ մասնիկներ |
| Կաղապարի բացում | Առանձնացնել խոռոչն ու միջուկը | Անօգուտ հեռավորություն |
| Գործողություն եւ հապճեպություն | Հեռացնել եւ տեղափոխել բաժինը | Գործնական հավանություն, ավտոմատություն եւ անկում |
Ինչպես կրճատել ներարկմամբ ձուլման ցիկլի տևողությունը
Ցիկլի տևողության կրճատումը պետք է սկսել այն փուլից, որն իրականում սահմանափակում է մեքենան։ Գրանցեք կայուն ցիկլերի շարք և առանձնացրեք լցումը, պահումը, սառեցումը, պտուտակի հետքաշմամբ պոլիմերի կուտակումը, կաղապարի շարժումը, դուրսմղումը և դետալի տեղափոխումը։ Միջին ժամանակը ցույց է տալիս բարելավման ամենամեծ հնարավորությունը, իսկ տատանումները բացահայտում են անկայուն մշակմամբ, կպչող դետալներով, անկանոն պտուտակի հետքաշմամբ կամ ձեռքով միջամտությամբ առաջացած ուշացումները։
1. Կրճատել սառեցման ժամանակը ջերմահեռացման բարելավմամբ
Սառեցումը սովորաբար ցիկլի ամենաերկար փուլն է։ Նպատակն է դետալը դուրս մղել հենց որ այն բավարար կոշտություն ունի ձևը պահպանելու համար, ոչ թե պարզապես կրճատել սառեցման ժամանակաչափը։ Եթե կաղապարը շատ շուտ բացվի, թվացյալ ժամանակի խնայողությունը կարող է կորել ձևախախտման, չափերի շեղման կամ վնասված դետալների պատճառով։
Պատի հաստությունը սովորաբար դիզայնի ամենաուժեղ ազդեցությունն ունեցող գործոնն է։ Պարզեցված սառեցման մոդելներում սառեցման ժամանակը մոտավորապես աճում է որոշիչ պատի հաստության քառակուսուն համեմատ։ Հետևաբար ծանր ամրացման ելուստը, անկյունը, հոսքուղին կամ կողը կարող են որոշել ամբողջ ներարկման ցիկլի տևողությունը։ Ավելի միատեսակ պատերը, հաստ հատվածների միջուկավորումը, ճիշտ համամասնությամբ կողերը, հարթ անցումներն ու բավարար կաղապարից դուրսբերման թեքությունը կարող են միաժամանակ նվազեցնել սառեցման ժամանակը և բարելավել դետալի որակը։
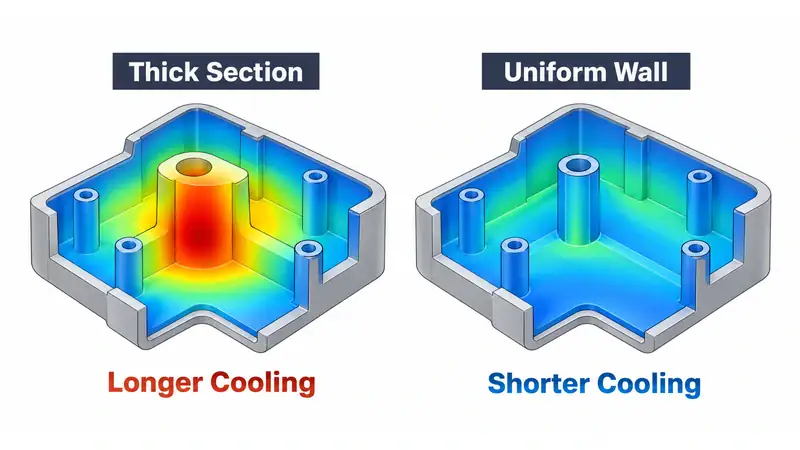
Սառեցման համակարգը պետք է ջերմությունը հեռացնի հավասարաչափ, ոչ թե պարզապես օգտագործի ավելի սառը ջուր։ Ստուգեք հովացուցիչի հոսքը, մուտքի ու ելքի ջերմաստիճանները, ճնշման անկումը, կաղապարի մակերևույթի ջերմաստիճանը և տեղային գերտաք հատվածները։ Նստվածքները, նեղ միացումները, անհավասար զուգահեռ շղթաները և խոռոչից չափազանց հեռու տեղադրված ալիքները նվազեցնում են ջերմափոխանցումը։ Այն հատվածներում, որտեղ ուղիղ հորատված ալիքները չեն կարող հետևել երկրաչափությանը, կարող են օգնել միջնապատերը, պղպջակային խողովակները, առանձին շղթաները, բարձր ջերմահաղորդականությամբ ներդիրները կամ կոնֆորմալ սառեցումը։ Ջերմային մոդելավորումն օգտակար է, երբ հաշվի է առնում ալիքների իրական դասավորությունը, հովացուցիչի պայմանները, կաղապարի նյութերը և պոլիմերի տվյալները։
2. Օպտիմիզացնել լցումը՝ առավելագույն արագություն կիրառելու փոխարեն
Լցման ժամանակի կրճատումը օգտակար է միայն այն դեպքում, երբ հոսքի ճակատը մնում է հավասարակշռված և կրկնելի։ Չափազանց մեծ արագությունը կարող է մեծացնել շփումից առաջացող տաքացումը, թակարդել գազը, առաջացնել այրվածքներ կամ շիթային հոսք և բարձրացնել ճնշումը բաժանման գծում։ Ցածր արագությունը կարող է առաջացնել հոսքի դանդաղում, հոսքի հետքեր, վաղաժամ սառեցում կամ թերի լցված դետալներ։
Ներարկման փուլային պրոֆիլը հաճախ ավելի լավ է, քան մեկ առավելագույն արագությունը։ Մուտքով և կայուն հոսքի հատվածներով անցնելու համար կիրառեք անհրաժեշտ արագությունը, ապա դանդաղեցրեք հոսքը այն վայրերում, որտեղ օդը պետք է հեռանա կամ դեկորատիվ տարրերը զգայուն են։ Ավելի արագ պրոֆիլն ընդունելուց առաջ ստուգեք հոսքուղիների հավասարակշռությունը, օդահեռացումը, մուտքի թողունակությունը, գագաթնակետային ճնշումը և խոռոչների միջև դետալների քաշը։
3. Ճնշման տակ լրացման և պահման ժամանակը սահմանել մուտքի փակման հիման վրա
Պահման ճնշումը փոխհատուցում է նստվածքը միայն այնքան ժամանակ, քանի դեռ մուտքը բաց է։ Մուտքը փակվելուց հետո պահման լրացուցիչ ժամանակն այլևս նյութ չի ավելացնում խոռոչին, այն պարզապես երկարացնում է ցիկլը։ Մուտքի փակման փորձարկումը տալիս է գործնական վերջնակետ․ մնացած կարգավորումները պահեք անփոփոխ, փոքր քայլերով ավելացրեք պահման ժամանակը և յուրաքանչյուր խոռոչից ստացված դետալները կշռեք նույն պայմանավորման ժամանակահատվածից հետո։ Երբ դետալի քաշը հասնում է կրկնելի հարթակի, ավելացրեք գործընթացի փոքր պահուստ և ստուգեք չափերը, նստվածքային հետքերը, դատարկությունները, արտաքին տեսքն ու դուրսմղումը։
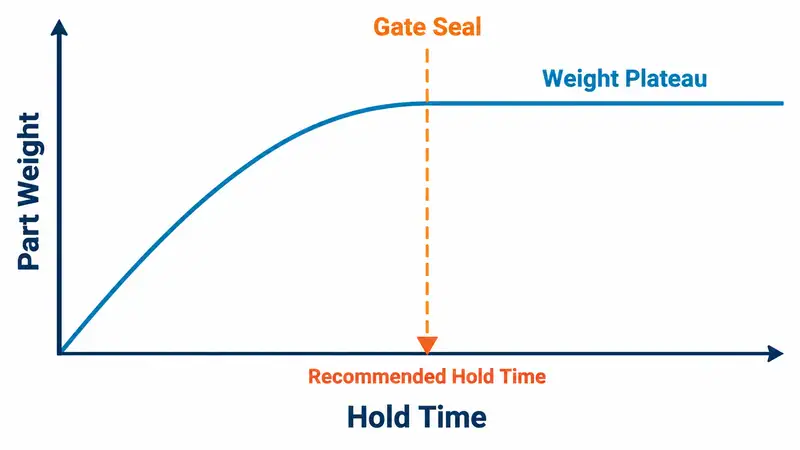
Ճնշման տակ լրացման ճնշման համար նույնպես անհրաժեշտ է կայուն միջակայք։ Չափազանց ցածրը կարող է առաջացնել նստվածքներ, դատարկություններ կամ չափից փոքր տարրեր, իսկ չափազանց բարձրը՝ գրատ, մնացորդային լարում և դժվար դուրսբերում։ Մուտքի չափն ազդում է և՛ ճնշման տակ լրացման, և՛ ցիկլի տևողության վրա։ Փոքր մուտքն արագ է սառչում, բայց կարող է պահանջել բարձր շփումային արագություն և ճնշում, մինչդեռ ավելի մեծ մուտքը կարող է բարելավել լրացումը, բայց մեծացնել մուտքի հետքը և փակման ժամանակը։
4 Պահպանել մաքրությունը սառը պատուհանի մեջ
Պտուտակի հետքաշմամբ պոլիմերի չափաբաժնի կուտակումը սովորաբար տեղի է ունենում դետալի սառչելիս, ուստի այն չի երկարացնում ցիկլը, եթե չափաբաժնի պատրաստումն ուշանում է կամ ներարկումից ներարկում տատանվում է։ Եթե հետքաշմամբ կուտակումը խոչընդոտում է գործընթացին, վերանայեք մեքենայի պլաստիկացման հզորությունը, ներարկվող նյութի ծավալի օգտագործումը, պտուտակի արագությունը, հակաճնշումը, գլանի ջերմաստիճանային պրոֆիլը և նյութի սնուցման վիճակը։ Մնացեք պոլիմերի մատակարարի մշակման ուղեցույցի սահմաններում։ Պտուտակի չափազանց բարձր արագությունը կամ հակաճնշումը կարող են բարձրացնել հալույթի ջերմաստիճանը, քայքայել զգայուն նյութերը, կարճացնել ամրացնող մանրաթելերը և չափաբաժնի կուտակումը դարձնել պակաս կայուն։
5. Կրճատել կաղապարի շարժման, դուրսմղման և տեղափոխման ժամանակը
Օգտագործեք միայն այն բացման հեռավորությունը, որն անհրաժեշտ է դետալի, հոսքուղու, ռոբոտի բռնիչ գործիքի և ցանկացած սահիկի կամ միջուկի շարժման համար։ Վերահսկվող արագացումն ու դանդաղեցումը կարող են կրճատել շարժման ժամանակը՝ առանց հարվածների կամ կաղապարի պաշտպանության խնդիրների։ Երբ դետալը պահանջում է դուրսմղիչի կրկնվող հարվածներ կամ ձեռքով օգնություն, շտկեք դուրսբերման խնդիրը՝ դուրսմղիչի արագությունը մեծացնելու փոխարեն։ Սովորական պատճառներից են անբավարար թեքությունը, միջուկի վրա վակուումի առաջացումը, հյուսվածքի անհարմար ուղղությունը, անհավասար նստվածքը կամ դուրսմղման ուժի վատ բաշխումը։
Ավտոմատացումն առավել օգտակար է, երբ դետալի տեղափոխումը սահմանափակում է ցիկլը կամ ստեղծում որակի և անվտանգության ռիսկեր։ Ռոբոտի ուղին, բռնիչը, դուրսմղիչի հաջորդականությունը, կաղապարի բացման հեռավորությունը և հետագա տեղադրումը համակարգեք որպես մեկ շարժման պլան։ Ավելի արագ ռոբոտը քիչ օգուտ կտա, եթե այն սպասի կաղապարի չափազանց մեծ տեղաշարժին կամ անվստահելի դուրսմղման հաջորդականությանը։
6. Պահպանել և վավերացնել բարելավված գործընթացը
Վավերացված ցիկլի պայմանները կարող են շեղվել, երբ սառեցման անցուղիներում նստվածք է կուտակվում, օդանցքները խցանվում են, մուտքերը մաշվում են, դուրսմղիչները սեղմվում են կամ սահիկների համադրումը վատանում է։ Հետևեք հովացուցիչի հոսքին, օդանցքների վիճակին, մուտքի և բաժանման գծի մաշվածությանը, շարժվող բաղադրիչներին, չորանոցի աշխատանքին և տվիչների կրկնելիությանը։ Կանխարգելիչ սպասարկումը պաշտպանում է և՛ ցիկլի ժամանակը, և՛ որակի միջակայքը։
Յուրաքանչյուր փոփոխությունից հետո գործընթացին ժամանակ տվեք կայուն վիճակի վերադառնալու համար և հաստատեք արդյունքները բոլոր խոռոչներում։ Վավերացումը պետք է ներառի ցիկլի միջին տևողությունն ու տատանումը, դետալի քաշը, սահմանված պայմանավորման ժամանակահատվածից հետո կարևոր չափերը, արտաքին տեսքը, գործառույթը, պիտանի ելքը, ազդանշանները, պարապուրդը և ձեռքով միջամտությունը։ Մեքենայի ցիկլի կրճատումն իրական բարելավում չէ, եթե ավելանում է ջարդոնը կամ հետագա ուղղման աշխատանքը։
Կրճատել ցիկլի տևողությունը Moldie-ի գործնական գործիքավորման ինժեներական լուծումներով
Moldie-ում մենք ցիկլի տևողության կրճատմանը մոտենում ենք դետալի դիզայնի, կաղապարի սառեցման, հոսքուղու և մուտքի նախագծման, դուրսմղման և արտադրական տեղափոխման համակցված ազդեցությամբ։ Մենք կենտրոնանում ենք ձուլման ցիկլի իրական սահմանափակումը գտնելու և այն բարելավելու վրա՝ առանց դետալի որակը կամ գործիքի հուսալիությունը վտանգելու։
Ներարկմամբ ձուլման այն նախագծերի համար, որտեղ սահմանված են ծավալը, պոլիմերը և որակի պահանջները, կապվեք մեզ հետ՝ գործիքավորման մոտեցումը վաղ փուլում վերանայելու և ավելի կայուն ու արդյունավետ արտադրական գործընթաց ստեղծելուն աջակցելու համար։







