
Timpul de turnare ciclu de injecție afectează direct capacitatea mașinii, costul unității, și performanța de livrare. Obiectivul corect nu este cel mai scurt ciclu posibil, dar cel mai scurt ciclu repetabil care îndeplinește încă cerințe dimensionale, cosmetice, și funcționale în fiecare cavitate.
Ce este timpul de depunere a injecţiei
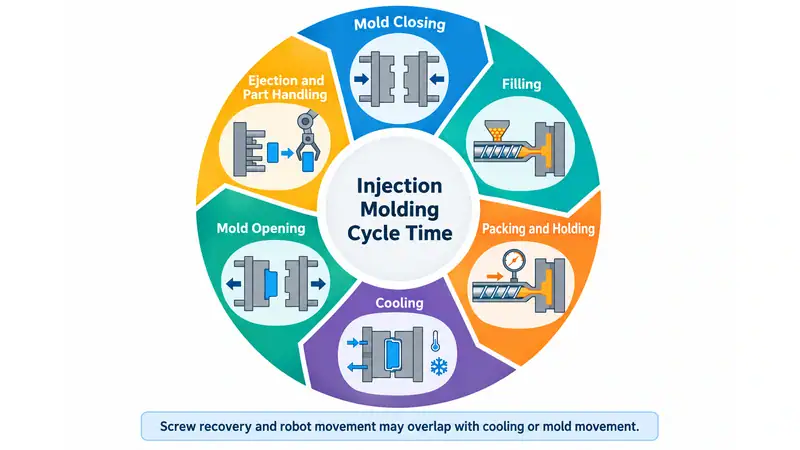
Durata ciclului de injecție este timpul necesar pentru finalizarea unui ciclu de formare și începerea următorului. În mod normal, include închiderea formei, umplerea, compactarea și menținerea presiunii, răcirea, deschiderea formei, ejectarea și manipularea piesei. Unele activități, precum recuperarea șnecului și mișcarea robotului, se pot suprapune cu răcirea sau cu mișcarea formei.
| Etapa ciclului | Scopul tipic | Oportunitate comună |
| Închiderea formei | Pregătiţi instrumentul pentru injectare | Optimizați setările mașinii și alinierea formei |
| Umplere | Livrează rășină topită în cavitate | Optimizează calea de curgere, designul porţii şi profilul de injectare |
| Ambalare/deţinere | Compensare pentru micşorarea materialelor | Setați numai timpul și presiunea de care are nevoie partea |
| Congelare | Solidifică partea pentru ejectare | Îmbunătăţirea canalelor de răcire, a fluxului de apă şi a proiectării părţilor |
| Deschiderea formei | Cavitate și miez separate | Reducerea distanței deschise inutile |
| Ejectarea și manipularea | Elimină și transferă partea | Îmbunătățește ejectarea, automatizarea și dispunerea în aval |
Cum să reduceţi durata ciclului de mulare a injecţiei
Reducerea duratei ciclului trebuie să înceapă cu etapa care limitează efectiv mașina. Înregistrați o serie de cicluri stabile și separați umplerea, menținerea presiunii, răcirea, recuperarea șnecului, mișcarea formei, ejectarea și manipularea. Timpul mediu indică cea mai mare oportunitate de reducere; variațiile evidențiază întârzierile cauzate de procesare instabilă, piese care se lipesc, recuperare neuniformă sau intervenție manuală.
1. Reducerea timpului de răcire prin eliminarea mai bună a căldurii
Răcirea reprezintă de obicei cea mai mare parte a ciclului. Scopul este ejectarea imediat ce piesa are suficientă rigiditate pentru a-și păstra forma, nu doar reducerea temporizării răcirii. Dacă forma se deschide prea devreme, economia de timp aparentă se poate pierde din cauza deformării, abaterilor dimensionale sau deteriorării pieselor.
Grosimea pereților este, de regulă, factorul de proiectare cu cea mai mare influență. În modelele simplificate de răcire, timpul de răcire crește aproximativ cu pătratul grosimii peretelui determinant. Prin urmare, un bosaj masiv, un colț, un canal de alimentare sau o nervură poate determina durata ciclului pentru întreaga injecție. Pereții mai uniformi, secțiunile masive golite la interior, nervurile dimensionate corect, tranzițiile line și unghiurile de scoatere adecvate pot reduce răcirea și îmbunătăți simultan calitatea piesei.
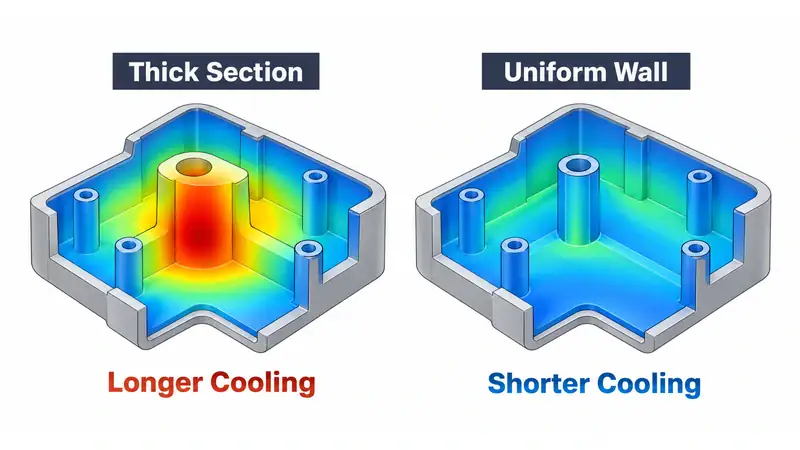
Sistemul de răcire trebuie să elimine căldura uniform, nu doar să utilizeze apă mai rece. Verificați debitul agentului de răcire, temperaturile la intrare și ieșire, căderea de presiune, temperatura suprafeței formei și punctele fierbinți locale. Depunerile de calcar, racordurile restrictive, circuitele paralele dezechilibrate și canalele prea îndepărtate de cavitate reduc transferul termic. Deflectoarele, barbotoarele, circuitele separate, inserțiile cu conductivitate ridicată sau răcirea conformală pot ajuta acolo unde canalele drepte, găurite, nu pot urmări geometria. Simularea termică este utilă dacă include configurația reală a canalelor, condițiile agentului de răcire, materialele formei și datele rășinii.
2. Optimizează umplerea în loc de a utiliza viteza maximă
Un timp de umplere mai scurt este util numai în cazul în care frontul de flux rămâne echilibrat și repetabil. Viteza excesivă poate crește încălzirea forfecatului, gaz capcană, crea arsuri sau jetting, și ridica presiunea la linia de despărțire. Viteza scăzută poate provoca ezitare, semne de flux, înghețare prematură, sau fotografii scurte.
Un profil de injecție în mai multe trepte funcționează adesea mai bine decât o singură viteză maximă. Utilizați viteza necesară prin punctul de injecție și secțiunile cu curgere stabilă, apoi încetiniți curgerea acolo unde trebuie să evacueze aerul sau unde detaliile cosmetice sunt sensibile. Înainte de a accepta profilul mai rapid, verificați echilibrarea canalelor de alimentare, aerisirea, capacitatea punctului de injecție, presiunea maximă și greutatea pieselor din fiecare cavitate.
3. Setarea de ambalare și exploatație timp de la sigiliul porții
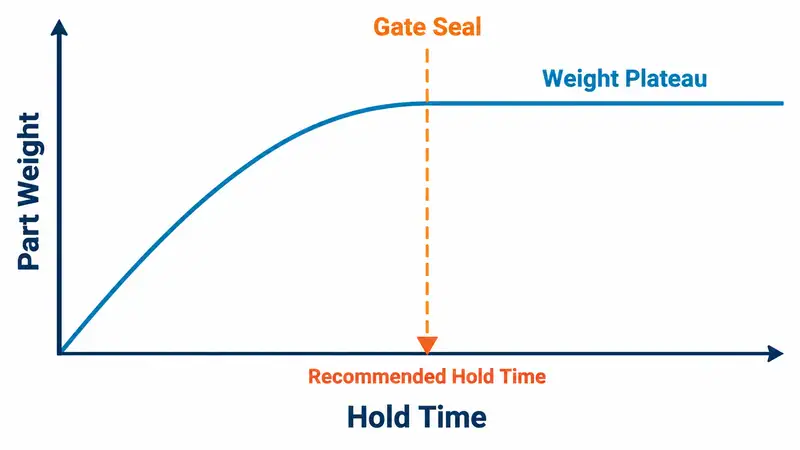
Presiunea de menținere compensează contracția numai cât timp punctul de injecție rămâne deschis. După ce acesta se sigilează, timpul suplimentar de menținere nu mai adaugă material în cavitate și doar prelungește ciclul. Un studiu al momentului de sigilare a punctului de injecție oferă un criteriu practic de oprire: păstrați constante celelalte setări, creșteți timpul de menținere în pași mici și cântăriți piesele din fiecare cavitate după o perioadă de condiționare uniformă. Când greutatea pieselor ajunge la un platou repetabil, adăugați o mică marjă de proces și verificați dimensiunile, retasurile, golurile, aspectul și ejectarea.
Presiunea de compactare necesită, de asemenea, o fereastră stabilă. O presiune prea mică poate lăsa retasuri, goluri sau detalii subdimensionate; una prea mare poate provoca bavuri, tensiuni reziduale și scoatere dificilă din formă. Dimensiunea punctului de injecție influențează atât compactarea, cât și durata ciclului. Un punct mic îngheață rapid, dar poate necesita forfecare și presiune ridicate, în timp ce unul mai mare poate îmbunătăți compactarea, dar poate mări urma punctului de injecție și timpul până la sigilare.
4. Păstrați recuperarea șurub în interiorul ferestrei de răcire
În cazul în care recuperarea în șurub apare în mod normal în timp ce partea se răcește, astfel încât nu se extinde ciclul, cu excepția cazului în dozarea se termină târziu sau variază de la împușcat. Dacă recuperarea este stickneck, capacitatea de revizuire mașină de plastifiere, utilizare împușcat, viteză șurub, presiune spate, profil baril, și starea de alimentare a materialelor. Rămâi în cadrul ghidajelor de procesare furnizor de rășină. Viteza excesivă șurub sau presiune spate poate ridica temperatura de topire, degradarea materialelor sensibile, scurtarea fibrelor de consolidare, și face dozarea mai puțin stabilă.
5. Scurtați mișcarea formei, ejectarea și manipularea
Utilizați numai distanța de deschidere a formei necesară piesei, canalului de alimentare, sculelor robotului și oricărei mișcări a culiselor sau miezurilor. Accelerarea și decelerarea controlate pot reduce timpul de mișcare fără a provoca șocuri sau probleme de protecție a formei. Când o piesă necesită curse repetate ale ejectorului sau asistență manuală, corectați problema de eliberare în loc să măriți viteza ejectorului. Cauzele obișnuite includ un unghi de scoatere insuficient, efectul de vid pe miez, direcția necorespunzătoare a texturii, contracția neuniformă sau forța de ejectare distribuită necorespunzător.
Automatizarea este cea mai valoroasă atunci când manipularea limitează ciclul sau creează riscuri de calitate și siguranță. Coordonați traseul robotului, gripperul, secvența ejectorului, distanța de deschidere a formei și poziționarea ulterioară ca un singur plan de mișcare. Un robot mai rapid aduce puține beneficii dacă așteaptă o deplasare excesivă a formei sau o secvență de ejectare nesigură.
6. Menținerea și validarea procesului îmbunătățit
Un ciclu validat poate devia ca scala pasajelor de răcire, orificiile de aerisire înfundate, uzura porților, ejectoarele se leagă, sau diapozitive pierde alinierea. Fluxul de lichid de răcire de cale, starea de aerisire, uzura porții și a liniei de separare, componentele mobile, performanța uscătorului și repetabilitatea senzorilor. Menținerea preventivă protejează atât timpul de ciclu cât și fereastra de calitate.
După fiecare schimbare, permiteți procesului să revină la starea de echilibru și să confirme rezultatele în toate cariile. Validarea ar trebui să includă media ciclului și variația, greutatea parțială, dimensiunile critice după perioada de condiționare specificată, aspectul, funcția, randamentul, alarmele, timpul de oprire și intervenția manuală. Un ciclu de mașini mai scurt nu este o îmbunătățire reală în cazul în care resturile sau corecția în aval crește.
Reduceți timpul de ciclu cu Moldie prin inginerie instrumentare practică
La Moldie, abordăm reducerea duratei ciclului prin efectul combinat al proiectării piesei, răcirii formei, proiectării canalelor de alimentare și a punctelor de injecție, ejectării și manipulării în producție. Ne concentrăm pe identificarea limitei reale a ciclului de injecție, apoi o îmbunătățim fără a compromite calitatea piesei sau fiabilitatea sculei.
Pentru proiecte de turnare prin injecție cu volum definit, rășină, și cerințe de calitate, contactați-ne pentru a revizui abordarea instrumentare devreme și de a ajuta la construirea unui proces de producție mai stabil, eficient.







