
Durata de viață a unei forme nu este determinată doar de numărul de cicluri. În injecția plasticului, rășina prelucrată și oțelul ales pentru sculă sunt doi dintre cei mai importanți factori care determină cât timp forma poate menține calitatea pieselor, consecvența dimensională și stabilitatea producției.
Atunci când analizăm un proiect nou de injecție a plasticului, nu tratăm forma ca pe o achiziție izolată. Analizăm împreună rășina, volumul anual, geometria piesei, cerințele cosmetice, condițiile de formare și planul de întreținere. Această abordare ne ajută să alegem o soluție de scule potrivită cerințelor reale de producție, în loc să selectăm pur și simplu materialul cu cel mai mic cost inițial.
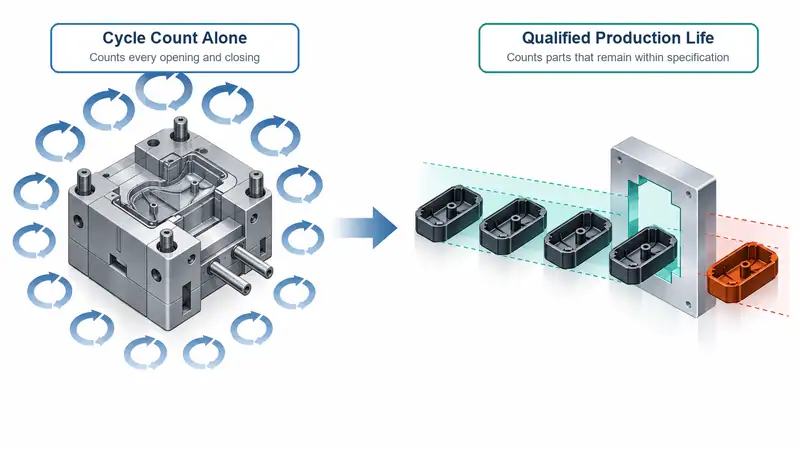
Ce înseamnă durata de viață a formei?
Durata de viață a formei reprezintă numărul de cicluri de formare pe care scula le poate executa în mod fiabil înainte să fie necesară o reparație majoră, recondiționarea sau înlocuirea. Forma poate continua să se deschidă și să se închidă după apariția uzurii vizibile, însă durata sa utilă de producție se reduce din momentul în care nu mai poate respecta constant specificația necesară a piesei.
Semnele tipice ale degradării duratei de viață a formei includ:
- Flash la linia de plecare
- Deviere dimensională în caracteristici critice
- Uzura punctelor de injecție, canalelor de alimentare, culiselor și știfturilor ejectoare
- Defecte de suprafață sau pierderea texturii
- Urme de coroziune în cavităţi sau canale de răcire
- Timpi de ciclu mai lungi cauzate de probleme de răcire sau de ejectare
Pentru cumpărătorii B2B, întrebarea esențială nu este doar „Câte injecții poate produce această formă?”, ci „Câte piese conforme poate produce în condițiile reale ale materialului și exploatării noastre?”.
1. Materialul produsului influențează direct uzura formei
Rășina utilizată pentru produsul final creează solicitări mecanice, termice și chimice asupra sculei. Două forme cu aceeași geometrie pot avea durate de exploatare foarte diferite dacă una procesează polipropilenă de uz general, iar cealaltă nailon armat cu fibră de sticlă.
Umplere și întăriri abrazive
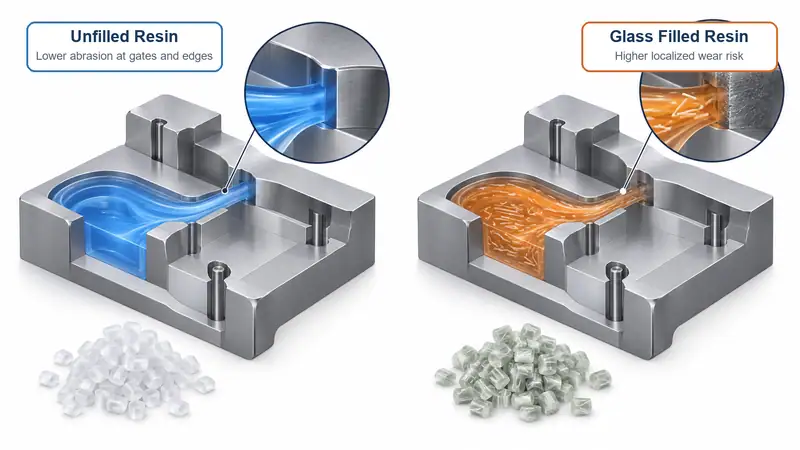
Rășinile tehnice cu materiale de umplutură sunt printre cei mai importanți factori legați de material. Fibrele de sticlă, materialele de umplutură minerale, fibra de carbon și anumiți aditivi ignifuganți pot crește abraziunea pe măsură ce materialul curge prin punctele de injecție, canalele de alimentare, cavități și zonele de tranziție cu viteză mare.
PA, PBT și PPS armate cu fibră de sticlă, precum și materiale similare, sunt alese adesea pentru produse auto, electrice și industriale datorită rezistenței și performanței termice. Totuși, fibrele pot uza treptat muchiile, punctele de injecție, suprafețele de închidere și detaliile fine ale suprafeței.
Acordăm o atenție deosebită:
- Uzura terenului punctului de injecție și a inserției punctului de injecție
- Coaste subţiri şi margini ascuţite ale cavităţii
- Slide-uri, lifturi și opriri în mișcare
- Suprafețe cosmetice texturate sau lustruite
- Zone cu flux ridicat în apropierea porții
Pentru materialele abrazive, este, de obicei, mai economic să investească în oțel adecvate, inserții localizate, sau tratament de suprafață rezistent la uzură de la început.
Temperatura și presiunea de procesare
Rășinile care necesită temperaturi ridicate solicită termic mai mult forma. Materiale precum PC, PA, PBT, PPS, PEI și PEEK pot necesita temperaturi mai ridicate ale topiturii și formei decât PP sau PE. Ciclurile repetate de încălzire și răcire pot contribui la oboseala termică, mai ales dacă răcirea este neuniformă sau secțiunile formei sunt subțiri.
Presiunea ridicată de injecție crește, de asemenea, solicitarea la linia de separație, pe miezuri, inserțiile cavității și suprafețele de închidere. Piesele complexe cu pereți subțiri, traseele lungi de curgere sau punctele de injecție restrictive pot necesita presiuni ridicate. Dacă structura formei și selecția oțelului nu sunt adaptate acestor condiții, uzura și deformarea pot apărea mai devreme decât se estimează.
Comportamentul chimic și coroziunea
Unele rășini și aditivi pot crea condiții corozive, în special în cazul în care controlul umidității și setările de proces sunt slabe. PVC este un exemplu familiar, dar riscul de coroziune poate apărea, de asemenea, din formulări-retardant de flacără, conținut reciclat, sau degradarea rășinii cauzate de timpul excesiv de ședere.
Coroziunea poate deteriora suprafeţele cavităţii, zonele de ventilaţie, circuitele de răcire şi detaliile liniei de separare. De asemenea, poate face eliberarea mai puţin stabilă, ducând la zgârieturi, lipire, sau creşterea forţei de ejectare.
Pentru aplicațiile sensibile la coroziune, luăm în considerare, în general, oțeluri inoxidabile pentru forme sau inserții rezistente la coroziune, împreună cu proceduri adecvate de aerisire, uscare, curățare și depozitare.
Geometria părții și debitul de rășini
Designul produsului interacționează cu materialul și influențează durata de viață a formei. Colțurile ascuțite, nervurile adânci, subdecupările, pereții subțiri și traseele lungi de curgere pot intensifica solicitarea sau uzura localizată.
De exemplu, o rășină armată cu fibră de sticlă, care curge cu viteză mare printr-un punct de injecție îngust, poate eroda zona punctului de injecție mai repede decât o rășină fără umplutură. În mod similar, o piesă cu nervuri adânci poate genera sarcini mai mari la ejectare, accelerând uzura știfturilor ejectoare și a elementelor miezului.
O revizuire practică DFM ar trebui să evalueze comportamentul fluxului de rășină, grosimea peretelui, locația porții, unghiul de proiectare, aspectul de răcire, și forța de ejectare probabil înainte de finalizarea proiectului de instrument.
2. Material Mold determină cât de bine rezistă instrumentul purta
Materialul formei trebuie ales în funcție de rășină, volum, cerințe de precizie, finisajul suprafeței și mediul de producție. Nu există un singur oțel pentru forme „cel mai bun” pentru fiecare formă de injecție.
Duritate și rezistență la uzură
Otelurile mai dure ofera, de obicei, o rezistenta mai buna la uzura abraziva, mai ales atunci cand se executa materiale plastice umplute sau productie de mare volum. Otelurile de scule întărite sunt optiuni comune pentru cavitatea si componentele de baza care se confrunta cu contactul repetat si stres ridicat.
Totuși, duritatea nu este singurul criteriu. În anumite zone ale sculelor complexe sau solicitate la impact, un oțel foarte dur poate tolera mai puțin aceste solicitări. Soluția potrivită combină adesea oțeluri sau inserții diferite în zone diferite ale formei. De exemplu, putem utiliza un material de bază preîntărit și durabil pentru structura formei, specificând în același timp inserții călite pentru punctele de injecție, miezuri, suprafețe de închidere sau zone cu abraziune ridicată.
Duritate şi rezistenţă la fisurare
Tenacitatea contează atunci când forma conține miezuri subțiri, cavități adânci, culise, ejectoare secundare sau elemente expuse la sarcini mecanice repetate. Un oțel foarte rezistent la uzură, dar cu tenacitate insuficientă, poate fi mai predispus la ciobire sau fisurare în anumite condiții.
De aceea, selecția materialului formei trebuie să urmeze geometria piesei și mecanismul formei, nu doar fișa tehnică a rășinii. Materialul cu rezistență ridicată nu poate compensa un miez nesusținut, o proiectare slabă a suprafeței de închidere sau o aliniere necorespunzătoare.
Rezistența la coroziune
Pentru medii de producție umede, depozitare pe termen lung, expunere la apa de răcire sau rășini corozive, materialele rezistente la coroziune pentru forme pot proteja atât aspectul, cât și funcționarea. Oțelurile inoxidabile pentru scule sunt selectate frecvent pentru aplicații medicale, cu contact alimentar, optice sau sensibile la coroziune, deși alegerea finală depinde de cerințele de lustruire și duritate, de necesitățile de prelucrare și de buget.
Rezistenta buna la coroziune suporta, de asemenea, o calitate mai stabila a suprafetei. Acest lucru este deosebit de relevant pentru produsele vizibile în cazul în care urme de rugina sau adâncituri poate deveni rapid defecte cosmetice.
Tratament de suprafață și acoperiri
Tratamentele de suprafață pot prelungi durata de viață a formei prin îmbunătățirea durității, scoaterii din formă, alunecării sau rezistenței la coroziune. Opțiunile uzuale includ nitrurarea, cromarea, acoperirile PVD și tratamente specializate alese pentru aplicația respectivă.
Un strat de acoperire nu este un substitut pentru oțelul de bază adecvat, dar poate fi un strat suplimentar valoros de protecție. De exemplu, un tratament rezistent la uzură poate fi util pe diapozitive, miezuri, componente ale porții, sau suprafețe expuse la fluxul de rășină întărită.
3. Potrivirea materialului produsului cu materialul formei
Tabelul de mai jos oferă un punct de plecare practic. Selecţia finală trebuie să ia întotdeauna în considerare forma părţii, volumul anual, cerinţa de suprafaţă şi procesul de modelare.
| Material de produs | Risc principal pentru durata de viață a formei | Abordarea bazată pe instrumente de luat în considerare |
| PP, PE, ABS, PS | Uzura mecanica moderata; posibila cerinta cosmetica | Oţel preîntărit pentru producţia standard; inserţii lustruite în cazul în care aspectul contează |
| PC, PC/ABS | Temperatura și presiunea de procesare mai mari | Oţel de scule stabil, răcire eficientă, suport pentru cavitatea puternică |
| PA, PBT | Căldură, variaţii de micşorare, posibile probleme de prelucrare legate de umiditate | Inserții întărite pentru caracteristici critice; răcire controlată și ventilare |
| PA/PBT/PPS umplută cu sticlă | Abraziune la porți, carii, și opriri | Oţeluri rezistente la uzură întărite, inserţii înlocuibile, tratament protector |
| Formulare din PVC sau corozive | Riscul de coroziune și degradare materială | Oţel rezistent la coroziune, ventilare atentă, curăţare şi depozitare disciplinată |
|
Rășini de inginerie la temperaturi ridicate |
Oboseală termică, presiune şi uzură | Oţel de înaltă performanţă, design robust de răcire, fereastră de proces validată |
4. Alți factori care scurtează durata de viață a formei
Deși materialele produsului și formei sunt esențiale, mai mulți factori de producție pot accelera uzura.
Controlul slab al procesului
Forța excesivă de închidere, presiunea de injecție, viteza de injecție sau temperatura topiturii pot solicita forma dincolo de fereastra de funcționare prevăzută. Setările instabile îngreunează, de asemenea, diferențierea uzurii normale de deteriorarea provocată de proces.
Gestionarea inadecvată a apei de răcire
Depunerile de calcar, coroziunea și contaminarea canalelor de răcire reduc transferul de căldură. Pe măsură ce răcirea devine mai puțin eficientă, durata ciclului poate crește, iar variațiile de temperatură pot afecta calitatea piesei. Spălarea preventivă și controlul calității apei protejează atât performanța răcirii, cât și durata de viață a formei.
Dezaliniere și întreținere mecanică
Stâlpii de ghidare, tufişurile, sistemele de ejecţie, diapozitivele şi suprafeţele de blocare necesită inspecţie de rutină şi lubrifiere. Probleme minore de aliniere pot deveni probleme grave de uzură atunci când sunt lăsate nesupravegheate, în special în uneltele multi-cavitate sau de mare volum.
Stocare necorespunzătoare
O formă depozitată fără curățare, protecție împotriva ruginii sau ambalaj de protecție se poate coroda înaintea următorului ciclu de producție. Înainte de depozitare, recomandăm îndepărtarea reziduurilor, verificarea circuitului de răcire, aplicarea unei protecții adecvate contra ruginii și consemnarea stării formei.
5. Cum protejăm durata de viață a formei în timpul unui proiect
Cea mai eficientă strategie este luarea deciziilor privind durata de viață a formei înainte de începerea prelucrării. În analizele proiectelor noastre, recomandăm confirmarea din timp a următoarelor aspecte:
- A se preciza gradul exact de rășină, inclusiv procentul de fibră de sticlă, agenți de ignifugare, conținut reciclat și colorant, după caz.
- Definește volumul anual preconizat și volumul pe durata de viață, în loc să furnizezi doar cantitatea de ordinul întâi.
- Identificaţi cerinţele de calitate critică, cum ar fi suprafeţele de etanşare, toleranţele strânse, finisajele cu luciu ridicat sau produsele cosmetice texturate.
- Revizuire geometrie parte prin DFM, cu accent pe localizarea porții, grosimea peretelui, proiect, răcire, și ejectarea.
- Selectaţi oţel şi introduceri în funcţie de zona de risc, mai degrabă decât aplicarea unui material peste tot.
- Stabiliți un program de întreținere preventivă în funcție de rășină, volumul de producție și mecanismele mobile ale formei.
Partener cu Moldie pentru o strategie Mold-Life care se potrivește producției dumneavoastră
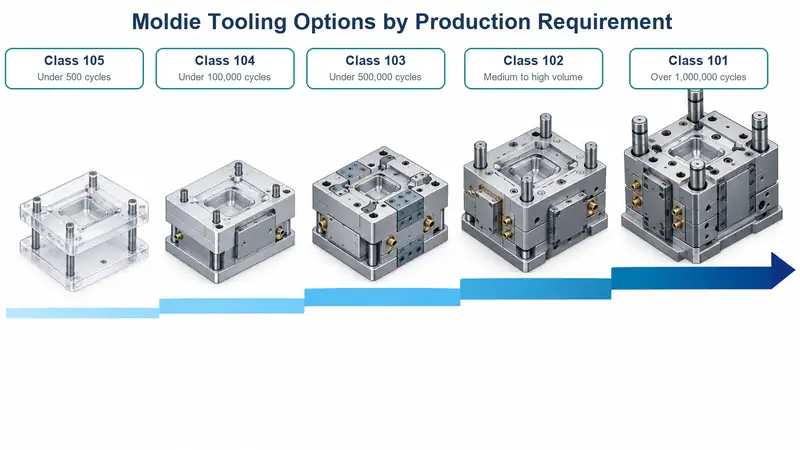
Clasificarea SPI publicată de Moldie pentru forme listează opțiuni de scule de la forme prototip Clasa 105, cotate pentru mai puțin de 500 de cicluri, până la forme de producție Clasa 101, cotate pentru peste 1,000,000 de cicluri. Gama publicată include, de asemenea, scule Clasa 104 pentru mai puțin de 100,000 de cicluri, scule Clasa 103 pentru mai puțin de 500,000 de cicluri și scule Clasa 102 pentru programe cu volum mediu spre mare, inclusiv materiale abrazive sau piese cu toleranțe strânse.
Pentru fiecare proiect, Moldie va confirma durata de viață țintă împreună cu rășina exactă și conținutul de umplutură, volumul anual și pe durata de viață, clasele și duritatea oțelului, configurația cavităților și a canalelor de alimentare, intervalele de întreținere, componentele de uzură înlocuibile și criteriile de acceptare. Un ciclu contribuie la durata de viață practică a formei numai atât timp cât scula continuă să producă piese care respectă cerințele dimensionale și cosmetice convenite. Contactați Moldie pentru a discuta cu echipa noastră de inginerie despre rășină, volumul anual, durata de viață vizată pentru formă și cerințele privind sculele.







