
La durée de vie d’un moule ne dépend pas uniquement du nombre de cycles. En moulage par injection, la résine plastique transformée et l’acier choisi pour l’outillage sont deux des principaux facteurs qui déterminent pendant combien de temps un moule peut garantir la qualité des pièces, la constance dimensionnelle et la stabilité de la production.
Lorsque nous étudions un nouveau projet de moulage par injection, nous ne considérons pas le moule comme un achat isolé. Nous examinons ensemble la résine, le volume annuel, la géométrie de la pièce, les exigences esthétiques, les conditions de moulage et le plan de maintenance. Cette approche nous aide à choisir une solution d’outillage adaptée aux véritables exigences de production, plutôt que de retenir simplement le matériau dont le coût initial est le plus bas.
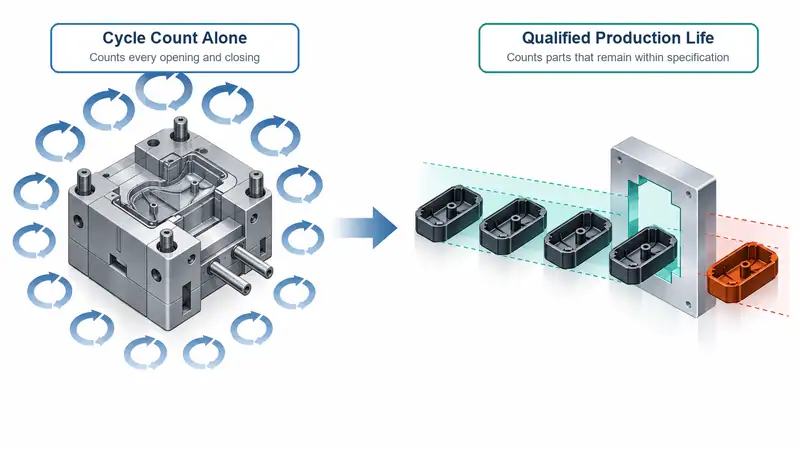
Que signifie la durée de vie d’un moule ?
La durée de vie d’un moule correspond au nombre de cycles de moulage que l’outillage peut effectuer de manière fiable avant qu’une réparation majeure, une remise en état ou un remplacement ne soit nécessaire. Un moule peut encore s’ouvrir et se fermer après l’apparition d’une usure visible, mais sa durée de vie utile en production diminue dès qu’il ne peut plus respecter constamment la spécification requise pour la pièce.
Les signes courants de dégradation du moule comprennent :
- Des bavures au plan de joint
- Une dérive dimensionnelle des caractéristiques critiques
- L’usure des seuils, canaux, tiroirs et broches d’éjection
- Des défauts de surface ou une perte de texture
- Des traces de corrosion dans les empreintes ou les canaux de refroidissement
- Des temps de cycle plus longs dus à des problèmes de refroidissement ou d’éjection
Pour les acheteurs B2B, la question essentielle n’est pas simplement : « Combien d’injections ce moule peut-il effectuer ? » Il faut plutôt demander : « Combien de pièces conformes ce moule peut-il produire avec nos matériaux et conditions réelles d’utilisation ? »
1. Le matériau du produit influe directement sur l’usure du moule
La résine utilisée pour le produit fini impose des exigences mécaniques, thermiques et chimiques à l’outillage. Deux moules de géométrie identique peuvent avoir des durées de service très différentes si l’un transforme du polypropylène courant et l’autre du nylon chargé de fibres de verre.
Charges abrasives et renforts
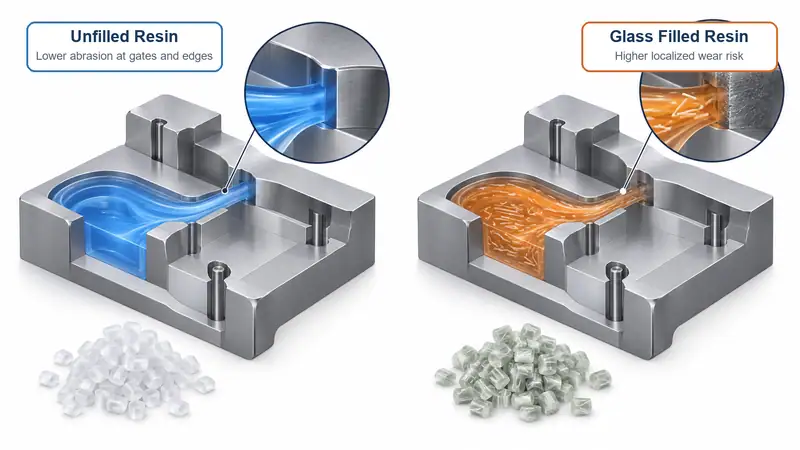
Les résines techniques chargées comptent parmi les principaux facteurs liés aux matériaux. La fibre de verre, les charges minérales, la fibre de carbone et certains additifs ignifuges peuvent accentuer l’abrasion lorsque la matière traverse les seuils, les canaux, les empreintes et les zones de transition à grande vitesse.
Les PA, PBT, PPS chargés de fibres de verre et les matériaux similaires sont souvent choisis pour les produits automobiles, électriques et industriels en raison de leur résistance et de leurs performances thermiques. Toutefois, les fibres peuvent progressivement user les arêtes, les seuils, les portées de fermeture et les détails de surface fins.
Nous accordons une attention particulière aux éléments suivants :
- La portée du seuil et l’usure de son insert
- Les nervures fines et les arêtes vives des empreintes
- Les tiroirs, éjecteurs et portées de fermeture mobiles
- Les surfaces texturées ou polies d’aspect
- Les zones de fort écoulement près du seuil
Pour les matériaux abrasifs, il est généralement plus économique d’investir dès le départ dans un acier adapté, des inserts localisés ou un traitement de surface résistant à l’usure.
Température et pression de transformation
Les résines haute température soumettent le moule à des contraintes thermiques plus importantes. Des matériaux comme le PC, le PA, le PBT, le PPS, le PEI et le PEEK peuvent nécessiter des températures de matière fondue et de moule plus élevées que le PP ou le PE. Les cycles répétés de chauffage et de refroidissement peuvent contribuer à la fatigue thermique, en particulier lorsque le refroidissement est inégal ou que les sections du moule sont fines.
Une pression d’injection élevée augmente également les contraintes au niveau du plan de joint, des noyaux, des inserts d’empreinte et des surfaces de fermeture. Les pièces complexes à parois fines, les longs parcours d’écoulement ou les seuils restrictifs peuvent nécessiter une pression accrue. Si la structure et l’acier du moule ne sont pas adaptés à ces conditions, l’usure et la déformation peuvent apparaître plus tôt que prévu.
Comportement chimique et corrosion
Certaines résines et certains additifs peuvent créer des conditions corrosives, en particulier si la maîtrise de l’humidité et les réglages du procédé sont insuffisants. Le PVC en est un exemple bien connu, mais les risques de corrosion peuvent aussi provenir des formulations ignifuges, des matières recyclées, ou de la dégradation de la résine due à un temps de séjour excessif.
La corrosion peut endommager les surfaces d’empreinte, les zones d’évent, les circuits de refroidissement et les détails du plan de joint. Elle peut également rendre le démoulage moins régulier, entraînant des rayures, du collage ou une augmentation de la force d’éjection.
Pour les applications sensibles à la corrosion, nous envisageons généralement des aciers inoxydables pour moules ou des inserts résistants à la corrosion, associés à une ventilation, un séchage, un nettoyage et un stockage adaptés.
Géométrie de la pièce et écoulement de la résine
La conception du produit interagit avec le matériau et influe ainsi sur la durée de vie du moule. Les angles vifs, nervures profondes, contre-dépouilles, parois fines et longs parcours d’écoulement peuvent tous intensifier les contraintes ou l’usure localisée.
Par exemple, une résine chargée de fibres de verre qui s’écoule à grande vitesse dans un seuil étroit peut éroder la zone du seuil plus rapidement qu’une résine non chargée. De même, une pièce comportant des nervures profondes peut imposer des efforts d’éjection plus importants, augmentant l’usure des broches d’éjection et des caractéristiques du noyau.
Une revue DFM pratique doit évaluer le comportement d’écoulement de la résine, l’épaisseur des parois, l’emplacement du seuil, l’angle de dépouille, le circuit de refroidissement et les efforts d’éjection probables avant la finalisation de la conception de l’outillage.
2. Le matériau du moule détermine sa résistance à l’usure
Le matériau du moule doit être choisi en fonction de la résine, du volume, des exigences de précision, de l’état de surface et de l’environnement de production. Il n’existe pas d’acier « idéal » unique pour tous les moules d’injection.
Dureté et résistance à l’usure
Les aciers plus durs offrent généralement une meilleure résistance à l’usure abrasive, en particulier avec des plastiques techniques chargés ou dans le cadre d’une production à grand volume. Les aciers à outils trempés sont couramment choisis pour les composants d’empreinte et de noyau soumis à des contacts répétés et à des contraintes élevées.
La dureté n’est toutefois pas le seul critère. Un acier très dur peut être moins tolérant dans certaines zones d’outillage soumises aux chocs ou complexes. La bonne solution associe souvent différents aciers ou inserts dans différentes zones du moule. Par exemple, nous pouvons utiliser un matériau de base prétraité et durable pour la structure du moule, tout en spécifiant des inserts trempés pour les seuils, noyaux, portées de fermeture ou zones fortement abrasives.
Ténacité et résistance à la fissuration
La ténacité est importante lorsque le moule comporte des noyaux fins, des empreintes profondes, des tiroirs, des éjecteurs ou des caractéristiques soumises à des charges mécaniques répétées. Un acier très résistant à l’usure, mais insuffisamment tenace, peut être plus vulnérable à l’écaillage ou à la fissuration dans certaines conditions.
C’est pourquoi le choix du matériau du moule doit découler de la géométrie de la pièce et du mécanisme du moule, et pas uniquement de la fiche technique de la résine. Un matériau très résistant ne peut compenser ni un noyau mal soutenu, ni une conception déficiente des portées de fermeture, ni un alignement insuffisant.
Résistance à la corrosion
Dans les environnements de production humides, pour le stockage à long terme, l’exposition à l’eau de refroidissement ou l’utilisation de résines corrosives, les matériaux de moule résistants à la corrosion peuvent protéger l’aspect et la fonction. Les aciers inoxydables pour moules sont fréquemment choisis pour les applications médicales, alimentaires, optiques ou sensibles à la corrosion, bien que le choix final dépende du poli requis, de la dureté, des besoins d’usinage et du budget.
Une bonne résistance à la corrosion contribue également à stabiliser la qualité de surface. C’est particulièrement important pour les produits visibles, où les traces de rouille ou les piqûres peuvent rapidement devenir des défauts esthétiques.
Traitements et revêtements de surface
Les traitements de surface peuvent prolonger la durée de vie du moule en améliorant la dureté, le démoulage, la lubrification ou la résistance à la corrosion. Les options courantes comprennent la nitruration, le chromage, les revêtements PVD et des traitements spécialisés adaptés à l’application.
Un revêtement ne remplace pas un acier de base adapté, mais il peut constituer une couche de protection supplémentaire très utile. Par exemple, un traitement résistant à l’usure peut convenir aux tiroirs, noyaux, composants de seuil ou surfaces exposées à l’écoulement de résines renforcées.
3. Adapter le matériau du moule à celui du produit
Le tableau ci-dessous constitue un point de départ pratique. Le choix final doit toujours tenir compte de la forme de la pièce, du volume annuel, de l’état de surface requis et du procédé de moulage.
| Matériau du produit | Principal risque pour la durée de vie du moule | Solution d’outillage à envisager |
| PP, PE, ABS, PS | Usure mécanique modérée ; exigences esthétiques éventuelles | Acier prétraité pour une production standard ; inserts polis lorsque l’aspect compte |
| PC, PC/ABS | Température et pression de transformation plus élevées | Acier de moule stable, refroidissement efficace et bon soutien de l’empreinte |
| PA, PBT | Chaleur, variation du retrait, problèmes éventuels de transformation liés à l’humidité | Inserts trempés pour les caractéristiques critiques ; refroidissement et ventilation maîtrisés |
| PA/PBT/PPS chargés de fibres de verre | Abrasion au niveau des seuils, empreintes et portées de fermeture | Aciers trempés résistants à l’usure, inserts remplaçables, traitement protecteur |
| PVC ou formulations corrosives | Risque de corrosion et de dégradation du matériau | Acier résistant à la corrosion, ventilation soignée, nettoyage et stockage rigoureux |
|
Résines techniques haute température |
Fatigue thermique, pression et usure | Acier hautes performances, refroidissement robuste, fenêtre de procédé validée |
4. Autres facteurs qui raccourcissent la durée de vie d’un moule
Bien que les matériaux du produit et du moule soient essentiels, plusieurs facteurs de production peuvent accélérer l’usure.
Mauvaise maîtrise du procédé
Une force de fermeture, une pression d’injection, une vitesse d’injection ou une température de matière fondue excessives peuvent soumettre le moule à des contraintes dépassant sa plage de fonctionnement prévue. Des réglages instables compliquent également la distinction entre l’usure normale et les dommages liés au procédé.
Gestion insuffisante de l’eau de refroidissement
Le tartre, la corrosion et les contaminants dans les canaux de refroidissement réduisent le transfert thermique. Lorsque le refroidissement perd en efficacité, le temps de cycle peut augmenter et les variations de température peuvent nuire à la qualité des pièces. Un rinçage préventif et le contrôle de la qualité de l’eau protègent à la fois les performances de refroidissement et la durée de vie du moule.
Désalignement et maintenance mécanique
Les colonnes et bagues de guidage, les systèmes d’éjection, les tiroirs et les surfaces de verrouillage nécessitent un entretien et une lubrification réguliers. De légers problèmes d’alignement peuvent devenir des problèmes d’usure graves s’ils ne sont pas traités, en particulier dans les moules multi-empreintes ou à grand volume.
Stockage inadapté
Un moule stocké sans nettoyage, protection antirouille ni emballage adapté peut se corroder avant la prochaine série de production. Avant le stockage, nous recommandons d’éliminer les résidus, de contrôler le circuit de refroidissement, d’appliquer une protection antirouille appropriée et de consigner l’état du moule.
5. Comment nous préservons la durée de vie du moule au fil d’un projet
La stratégie la plus efficace consiste à prendre les décisions relatives à la durée de vie du moule avant le début de l’usinage. Lors de l’étude des projets, nous recommandons de confirmer rapidement les points suivants :
- Préciser la nuance exacte de résine, notamment le pourcentage de fibres de verre, les retardateurs de flamme, le contenu recyclé et le colorant, le cas échéant.
- Définir les volumes annuels et totaux prévus au lieu d’indiquer uniquement la quantité de la première commande.
- Identifier les exigences qualité critiques, telles que les surfaces d’étanchéité, les tolérances serrées, les finitions très brillantes ou les exigences esthétiques de texture.
- Examiner la géométrie de la pièce dans le cadre du DFM, en se concentrant sur l’emplacement du seuil, l’épaisseur des parois, la dépouille, le refroidissement et l’éjection.
- Choisir l’acier et les inserts selon les zones à risque, au lieu d’appliquer un seul matériau partout.
- Établir un calendrier de maintenance préventive adapté à la résine, au volume de production et aux mécanismes mobiles du moule.
Collaborez avec Moldie pour une stratégie de durée de vie adaptée à votre production
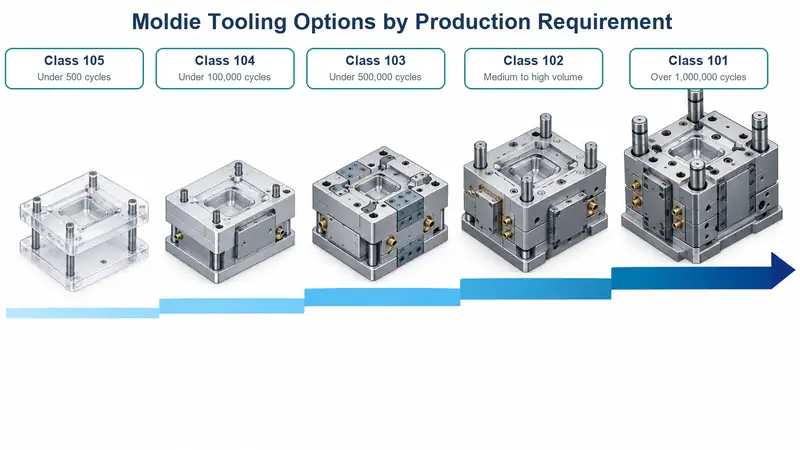
La classification SPI des moules publiée par Moldie présente des solutions allant des moules prototypes de classe 105, conçus pour moins de 500 cycles, aux moules de production de classe 101, conçus pour plus de 1,000,000 cycles.La gamme publiée comprend également les moules de classe 104, conçus pour moins de 100,000 cycles, ceux de classe 103 pour moins de 500,000 cycles et ceux de classe 102 pour les programmes de volume moyen à élevé, notamment avec des matériaux abrasifs ou des pièces à tolérances serrées.
Pour chaque projet, Moldie confirmera la durée de vie cible en tenant compte de la résine et de la teneur en charges exactes, du volume annuel et total, des nuances et duretés d’acier, de la configuration des empreintes et des canaux, des intervalles de maintenance, des composants d’usure remplaçables et des critères d’acceptation. Un cycle ne contribue concrètement à la durée de vie du moule que tant que l’outillage continue de produire des pièces conformes aux exigences dimensionnelles et esthétiques convenues. Contactez Moldie pour discuter de votre résine, de votre volume annuel, de la durée de vie cible du moule et de vos exigences d’outillage avec notre équipe d’ingénierie.







