
Կաղապարի ծառայության ժամկետը միայն ցիկլերի քանակով չի որոշվում։ Ներարկմամբ ձուլման մեջ մշակվող պոլիմերն ու գործիքի համար ընտրված պողպատը կաղապարի՝ դետալի որակը, չափային միատեսակությունն ու արտադրության կայունությունը պահպանելու տևողության երկու հիմնական գործոններից են։
Ներարկմամբ ձուլման նոր նախագիծը վերանայելիս մենք կաղապարը չենք դիտարկում որպես առանձին գնում։ Մենք միասին հաշվի ենք առնում պոլիմերը, տարեկան ծավալը, դետալի երկրաչափությունը, արտաքին տեսքի պահանջները, ձուլման պայմաններն ու սպասարկման ծրագիրը։ Այս մոտեցումն օգնում է ընտրել իրական արտադրական պահանջին համապատասխան գործիքավորման լուծում՝ սկզբնական ամենացածր ծախսով նյութը պարզապես ընտրելու փոխարեն։
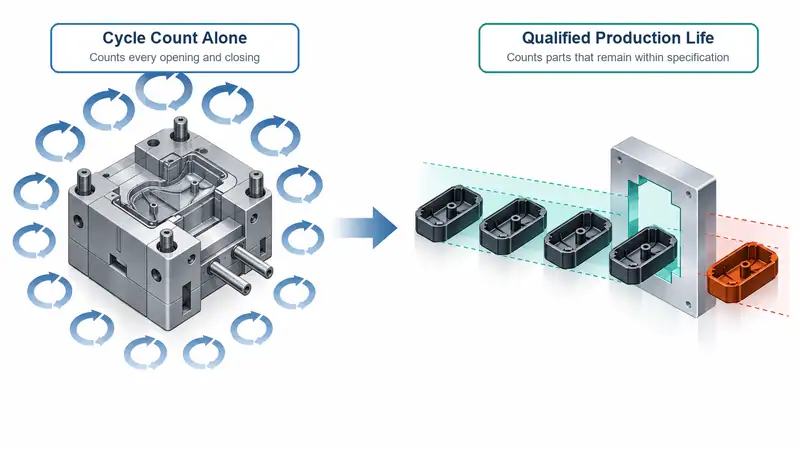
Ի՞նչ է նշանակում կաղապարի ծառայության ժամկետ
Կաղապարի ծառայության ժամկետը այն ձուլման ցիկլերի քանակն է, որը գործիքը կարող է հուսալիորեն կատարել մինչև խոշոր վերանորոգման, վերականգնման կամ փոխարինման անհրաժեշտությունը։ Տեսանելի մաշվածության սկսվելուց հետո կաղապարը կարող է դեռ բացվել ու փակվել, սակայն դրա օգտակար արտադրական ժամկետը կրճատվում է, երբ այն այլևս չի կարող հետևողականորեն ապահովել դետալի պահանջվող բնութագրերը։
Կաղապարի ծառայության ժամկետի վատթարացման սովորական նշաններն են․
- Մուտքագրություն
- Գաղտնիքը ծանրաբեռնված է քննադատական առանձնահատկություններով
- Մուտքերի, հոսքուղիների, սահիկների և դուրսմղիչ քորոցների մաշվածությունը
- Պիտակ
- Խոռոչներում կամ սառեցման ալիքներում կոռոզիայի հետքերը
- Երկարատեւ ցիկլը պատճառ եղավ, որ սառեցվի կամ լուծվի խնդիրները
B2B գնորդների համար հիմնական հարցը պարզապես «Քանի ներարկման ցիկլ կարող է կատարել այս կաղապարը» չէ։ Հարցն է՝ «Քանի՞ որակավորված դետալ կարող է արտադրել այս կաղապարը մեր իրական նյութի և շահագործման պայմաններում»։
1. Արտադրանքի նյութն անմիջականորեն ազդում է կաղապարի մաշվածության վրա
Վերջնական արտադրանքի համար օգտագործվող պոլիմերը գործիքի նկատմամբ առաջացնում է մեխանիկական, ջերմային և քիմիական պահանջներ։ Նույն երկրաչափությունն ունեցող երկու կաղապարների ծառայության ժամկետը կարող է զգալիորեն տարբերվել, եթե մեկը մշակվում է սովորական պոլիպրոպիլենով, իսկ մյուսը՝ ապակեթելքով լցված նեյլոնով։
Ծանր լամպերը եւ վերականգնողական միջոցները
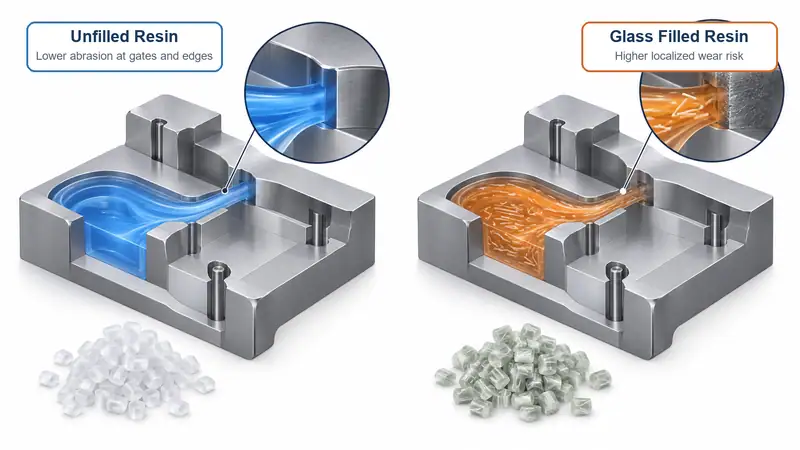
Արտադրական ինժեներական պոլիմերներով լցված նյութերը նյութի հետ կապված ամենակարևոր գործոններից են։ Ապակեթելը, հանքային լցոնիչները, ածխաթելը և որոշ բոցավառությունը դանդաղեցնող հավելումներ կարող են մեծացնել քայքայումը, երբ նյութն անցնում է մուտքերով, հոսքուղիներով, խոռոչներով և բարձր արագությամբ հոսքի անցումային հատվածներով։
Ապակեթելով ամրացված PA, PBT, PPS և նմանատիպ նյութերը հաճախ ընտրվում են ավտոմոբիլային, էլեկտրական և արդյունաբերական արտադրանքի համար, քանի որ ապահովում են ամրություն և ջերմային հատկություններ։ Սակայն մանրաթելերը կարող են աստիճանաբար մաշեցնել եզրերը, մուտքերը, փականման մակերեսներն ու նուրբ մակերեսային դետալները։
Մենք հատկապես ուշադրություն ենք դարձնում.
- Մուտքի հարթ հատվածի և մուտքային ներդիրի մաշվածություն
- Բարակ կողեր և խոռոչի սուր եզրեր
- Սլայդերը, բարձրաստիճան պաշտոնյաները եւ շարժվում են դեպի անջատիչներ
- Թվարկված տառատեսակ կամ շքեղ մակերես
- Մուտքի մոտ գտնվող բարձրահոսք հատվածներ
Բացառված նյութերի համար սովորաբար ավելի շատ տնտեսագիտական ներդրումներ են արվում համապատասխան պղնձի, տեղական թաղանթների կամ նախնական բուժումների միջոցով:
Մշակման ջերմաստիճանն ու ճնշումը
Բարձր ջերմաստիճանի պոլիմերներն ավելի մեծ ջերմային լարում են առաջացնում կաղապարի վրա։ PC, PA, PBT, PPS, PEI և PEEK նյութերը կարող են պահանջել հալույթի ու կաղապարի ավելի բարձր ջերմաստիճաններ, քան PP-ն կամ PE-ն։ Կրկնվող տաքացման և սառեցման ցիկլերը կարող են նպաստել ջերմային հոգնածությանը, հատկապես երբ սառեցումն անհավասար է կամ կաղապարի հատվածները բարակ են։
Ներարկման բարձր ճնշումը նույնպես մեծացնում է լարումը բաժանման գծի, միջուկների, խոռոչային ներդիրների և փականման մակերեսների վրա։ Բարդ բարակապատ դետալները, հոսքի երկար ուղիները կամ սահմանափակող մուտքերը կարող են պահանջել բարձր ճնշում։ Եթե կաղապարի կառուցվածքն ու պողպատի ընտրությունը չեն համապատասխանում այս պայմաններին, մաշվածությունն ու դեֆորմացումը կարող են երևալ սպասվածից շուտ։
Մարմնամարզություն եւ կեղեքում
Որոշ պոլիմերներ ու հավելումներ կարող են կոռոզիոն միջավայր ստեղծել, հատկապես եթե խոնավության կառավարումն ու գործընթացի կարգավորումները պատշաճ չեն։ PVC-ն հայտնի օրինակ է, սակայն կոռոզիայի ռիսկ կարող է առաջանալ նաև բոցավառությունը դանդաղեցնող խառնուրդներից, վերամշակված նյութից կամ երկար մնալու ժամանակի հետևանքով պոլիմերի քայքայումից։
Կոռոզիան կարող է վնասել խոռոչների մակերեսները, օդահեռացման հատվածները, սառեցման շղթաներն ու բաժանման գծի դետալները։ Այն կարող է նաև անկայուն դարձնել դուրսբերումը՝ հանգեցնելով քերծվածքների, կպչման կամ դուրսմղման ուժի մեծացման։
Կոռոզիայի նկատմամբ զգայուն կիրառությունների համար մենք սովորաբար դիտարկում ենք չժանգոտվող կաղապարային պողպատներ կամ կոռոզիակայուն ներդիրներ՝ զուգակցելով դրանք օդահեռացման, չորացման, մաքրման և պահեստավորման պատշաճ ընթացակարգերի հետ։
Դետալի երկրաչափությունը և պոլիմերի հոսքը
Արտադրանքի դիզայնը նյութի հետ փոխազդելով ազդում է կաղապարի ծառայության ժամկետի վրա։ Սուր անկյունները, խոր կողերը, ներքաշված հատվածները, բարակ պատերն ու երկար հոսքային ուղիները կարող են ուժեղացնել լարումը կամ տեղային մաշվածությունը։
Օրինակ՝ բարձր արագությամբ նեղ մուտքով հոսող ապակեթելով լցված պոլիմերը կարող է մաշեցնել մուտքի հատվածն ավելի արագ, քան չլցված պոլիմերը։ Նմանապես, խոր կողերով դետալը կարող է ավելի մեծ դուրսմղման բեռ առաջացնել՝ մեծացնելով դուրսմղիչ քորոցների և միջուկային տարրերի մաշվածությունը։
Գործնական DFM վերանայումը պետք է վերջնականացնելուց առաջ գնահատի պոլիմերի հոսքի վարքը, պատի հաստությունը, մուտքի տեղը, թեքությունը, սառեցման դասավորությունը և հավանական դուրսմղման ուժը։
2. Կաղապարի նյութը որոշում է գործիքի մաշվածությանը դիմակայելու կարողությունը
Կաղապարի նյութը պետք է ընտրվի՝ հաշվի առնելով պոլիմերը, ծավալը, ճշգրտության պահանջները, մակերևույթի հարդարումն ու արտադրական միջավայրը։ Բոլոր ներարկման կաղապարների համար միակ «լավագույն» կաղապարային պողպատ չկա։
Կարծրությունն ու մաշակայունությունը
Ավելի կարծր պողպատները սովորաբար ավելի լավ են դիմադրում հղկամաշվածությանը, հատկապես լցված ինժեներական պլաստիկների կամ մեծածավալ արտադրության ժամանակ։ Կարծրացված գործիքային պողպատները հաճախ կիրառվում են խոռոչների ու միջուկների բաղադրիչներում, որոնք ենթարկվում են կրկնվող շփման և բարձր լարման։
Սակայն կարծրությունը միակ նկատառումը չէ։ Շատ կարծր պողպատը որոշ հարվածային բեռ կրող կամ բարդ գործիքավորման հատվածներում կարող է ավելի քիչ ներողամիտ լինել։ Հաճախ ճիշտ լուծումը կաղապարի տարբեր գոտիներում տարբեր պողպատների կամ ներդիրների համադրումն է։ Օրինակ՝ կաղապարի կառուցվածքի համար կարող ենք օգտագործել դիմացկուն նախապես կարծրացված հիմքային նյութ, իսկ մուտքերի, միջուկների, փականման մակերեսների կամ խիստ հղկամաշվող հատվածների համար նախատեսել կարծրացված ներդիրներ։
Քաղցրություն եւ դիմադրություն
Կոշտությունը կարևոր է, երբ կաղապարն ունի բարակ միջուկներ, խոր խոռոչներ, սահիկներ, բարձրացնողներ կամ այնպիսի տարրեր, որոնք ենթարկվում են կրկնվող մեխանիկական բեռնվածության։ Բարձր մաշակայունությամբ, բայց անբավարար ամրությամբ պողպատը որոշ պայմաններում կարող է ավելի հեշտությամբ ճաքճքել կամ կոտրվել։
Ահա թե ինչու կաղապարի նյութի ընտրությունը պետք է հիմնվի դետալի երկրաչափության և կաղապարի մեխանիզմի վրա, այլ ոչ միայն խեժի տվյալների թերթիկի։ Միայն բարձր ամրությամբ նյութը չի կարող փոխհատուցել առանց հենարանի մնացած միջուկը, փակման մակերեսի վատ նախագծումը կամ ոչ բավարար համընկեցումը։
Վրեժխնդիր
Խոնավ արտադրական միջավայրերում, երկարատև պահեստավորման, սառեցնող ջրի ազդեցության կամ կոռոզիոն խեժերի դեպքում կոռոզիակայուն կաղապարային նյութերը կարող են պաշտպանել թե՛ արտաքին տեսքը, թե՛ գործառույթը։ Չժանգոտվող գործիքային պողպատները հաճախ ընտրվում են բժշկական, սննդի հետ շփվող, օպտիկական կամ կոռոզիայի նկատմամբ զգայուն կիրառությունների համար, թեև վերջնական ընտրությունը կախված է պահանջվող փայլեցումից, կարծրությունից, մշակման կարիքներից և բյուջեից։
Կոռոզիայի նկատմամբ լավ դիմադրությունը նաև նպաստում է մակերևույթի ավելի կայուն որակին։ Սա հատկապես կարևոր է տեսանելի արտադրանքների համար, որտեղ ժանգի հետքերը կամ փոսիկները կարող են արագ դառնալ արտաքին տեսքի թերություններ։
Գործնական բուժում եւ կոդավորում
Մակերևութային մշակումները կարող են երկարացնել կաղապարի ծառայության ժամկետը՝ բարելավելով կարծրությունը, առանձնացումը, սահունությունը կամ կոռոզիակայունությունը։ Տարածված տարբերակներն են ազոտացումը, քրոմապատումը, PVD ծածկույթները և կիրառությանը համապատասխան ընտրված մասնագիտացված մշակումները։
Ծածկույթը չի փոխարինում համապատասխան հիմնական պողպատին, սակայն կարող է ապահովել պաշտպանության արժեքավոր լրացուցիչ շերտ։ Օրինակ՝ մաշակայուն մշակումը կարող է օգտակար լինել սահիկների, միջուկների, մուտքային անցքի բաղադրիչների կամ ամրացված խեժի հոսքի ազդեցությանը ենթարկվող մակերևույթների վրա։
3. Արտադրանքի նյութի համապատասխանեցումը կաղապարի նյութին
Ստորև բերված աղյուսակը գործնական մեկնարկային ուղեցույց է։ Վերջնական ընտրության ժամանակ միշտ պետք է հաշվի առնել դետալի ձևը, տարեկան ծավալը, մակերևույթի պահանջները և ձուլման գործընթացը։
| Բովանդակության տարր | Կաղապարի ծառայության ժամկետի հիմնական ռիսկը | Օգտագործվում է խորհրդածելու համար |
| PP, PE, ABS, PS | _Ընդլայնված մեխանիկական կրծքավանդակ. հնարավոր է ՝ կոսմետիկական պահանջներ | Նախնական պիտակավորում ստանդարտ արտադրության համար. պիտակավորվում են տարատեսակները, որտեղ արտաքին տեսքը կարեւոր է |
| PC, PC/ABS | Մշակման ավելի բարձր ջերմաստիճան և ճնշում | Կայուն գործիքային պողպատ, արդյունավետ սառեցում, խոռոչի ամուր հենավորում |
| ՊԱՄԱ | Հազվադեպ բազմազանություն, հնարավոր է մռայլ լուծումներ | Հակված էին քննադատական հատկություններով. վերահսկում էին աղմուկն ու վրդովմունքը |
| Գլամուրը լրացնում է PPA-CAP-ն | Մաշվածություն մուտքային անցքերի, խոռոչների և փակման մակերեսների շրջանում | Հարգել կրծքավանդակներ, փոխարինական վնասվածքներ, պաշտպանական բուժում |
| ՊՐՈՖԵՍՈՐ | Կոռուպցիան եւ նյութապաշտությունը վտանգի տակ են | Կոնֆերանսի ինքնավստահ, զգույշ, դաստիարակված մաքրում եւ պահեստ |
|
Բարձր ջերմաստիճանի ինժեներական խեժեր |
Ջերմային հոգնածություն, ճնշում և մաշվածություն | Բարձր կոնցենտրացիա, ռոբոտ դիզայն, հաստատապես կատարված գործընթաց |
4. Կաղապարի ծառայության ժամկետը կրճատող այլ գործոններ
Թեև արտադրանքի և կաղապարի նյութերը կարևոր նշանակություն ունեն, արտադրական մի շարք գործոններ կարող են արագացնել մաշվածությունը։
Աղքատ գործընթացը վերահսկում է
Չափազանց մեծ սեղմող ուժը, ներարկման ճնշումը, ներարկման արագությունը կամ հալույթի ջերմաստիճանը կարող են կաղապարը ծանրաբեռնել նախատեսված աշխատանքային միջակայքից դուրս։ Անկայուն կարգավորումները նաև դժվարացնում են սովորական մաշվածությունը գործընթացի հետևանքով առաջացած վնասից տարբերակելը։
Անհավասարակշռված լուծում
Սառեցման խողովակներում առաջացած նստվածքը, կոռոզիան և աղտոտվածությունը նվազեցնում են ջերմափոխանակությունը։ Սառեցման արդյունավետության նվազմանը զուգընթաց ցիկլի տևողությունը կարող է աճել, իսկ ջերմաստիճանի տատանումները՝ ազդել դետալի որակի վրա։ Կանխարգելիչ լվացումը և ջրի որակի վերահսկումը պաշտպանում են թե՛ սառեցման արդյունավետությունը, թե՛ կաղապարի ծառայության ժամկետը։
Գործունեությունը եւ մեխանիկական միջոցները
Ուղղորդիչ սյուները, ուղեցույց թփերը, արտանետիչ համակարգերը, սահիկները և փականման մակերևույթները պահանջում են պարբերական զննում և քսում։ Համընկեցման փոքր խնդիրները, եթե անտեսվեն, կարող են վերածվել լուրջ մաշվածության, հատկապես բազմախոռոչ կամ մեծ ծավալով աշխատող կաղապարներում։
Տեղեկություն փաստաթղթի մասին
Մաքրումից, ժանգի կանխարգելումից կամ պաշտպանիչ փաթեթավորումից զուրկ պահված կաղապարը կարող է կոռոզիայի ենթարկվել մինչև արտադրության հաջորդ գործարկումը։ Պահեստավորելուց առաջ խորհուրդ ենք տալիս հեռացնել մնացորդները, ստուգել սառեցման շրջանը, կիրառել համապատասխան հակաժանգային պաշտպանություն և գրանցել կաղապարի վիճակը։
5. Ինչպես ենք նախագծի ընթացքում պաշտպանում կաղապարի ծառայության ժամկետը
Ամենաարդյունավետ մոտեցումն է կաղապարի ծառայության ժամկետի վերաբերյալ որոշումներ կայացնել նախքան մեխանիկական մշակումը սկսելը։ Նախագծերի վերանայման ընթացքում խորհուրդ ենք տալիս վաղ փուլում հաստատել հետևյալ կետերը․
- Նշեք խեժի ճշգրիտ դասը՝ ներառյալ ապակեթելի տոկոսը, կրակամարիչ հավելումները, վերամշակված նյութի պարունակությունը և գունանյութը, եթե կիրառելի է։
- Սուրճը տարեկան եւ կյանքի տեւողությունը չէր տալիս միայն առաջին հարկը ։
- Նշված կարեւոր պահանջները, ինչպիսիք են ՝ կնքումը, հանդուրժողականությունը, բարձրակետերը, կամ տեքստային կետերը:
- Վերանայեք դետալի երկրաչափությունը DFM-ի միջոցով՝ հատուկ ուշադրություն դարձնելով մուտքի տեղադրությանը, պատի հաստությանը, ձուլման թեքությանը, սառեցմանը և արտանետմանը։
- Հավասարակշռված տեսակետ ։
- Սահմանեք կանխարգելիչ սպասարկման ժամանակացույց՝ հաշվի առնելով խեժը, արտադրության ծավալը և կաղապարի շարժվող մեխանիզմները։
Համագործակցեք Moldie-ի հետ՝ ձեր արտադրությանը համապատասխան կաղապարի ծառայության ժամկետի ռազմավարություն մշակելու համար։
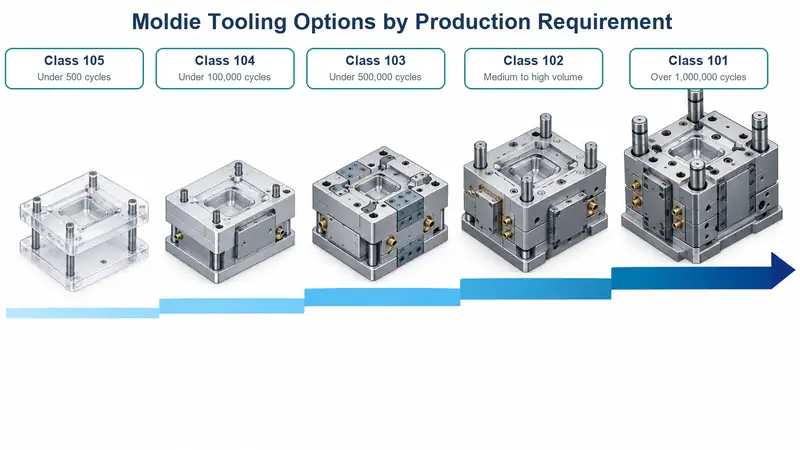
Moldie-ի հրապարակած SPI կաղապարների դասակարգումը ներառում է գործիքավորման տարբերակներ՝ սկսած Class 105 նախատիպային կաղապարներից, որոնք նախատեսված են 500 ցիկլից պակասի համար, մինչև Class 101 արտադրական կաղապարները, որոնք նախատեսված են 1,000,000-ից ավելի ցիկլի համար։ Հրապարակված միջակայքը ներառում է նաև Class 104 գործիքներ՝ 100,000 ցիկլից պակասի համար, Class 103 գործիքներ՝ 500,000 ցիկլից պակասի համար, և Class 102 գործիքներ՝ միջինից մինչև մեծ ծավալի ծրագրերի համար, այդ թվում՝ հղկող նյութերով կամ խիստ թույլատրելի շեղումներով դետալների արտադրության համար։
Յուրաքանչյուր նախագծի համար Moldie-ն կհաստատի նպատակային ծառայության ժամկետը՝ ճշգրիտ խեժի և լցանյութի պարունակության, տարեկան և ամբողջ ծառայության ընթացքում նախատեսվող ծավալի, պողպատի դասերի և կարծրության, խոռոչների ու հոսքուղիների կազմաձևման, սպասարկման պարբերականության, փոխարինելի մաշվող բաղադրիչների և ընդունման չափանիշների հետ միասին։ Ցիկլը գործնականում նպաստում է կաղապարի ծառայության ժամկետին միայն այնքան ժամանակ, քանի դեռ գործիքը շարունակում է արտադրել համաձայնեցված չափային և արտաքին տեսքի պահանջներին համապատասխանող դետալներ։ Կապվեք Moldie-ի հետ՝ մեր ինժեներական թիմի հետ քննարկելու ձեր խեժը, տարեկան ծավալը, կաղապարի ծառայության ժամկետի նպատակը և գործիքավորման պահանջները։







