
Trwałość łodygi nie jest określana tylko przez liczbę cykli. W wtrysku, żywica tworzywa sztucznego jest przetwarzana i stal wybrana do narzędzia są dwoma z największych czynników za tym, jak długo pleśń może utrzymać jakość części, konsystencja wymiarów i stabilna produkcja.
W trakcie przeglądu nowego projektu formowania nie traktujemy formy jako pojedynczego zakupu. Przyjrzymy się żywicy, rocznej objętości, geometrii części, wymogom kosmetycznym, warunkom formowania i planowi utrzymania. Podejście to pomaga nam wybrać rozwiązanie narzędzi, które pasuje do rzeczywistego wymogu produkcji, a nie po prostu wybrać najniższe koszty początkowe.
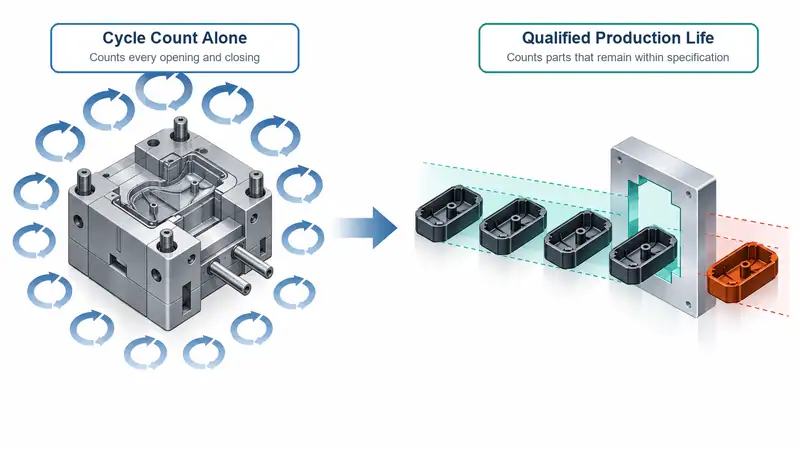
Co oznacza życie głupka?
Trwałość łodygi jest liczbą cykli formowania narzędzie może rzetelnie wypełnić przed dużą naprawą, regeneracją lub zamienną. Forma może być nadal otwarta i blisko po rozpoczęciu ręcznego zużycia, ale jego użyteczna żywotność produkcyjna jest zmniejszona, gdy nie będzie mogła spełniać wymaganej specyfikacji części.
Typowe objawy pogorszenia formy życia obejmują:
- Lampa błyskowa na linii pożegnalnej
- Dryfowanie wymiarowe w krytycznych cechach
- Zużycie przewężek, kanałów wlewowych, suwaków i wypychaczy
- Wady powierzchni lub utrata tekstury
- Znaki korozji w jamie lub kanałach chłodniczych
- Długsze czasy cyklu spowodowane problemami z chłodzeniem lub wyrzutami
Dla kupujących B2B kluczowym pytaniem nie jest po prostu: „Ile ujęć może zrobić ten pleśń?” jest, „Ile wykwalifikowanych części może ten pleśń w naszych warunkach materialnych i eksploatacyjnych?”
1. Materiał produktowy ma bezpośredni wpływ na łopatkę
Żywica wykorzystywana do produktu końcowego tworzy wymagania mechaniczne, termiczne i chemiczne na narzędziu. Dwie formy o tej samej geometrii mogą mieć bardzo różne żywotności, gdy jeden prowadzi komoditowy polipropylen, a drugi działa szklany nylon.
Wypełniacze i wzmacniacze ścierne
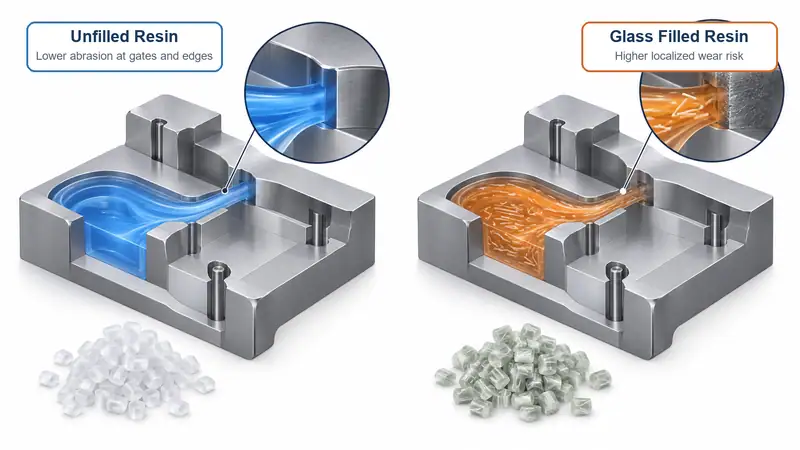
Napełnione tworzywa konstrukcyjne należą do najważniejszych czynników materiałowych. Włókno szklane, napełniacze mineralne, włókno węglowe i niektóre dodatki zmniejszające palność mogą zwiększać ścieranie materiału podczas przepływu przez przewężki, kanały wlewowe, gniazda i obszary przejściowe o dużej prędkości.
Poliamid PA, PBT, PPS i podobne tworzywa wzmocnione włóknem szklanym są często stosowane w produktach motoryzacyjnych, elektrycznych i przemysłowych, ponieważ zapewniają wytrzymałość i odporność termiczną. Włókna mogą jednak stopniowo zużywać krawędzie, przewężki, powierzchnie odcinające i drobne szczegóły powierzchni.
Zwracamy szczególną uwagę na:
- Ziemia bram i wkładka
- Cienkie żebra i ostre krawędzie jamy
- Słupki, podnośniki i ruchome wyłączniki
- Teksturowane lub polerowane powierzchnie kosmetyczne
- Obszary o dużym przepływie w pobliżu przewężki
W odniesieniu do materiałów ściernych od samego początku bardziej ekonomicznym jest inwestowanie w odpowiednią stal, zlokalizowane wkłady lub obróbkę powierzchni odporną na zużycie.
Temperatura i ciśnienie przetwarzania
Żywice wysokotemperaturowe stawiają na pleśń więcej stresu termicznego. Materiały takie jak PC, PA, PBT, PPS, PEI i PEEK mogą wymagać wyższych temperatur topnienia i pleśń niż PP lub PE. Powtórzone cykle ogrzewania i chłodzenia mogą przyczynić się do zmęczenia termicznego, zwłaszcza wtedy, gdy chłodzenie jest nierówne lub odcinki pleśń są cienkie.
Wysokie ciśnienie wtrysku zwiększa również naprężenia w obrębie płaszczyzny podziału, rdzeni, wkładek gniazda i powierzchni odcinających. Złożone części cienkościenne, długie drogi przepływu lub ograniczające przewężki mogą wymagać podwyższonego ciśnienia. Jeśli konstrukcja formy i dobór stali nie są dostosowane do tych warunków, zużycie i odkształcenia mogą pojawić się wcześniej, niż oczekiwano.
Chemiczne zachowanie i korozja
Niektóre żywice i dodatki mogą stworzyć warunki korozyjne, zwłaszcza jeśli kontrola wilgoci i ustawienia procesowe są słabe. PVC jest znanym przykładem, ale ryzyko korozji może również powstać w postaci preparatów odżywczych ognioodpornych, zawartości w recyklingu, lub degradacji żywicy spowodowanej nadmiernym czasem pobytu.
Korozja może uszkodzić powierzchnie jamy, powierzchnie wentylacyjne, obwody chłodzące i rozłączne szczegóły. Może również sprawić, że uwolnienie jest mniej stabilne, co prowadzi do zadrapania, przyklejenia lub zwiększonej siły wyrzutowej.
W przypadku zastosowań wrażliwych na korozję, ogólnie rozważamy stali form nierdzewnych lub wkładów odpornych na korozję, wraz z odpowiednimi procedurami wentylacji, suszenia, czyszczenia i przechowywania.
Geometria części i przepływ żywicy
Konstrukcja produktu współpracuje z materiałem wpływającym na żywotność form. Ostre rogi, głębokie żebra, podcięcia, cienkie ściany i długie przepływy mogą wszystkie nasilić stres lub umiejscowione zużycie.
Na przykład żywica z napełnieniem szklanym, przepływająca z dużą prędkością przez wąską przewężkę, może szybciej erodować jej obszar niż żywica bez napełniacza. Podobnie część z głębokimi żebrami może wymagać większej siły wypychania, przyspieszając zużycie wypychaczy i elementów rdzenia.
Praktyczny przegląd DFM powinien ocenić charakterystykę przepływu żywicy, grubość ścianek, położenie przewężki, kąt pochylenia, układ chłodzenia i przewidywaną siłę wypychania przed zatwierdzeniem konstrukcji narzędzia.
2. Materiał molowy określa, jak dobrze narzędzie rezystuje nosić
Materiał formy należy dobrać do rodzaju żywicy, wielkości produkcji, wymagań dotyczących dokładności i wykończenia powierzchni oraz środowiska produkcyjnego. Nie istnieje jedna „najlepsza” stal na formy odpowiednia do każdej formy wtryskowej.
Twardość i odporność na zużycie
Twardsze stale zapewniają zazwyczaj lepszą odporność na zużycie ścierne, zwłaszcza podczas pracy napełnionych tworzyw sztucznych lub wysokiej wielkości produkcji. Hardowane stale narzędziowe są wspólnym wyborem dla jamy i elementów rdzenia, które mają do czynienia z wielokrotnym kontaktem i wysokim stresem.
Jednak twardość nie jest jedyną kwestią. Bardzo twarda stal może być mniej odpuszczająca na niektórych obszarach obciążonych lub złożonych oprzyrządowania. Prawe rozwiązanie często łączy różne stale lub wkłady w różnych strefach formy. Na przykład, możemy użyć trwałego przedtwardzenia materiału podstawowego dla konstrukcji form, przy jednoczesnym określeniu zatwardzonych wkładów do bram, rdzeni, wyłączeń, lub obszarów wysoce ściernych.
Twardość i odporność na pękanie
Twardość ma znaczenie tam, gdzie pleśń zawiera cienkie rdzenia, głębokie jamy, suwaki, podnośniki, lub cechy narażone na powtarzające się mechaniczne obciążenie. Stal, która jest wysoce odporna na zużycie, ale niewystarczająco twarda może być bardziej podatna na wydrążanie lub pękanie w określonych warunkach.
Dlatego wybór materiału do form powinien przebiegać zgodnie z geometrią i mechanizmem formowania części – nie tylko kartą żywicy. Sam materiał o wysokiej wytrzymałości nie może zrekompensować niedopasowanego rdzenia, słabej konstrukcji zamykania lub niewłaściwej regulacji.
Oporność na korozję
Dla wilgotnego środowiska produkcyjnego, długotrwałe magazynowanie, narażenie na wodę chłodzącą lub żywice korozyjne, materiały do formowania odporne na korozję mogą chronić zarówno wygląd, jak i funkcjonowanie. Stale nierdzewne narzędzia są często wybierane do zastosowań medycznych, kontaktowych z żywnością, optycznych lub korozyjnych, chociaż ostateczny wybór zależy od wymaganej polskiej, twardości, potrzeb obróbczych i budżetu.
Dobra odporność na korozję wspiera również bardziej stabilną jakość powierzchni. Jest to szczególnie istotne dla produktów widocznych, gdzie znaki rdzy lub pitting mogą szybko stać się wady kosmetyczne.
Obróbka powierzchni i powłoki
Powierzchnia zabiegów może wydłużać żywotność form poprzez poprawę twardości, uwalniania, łuszczycy lub odporności na korozję. Wspólne opcje obejmują azotowanie, powlekanie chromu, powłoki PVD oraz specjalistyczne zabiegi wybrane do aplikacji.
Powłoka nie jest substytutem odpowiedniej stali bazowej, ale może być cenną dodatkową warstwą zabezpieczającą. Na przykład, oporność na zużycie może być użyteczna na ślizgach, rdzeniach, składnikach bram lub powierzchniach narażonych na wzmocniony przepływ żywicy.
3. Dopasowywanie materiału produktu do materiału łopatki
Poniższa tabela zawiera praktyczny punkt wyjścia. Dobór końcowy powinien zawsze uwzględniać kształt części, roczną objętość, zapotrzebowanie na powierzchnię oraz proces formowania.
| Materiał produktu | Główne ryzyko życia formalnego | Podejście oparte na narzędziu do rozważenia |
| PP, PE, ABS, PS | Umiarkowane zużycie mechaniczne; możliwe wymagania kosmetyczne | Stal wstępnie hartowana do produkcji standardowej; wkłady polerowane, w których wygląd |
| PC, PC/ABS | Wyższa temperatura i ciśnienie przetwarzania | Stabilna stal narzędziowa, skuteczne chłodzenie, mocne oparcie w jamie |
| PA, PBT | Ciepło, różnice w skurczu, ewentualne problemy z przetwarzaniem wilgoci | Utwardzone wkłady do elementów krytycznych; kontrolowane chłodzenie i wentylowanie |
| Szklane PA/PBT/PPS | Ścieranie w obszarze przewężek, gniazd i powierzchni odcinających | Stale odporne na zużycie, wymienne wkłady, zabiegi ochronne |
| Preparaty PVC lub żrące | Ryzyko korozji i degradacji materialnej | Stal odporna na korozję, staranna wentylacja, zdyscyplinowane czyszczenie i przechowywanie |
|
Żywice wysokotemperaturowe |
Zmęczenie, ciśnienie i zużycie | Wysokiej wydajności stal, solidna konstrukcja chłodzenia, walidowane okno procesowe |
4. Inne czynniki, które skracają życie ćpunów
Chociaż produkt i materiały do form mają kluczowe znaczenie, kilka czynników produkcyjnych może przyspieszyć zużycie.
Kiepska kontrola procesu
Nadmierna siła zaciskania, ciśnienie wtrysku, prędkość wtrysku lub temperatura topnienia mogą uwypuklać formę poza zamierzonym oknem. Niestabilne ustawienia również utrudniają odróżnienie normalnego zużycia od uszkodzeń związanych z procesem.
Nieodpowiednie zarządzanie wodą chłodzącą
Skala, korozja i zanieczyszczenie w kanałach chłodzących zmniejszają przepływ ciepła. Ponieważ chłodzenie staje się mniej skuteczne, czas cyklu może wzrosnąć i wahać temperaturę może wpływać na jakość części.
Niezgodność i konserwacja mechaniczna
Słupy, krzaki, układy wyrzutni, zjeżdżalnie i powierzchnie blokujące wymagają rutynowej kontroli i smarowania. Małe problemy z dostosowaniem mogą stać się poważnymi problemami z zużyciem, gdy pozostawi się bez dozoru, zwłaszcza w przypadku narzędzi wielonakładowych lub dużych rozmiarów.
Niewłaściwe przechowywanie
Forma przechowywana bez czyszczenia, zabezpieczenia przed rdzą i ochronnego opakowania może skorodować przed kolejnym uruchomieniem produkcji. Przed składowaniem zalecamy usunięcie pozostałości, sprawdzenie obwodu chłodzenia, nałożenie odpowiedniego środka antykorozyjnego i zapisanie stanu formy.
5. Jak chronimy życie wilgoci podczas projektu
Najbardziej skuteczna strategia polega na podejmowaniu decyzji o życiu formalnym przed rozpoczęciem obróbki. W naszych przeglądach projektu zalecamy potwierdzenie następujących kwestii:
- W stosownych przypadkach należy określić dokładną klasę żywicy, w tym odsetek włókien szklanych, środki opóźniające płomienie, zawartość recyklingu i barwnik.
- Określić oczekiwaną roczną i życiową objętość, a nie tylko ilość pierwszego zamówienia.
- Określić krytyczne wymagania jakościowe, takie jak powierzchnie uszczelniające, ciasne tolerancje, wykończenia wysokogwałtowe lub teksturowane kosmetyki.
- Przeanalizuj geometrię części w ramach DFM, zwracając uwagę na położenie przewężek, grubość ścianek, pochylenie, chłodzenie i wypychanie.
- Wybierz stal i wkłady według obszaru ryzyka, zamiast stosować jeden materiał wszędzie.
- Określić harmonogram profilaktyki w oparciu o żywicę, wielkość produkcji i ruchome mechanizmy form.
Partner z Moldie na strategię życia Mold, która pasuje do Twojej produkcji
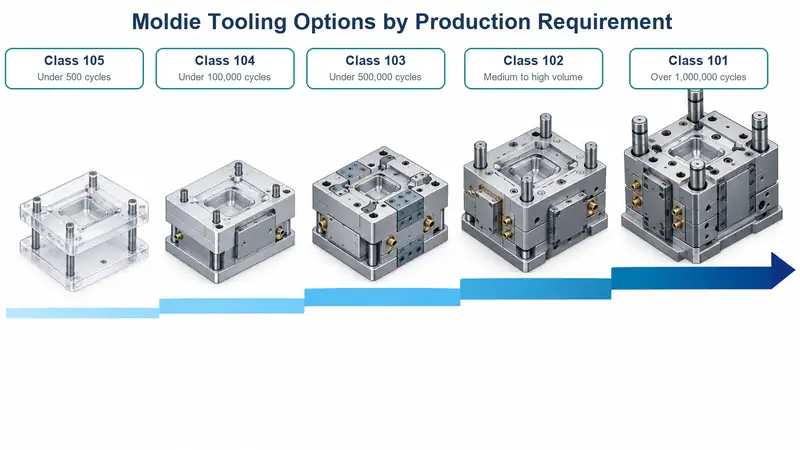
Opublikowana przez Moldie klasyfikacja form SPI obejmuje rozwiązania od prototypowych form klasy 105, przeznaczonych na mniej niż 500 cykli, po produkcyjne formy klasy 101, przeznaczone na ponad 1,000,000 cykli. W opublikowanym zestawieniu uwzględniono również narzędzia klasy 104 na mniej niż 100,000 cykli, klasy 103 na mniej niż 500,000 cykli oraz klasy 102 do produkcji średnio- i wielkoseryjnej, w tym części z materiałów ściernych lub wymagających wąskich tolerancji.
Dla każdego projektu Moldie potwierdzi docelową trwałość formy wraz z dokładnym gatunkiem żywicy i zawartością napełniaczy, roczną i całkowitą wielkością produkcji, gatunkami i twardością stali, konfiguracją gniazd i kanałów wlewowych, terminami konserwacji, wymiennymi elementami odpornymi na zużycie oraz kryteriami akceptacji. Cykl zwiększa praktyczną trwałość formy tylko wtedy, gdy narzędzie nadal wytwarza części zgodne z uzgodnionymi wymaganiami wymiarowymi i kosmetycznymi. Skontaktuj się z Moldie, aby omówić z naszym zespołem inżynierów rodzaj żywicy, roczną wielkość produkcji, wymaganą trwałość formy i specyfikację oprzyrządowania.







