
金型の寿命は、成形サイクル数だけで決まるものではありません。射出成形では、成形する樹脂と金型に使用する鋼材が、金型が品質、寸法精度、安定した生産をどれだけ長く維持できるかを左右する大きな要因です。
新たな射出成形プロジェクトを検討する際、私たちは金型を単独の購入品として扱いません。樹脂、年間生産量、製品形状、外観要件、成形条件、メンテナンス計画を総合的に検討します。この方法により、初期費用が最も安い材料を選ぶのではなく、実際の生産要件に合った金型ソリューションを選定できます.
金型寿命とは?
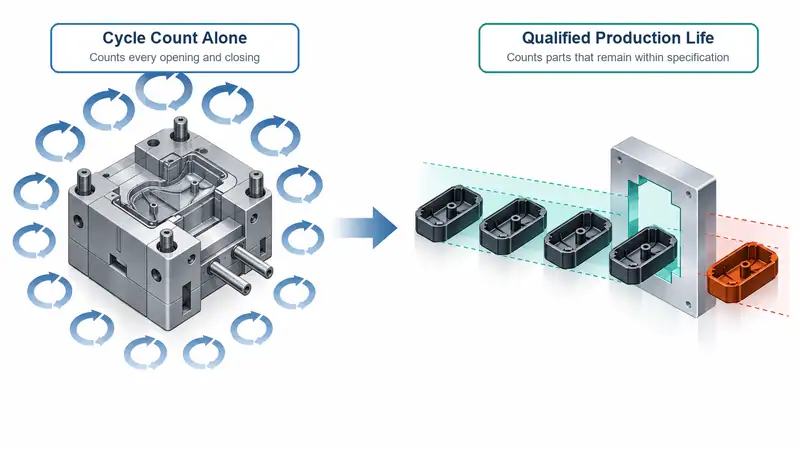
金型寿命とは、大規模な修理、再整備、または交換が必要になるまで、金型が安定して成形できるサイクル数を指します。目に見える摩耗が始まっても金型の開閉は可能な場合がありますが、要求される製品仕様を安定して満たせなくなれば、実用上の生産寿命は短くなります。
金型寿命の低下を示す代表的な兆候:
- パーティングラインのバリ
- 重要部位の寸法ずれ
- ゲート、ランナー、スライド、エジェクタピンの摩耗
- 表面欠陥やシボの消失
- キャビティや冷却流路の腐食痕
- 冷却や離型の問題による成形サイクル時間の増加
B2Bバイヤーにとって重要なのは、「この金型は何ショット成形できるか」だけではありません。重要なのは、「実際に使用する材料と稼働条件のもとで、この金型は規格に適合した製品を何個成形できるか」です。
1. 製品材料は金型の摩耗に直接影響する
最終製品に使用する樹脂は、金型に機械的・熱的・化学的な負荷を与えます。同じ形状の金型でも、一方で汎用ポリプロピレンを成形し、もう一方でガラス繊維強化ナイロンを成形する場合、使用寿命は大きく異なることがあります。
摩耗性の充填材と強化材
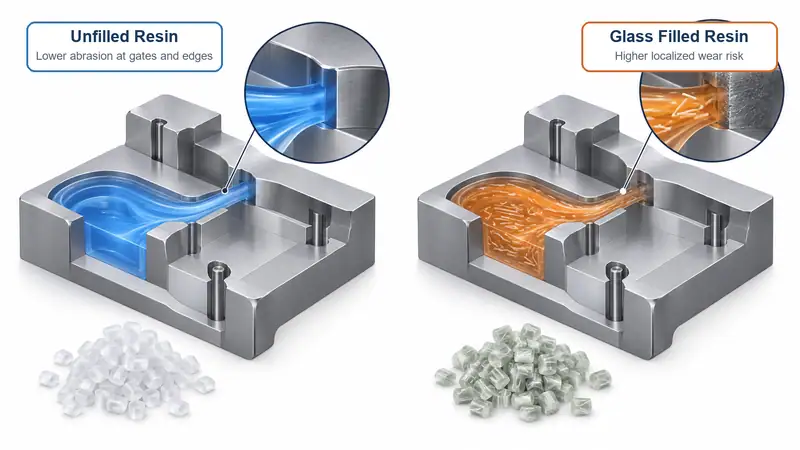
充填材入りエンジニアリング樹脂は、材料に関連する重要な要因の一つです。ガラス繊維、鉱物系充填材、炭素繊維や、一部の難燃添加剤は、ゲート、ランナー、キャビティ、高速で流れる遷移部を材料が通過する際の摩耗を増加させることがあります。
ガラス繊維強化PA、PBT、PPSなどは、強度と耐熱性に優れるため、自動車、電気・電子、産業用製品によく使用されます。一方で、繊維によってエッジ、ゲート、シャットオフ部、細かな表面形状が徐々に摩耗する可能性があります。
特に注意する箇所:
- ゲートランドとゲートインサートの摩耗
- 薄いリブやキャビティの鋭角部
- スライド、リフター、可動シャットオフ部
- シボ加工面や鏡面仕上げ面
- ゲート付近の高流速部
摩耗性の高い材料には、初期段階から適切な鋼材、局部インサート、または耐摩耗性表面処理に投資するほうが、通常は経済的です。
成形温度と圧力
高温で成形する樹脂は、金型により大きな熱負荷を与えます。PC、PA、PBT、PPS、PEI、PEEKなどは、PPやPEよりも高い樹脂温度や金型温度を必要とする場合があります。加熱と冷却の繰り返しは、特に冷却が不均一な場合や金型部が薄い場合に、熱疲労の一因となります。
高い射出圧力は、パーティングライン、コア、キャビティインサート、シャットオフ面への負荷も高めます。薄肉で複雑な製品、長い流動距離、または制約のあるゲートでは、高い圧力が必要になることがあります。金型構造や鋼材の選定がこうした条件に適していないと、想定より早く摩耗や変形が生じる可能性があります。
化学的特性と腐食
樹脂や添加剤の中には、特に水分管理や成形条件が不適切な場合に、腐食性の環境を生み出すものがあります。よく知られた例はPVCですが、難燃配合、再生材の使用、過度に長い滞留時間による樹脂の劣化も腐食のリスクにつながります。
腐食はキャビティ表面、ガス抜き部、冷却回路、パーティングラインの細部を損傷するおそれがあります。また、離型を不安定にし、傷や固着、突出し力の増加を招くこともあります。
腐食が懸念される用途では、適切なガス抜き、乾燥、洗浄、保管手順と併せて、ステンレス系金型鋼や耐食性インサートを検討します。
製品形状と樹脂の流動
製品設計は材料と相互に作用し、金型寿命に影響します。鋭角部、深いリブ、アンダーカット、薄肉部、長い流動距離はいずれも、応力や局部摩耗を増大させることがあります。
例えば、ガラス繊維強化樹脂を狭いゲートに高速で流すと、非強化樹脂に比べてゲート部が早く侵食されることがあります。同様に、深いリブのある製品では突出し荷重が大きくなり、エジェクタピンやコア形状部の摩耗が増加する可能性があります。
実用的なDFMレビューでは、金型設計を確定する前に、樹脂の流動特性、肉厚、ゲート位置、抜き勾配、冷却レイアウト、想定される突出し力を評価する必要があります。
2. 金型材料が耐摩耗性を左右する
金型材料は、樹脂、生産量、精度要件、表面仕上げ、生産環境に応じて選定する必要があります。あらゆる射出成形金型に最適な万能の金型鋼はありません。
硬度と耐摩耗性
硬度の高い鋼材は、一般に耐摩耗性に優れています。特に、充填材入りエンジニアリングプラスチックの成形や大量生産で効果を発揮します。繰り返し接触や高い応力にさらされるキャビティやコアの部品には、焼入れ工具鋼がよく使用されます。
ただし、考慮すべき点は硬度だけではありません。非常に硬い鋼材は、衝撃荷重がかかる部分や複雑な金型部位では、必ずしも適しているとは限りません。多くの場合、金型の部位ごとに異なる鋼材やインサートを組み合わせるのが適切です。 例えば、金型構造部には耐久性の高いプリハードン材を使い、ゲート、コア、シャットオフ部、摩耗の激しい箇所には焼入れインサートを指定することがあります。
靭性と耐亀裂性
靭性が重要なのは、金型に薄いコア、深いキャビティ、スライド、リフター、または繰り返し機械荷重を受ける部位がある場合です。耐摩耗性に優れていても靭性が不十分な鋼材は、条件によっては欠けや亀裂が生じやすくなる可能性があります。
そのため、金型材料は樹脂のデータシートだけで決めるのではなく、製品形状と金型機構に合わせて選定する必要があります。高強度の材料を使っても、支持が不十分なコア、設計の悪いシャットオフ部、位置合わせの不備を補うことはできません。
耐食性
湿度の高い生産環境、長期保管、冷却水への曝露、腐食性樹脂の使用には、耐食性金型材料が外観と機能の維持に役立ちます。医療、食品接触、光学、腐食が懸念される用途では、ステンレス系工具鋼がよく選ばれますが、最終的な選定は必要な鏡面仕上げ、硬度、加工性、予算によって異なります。
優れた耐食性は、表面品質の安定にもつながります。錆びや孔食がすぐに外観不良となり得る、外から見える製品では特に重要です。
表面処理とコーティング
表面処理は、硬度、離型性、潤滑性、耐食性を高め、金型寿命の延長に役立ちます。一般的な選択肢には、用途に応じて選ぶ窒化処理、クロムめっき、PVDコーティングなどがあります。
コーティングは適切な母材鋼の代わりにはなりませんが、追加の保護層として有効です。例えば、スライド、コア、ゲート部品、強化樹脂の流れにさらされる面には、耐摩耗処理が役立つ場合があります。
3. 製品材料と金型材料の組み合わせ
以下の表は、選定時の実用的な出発点です。最終的な選定では、製品形状、年間生産量、表面要件、成形方法を必ず考慮してください。
| 製品材料 | 金型寿命に関する主なリスク | 検討する金型仕様 |
| PP、PE、ABS、PS | 中程度の機械的摩耗、外観要件の可能性 | 標準生産にはプリハードン鋼、外観が重要な場合は研磨インサート |
| PC、PC/ABS | 成形温度と圧力が高い | 安定した金型鋼、効果的な冷却、十分なキャビティ支持 |
| PA、PBT | 熱、収縮のばらつき、水分に起因する成形上の問題の可能性 | 重要部位には焼入れインサート、冷却とガス抜きを適切に管理 |
| ガラス繊維強化PA/PBT/PPS | ゲート、キャビティ、シャットオフ部の摩耗 | 耐摩耗性焼入れ鋼、交換可能なインサート、保護処理 |
| PVCまたは腐食性配合樹脂 | 腐食と材料劣化のリスク | 耐食鋼、適切なガス抜き、徹底した洗浄と保管 |
|
高温用エンジニアリング樹脂 |
熱疲労、圧力、摩耗 | 高性能鋼、堅牢な冷却設計、検証済みの成形条件範囲 |
4. 金型寿命を縮めるその他の要因
製品材料と金型材料が重要である一方、生産工程におけるいくつかの要因が摩耗を早めることがあります。
不適切な成形条件管理
過大な型締力、射出圧力、射出速度、または溶融樹脂温度は、金型に想定された使用条件を超える負荷をかけるおそれがあります。成形条件が不安定だと、通常の摩耗と成形工程に起因する損傷を見分けにくくなります。
冷却水管理の不備
冷却回路内のスケール、腐食、汚染物質は熱伝達を低下させます。冷却効率が下がると、サイクルタイムが長くなったり、温度変動によって成形品の品質に影響が及んだりすることがあります。定期的な洗浄と水質管理により、冷却性能と金型寿命の両方を守れます。
芯ずれと機械部品のメンテナンス
ガイドピラー、ブッシュ、突出し機構、スライド、ロック面は、定期的な点検と給脂が必要です。芯ずれのわずかな問題も放置すると、深刻な摩耗につながることがあります。特に、多数個取りや大量生産向けの金型では注意が必要です。
不適切な保管
洗浄、防錆処理、保護梱包をせずに保管した金型は、次回の生産前に腐食するおそれがあります。保管前に、残留物を取り除き、冷却回路を点検し、適切な防錆処理を施したうえで、金型の状態を記録することをおすすめします。
5. プロジェクトを通じた金型寿命の維持
最も効果的なのは、加工を始める前に金型寿命に関する方針を決めておくことです。プロジェクトの検討段階で、以下の項目を早めに確認することをおすすめします。
- 樹脂の正確なグレードを指定する。必要に応じて、ガラス繊維の含有率、難燃剤、再生材の含有量、着色剤も指定します。
- 年間生産量と累計生産量の見込みを定める。初回注文数量だけでなく、長期的な数量も提示します。
- 重要な品質要件を特定する。シール面、厳しい公差、高光沢仕上げ、テクスチャ仕上げなどを確認します。
- DFM(製造性を考慮した設計)で製品形状を検討する。ゲート位置、肉厚、抜き勾配、冷却、突出しに重点を置きます。
- リスクのある箇所に応じて鋼材と入れ子を選ぶ。すべての箇所に同じ材料を使うのではなく、部位ごとのリスクを考慮します。
- 予防保全のスケジュールを設定する。樹脂、生産量、金型の可動機構に応じて決定します。
生産に適した金型寿命戦略をMoldieと検討しましょう
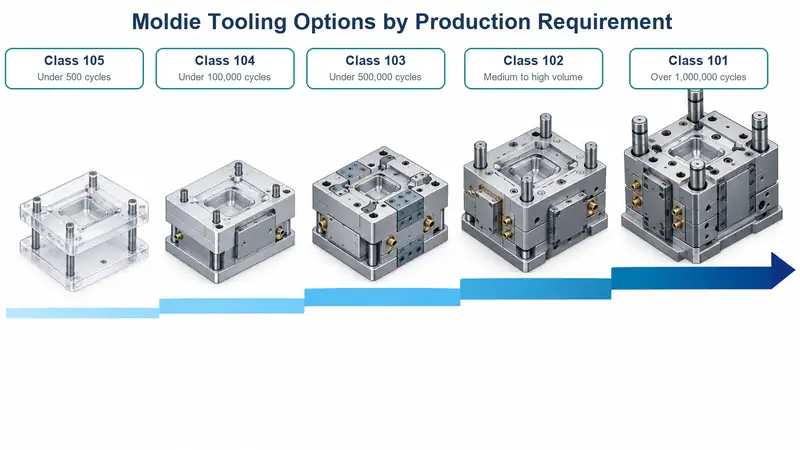
Moldieが公開しているSPI金型分類では、500ショット未満のClass 105試作金型から、1,000,000ショット超のClass 101量産金型まで、さまざまな金型仕様が示されています。公開されている分類には、100,000ショット未満のClass 104、500,000ショット未満のClass 103のほか、研磨性の高い材料や厳しい公差が求められる部品を含む、中~大量生産向けのClass 102も含まれます。
各プロジェクトでは、Moldieが、目標寿命を正確な樹脂とフィラーの含有量、年間および累計生産量、鋼材のグレードと硬度、キャビティとランナーの構成、メンテナンス間隔、交換可能な摩耗部品、合格基準とあわせて確認します。合意した寸法・外観要件を満たす成形品を金型で生産できている期間のみ、ショット数は実用上の金型寿命として数えられます。 Moldieにお問い合わせいただき、樹脂、年間生産量、金型寿命の目標、金型仕様について、当社のエンジニアリングチームにご相談ください。







