
Vijek kalupa ne određuje samo broj ciklusa. Pri injekcijskom prešanju plastična smola koja se obrađuje i čelik odabran za alat dva su najvažnija čimbenika koji određuju koliko dugo kalup može održavati kvalitetu dijelova, dimenzijsku dosljednost i stabilnu proizvodnju.
Kada pregledamo novi projekt oblikovanja injekcije, ne tretiramo kalup kao izoliranu kupnju. Gledamo na smolu, godišnji volumen, dio geometrije, kozmetičke zahtjeve, uvjete oblikovanja i plan održavanja zajedno. Taj nam pristup pomaže da odaberemo rješenje koje odgovara zahtjevu za realnu proizvodnju umjesto da jednostavno izaberemo najniži početni trošak materijala.
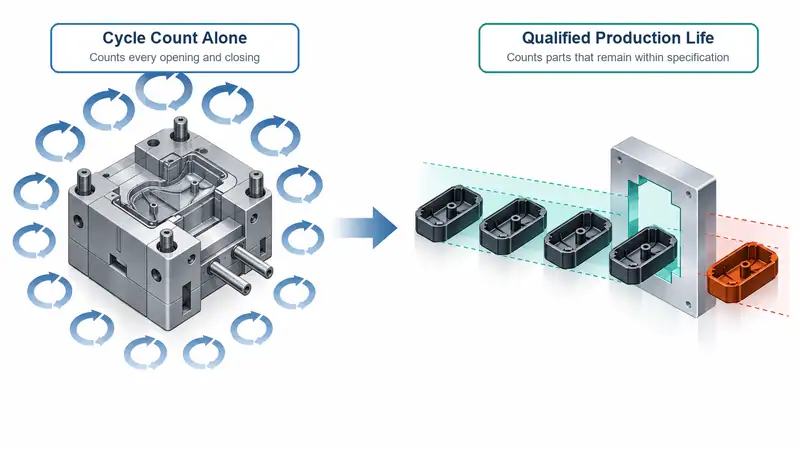
Što znači molded život?
Vijek kalupa broj je ciklusa prešanja koje alat može pouzdano dovršiti prije većeg popravka, obnove ili zamjene. Kalup se može i dalje otvarati i zatvarati nakon početka vidljivog trošenja, no njegov je uporabni vijek proizvodnje kraći čim više ne može dosljedno zadovoljiti traženu specifikaciju dijela.
Uobičajeni znakovi propadanja kalupa uključuju:
- Bljesak na liniji rastanka
- Dimenzionalno driftiranje u kritičkim značajkama
- Nositi na kapijama, trkačima, toboganima i iglama za izbacivanje
- Površinski defekti ili gubitak teksture
- Oznake korozije u šupljinama ili kanalima hlađenja
- dulje vrijeme ciklusa uzrokovano problemima hlađenja ili izbacivanja
Za B2B kupce, ključno pitanje nije jednostavno, “Koliko metaka ovaj kalup može napraviti?” To je, “Koliko kvalificiranih dijelova ovaj kalup može napraviti pod našim stvarnim materijalnim i operativnim uvjetima?”
1. Materijal proizvoda ima izravan učinak na Mold nošenje
Smola koja se koristi za konačni proizvod stvara mehaničke, termalne i kemijske potrebe na alatu. Dva kalupa s istom geometrijom mogu imati vrlo različite živote usluga kada se radi roba polipropilen, a drugi radi najlon pun stakla.
Abrazivni punjači i pojačanja
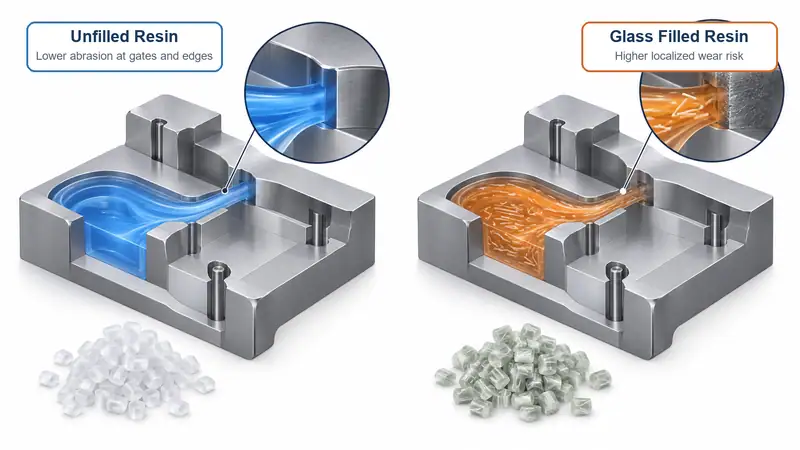
Ispunjene inžinjerske smole su među najvažnijim čimbenicima povezanih s materijalom. Staklena vlakna, mineralna punjača, karbonska vlakna i određeni dodaci za retardiranje plamena mogu povećati abraziju kao materijalne tokove kroz kapije, trkače, šupljine, i visoke brzine tranzicije područja.
Poliamid (PA), PBT, PPS i slični materijali ojačani staklenim vlaknima često se biraju za automobilske, električne i industrijske proizvode zbog čvrstoće i toplinskih svojstava. Međutim, vlakna mogu postupno trošiti rubove, uljevna mjesta, zatvarače kalupa i fine površinske detalje.
Obraćamo posebnu pažnju na:
- Trošenje uljevnog kanala i umetka uljevnog mjesta
- tanka rebra i oštri rubovi šupljine
- Dizala i dizala
- Kozmičke površine, s teksturiranim ili poliranim tekstom
- Područja velikog protoka u blizini uljevnog mjesta
Za abrazivne materijale, obično je ekonomičnije ulagati u prikladan čelik, lokalizirane umetke ili obraditi površinu otpornu na nošenje od početka.
Temperatura i tlak obrade
Smole za visoke temperature stvaraju veće toplinsko naprezanje u kalupu. Materijali poput PC-a, PA-a, PBT-a, PPS-a, PEI-ja i PEEK-a mogu zahtijevati više temperature taline i kalupa nego PP ili PE. Ponavljani ciklusi zagrijavanja i hlađenja mogu uzrokovati toplinski zamor, osobito kada je hlađenje neujednačeno ili su dijelovi kalupa tanki.
Visok tlak ubrizgavanja povećava i naprezanje na razdjelnoj liniji, jezgrama, umetcima šupljina i površinama zatvaranja. Složeni tankostijeni dijelovi, dugi putovi protoka ili ograničavajuća uljevna mjesta mogu zahtijevati povišen tlak. Ako konstrukcija kalupa i odabir čelika nisu prilagođeni tim uvjetima, trošenje i deformacije mogu se pojaviti ranije od očekivanog.
Kemijsko ponašanje i korozija
Neke smole i aditivi mogu stvoriti korozivne uvjete, posebice ako su vlažne kontrole i postavke procesa loše. PVC je poznat primjer, ali rizik od korozije može nastati i od formulacija koje se retardiraju na plamenu, recikliranog sadržaja ili degradacije smole uzrokovane prekomjernom vremenu boravka.
Korozija može oštetiti šupljine površine, ventilaciona područja, hlađenje krugova, i razdvojeni-line detalje. To također može učiniti oslobađanje manje stabilan, što dovodi do ogrebotina, uboda, ili povećana sila izbacivanja.
Za primjene osjetljive na koroziju, općenito razmatramo čelike od nehrđajućeg kalupa ili umetke otporne na koroziju, zajedno s propisnim postupcima ventilacije, sušenja, čišćenja i čuvanja.
Dijelovi geometrije i protoka smole
Dizajn proizvoda u interakciji s materijalom kako bi utjecali na život kalup. Oštre kutove, duboka rebra, donje rezove, tanki zidovi, i duge duljine protoka mogu sve intenzivirati stres ili lokalizirano nošenje.
Primjerice, smola punjena staklenim vlaknima koja velikom brzinom teče kroz usko uljevno mjesto može brže erodirati to područje nego smola bez punila. Slično tome, dio s dubokim rebrima može stvarati veće sile izbacivanja, što povećava trošenje klinova za izbacivanje i značajki jezgre.
Praktični DFM pregled trebao bi procijeniti ponašanje protoka smole, debljinu stijenki, položaj uljevnog mjesta, kut nagiba, raspored hlađenja i vjerojatnu silu izbacivanja prije dovršetka dizajna alata.
2. Mold Materijal Određuje kako dobro alat odoleti nositi
Materijal kalupa mora se odabrati prema smoli, opsegu proizvodnje, zahtjevima točnosti, završnoj obradi površine i proizvodnom okruženju. Ne postoji jedan “najbolji” čelik za svaki kalup za injekcijsko prešanje.
Čvrstost i otpornost na nošenje
Jači čelik obično pruža bolju otpornost na abrazivno nošenje, posebice kad se radi o ispunjenoj inžinjerskoj plastici ili proizvodnji visokih količina. Očvrsnuti čelik alata zajednički su izbori za šupljine i jezgre komponenti koje se suočavaju s ponavljajućim kontaktom i visokim stresom.
Međutim, tvrdoća nije jedino važno svojstvo. Vrlo tvrd čelik može biti manje otporan na udarce u određenim područjima složenog alata. Pravo rješenje često podrazumijeva kombinaciju različitih čelika ili umetaka u pojedinim zonama kalupa. Primjerice, za konstrukciju kalupa možemo koristiti izdržljiv predkaljeni osnovni materijal, a za uljevna mjesta, jezgre, zatvarače ili područja izložena abraziji odrediti kaljene umetke.
Čvrstost i otpornost na pukotine
Žilavost je važna kada kalup sadrži tanke jezgre, duboke šupljine, klizače, podizače ili značajke izložene ponavljanom mehaničkom opterećenju. Čelik vrlo otporan na trošenje, ali nedovoljno žilav, u određenim uvjetima može biti podložniji krhanju ili pucanju.
Zato odabir materijala kalupa treba temeljiti na geometriji dijela i mehanizmu kalupa, a ne samo na tehničkom listu smole. Sam materijal visoke čvrstoće ne može nadoknaditi nepoduprtu jezgru, loš dizajn zatvaranja ili nedovoljno poravnanje.
Otpornost na koroziju
Za vlažna proizvodna okruženja, dugotrajna pohrana, izloženost hlađenoj vodi ili korozivne smole, materijali otporni na koroziju mogu štititi i izgled i funkciju. Nehrđajući alat čelici često se odaberu za medicinske, prehrambene, optičke ili korozije osjetljive primjene, iako konačni odabir ovisi o potrebnom poliranju, čvrstoći, potrebama za strojarstvom i proračunu.
Dobra otpornost na koroziju također podržava stabilniju kvalitetu površine. To je posebno važno za vidljive proizvode gdje hrđa ili pitting brzo može postati kozmetički defekti.
Površinska obrada i premazi
Površinski tretmani mogu produžiti život plijesni poboljšanjem čvrstoće, oslobađanja, lubrikantnosti, ili otpora korozije. Zajedničke opcije uključuju nitriding, kroma plating, PVD premazi, i specijalizirani tretmani odabrani za primjenu.
Zamjena premaza nije zamjena za odgovarajući osnovni čelik, ali može biti vrijedan dodatni sloj zaštite. Na primjer, obrada otporna na nošenje može biti korisna na slajdove, jezgre, komponente kapije ili površine izložene pojačanom protoku smole.
3. Uspoređivanje proizvodnog materijala na Mold materijal
Tablica ispod pruža praktičnu početnu točku. Završni izbor treba uvijek razmotriti oblik dijela, godišnji volumen, zahtjev površine, i proces oblikovanja.
| Proizvodni materijal | Glavni rizik za životnu dob plijena | Pristup alatiranja za razmatranje |
| PP, PE, ABS, PS | Umjereno mehaničko nošenje; mogući kozmetički zahtjevi | čelik za standardnu proizvodnju; polirani ulošci gdje je izgled važan |
| PC, PC/ABS | Viša temperatura i tlak obrade | Stabilan alatni čelik, učinkovito hlađenje, potpora snažnoj šupljini |
| PA, PBT | Toplota, varijacija smanjivanja, mogući problemi s procesiranjem povezane s vlagom | Učvršćeni umetci za kritične značajke; kontrolirano hlađenje i ventiliranje |
| Pa/PBT/PPS ispunjena staklom | Abrazivno trošenje na uljevnim mjestima, šupljinama i površinama zatvaranja | čelika otporna na nošenje, zamjenjivi umetci, zaštitna obrada |
| PVC ili korozivne formulacije | Korozijski i materijalni rizik za degradaciju | Čelik otporan na korozije, pažljivo ventiliranje, disciplinirano čišćenje i pohrana |
|
Strojevi visokotemperaturnih inženjerskih smola |
Termalni umor, tlak i nošenje | Visokozračni čelik, snažan dizajn hlađenja, potvrđeni procesni prozor |
4. Drugi faktori koji kratak život molda
Iako su materijali proizvoda i kalupa ključni, nekoliko proizvodnih čimbenika može ubrzati trošenje.
Loša kontrola procesa
Prekomjerna sila zatvaranja, tlak ubrizgavanja, brzina ubrizgavanja ili temperatura taline mogu opteretiti kalup iznad predviđenog radnog raspona. Nestabilne postavke otežavaju i razlikovanje uobičajenog trošenja od oštećenja uzrokovanog procesom.
Neadekvatno upravljanje hlađenjem i vodom
Kamenac, korozija i onečišćenja u rashladnim kanalima smanjuju prijenos topline. Kada hlađenje postane manje učinkovito, ciklus se može produljiti, a temperaturne varijacije mogu utjecati na kvalitetu dijela. Preventivno ispiranje i kontrola kvalitete vode štite i učinkovitost hlađenja i vijek kalupa.
Neusklađenost i mehaničko održavanje
Vodični stupovi, grmlje, sustavi izbacivača, slajdovi, i zaključavanje površine zahtijevaju rutinsku inspekciju i podmazivanje. Manja podešavanje pitanja mogu postati ozbiljni problemi nošenja kada je lijevo bez nadzora, posebice u višestrukosti ili visokim količinama alata.
Nepravilno pohranjivanje
Kalup pohranjen bez čišćenja, zaštite od hrđe ili zaštitne ambalaže može korodirati prije sljedeće proizvodne serije. Prije skladištenja preporučujemo ukloniti ostatke, provjeriti rashladni krug, nanijeti odgovarajuću zaštitu od hrđe i zabilježiti stanje kalupa.
5. Kako štitimo život molda tijekom projekta
Najučinkovitija strategija je donošenje odluka o plijenu-životu prije početka spletke. U našim recenzijama projekta, preporučujemo potvrdu sljedećih bodova ranije:
- Navedite točan razred smole, uključujući postotak staklo-fiber, retardante plamena, reciklirani sadržaj, i boju gdje je to relevantno.
- Definirati očekivani godišnji i cjeloživotni volumen, a ne osigurati samo količinu prve narudžbe.
- Identifikirajte kritične zahtjeve kvalitete, kao što su površine zatvaranja, tesna tolerancija, visokog glass dovršenja, ili teksturirana kozmetika.
- Pregledajte geometriju dijela kroz DFM, s naglaskom na položaj uljevnog mjesta, debljinu stijenke, nagib, hlađenje i izbacivanje.
- Odaberite čelik i umetci po rizičnom području, a ne primijeniti jedan materijal svugdje.
- Postavite raspored preventivnog održavanja na temelju smole, volumena proizvodnje i mehanizama kretanja kalup.
Partner s Moldie za Mold-Life strategiju koja odgovara vašoj produkciji
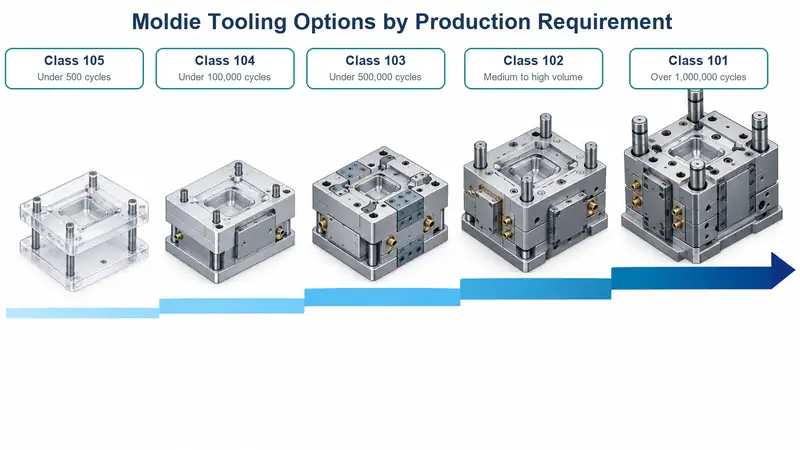
Objavljena SPI klasifikacija kalupa tvrtke Moldie obuhvaća alate od prototipnih kalupa klase 105, predviđenih za manje od 500 ciklusa, do proizvodnih kalupa klase 101, predviđenih za više od 1000000 ciklusa. Objavljeni raspon uključuje i alate klase 104 za manje od 100,000 ciklusa, alate klase 103 za manje od 500,000 ciklusa te alate klase 102 za programe srednjeg do velikog obujma, uključujući abrazivne materijale ili dijelove s uskim tolerancijama.
Za svaki projekt Moldie će potvrditi ciljani vijek trajanja zajedno s točnom vrstom smole i udjelom punila, godišnjim i ukupnim opsegom proizvodnje, vrstama i tvrdoćom čelika, konfiguracijom šupljina i kanala, intervalima održavanja, zamjenjivim komponentama podložnima trošenju i kriterijima prihvata. Ciklus doprinosi praktičnom vijeku kalupa samo dok alat nastavlja proizvoditi dijelove unutar dogovorenih dimenzijskih i estetskih zahtjeva. Obratite se Moldiejevu inženjerskom timu kako biste razgovarali o svojoj smoli, godišnjoj količini, ciljanom vijeku kalupa i zahtjevima za alat.







