
A szerszám élettartamát nem csupán a ciklusszám határozza meg. A fröccsöntés során a feldolgozott műanyaggyanta és a szerszámhoz választott acél a két legfontosabb tényező közé tartozik, amelyek meghatározzák, hogy a szerszám mennyi ideig képes biztosítani az alkatrészek minőségét, a méretpontosságot és a stabil gyártást.
Egy új fröccsöntési projekt értékelésekor nem kezeljük a szerszámot önálló beszerzésként. Együtt vesszük figyelembe a gyantát, az éves darabszámot, az alkatrész geometriáját, a kozmetikai követelményeket, a fröccsöntési feltételeket és a karbantartási tervet. Ezzel olyan szerszámmegoldást választhatunk, amely a tényleges gyártási igényekhez igazodik, nem pedig egyszerűen a legalacsonyabb kezdeti költségű anyagot választjuk.
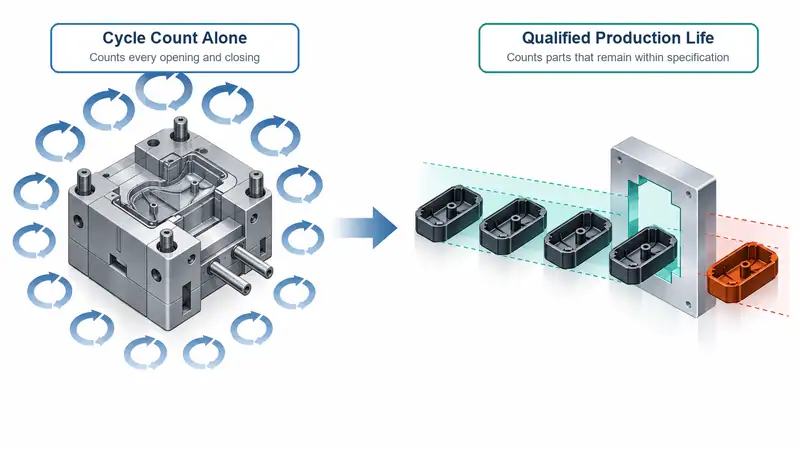
Mit jelent a szerszám élettartama?
A szerszám élettartama az a fröccsöntési ciklusszám, amelyet a szerszám megbízhatóan teljesíteni tud a nagyobb javítás, felújítás vagy csere szükségessé válása előtt. A szerszám a látható kopás megjelenése után is nyitható és zárható, de hasznos gyártási élettartama csökken, amint már nem képes következetesen teljesíteni az alkatrész előírt specifikációját.
A szerszám élettartamának romlására utaló tipikus jelek:
- Sorja az osztósíknál
- Méreteltérés a kritikus jellemzőknél
- Kopás a beömlőnyílásokon, az elosztócsatornákon, a csúszkákon és a kilökőcsapokon
- Felületi hibák vagy a textúra elvesztése
- Korróziós nyomok a fészkekben vagy a hűtőcsatornákban
- Hűtési vagy kilökési problémák miatt megnövekedett ciklusidő
A B2B vásárlók számára nem csupán az a kérdés, hogy „Hány lövést bír ki ez a szerszám?”, hanem az is: „Hány megfelelő alkatrészt tud gyártani a szerszám a tényleges anyagunkkal és üzemi körülményeink között?”
1. A termék anyaga közvetlenül befolyásolja a szerszám kopását
A végtermékhez használt gyanta mechanikai, hő- és vegyi igénybevételt ró a szerszámra. Két azonos geometriájú szerszám élettartama jelentősen eltérhet, ha az egyik általános célú polipropilént, a másik pedig üvegszállal töltött nejlont dolgoz fel.
Koptató töltőanyagok és erősítőanyagok
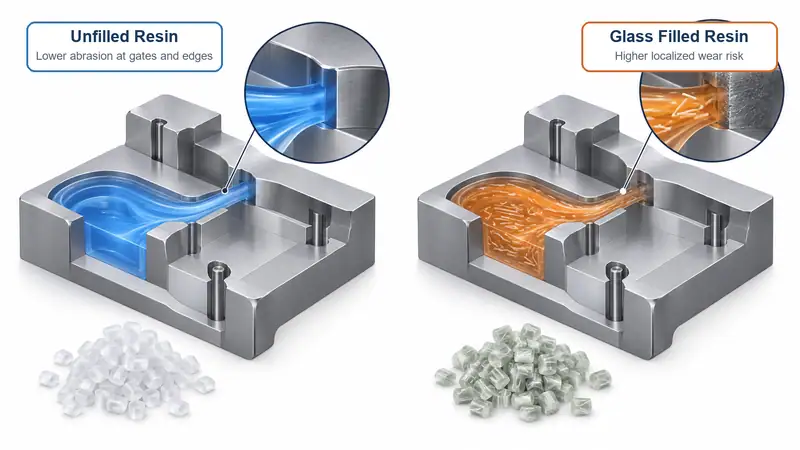
A töltött műszaki műanyagok az anyaggal kapcsolatos legfontosabb tényezők közé tartoznak. A üvegszál, az ásványi töltőanyagok, a szénszál, valamint bizonyos égésgátló adalékok fokozhatják a kopást, miközben az anyag áthalad a beömlőnyílásokon, az elosztócsatornákon, a fészkeken és a nagy áramlási sebességű átmeneti zónákon.
Az üvegszállal erősített PA-t, PBT-t, PPS-t és hasonló anyagokat gyakran választják autóipari, elektromos és ipari termékekhez, mivel jó szilárdságot és hőállóságot biztosítanak. A szálak azonban fokozatosan koptathatják az éleket, a beömlőnyílásokat, a zárófelületeket és a finom felületi részleteket.
Különös figyelmet fordítunk a következőkre:
- A beömlőnyílás földfelületének és betétjének kopása
- Vékony bordák és éles fészekélek
- Csúszkák, emelők és mozgó zárófelületek
- Texturált vagy polírozott, látható felületek
- Nagy áramlású területek a beömlőnyílás közelében
Koptató anyagok esetén általában gazdaságosabb már a kezdetektől megfelelő acélba, helyi betétekbe vagy kopásálló felületkezelésbe beruházni.
Feldolgozási hőmérséklet és nyomás
A magas hőmérsékleten feldolgozható gyanták nagyobb hőterhelést jelentenek a szerszám számára. Az olyan anyagok, mint a PC, PA, PBT, PPS, PEI és PEEK, a PP-hez vagy PE-hez képest magasabb olvadék- és szerszámhőmérsékletet igényelhetnek. A ismétlődő felmelegedési és lehűlési ciklusok hőfáradáshoz vezethetnek, különösen egyenetlen hűtés vagy vékony szerszámrészek esetén.
A nagy fröccsöntési nyomás szintén növeli a terhelést az osztósíknál, a magoknál, a fészekbetéteknél és a zárófelületeken. Az összetett, vékony falú alkatrészek, a hosszú áramlási utak vagy a szűk beömlőnyílások nagyobb nyomást igényelhetnek. Ha a szerszám szerkezete és az acélválasztás nincs ezekhez a feltételekhez igazítva, a kopás és az alakváltozás a vártnál korábban jelentkezhet.
Kémiai viselkedés és korrózió
Egyes gyanták és adalékok korrozív körülményeket teremthetnek, különösen akkor, ha nem megfelelő a nedvesség szabályozása és a folyamat beállítása. A PVC ismert példa, de korróziós kockázatot jelenthetnek az égésgátló készítmények, az újrahasznosított anyag vagy a túl hosszú tartózkodási idő miatt lebomló gyanta is.
A korrózió károsíthatja a fészkek felületét, a légtelenítő területeket, a hűtőköröket és az osztósík részleteit. Emellett a kilökést is kiszámíthatatlanabbá teheti, ami karcolódáshoz, beragadáshoz vagy nagyobb kilökőerőhöz vezethet.
Korrózióra érzékeny alkalmazásoknál általában rozsdamentes szerszámacélt vagy korrózióálló betéteket választunk, megfelelő légtelenítéssel, szárítással, tisztítással és tárolással kiegészítve.
Alkatrész-geometria és gyantaáramlás
A termék kialakítása az anyaggal együtt befolyásolja a szerszám élettartamát. A éles sarkok, mély bordák, alámetszések, vékony falak és hosszú áramlási utak mind fokozhatják a terhelést vagy a helyi kopást.
Például a nagy sebességgel, szűk beömlőnyíláson átáramló üvegszállal töltött gyanta gyorsabban koptathatja a beömlőnyílás környékét, mint a töltetlen gyanta. Hasonlóképpen, a mély bordákkal rendelkező alkatrész nagyobb kilökési terhelést okozhat, ami fokozza a kilökőcsapok és a magrészek kopását.
Egy gyakorlatias DFM-áttekintés során fel kell mérni a gyanta áramlási viselkedését, a falvastagságot, a beömlő helyét, a kihúzási szöget, a hűtési elrendezést és a várható kilökőerőt a szerszám tervének véglegesítése előtt.
2. A szerszám anyaga határozza meg a kopásállóságot
A szerszám anyagát a gyanta, a gyártási mennyiség, a pontossági követelmények, a felületi minőség és a gyártási környezet alapján kell kiválasztani. Nincs minden fröccsöntő szerszámhoz megfelelő, egyetlen „legjobb” szerszámacél.
Keménység és kopásállóság
A keményebb acélok általában jobban ellenállnak a koptató hatású kopásnak, különösen töltött műszaki műanyagok feldolgozásakor vagy nagy sorozatú gyártásban. Az edzett szerszámacélok gyakori választásnak számítanak az ismétlődő érintkezésnek és nagy igénybevételnek kitett fészek- és magbetétekhez.
A keménység azonban nem az egyetlen szempont. A nagyon kemény acél bizonyos, ütésnek kitett vagy összetett szerszámrészeknél kevésbé ellenálló lehet. A megfelelő megoldás gyakran különböző acélok vagy betétek kombinációját alkalmazza a szerszám különböző zónáiban. Például a szerszámszerkezethez tartós, előkeményített alapanyagot használhatunk, míg a beömlőnyílásokhoz, a magokhoz, a zárófelületekhez vagy az erősen koptató hatásnak kitett részekhez edzett betéteket írhatunk elő.
Szívósság és repedésállóság
A szívósság fontos vékony magokat, mély fészkeket, csúszkákat, emelőket vagy ismétlődő mechanikai terhelésnek kitett elemeket tartalmazó szerszámoknál. Egy nagy kopásállóságú, de nem kellően szívós acél bizonyos körülmények között hajlamosabb lehet a kipattogzásra vagy a repedésre.
Ezért a szerszám anyagát az alkatrész geometriájához és a szerszámmechanizmushoz kell igazítani, nem csupán a gyanta adatlapját figyelembe venni. A nagy szilárdságú anyag önmagában nem ellensúlyozhatja a nem megfelelően alátámasztott magot, a rosszul kialakított zárófelületet vagy a nem megfelelő illesztést.
Korrózióállóság
Párás gyártási környezetben, hosszú távú tárolásnál, hűtővíz hatásának kitett vagy korrozív gyanták feldolgozásakor a korrózióálló szerszámanyagok a megjelenést és a működőképességet egyaránt megóvhatják. A rozsdamentes szerszámacélt gyakran választják orvostechnikai, élelmiszerrel érintkező, optikai vagy korrózióra érzékeny alkalmazásokhoz, de a végső döntés a szükséges polírozási minőségtől, keménységtől, megmunkálási igényektől és költségkerettől függ.
A jó korrózióállóság a felületi minőség stabilitását is elősegíti. Ez különösen fontos a látható termékeknél, ahol a rozsdafoltok vagy a lyukkorrózió gyorsan esztétikai hibává válhat.
Felületkezelés és bevonatok
A felületkezelések keménységük, leválási tulajdonságuk, kenőképességük vagy korrózióállóságuk javításával meghosszabbíthatják a szerszám élettartamát. A gyakori megoldások közé tartozik a nitridálás, a krómozás és a PVD-bevonat, valamint az adott alkalmazáshoz választott speciális kezelések.
A bevonat nem helyettesíti a megfelelő alapacélt, de értékes kiegészítő védőréteg lehet. Például kopásálló kezelés lehet hasznos csúszkákon, magokon, beömlőnyílások alkatrészein vagy erősített gyantaáramlásnak kitett felületeken.
3. A termék anyagának és a szerszám anyagának összehangolása
Az alábbi táblázat gyakorlati kiindulópontot nyújt. A végső választásnál mindig figyelembe kell venni az alkatrész alakját, az éves darabszámot, a felületi követelményeket és a fröccsöntési folyamatot.
| Termék anyaga | A szerszám élettartamát fenyegető fő kockázat | Megfontolandó szerszámmegoldás |
| PP, PE, ABS, PS | Mérsékelt mechanikai kopás; esetleges esztétikai követelmények | Előkeményített acél általános gyártáshoz; polírozott betétek, ha fontos a megjelenés |
| PC, PC/ABS | Magasabb feldolgozási hőmérséklet és nyomás | Stabil szerszámacél, hatékony hűtés, erős fészekalátámasztás |
| PA, PBT | Hő, zsugorodási ingadozás, esetleges nedvességgel összefüggő feldolgozási problémák | Edzett betétek a kritikus részekhez; szabályozott hűtés és légtelenítés |
| Üvegszállal töltött PA/PBT/PPS | Kopás a beömlőnyílásoknál, a fészkekben és a zárófelületeken | Edzett, kopásálló acélok, cserélhető betétek, védőkezelés |
| PVC vagy korrozív összetételű anyagok | Korrózió és az anyag lebomlásának kockázata | Korrózióálló acél, gondos légtelenítés, következetes tisztítás és tárolás |
|
Magas hőmérsékleten feldolgozható műszaki gyanták |
Hőfáradás, nyomás és kopás | Nagy teljesítményű acél, robusztus hűtési kialakítás, validált folyamatablak |
4. Egyéb tényezők, amelyek rövidítik a szerszám élettartamát
Bár a termék és a szerszám anyaga meghatározó, több gyártási tényező is felgyorsíthatja a kopást.
Nem megfelelő folyamatirányítás
A túl nagy záróerő, fröccsnyomás vagy fröccssebesség, illetve a túl magas ömledékhőmérséklet a tervezett üzemi tartományon túl terhelheti a szerszámot. Az ingadozó beállítások azt is megnehezítik, hogy elkülönítsük a normál kopást a folyamatból eredő károsodástól.
Nem megfelelő hűtővíz-kezelés
A hűtőcsatornákban lerakódó vízkő, korrózió és szennyeződés rontja a hőátadást. A hűtés hatásfokának romlásával nőhet a ciklusidő, a hőmérséklet-ingadozás pedig a termék minőségére is hatással lehet. A megelőző átöblítés és a vízminőség ellenőrzése védi a hűtési teljesítményt és a szerszám élettartamát is.
Tengelyeltérés és mechanikai karbantartás
A vezetőoszlopokat, perselyeket, kidobórendszereket, csúszkákat és zárófelületeket rendszeresen ellenőrizni és kenni kell. A kisebb illesztési hibák is komoly kopási problémává válhatnak, ha nem kezelik őket időben, különösen többfészkes vagy nagy volumenű szerszámok esetén.
Nem megfelelő tárolás
A tisztítás, rozsdavédelem és védőcsomagolás nélkül tárolt szerszám a következő gyártási sorozat előtt is korrodálódhat. Tárolás előtt javasoljuk a maradványok eltávolítását, a hűtőkör ellenőrzését, megfelelő korrózióvédő szer felvitelét és a szerszám állapotának dokumentálását.
5. Hogyan óvjuk a szerszám élettartamát a projekt során
A leghatékonyabb stratégia, ha még a megmunkálás megkezdése előtt döntünk a szerszám élettartamáról. A projektértékelés során azt javasoljuk, hogy korán tisztázzák a következőket:
- A pontos műanyagminőség meghatározása, beleértve az üvegszál-tartalmat, az égésgátlókat, az újrahasznosított anyag arányát és – ha releváns – a színezéket.
- A várható éves és teljes élettartamra vonatkozó darabszám meghatározása az első rendelési mennyiség megadása helyett.
- A kritikus minőségi követelmények azonosítása, például a tömítőfelületek, a szűk tűrések, a magasfényű felületek vagy a texturált megjelenés.
- Az alkatrész geometriájának felülvizsgálata DFM-mel, különös tekintettel a beömlő helyére, a falvastagságra, a meredekségre, a hűtésre és a kidobásra.
- Az acél és a betétek kiválasztása a kockázati területek alapján, nem pedig ugyanannak az anyagnak az alkalmazása mindenhol.
- Megelőző karbantartási ütemterv meghatározása a műanyag, a gyártási volumen és a szerszám mozgó mechanizmusai alapján.
Dolgozzon együtt a Moldie-val az Ön gyártásához illő szerszám-élettartamstratégia kialakításán
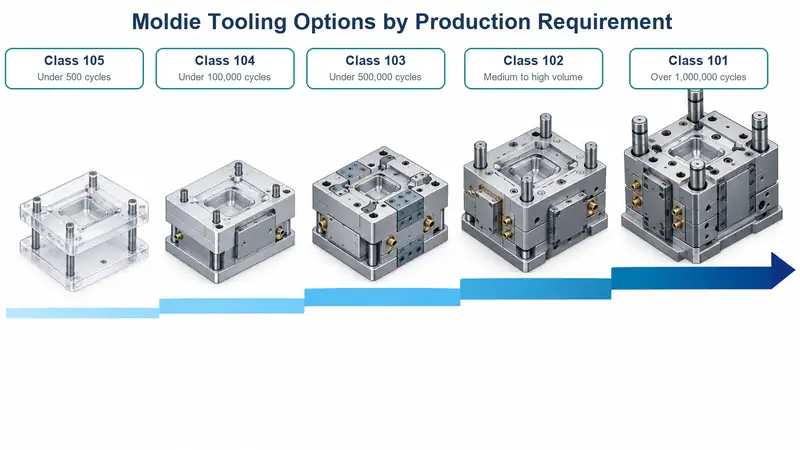
A Moldie közzétett SPI-szerszámbesorolása a 500 ciklus alatti élettartamra minősített 105-ös osztályú prototípus-szerszámoktól az 1 000 000 ciklus feletti élettartamra minősített 101-es osztályú gyártószerszámokig terjedő szerszámlehetőségeket sorol fel.A közzétett besorolásban szerepelnek továbbá a 100 000 ciklus alatti élettartamra tervezett 104-es osztályú, az 500 000 ciklus alatti élettartamra tervezett 103-as osztályú, valamint a közepes és nagy volumenű programokhoz készült 102-es osztályú szerszámok is, többek között abrazív anyagokhoz vagy szűk tűrésű alkatrészekhez.
Minden projekt esetében a Moldie egyezteti a célként kitűzött élettartamot a pontos műanyaggal és töltőanyag-tartalommal, az éves és teljes élettartamra vonatkozó darabszámmal, az acélminőséggel és keménységgel, a fészek- és beömlőrendszer kialakításával, a karbantartási időközökkel, a cserélhető kopóalkatrészekkel és az elfogadási kritériumokkal együtt. A ciklus csak addig számít bele a szerszám gyakorlati élettartamába, amíg a szerszám az egyeztetett méret- és esztétikai követelményeknek megfelelő alkatrészeket gyárt. Vegye fel a kapcsolatot a Moldie-val; mérnöki csapatunkkal egyeztethet a műanyagról, az éves darabszámról, a szerszámélettartam-célról és a szerszámozási igényekről.







