
Le temps de cycle du moulage par injection influe directement sur la capacité des machines, le coût unitaire et le respect des délais de livraison. L’objectif n’est pas d’obtenir le cycle le plus court possible, mais le cycle répétable le plus court qui respecte encore, dans chaque empreinte, les exigences dimensionnelles, esthétiques et fonctionnelles.
Qu’est-ce que le temps de cycle du moulage par injection ?
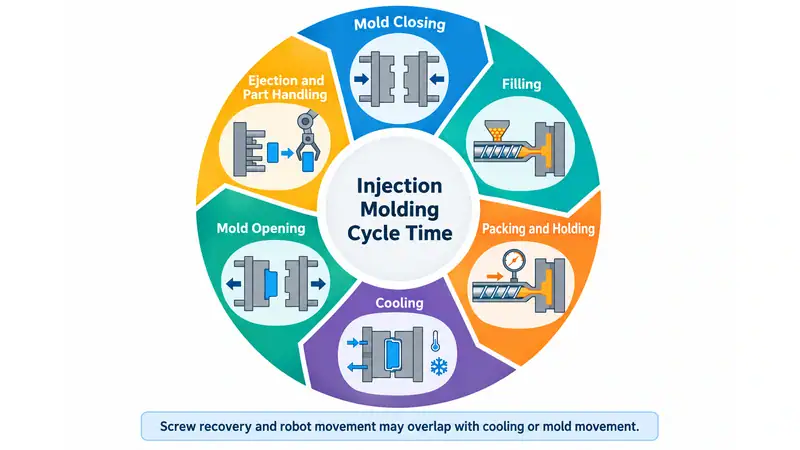
Le temps de cycle du moulage par injection correspond au temps nécessaire pour terminer un cycle de moulage et commencer le suivant. Il comprend normalement la fermeture du moule, le remplissage, le compactage et le maintien, le refroidissement, l’ouverture du moule, l’éjection et la manutention de la pièce. Certaines opérations, comme la plastification de la vis et le déplacement du robot, peuvent se dérouler en même temps que le refroidissement ou les mouvements du moule.
| Étape du cycle | Objectif habituel | Possibilité d’optimisation courante |
| Fermeture du moule | Préparer l’outillage à l’injection | Améliorer les réglages de la machine et l’alignement du moule |
| Remplissage | Acheminer la résine fondue dans l’empreinte | Optimiser le parcours d’écoulement, la conception du seuil et le profil d’injection |
| Compactage et maintien | Compenser le retrait du matériau | Régler uniquement la durée et la pression nécessaires à la pièce |
| Refroidissement | Solidifier la pièce avant l’éjection | Améliorer les canaux de refroidissement, la circulation d’eau et la conception de la pièce |
| Ouverture du moule | Séparer l’empreinte et le noyau | Réduire la course d’ouverture superflue |
| Éjection et manutention | Retirer et transférer la pièce | Améliorer l’éjection, l’automatisation et l’agencement des opérations en aval |
Comment réduire le temps de cycle du moulage par injection
La réduction du temps de cycle doit commencer par l’étape qui limite réellement la machine. Enregistrez une série de cycles stables et distinguez le remplissage, le maintien, le refroidissement, la plastification de la vis, les mouvements du moule, l’éjection et la manutention. La durée moyenne indique le principal potentiel d’amélioration ; les variations révèlent les retards dus à un procédé instable, à des pièces qui collent, à une plastification irrégulière ou à une intervention manuelle.
1.Réduire le refroidissement grâce à une meilleure évacuation de la chaleur
Le refroidissement représente souvent la plus grande partie du cycle. L’objectif est d’éjecter la pièce dès qu’elle est suffisamment rigide pour conserver sa forme, et non de simplement réduire la durée programmée du refroidissement. Si le moule s’ouvre trop tôt, le gain de temps apparent peut être annulé par le gauchissement, une dérive dimensionnelle ou des pièces endommagées.
L’épaisseur des parois est généralement le principal facteur de conception. Dans des modèles simplifiés de refroidissement, le temps de refroidissement augmente approximativement avec le carré de l’épaisseur de paroi déterminante. Un bossage épais, un angle, un canal ou une nervure peut donc déterminer la durée de l’ensemble du cycle. Des parois plus uniformes, des sections épaisses évidées, des nervures correctement dimensionnées, des transitions régulières et une dépouille suffisante peuvent réduire le refroidissement tout en améliorant la qualité de la pièce.
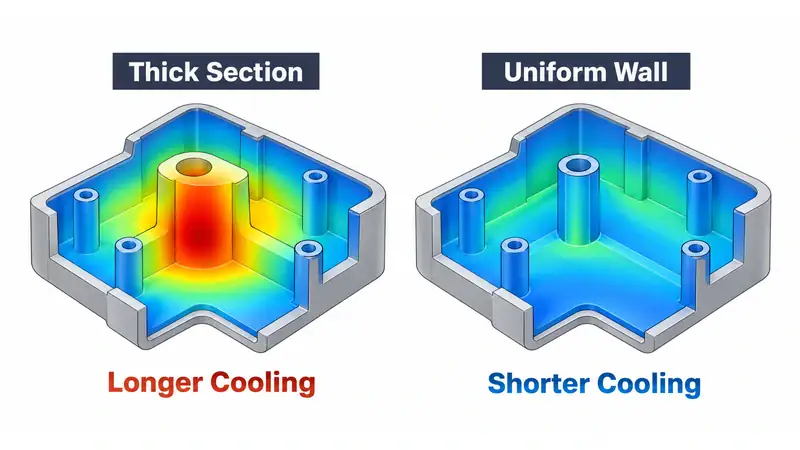
Le système doit évacuer la chaleur uniformément, et non se contenter d’utiliser une eau plus froide. Vérifiez le débit du fluide de refroidissement, les températures d’entrée et de sortie, la perte de pression, la température de surface du moule et les points chauds locaux. Le tartre, les raccords restrictifs, les circuits parallèles déséquilibrés et les canaux trop éloignés de l’empreinte réduisent le transfert thermique. Des chicanes, des fontaines, des circuits séparés, des inserts à haute conductivité ou un refroidissement conformal peuvent être utiles lorsque des canaux droits percés ne suivent pas la géométrie. La simulation thermique est utile si elle intègre le tracé réel des canaux, les conditions du fluide de refroidissement, les matériaux du moule et les données de la résine.
2.Optimiser le remplissage plutôt que d’utiliser la vitesse maximale
Un remplissage plus rapide n’est utile que si le front d’écoulement reste équilibré et répétable. Une vitesse excessive peut augmenter l’échauffement par cisaillement, piéger des gaz, provoquer des brûlures ou des jets, et accroître la pression au plan de joint. Une vitesse trop faible peut entraîner des hésitations, des marques d’écoulement, une solidification prématurée ou des manques de matière.Un profil d’injection par étapes est souvent plus efficace qu’une vitesse maximale unique. Utilisez la vitesse nécessaire au passage du seuil et dans les zones d’écoulement stable, puis ralentissez le flux là où l’air doit s’échapper ou lorsque les zones esthétiques sont sensibles. Avant d’adopter un profil plus rapide, vérifiez l’équilibrage des canaux, la ventilation, la capacité du seuil, la pression de pointe et le poids des pièces d’une empreinte à l’autre.
3.Déterminer le temps de compactage et de maintien à partir de la fermeture du seuil
La pression de maintien compense le retrait uniquement tant que le seuil reste ouvert. Après sa fermeture, une durée de maintien supplémentaire n’ajoute plus de matière dans l’empreinte et ne fait que prolonger le cycle. Une étude de fermeture du seuil permet de déterminer une durée pratique : gardez les autres réglages constants, augmentez progressivement le temps de maintien et pesez les pièces de chaque empreinte après une période de conditionnement constante. Lorsque leur poids atteint un plateau répétable, ajoutez une petite marge de procédé et vérifiez les dimensions, les retassures, les vides, l’aspect et l’éjection.
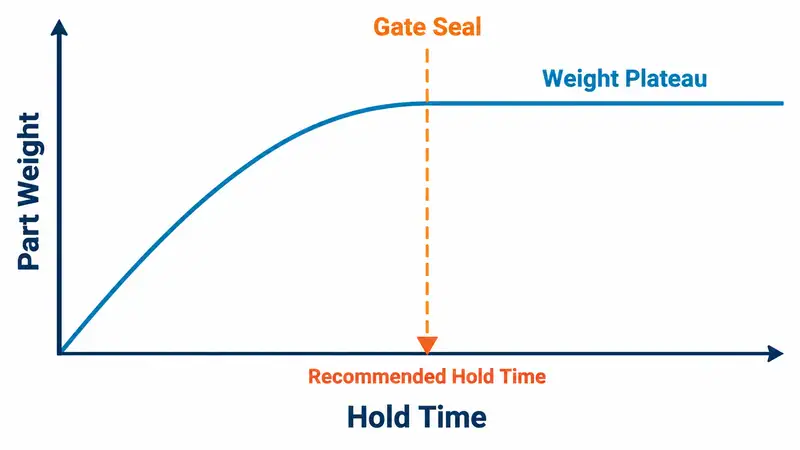
La pression de compactage doit également rester dans une plage stable. Une pression trop faible peut entraîner des retassures, des vides ou des éléments sous-dimensionnés ; une pression trop élevée peut provoquer des bavures, des contraintes résiduelles et des difficultés de démoulage. La taille du seuil influe à la fois sur le compactage et sur le temps de cycle. Un seuil petit se fige rapidement, mais peut nécessiter un cisaillement et une pression élevés ; un seuil plus grand peut améliorer le compactage, mais accroître le vestige et le temps de fermeture.
4.Faire coïncider la plastification de la vis avec le refroidissement
La plastification de la vis se déroule normalement pendant le refroidissement de la pièce ; elle ne prolonge donc pas le cycle, sauf si le dosage se termine tard ou varie d’un cycle à l’autre. Si la plastification constitue le goulot d’étranglement, vérifiez la capacité de plastification de la machine, le taux d’utilisation de la dose, la vitesse de la vis, la contre-pression, le profil du fourreau et l’alimentation en matière. Respectez les recommandations de transformation du fournisseur de résine. Une vitesse de vis ou une contre-pression excessive peut augmenter la température de la matière fondue, dégrader les matériaux sensibles, raccourcir les fibres de renfort et rendre le dosage moins stable.
5.Réduire les mouvements du moule, l’éjection et la manutention
Utilisez uniquement la course d’ouverture nécessaire à la pièce, aux canaux, à l’outillage du robot et aux mouvements éventuels des tiroirs ou des noyaux. Une accélération et une décélération maîtrisées peuvent réduire le temps de mouvement sans provoquer de choc ni compromettre la protection du moule. Si une pièce nécessite plusieurs courses d’éjecteur ou une aide manuelle, corrigez le problème de démoulage au lieu d’augmenter la vitesse d’éjection. Les causes habituelles comprennent une dépouille insuffisante, un effet de vide sur le noyau, une orientation de texture inadaptée, un retrait irrégulier ou une force d’éjection mal répartie.
L’automatisation est particulièrement utile lorsque la manutention limite le cycle ou crée des risques pour la qualité et la sécurité. Coordonnez la trajectoire du robot, la pince, la séquence d’éjection, la course d’ouverture du moule et le positionnement en aval dans un même plan de mouvement. Un robot plus rapide apporte peu si son cycle est ralenti par une course de moule excessive ou une éjection peu fiable.
6.Entretenir et valider le procédé amélioré
Un cycle validé peut dériver lorsque les canaux de refroidissement s’entartrent, que les évents se bouchent, que les seuils s’usent, que les éjecteurs se grippent ou que les tiroirs se désalignent. Suivez le débit du fluide de refroidissement, l’état des évents, l’usure des seuils et du plan de joint, les composants mobiles, les performances du sécheur et la répétabilité des capteurs. Une maintenance préventive protège à la fois le temps de cycle et la fenêtre de qualité.
Après chaque modification, laissez le procédé retrouver son régime établi et vérifiez les résultats dans toutes les empreintes. La validation doit couvrir la moyenne et la variation du cycle, le poids des pièces, les dimensions critiques après la période de conditionnement spécifiée, l’aspect, la fonction, le rendement, les alarmes, les arrêts et les interventions manuelles. Une réduction du cycle machine ne constitue pas une véritable amélioration si les rebuts ou les corrections en aval augmentent.
Réduisez le temps de cycle avec Moldie grâce à une ingénierie pratique de l’outillage
Chez Moldie, nous réduisons le temps de cycle en agissant conjointement sur la conception des pièces, le refroidissement du moule, la conception des canaux et des seuils, l’éjection et la manutention en production. Nous cherchons à identifier la véritable limitation du cycle, puis à l’améliorer sans compromettre la qualité des pièces ni la fiabilité de l’outillage.
Pour les projets de moulage par injection avec des volumes, une résine et des exigences de qualité définis, contactez-nous afin d’examiner tôt la stratégie d’outillage et de mettre en place un procédé de production plus stable et plus efficace.







