
Ruiskutusvaluaika vaikuttaa suoraan koneen kapasiteettiin, yksikkökustannuksiin ja toimituksen suorituskykyyn. Oikea tavoite ei ole lyhin mahdollinen sykli, vaan lyhin toistettava sykli, joka täyttää yhä joka reiän mitat, kosmeettiset ja toiminnalliset vaatimukset.
Ruiskutuksen pyörimisaika
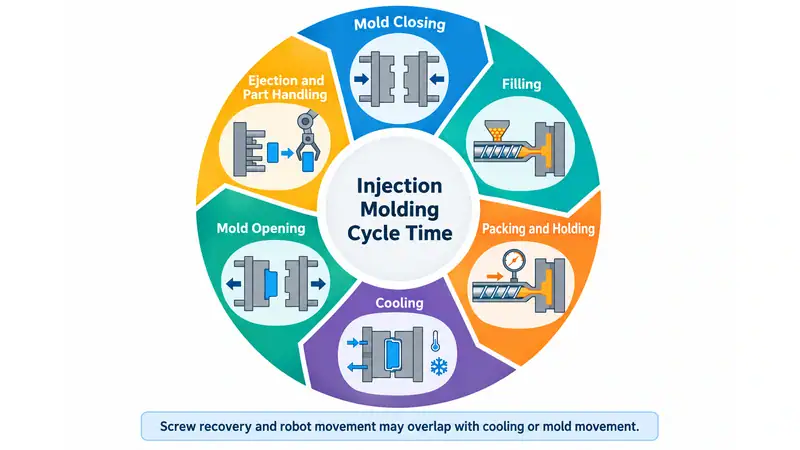
Ruiskuvalun jaksoaika tarkoittaa yhden muovausjakson valmistumiseen ja seuraavan aloittamiseen kuluvaa aikaa. Siihen kuuluvat tavallisesti muotin sulkeminen, täyttö, jälkipaineistus ja -pito, jäähdytys, muotin avaus, ulostyöntö ja kappaleen käsittely. Jotkin toiminnot, kuten ruuvin palautuminen ja robotin liike, voivat tapahtua samanaikaisesti jäähdytyksen tai muotin liikkeen kanssa.
| Kierrosvaihe | Tyypillinen tarkoitus | Yhteinen mahdollisuus |
| Moldin sulkeminen | Valmistele injektioväline | Paranna koneen asetuksia ja muottien kohdistusta |
| Täyttö | Toimita sulaa hartsia onteloon | Optimoi virtausreitti, syöttöaukon rakenne ja ruiskutusprofiili |
| Pakkaus/tila | Kompensaatio materiaalin kutistumiseen | Aseta vain tarvittava aika ja paine |
| Jäähdytys | Vakiinnuta hylkäyskohtaa | Paranna jäähdytyskanavia, veden virtausta ja osasuunnittelua |
| Mold-avaus | Erillinen ontelo ja ydin | Vähennä tarpeetonta avointa etäisyyttä |
| Hylkäys ja käsittely | Poista ja siirrä osa | Ejektion, automaation ja loppupään asettelun parantaminen |
Miten lyhennetään injektion muokkausaikaa
Jaksoajan lyhentäminen kannattaa aloittaa siitä vaiheesta, joka todella rajoittaa konetta. Kirjaa useita vakaita jaksoja ja erittele täyttö, jälkipito, jäähdytys, ruuvin palautuminen, muotin liike, ulostyöntö ja käsittely. Keskimääräiset ajat osoittavat suurimman parannusmahdollisuuden; vaihtelu paljastaa epävakaan prosessin, kiinni jäävien kappaleiden, epätasaisen palautumisen tai manuaalisen työn aiheuttamat viiveet.
1. Vähennä jäähdytysaikaa paremman lämmönpoiston avulla
Jäähdytys on yleensä syklin suurin osa. Tavoitteena on lähteä heti, kun osassa on tarpeeksi jäykkyyttä, jotta se pysyy kunnossa, eikä vain laskea jäähdytysajastinta. Jos muotti aukeaa liian aikaisin, näkyvä ajansäästö voi hävitä sotasivun, ulottuvuuksien ajelehtimisen tai vahingoittuneiden osien kautta.
Seinämän paksuus vaikuttaa yleensä eniten suunnitteluun. Yksinkertaistetuissa jäähdytysmalleissa jäähdytysaika kasvaa likimäärin hallitsevan seinämänpaksuuden neliön mukaan. Siksi paksu kohouma, kulma, kanava tai ripa voi määrätä koko ruiskutusannoksen sykliajan. Tasaisemmat seinämät, paksujen kohtien kevennys, oikein mitoitetut rivat, sujuvat siirtymät ja riittävä päästökulma voivat sekä lyhentää jäähdytystä että parantaa kappaleen laatua.
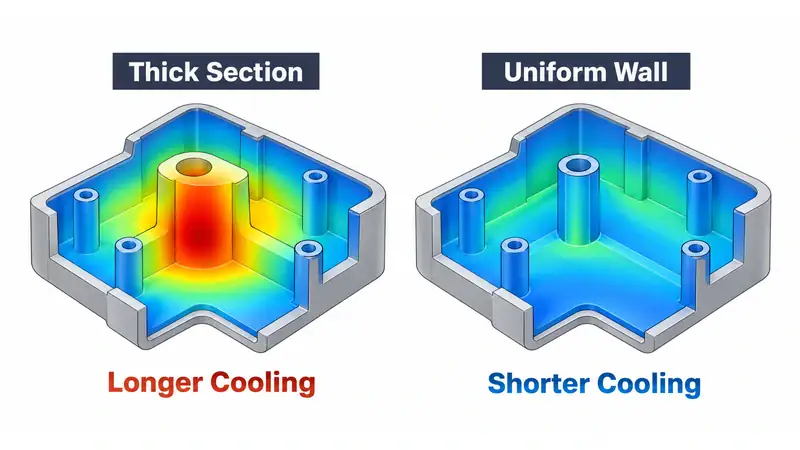
Jäähdytysjärjestelmän tulee poistaa lämpö tasaisesti; pelkkä kylmemmän veden käyttö ei riitä. Tarkista jäähdytysnesteen virtaus, tulo- ja lähtölämpötilat, painehäviö, muotin pintalämpötila ja paikalliset kuumat kohdat. Kerrostumat, virtausta rajoittavat liittimet, epätasaiset rinnakkaispiirit ja liian kaukana pesästä sijaitsevat kanavat heikentävät lämmönsiirtoa. Ohjauslevyt, kuplaputket, erilliset piirit, hyvin lämpöä johtavat sisäkkeet tai muodonmukainen jäähdytys voivat auttaa, kun suorat poratut kanavat eivät seuraa geometriaa. Lämpösimulointi on hyödyllinen, kun siinä huomioidaan todellinen kanavisto, jäähdytysolosuhteet, muottimateriaalit ja hartsitiedot.
2. Optimoi täyttö maksimaalisen nopeuden sijaan
Lyhyempi tankkausaika on käyttökelpoinen vain, jos virtaviiva pysyy tasapainossa ja toistettavissa. Liiallinen nopeus voi lisätä leikkauslämmitystä, ansakaasua, aiheuttaa palovammoja tai suihkuja ja nostaa painetta eroajalinjalla. Matala nopeus voi aiheuttaa epäröintiä, virtauksen merkkejä, ennenaikaista jäätymistä tai lyhyitä laukauksia.
Vaiheittain säädetty ruiskutusprofiili toimii usein paremmin kuin yksi enimmäisnopeus. Käytä syöttöaukon ja vakaiden virtausosuuksien läpi tarvittavaa nopeutta ja hidasta sitten virtausta kohdissa, joista ilman on päästävä poistumaan tai joiden ulkonäkö on herkkä. Varmista ennen nopeamman profiilin hyväksymistä kanaviston tasapaino, ilmaus, syöttöaukon kapasiteetti, huippupaine ja kappaleiden paino eri muottipesissä.
3. Aseta pakkaus- ja säilytysaika portin sinetistä
Jälkipaine kompensoi kutistumista vain niin kauan kuin syöttöaukko on auki. Kun syöttöaukko sulkeutuu, pidätysajan lisääminen ei enää tuo muottipesään materiaalia vaan ainoastaan pidentää sykliä. Syöttöaukon sulkeutumistesti antaa käytännöllisen päätepisteen: pidä muut asetukset samoina, lisää pitoaikaa pienin askelin ja punnitse jokaisesta pesästä tulevat kappaleet yhdenmukaisen tasaantumisajan jälkeen. Kun kappaleen paino saavuttaa toistettavan tasanteen, lisää pieni prosessivara ja tarkista mitat, painumat, huokoset, ulkonäkö ja ulostyöntö.
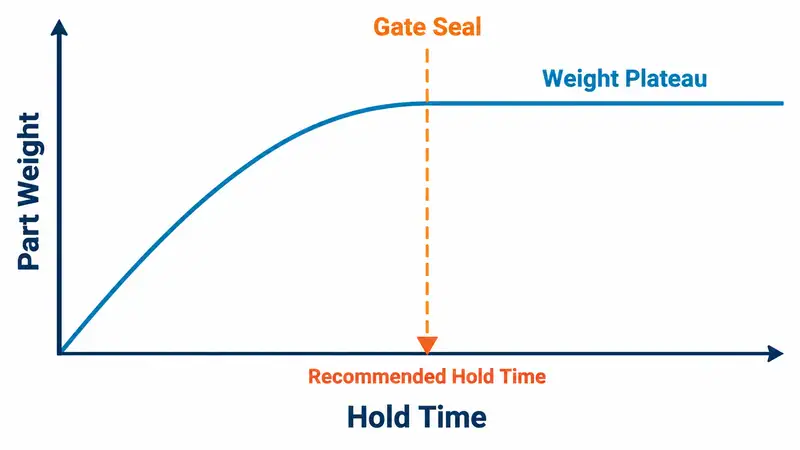
Jälkipaineelle tarvitaan myös vakaa säätöalue. Liian pieni paine voi aiheuttaa painumia, huokosia tai vajaamittaisia yksityiskohtia. Liian suuri paine voi aiheuttaa pursketta, jäännösjännityksiä ja vaikeuttaa kappaleen irrotusta. Syöttöaukon koko vaikuttaa sekä jälkipaineeseen että sykliaikaan. Pieni aukko jäätyy nopeasti mutta voi vaatia suurta leikkausvoimaa ja painetta. Suurempi aukko voi parantaa jälkipainetta, mutta kasvattaa syöttöjälkeä ja sulkeutumisaikaa.
4. Pidä ruuvien palautuminen jäähdytysikkunan sisällä
Ruuvien palautuminen tapahtuu normaalisti, kun osa jäähtyy, joten se ei pidennä sykliä, ellei annos ole myöhässä tai jos annos vaihtelee laukauksesta toiseen. Jos toipuminen on pullonkaula, tarkista koneen pehmennyskapasiteetti, laukausten käyttö, ruuvin nopeus, vastapaine, tynnyriprofiili ja materiaalin syöttökunto. Pysy hartsitoimittajan prosessointiohjeessa. Liiallinen ruuvinopeus tai vastapaine voi nostaa sulamislämpötilaa, hajottaa herkkiä materiaaleja, lyhentää vahvistuskuituja ja tehdä annostelusta vähemmän vakaata.
5. Lyhennä muotin liikettä, ulostyöntöä ja käsittelyä
Käytä vain sen suuruista muotin avausliikettä, jota kappale, jakokanava, robotin työkalut ja mahdolliset luistit tai sydänliikkeet edellyttävät. Hallittu kiihdytys ja hidastus voivat lyhentää liikeaikaa aiheuttamatta iskuja tai muotinsuojauksen ongelmia. Jos kappale vaatii toistuvia ulostyöntöliikkeitä tai käsin avustamista, korjaa irrotusongelma sen sijaan, että kasvattaisit ulostyöntönopeutta. Tavallisia syitä ovat riittämätön päästökulma, sydämeen muodostuva alipaine, pintakuvioinnin väärä suunta, epätasainen kutistuminen tai huonosti jakautuva ulostyöntövoima.
Automaatio on hyödyllisintä silloin, kun käsittely rajoittaa jaksoa tai aiheuttaa laatu- ja turvallisuusriskejä. Yhdistä robotin rata, tarttuja, ulostyöntöjärjestys, muotin avausliike ja kappaleen siirto seuraavaan työvaiheeseen yhdeksi liikesuunnitelmaksi. Nopeammasta robotista on vähän hyötyä, jos se joutuu odottamaan liian pitkää muotin liikettä tai epäluotettavaa ulostyöntöä.
6. Parannetun prosessin ylläpito ja validointi
Vahvistettu sykli voi muuttua, kun jäähdytyskanaviin kertyy kalkkia, ilmauskanavat tukkeutuvat, syöttöaukot kuluvat, ulostyöntimet takertelevat tai liukujen kohdistus muuttuu. Seuraa jäähdytysnesteen virtausta, ilmauskanavien kuntoa, syöttöaukkojen ja jakopintojen kulumista, liikkuvia osia, kuivauslaitteen suorituskykyä ja anturien toistettavuutta. Ennaltaehkäisevä huolto suojaa sekä sykliaikaa että tuotteen laatua.
Jokaisen muutoksen jälkeen annetaan prosessin palata vakaaseen tilaan ja vahvistetaan tulokset kaikissa reiteissä. Validointiin tulisi sisältyä syklin keskiarvo ja vaihtelu, osapaino, kriittiset mitat määrätyn hoitojakson jälkeen, ulkonäkö, toiminta, tuotto, hälytykset, lepoajat ja manuaalinen interventio. Lyhyempi konesykli ei ole todellinen parannus, jos romua tai jatkokorjausta lisätään.
Lyhennä jaksoaikaa Moldien käytännönläheisellä työkalusuunnittelulla
Moldiella lyhennämme jaksoaikaa kappaleen suunnittelun, muotin jäähdytyksen, jakokanavan ja syöttöaukon suunnittelun, ulostyönnön sekä tuotantokäsittelyn yhteisvaikutuksella. Selvitämme ensin muovausjakson todellisen rajoitteen ja parannamme sitä vaarantamatta kappaleen laatua tai työkalun luotettavuutta.
Ruiskutusmuovausprojekteissa, joissa on määritelty määrä, hartsi ja laatuvaatimukset, ota meihin yhteyttä, jotta voimme tarkistaa työkalulähestymisen varhain ja auttaa rakentamaan vakaamman ja tehokkaamman tuotantoprosessin.







