
El tiempo del ciclo de moldeo por inyección afecta directamente la capacidad de la máquina, el costo unitario y el rendimiento de la entrega. El objetivo correcto no es el ciclo más corto posible, sino el ciclo repetible más corto que aún cumple con los requisitos dimensionales, cosméticos y funcionales en cada cavidad.
Qué es el tiempo de ciclo de moldeo por inyección
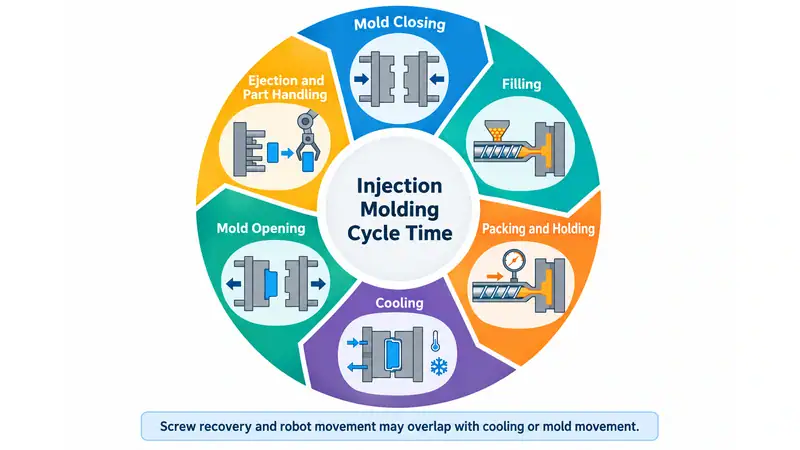
El tiempo del ciclo de moldeo por inyección es el tiempo requerido para completar un ciclo de moldeo y comenzar el siguiente. Normalmente incluye el cierre del molde, el llenado, el embalaje y la retención, el enfriamiento, la apertura del molde, la eyección y el manejo de piezas. Algunas actividades, como la recuperación del tornillo y el movimiento del robot, pueden superponerse con el enfriamiento o el movimiento del molde.
| Etapa de ciclo | Propósito típico | Oportunidad común |
| Cierre del molde | Prepare la herramienta para inyección | Mejore la configuración de la máquina y la alineación del molde |
| Relleno | Entregar la resina fundida en la cavidad | Optimice la ruta de flujo, el diseño de la entrada de inyección y el perfil de inyección |
| Embalaje/retención | Compensar la contracción del material | Establezca solo el tiempo y la presión que requiere la pieza |
| Enfriamiento | Solidificar la pieza para la expulsión | Mejore los canales de enfriamiento, el flujo de agua y el diseño de piezas |
| Apertura del molde | Cavidad y núcleo separados | Reduzca la distancia abierta innecesaria |
| Eyección y manipulación | Retirar y transferir la pieza | Mejorar la expulsión, la automatización y el diseño descendente |
Cómo reducir el tiempo de ciclo de moldeo por inyección
La reducción del tiempo de ciclo debe comenzar con la etapa que realmente limita la máquina. Registra una serie de ciclos estables y separa el llenado, la sujeción, el enfriamiento, la recuperación del tornillo, el movimiento del molde, la eyección y la manipulación. El tiempo promedio identifica la mayor oportunidad; la variación revela los retrasos causados por el procesamiento inestable, las piezas pegadas, la recuperación inconsistente o la intervención manual.
1. Reduzca el tiempo de enfriamiento mediante una mejor eliminación de calor
El enfriamiento es comúnmente la mayor parte del ciclo. El objetivo es expulsar tan pronto como la pieza tenga suficiente rigidez para mantener su forma, no simplemente para bajar el temporizador de enfriamiento. Si el molde se abre demasiado pronto, el ahorro de tiempo aparente puede perderse por deformación, deriva dimensional o partes dañadas.
El grosor de la pared suele ser la influencia de diseño más fuerte. En modelos de enfriamiento simplificados, el tiempo de enfriamiento aumenta aproximadamente con el cuadrado del grosor de la pared de control. Por lo tanto, un jefe pesado, esquina, corredor o costilla puede establecer el ciclo para toda la toma. Paredes más uniformes, secciones pesadas con núcleo, costillas correctamente proporcionadas, transiciones suaves y calado adecuado pueden reducir el enfriamiento y mejorar la calidad de la pieza al mismo tiempo.
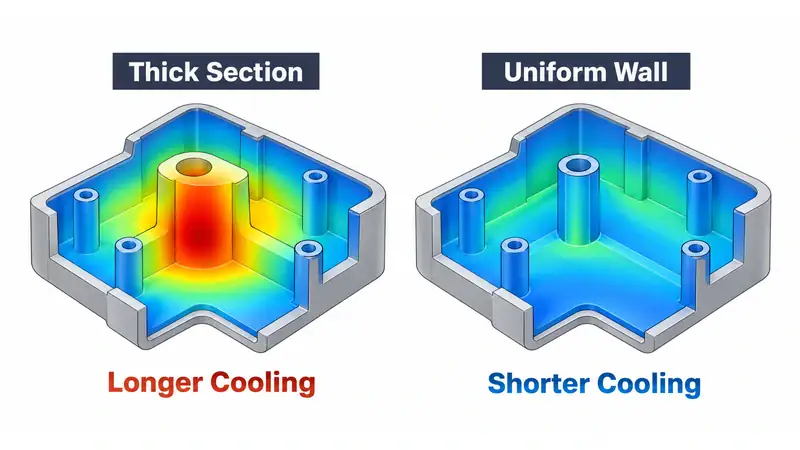
El sistema de enfriamiento debe eliminar el calor uniformemente en lugar de simplemente usar agua más fría. Compruebe el flujo de refrigerante, las temperaturas de entrada y salida, la caída de presión, la temperatura de la superficie del molde y los puntos calientes locales. Escala, accesorios restrictivos, circuitos paralelos desiguales y canales ubicados demasiado lejos de la cavidad reducen la transferencia de calor. Los deflectores, burbujeadores, circuitos separados, insertos de alta conductividad o enfriamiento conforme pueden ayudar cuando los canales perforados rectos no pueden seguir la geometría. La simulación térmica es útil cuando incluye el diseño real del canal, las condiciones del refrigerante, los materiales del molde y los datos de la resina.
2. Optimice el llenado en lugar de utilizar la velocidad máxima
Un tiempo de llenado más corto es útil solo si el frente de flujo permanece equilibrado y repetible. La velocidad excesiva puede aumentar el calentamiento por cizallamiento, atrapar gas, crear quemaduras o chorros, y elevar la presión en la línea de separación. La baja velocidad puede causar vacilación, marcas de flujo, congelación prematura o disparos cortos.
Un perfil de inyección por etapas a menudo funciona mejor que una velocidad máxima. Use la velocidad requerida a través de la entrada de inyección y las secciones de flujo estables, luego disminuya el flujo por donde debe escapar el aire o donde las características cosméticas son sensibles. Confirme el equilibrio del corredor, la ventilación, la capacidad de la entrada de inyección, la presión máxima y el peso de la pieza de cavidad a cavidad antes de aceptar el perfil más rápido.
3. Establecer el tiempo de embalaje y retención de sello de entrada de inyección
La presión de retención compensa la contracción solo mientras la entrada de inyección permanece abierta. Después de las juntas de entrada de inyección, el tiempo de retención adicional ya no agrega material a la cavidad y solo extiende el ciclo. Un estudio de sello de entrada de inyección proporciona un punto final práctico: mantener los otros ajustes constantes, aumentar el tiempo de retención en pequeños pasos y pesar las partes de cada cavidad después de un período de acondicionamiento constante. Cuando el peso de la pieza alcanza una meseta repetible, agregue un pequeño margen de proceso y confirme las dimensiones, el sumidero, los vacíos, la apariencia y la expulsión.
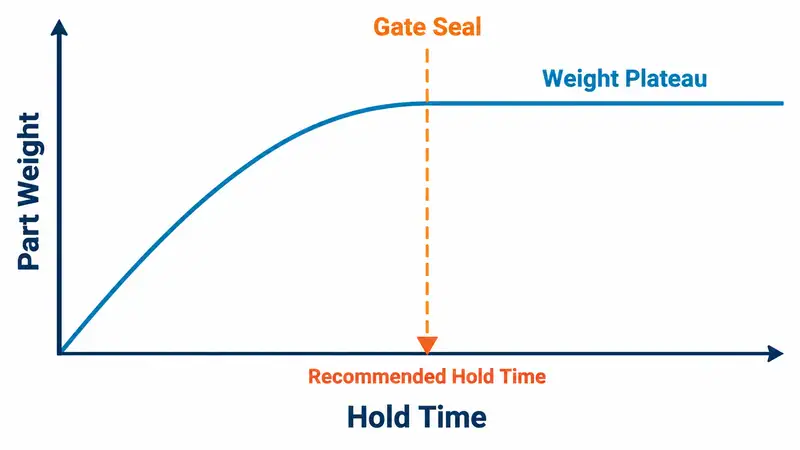
La presión de embalaje también necesita una ventana estable. Muy poco puede dejar sumideros, vacíos o características de tamaño insuficiente; demasiado puede causar flash, estrés residual y liberación difícil. El tamaño de la entrada de inyección afecta tanto al embalaje como al tiempo del ciclo. Una entrada de inyección pequeña se congela rápidamente, pero puede requerir alta cizalladura y presión, mientras que una entrada de inyección más grande puede mejorar el embalaje, pero aumentar el vestigio de la entrada de inyección y el tiempo de sellado.
4. Mantenga la recuperación del tornillo dentro de la ventana de enfriamiento
La recuperación del tornillo normalmente ocurre mientras la pieza se enfría, por lo que no extiende el ciclo a menos que la dosificación termine tarde o varíe de un disparo a otro. Si la recuperación es el cuello de botella, revise la capacidad de plastificación de la máquina, la utilización del disparo, la velocidad del tornillo, la contrapresión, el perfil del barril y la condición de alimentación del material. Manténgase dentro de la guía de procesamiento del proveedor de resina. La velocidad excesiva del tornillo o la contrapresión pueden elevar la temperatura de fusión, degradar materiales sensibles, acortar las fibras de refuerzo y hacer que la dosificación sea menos estable.
5. Acortar la expulsión y manipulación del movimiento del molde
Utilice solo la distancia de apertura del molde requerida para la pieza, el corredor, las herramientas del robot y cualquier movimiento de deslizamiento o núcleo. La aceleración y desaceleración controladas pueden reducir el tiempo de movimiento sin crear problemas de impacto o protección contra el molde. Cuando una pieza necesita movimientos repetidos del eyector o asistencia manual, corrija el problema de liberación en lugar de aumentar la velocidad del eyector. Las causas típicas incluyen un tiro insuficiente, vacío en el núcleo, dirección de textura inadecuada, contracción desigual o fuerza eyectora mal distribuida.
La automatización es más valiosa cuando el manejo limita el ciclo o crea riesgos de calidad y seguridad. Coordine la trayectoria del robot, la pinza, la secuencia del eyector, la distancia de apertura del molde y la colocación aguas abajo como un solo plan de movimiento. Un robot más rápido proporciona poco beneficio si espera un desplazamiento excesivo del molde o una secuencia de eyección poco confiable.
6. Mantener y validar el proceso mejorado
Un ciclo validado puede derivar a medida que los pasajes de enfriamiento se escalan, se obstruyen los respiraderos, se desgastan las entradas de inyección, los eyectores se unen o las diapositivas pierden alineación. Controle el flujo de refrigerante, la condición de ventilación, el desgaste de la entrada de inyección y la línea de separación, los componentes móviles, el rendimiento del secador y la repetibilidad del sensor. El mantenimiento preventivo protege tanto el tiempo de ciclo como la ventana de calidad.
Después de cada cambio, permita que el proceso vuelva al estado estable y confirme los resultados en todas las cavidades. La validación debe incluir el promedio del ciclo y la variación, el peso de la pieza, las dimensiones críticas después del período de acondicionamiento especificado, la apariencia, la función, el rendimiento, las alarmas, el tiempo de inactividad y la intervención manual. Un ciclo de máquina más corto no es una mejora real si aumenta la chatarra o la corrección aguas abajo.
Reduzca el tiempo de ciclo con Moldie a través de la ingeniería práctica de herramientas
En Moldie, nos acercamos a la reducción del tiempo de ciclo a través del efecto combinado de diseño de piezas, enfriamiento de moldes, diseño de canal y entrada de inyección, eyección y manejo de producción. Nos enfocamos en encontrar la limitación real en el ciclo de moldeo y luego mejorarlo sin comprometer la calidad de la pieza o la confiabilidad de la herramienta.
Para proyectos de moldeo por inyección con requisitos definidos de volumen, resina y calidad, Contáctenos revisar el enfoque de herramientas temprano y ayudar a construir un proceso de producción más estable y eficiente.






