
Квалитет површине ствара се у две фазе. Преноси сјаја, мата или текстуре током обликовања. Секундарни процеси као што су електроплатинг, вакуумски облог, прскање бојама, штампање, ласерско обележавање и налепнице кристала примењују се после обликовања да би се додала боја, графика, метални ефекти, идентификација, заштита или електрична својства.
Завршну обраду треба дефинисати пре пуштања алата у израду јер она може утицати на избор смоле, нагиб за извлачење, припрему шупљине, положај уливног отвора и избацивача, маскирање, контролу, цену и рок. Moldie подржава и израду калупа за бризгање и површинску обраду након бризгања, па се ове одлуке могу разматрати заједно.
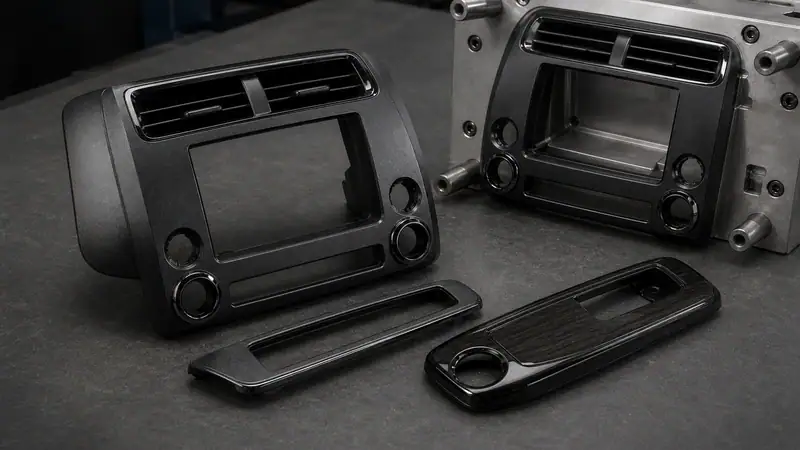
Завршетак и секундарно третирање
Створи се завршетак калупа на шупљини или језгру и репродукује се на сваком делу. Управља обликованим сјајем, грубоћом, зрнастом и образцем без додавања засебног филма. На сваки обликован део примењује се секундарни третман и може додати облог, штампани слој, трајну ознаку или етикету.
| тачка | Завршетак м› ијешања | Секундарни третман |
| Фаза | Пре обликовања на шупљини или језгру | Након што део буде обликован |
| Главни резултат | Сјај, мат, грубост, зрна, или образац | Боја, ефекат метала, графика, ознака, заштита или преводљивост |
| Контроле кључева | Завршни разред, текстурни код, нацрт, материјал и мапа пластике | Компатибилност, припрема, маскирање, лек, адхезија и функционално тестирање |
Две методе често се комбинују. Кућиште може користити обликовану текстуру на спољашњој, штампаној контролној икони, а ласерско обележавање за праћење. Цртежи би требало да идентификују лечење и границу за сваку козметичку или функционалну површину.
Завршетак прим› ијењене површине
Полирање производи сјајне или провидне површине. Абразивни папир и камен стварају полугласе или мате завршетак, док се експлозије, ЕДМ, хемијски етхинг и ласерске текстуалне производе грубије или обрасце површи. СПИ, ВДИ 3400 и Молд-Тех се често користе референце.
СПИ доврши породице
| породица | Метод | Типичан изглед | Типично за ~@ ¦Раком¦Ra μm¦ |
| СПИ А-1 на А-3 | Бацач дијаманата | Високо сјајно до нормалног сјаја | 0.012 до 0.100 |
| СПИ Б-1 до Б-3 | Абразивни папир | Фино до нормалног полугласа | 0,05 до 0,32 |
| СПИ Ц-1 до Ц-3 | камен | Фино према нормалном мету | 0,35 према 0,70 |
| СПИ Д-1 на Д-3 | стакло или оксид | Сатен на грубу текстуру | 0,80 до 18,0 |
Оцене за СПИ одређују како је калуп завршен, али коначан изглед такође зависи од пластике. Користите узорак направљен од производне смоле и боје када је у питању козметичка конзистенција.
ВДИ и Молд техничке референце
| Упућивач | Површ или дубина | Типични резултат | Нацрт |
| ВДИ 12 | Ра 0.40 µм | низак пол | Према пројекту |
| ВДИ 18 | Ра 0,80 μm | Сатен | Према пројекту |
| ВДИ 24 | Ра 1.60 µм | Дул‐ мат | Према пројекту |
| ВДИ 30 | Ра 3,15 μm | Досадна текстура ~@ ¦Коарсера¦Coarsera¦ | Према пројекту |
| ВДИ 45 | Ра 18.00 µм | врло груба текстура | Према пројекту |
| МТ-11010 | 0.001 ин / 0.0254 мм | Фина matte песак | 1,5° минимално |
| МТ-11020 | 0.0015 ин / 0.0381 мм | средњи мат | 2,5° минимално |
| МТ-11030 | 0.002 ин / 0.0508 мм | груба мата | 3° минимално |
Више ВДИ вредности указују на већу грубоћу. Молд- Технолошки задаје се текстурним кодом и дубином, са више нацрта потребног за повећање дубине текстуре. Сличне грубоће међу системима не гарантују исти сјај или образац, тако да би критичне површине требало да буду одобрене на основу наведеног стандардног и физичког узорка.
Материјални нацрти и косметичке површине
Исти завршетак калупа може изгледати другачије на различитим материјалима. Тврде пластике репродукују сићушну текстуру јасније од меких материјала, тамне боје чине текстуру видљивијом, а стакло или минерални пуњачи могу смањити дефиницију или створити низ. Провидни делови обично захтевају одговарајући полирање на оба оптичка лица.
Текстура утиче и на извлачење дела. Нагиб треба проверити у односу на дубину текстуре и зида, скупљање смоле, крутост и смер избацивања. Дубока ребра и уска удубљења могу бити тешка за равномерно полирање или текстурирање. Трагове уливка, спојне линије токова, разделне линије и трагове избацивача треба, где је практично, држати даље од критичних видљивих површина.
Накнадне површинске обраде које нуди Moldie
| Третман | Најпогодније за | Главне контролне тачке |
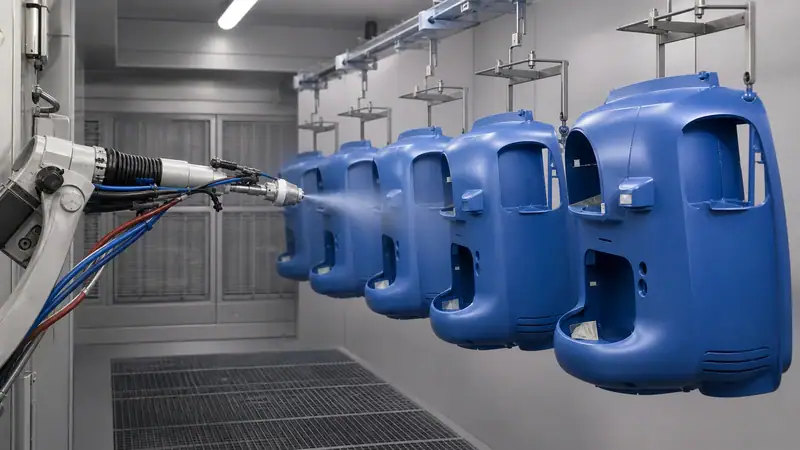
| прскање сликама | Вишеструке боје и глатка униформна покривеност на сложеним облицима | Прилагођавање, припрема, маскирање, лек, абразија, хемикалија и УВ |
| Електроплатинг | Светли или матирани хром, са могућом тврдоћом и корозијама | Сагласни субстрат, пре лечења, паузе, ивице, подешавања, и трошкови |
| Прелив вакуума | Танки метални филми или проводљиве и непроводљиве површине | Основна смола, депониран материјал, горњи капут, маскирање, и електрична валидација |
| Штампање екрана | Већа графика на равним или нежно закривљеним пољима | Компатибилност мастила, регистрација, прилепљивање, и носи |
| Штампање картица | мала графика на закривљеним, напрегнутим или неправилним површинама | Штампано подручје, регистрација, сагласност са мастилом и адхезија |
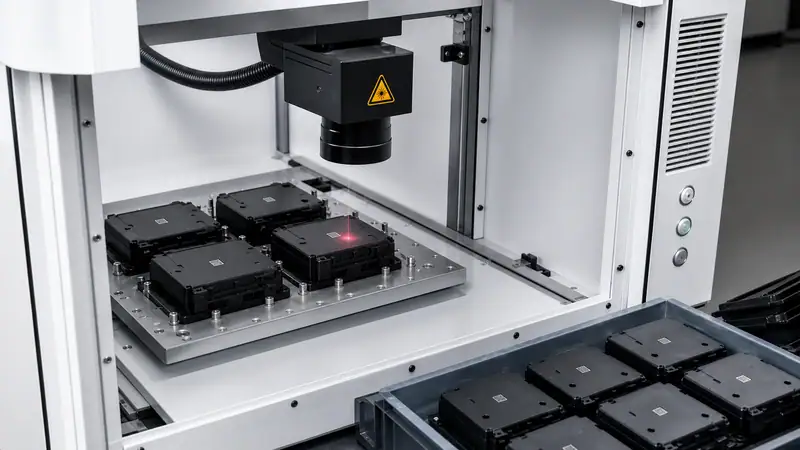
| Ласерско обележавање | Стални логотипи, симболи, серијски бројеви и кодови пратилаца | Контраст зависи од смоле, пигмента, додатака, завршетка и ласерских поставки |
| Кристалне етикете | подигнуто прозирно или прозирно декоративно брендирање | Постављање, прилепљивање на ивици, излагање хемикалијама, и услови услуге |
Moldie нуди сјајно и мат хромирање, непроводну вакуумску превлаку на бази индијума, проводну превлаку на бази алуминијума, вишебојно лакирање, сито и тампон штампу, црне и сиве ласерске обраде, као и декоративне кристалне налепнице у различитим дезенима.
Галванизација и вакуумско превлачење дају метални изглед, али се разликују по поступку и функционалним резултатима. Проводљивост завршне обраде треба проверити електричним испитивањем, а не процењивати само према изгледу. Сито штампа погодна је за веће и равније површине, док силиконски тампон омогућава тампон штампу на закривљеним или неправилним облицима.
Како изабрати одговарајућу обраду
| Тражени резултат | Могући поступак | Проверити пре одобрења |
| Висок сјај или транспарентност | SPI A или друга прописана завршна обрада калупа | Прозирност смоле, обе оптичке површине, уливно место, варни спојеви, избацивање и руковање |
| Матирана или текстурисана површина производа | SPI C или D, VDI 3400, Mold-Tech или текстура по мери | Стандард, класа, нагиб за вађење, смер текстуре, приступ и узорак производне смоле |
| Одређена боја или ефекат превлаке | Наношење боје | Пријањање, маскирање, систем премаза, очвршћавање и услови употребе |
| Сјајан или мат метални изглед | Галванизација | Основни материјал, предобрада, геометрија, тачке ослањања и естетски критеријуми |
| Танак метални ефекат или електрична проводљивост | Вакуумско превлачење | Захтев за проводном или непроводном обрадом и функционално испитивање |
| Графички елементи | Сито штампа или тампон штампа | Геометрија дела, боја, позиционирање, пријањање и отпорност на хабање |
| Трајна ознака или симбол | Ласерско означавање | Контраст и читљивост на изабраној смоли и завршној обради |
| Издигнута декоративна ознака бренда | Кристална налепница | Положај, пријањање ивица, хемикалије и радно окружење |
Инжењерска контролна листа
- На цртежу означите естетске, функционалне и маскиране површине, као и површине у стању након вађења из калупа.
- Наведите систем и класу завршне обраде уместо општих израза као што су „мат“ или „полирано“.
- Пре коначног одобрења изгледа потврдите производну смолу, боју и садржај пунила.
- Проверите нагиб за вађење, приступ текстурисању, уливна места, разделну раван, трагове избацивача, тачке ослањања и границе маскирања.
- Дефинишите захтеве за отпорност на абразију, хемикалије, UV зрачење, влагу, топлоту и електрична својства.
- Одобрите стварни део израђен од предвиђеног материјала и поступком који ће се користити у производњи, а затим забележите критеријуме за естетско и функционално прихватање.
Изаберите површинску обраду уз Moldie
Moldie може да размотри смолу, завршну обраду калупа, геометрију дела, накнадну обраду, услове употребе и захтеве контроле као јединствен производни процес. Правовремена процена помаже да се избегну измене током пробног рада алата и узорковања површинске обраде.
За техничку процену доставите CAD модел, врсту смоле и боју, стандард завршне обраде, површину која се обрађује, годишњу количину, радне услове и критеријуме прихватања. Услуге компаније Moldie за површинску обраду бризганих делова или контактирајте Moldie како бисмо разговарали о поступку и плану узорковања.







