
Die Oberflächenqualität entsteht in zwei Phasen. Die Formkavität überträgt während des Spritzgießens Glanz, Mattierung oder Textur. Nachgelagerte Verfahren wie Galvanisieren, Vakuumbeschichten, Lackieren, Drucken, Lasermarkieren und Kristalletiketten werden nach dem Spritzgießen aufgebracht und ergänzen Farbe, Grafiken, Metalleffekte, Kennzeichnung, Schutz oder elektrische Eigenschaften.
Die Oberflächenqualität muss vor der Werkzeugfreigabe festgelegt werden, da sie Werkstoffauswahl, Entformungsschrägen, Vorbereitung der Kavität, Anschnitt- und Auswerferpositionen, Maskierung, Prüfung, Kosten und Lieferzeit beeinflussen kann. Moldie bietet sowohl die Fertigung von Spritzgießformen als auch Oberflächenbehandlungen nach dem Spritzgießen an, sodass sich diese Entscheidungen gemeinsam prüfen lassen.
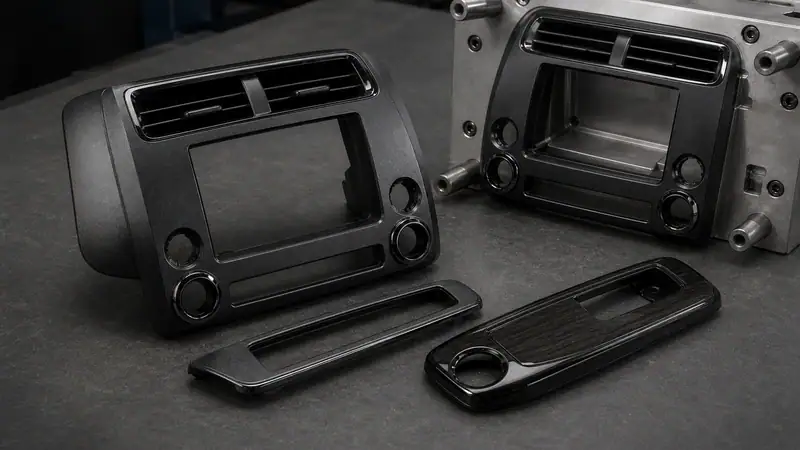
Formoberfläche und Nachbehandlung
Eine Formoberfläche wird an Kavität oder Kern erzeugt und auf jedes Teil übertragen. Sie steuert Glanz, Rauheit, Körnung und Muster des Formteils, ohne eine zusätzliche Folie aufzubringen. Eine Nachbehandlung wird auf jedes Formteil aufgetragen und kann eine Beschichtung, Druckschicht, dauerhafte Markierung oder ein Etikett hinzufügen.
| Merkmal | Formoberfläche | Nachbehandlung |
| Prozessphase | Vor dem Spritzgießen an Kavität oder Kern | Nach dem Formen des Bauteils |
| Hauptergebnis | Glanz, Mattierung, Rauheit, Körnung oder Muster | Farbe, Metalleffekt, Grafiken, Markierung, Schutz oder Leitfähigkeit |
| Wichtige Parameter | Oberflächenklasse, Texturcode, Entformungsschrägen, Werkstoff und Karte der Sichtflächen | Kompatibilität, Vorbereitung, Maskierung, Aushärtung, Haftung und Funktionsprüfung |
Die beiden Verfahren werden häufig kombiniert. Ein Gehäuse kann außen eine eingeformte Textur, aufgedruckte Bedienelemente und eine Lasermarkierung zur Rückverfolgbarkeit aufweisen. Zeichnungen sollten die Behandlung und Abgrenzung jeder optisch oder funktional relevanten Fläche angeben.
Formoberflächen und deren Bearbeitung
Polieren erzeugt glänzende oder transparente Oberflächen. Schleifpapier und Steine schaffen seidenmatte oder matte Oberflächen; Strahlen, EDM, chemisches Ätzen und Lasertexturierung erzeugen rauere oder gemusterte Oberflächen. Häufig verwendete Referenzen sind SPI, VDI 3400 und Mold-Tech.
SPI-Oberflächenfamilien
| Familie | Verfahren | Typisches Erscheinungsbild | Typischer Ra-Wert (µm) |
| SPI A-1 bis A-3 | Diamantpolitur | Hochglanz bis normaler Glanz | 0,012 bis 0,100 |
| SPI B-1 bis B-3 | Schleifpapier | Feiner bis normaler Seidenglanz | 0,05 bis 0,32 |
| SPI C-1 bis C-3 | Stein | Feine bis normale Mattierung | 0,35 bis 0,70 |
| SPI D-1 bis D-3 | Glasperlen- oder Oxidstrahlen | Seidenmatte bis raue Textur | 0,80 bis 18,0 |
SPI-Klassen legen fest, wie die Formoberfläche bearbeitet wird. Das endgültige Erscheinungsbild hängt jedoch auch vom Kunststoff ab. Wenn es auf gleichmäßige Optik ankommt, verwenden Sie ein Muster aus dem Produktionsharz und der Produktionsfarbe.
VDI- und Mold-Tech-Referenzen
| Referenz | Oberfläche oder Tiefe | Typisches Ergebnis | Entformungsschräge |
| VDI 12 | Ra 0,40 µm | Geringer Glanz | Projektspezifisch |
| VDI 18 | Ra 0,80 µm | Seidenmatt | Projektspezifisch |
| VDI 24 | Ra 1,60 µm | Matt | Projektspezifisch |
| VDI 30 | Ra 3,15 µm | Grob matte Textur | Projektspezifisch |
| VDI 45 | Ra 18,00 µm | Sehr grobe Textur | Projektspezifisch |
| MT-11010 | 0,001 in / 0,0254 mm | Feine, sandähnliche Mattierung | Mindestens 1,5° |
| MT-11020 | 0,0015 in / 0,0381 mm | Mittlere Mattierung | Mindestens 2,5° |
| MT-11030 | 0,002 in / 0,0508 mm | Grobe Mattierung | Mindestens 3° |
Höhere VDI-Werte stehen für größere Rauheit. Mold-Tech wird über einen Texturcode und die Tiefe spezifiziert; mit zunehmender Texturtiefe ist eine größere Entformungsschräge erforderlich. Ähnliche Rauheitswerte verschiedener Systeme garantieren nicht denselben Glanz oder dasselbe Muster. Kritische Oberflächen sollten deshalb anhand einer benannten Norm und eines physischen Musters freigegeben werden.
Werkstoff, Entformungsschrägen und Sichtflächen
Dieselbe Formoberfläche kann auf verschiedenen Werkstoffen unterschiedlich wirken. Harte Kunststoffe bilden feine Texturen klarer ab als weiche Werkstoffe; dunkle Farben machen Texturen sichtbarer, und Glas- oder Mineralfüllstoffe können die Kontur abschwächen oder Schlieren verursachen. Transparente Teile erfordern normalerweise eine geeignete Politur auf beiden optischen Flächen.
Auch die Textur beeinflusst die Entformung. Die Entformungsschräge muss auf Texturtiefe, Wandtiefe, Harzschrumpfung, Steifigkeit und Auswurfrichtung abgestimmt sein. Tiefe Rippen und schmale Vertiefungen lassen sich unter Umständen nur schwer gleichmäßig polieren oder texturieren. Anschnittmarken, Bindenähte, Trennebenen und Auswerfermarkierungen sollten nach Möglichkeit von kritischen Sichtflächen ferngehalten werden.
Nachbehandlungen von Moldie
| Behandlung | Geeignet für | Wichtige Kontrollparameter |
| Lackieren | Mehrere Farben und gleichmäßige, glatte Beschichtung komplexer Formen | Harzhaftung, Vorbereitung, Maskierung, Aushärtung, Abrieb, Chemikalien und UV-Strahlung |
| Galvanisieren | Glänzende oder matte Chromoptik, gegebenenfalls mit Vorteilen bei Härte und Korrosionsbeständigkeit | Kompatibles Substrat, Vorbehandlung, Vertiefungen, Kanten, Aufhängungspunkte und Kosten |
| Vakuumbeschichtung | Dünne Metallschicht oder leitfähige und nicht leitfähige Oberflächen | Grundharz, abgeschiedenes Material, Deckschicht, Maskierung und elektrische Validierung |
| Siebdruck | Größere Grafiken auf flachen oder leicht gekrümmten Flächen | Tinteneignung, Passgenauigkeit, Haftung und Verschleiß |
| Tampondruck | Kleine Grafiken auf gekrümmten, vertieften oder unregelmäßigen Flächen | Bedruckbare Fläche, Passgenauigkeit, Tinteneignung und Haftung |
| Laserbeschriftung | Dauerhafte Logos, Symbole, Seriennummern und Rückverfolgbarkeitscodes | Der Kontrast hängt von Harz, Pigment, Zusätzen, Oberfläche und Lasereinstellungen ab |
| Kristalletiketten | Erhabene, transparente oder transluzente dekorative Markenkennzeichnung | Positionierung, Kantenhaftung, Chemikalienkontakt und Betriebsbedingungen |
Moldie führt glänzendes und mattes Chromgalvanisieren, eine indiumbasierte nicht leitfähige Vakuumbeschichtung, eine aluminiumbasierte leitfähige Beschichtung, mehrfarbiges Lackieren, Sieb- und Tampondruck, schwarze und graue Laserverfahren sowie Kristalletiketten in verschiedenen Mustern auf.
Galvanisieren und Vakuumbeschichten erzeugen beide einen Metalleffekt, unterscheiden sich jedoch in Prozessablauf und Funktion. Leitfähige Oberflächen sollten elektrisch geprüft und nicht allein nach ihrer Optik beurteilt werden. Beim Bedrucken eignet sich der Siebdruck für größere, flachere Bereiche; mit einem Silikonstempel erreicht der Tampondruck auch gekrümmte oder unregelmäßige Geometrien.
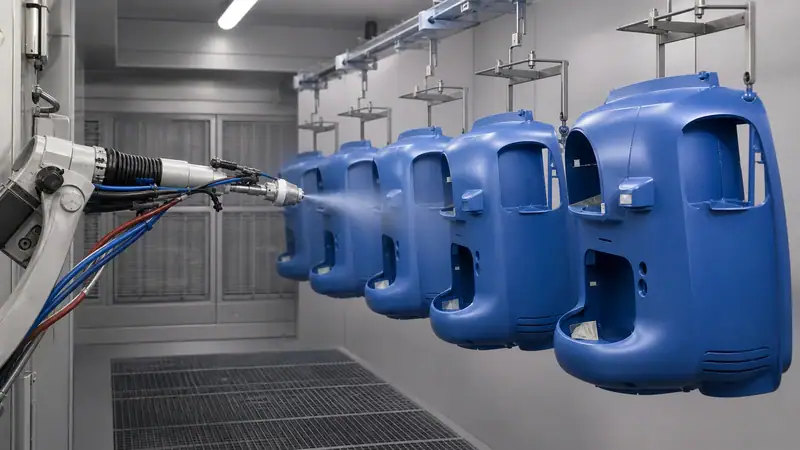
Die passende Behandlung auswählen
| Gewünschtes Ergebnis | Mögliche Behandlung | Vor Freigabe prüfen |
| Hoher Glanz oder Transparenz | SPI-A-Politur oder eine andere spezifizierte Formpolitur | Harztransparenz, beide optischen Flächen, Anschnitt, Bindenähte, Entformung und Handhabung |
| Eingeformte Mattierung oder Körnung | SPI C oder D, VDI 3400, Mold-Tech oder kundenspezifische Textur | Norm, Qualitätsstufe, Entformungsschräge, Texturrichtung, Zugänglichkeit und Muster aus Produktionsharz |
| Bestimmte Farbe oder Beschichtungseffekt | Lackieren | Haftung, Maskierung, Beschichtungssystem, Aushärtung und Einsatzbedingungen |
| Glänzende oder matte Metalloptik | Galvanisieren | Substrat, Vorbehandlung, Geometrie, Aufhängungspunkte und optische Kriterien |
| Dünner Metalleffekt oder Leitfähigkeit | Vakuumbeschichtung | Anforderung an Leitfähigkeit oder Nichtleitfähigkeit sowie Funktionsprüfung |
| Grafiken | Siebdruck oder Tampondruck | Bauteilgeometrie, Farbe, Passgenauigkeit, Haftung und Verschleiß |
| Dauerhafter Code oder dauerhaftes Symbol | Laserbeschriftung | Kontrast und Lesbarkeit auf dem endgültigen Harz und der Formoberfläche |
| Erhabene dekorative Markenkennzeichnung | Kristalletikett | Positionierung, Kantenhaftung, Chemikalien und Betriebsumgebung |
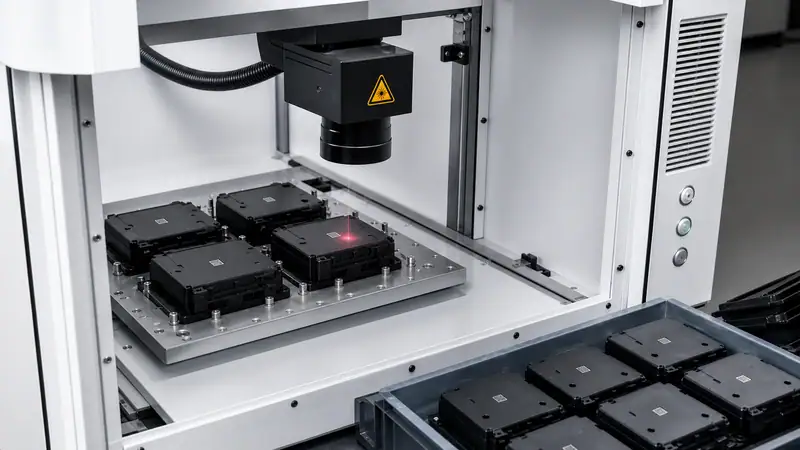
Technische Checkliste
- Sichtflächen, Funktionsflächen, maskierte und unbearbeitete Formflächen in der Zeichnung kennzeichnen.
- Oberflächensystem und Qualitätsstufe angeben, statt nur Begriffe wie matt oder poliert zu verwenden.
- Produktionsharz, Farbe und Füllstoffanteil vor der endgültigen Freigabe des Erscheinungsbilds bestätigen.
- Entformungsschrägen, Texturzugang, Anschnitte, Trennebenen, Auswerfermarkierungen, Aufhängungspunkte und Maskierungsgrenzen prüfen.
- Relevante Anforderungen an Abrieb, Chemikalien, UV-Strahlung, Feuchtigkeit, Wärme und elektrische Eigenschaften festlegen.
- Das tatsächliche Bauteil im vorgesehenen Werkstoff und Prozess freigeben und anschließend die optischen sowie funktionalen Abnahmekriterien dokumentieren.
Oberflächenbehandlung mit Moldie auswählen
Moldie kann Harz, Formoberfläche, Bauteilgeometrie, Nachbehandlung, Einsatzumgebung und Prüfanforderungen als zusammenhängenden Fertigungsablauf bewerten. Eine frühzeitige Prüfung hilft, Änderungen während der Werkzeugbemusterung und der Musterung der Oberflächenbehandlung zu vermeiden.
Für eine technische Prüfung stellen Sie CAD-Modell, Harz und Farbe, Oberflächennorm, Behandlungsbereich, Jahresvolumen, Einsatzbedingungen und Abnahmeanforderungen bereit. Moldies Oberflächenbehandlungen für spritzgegossene Teile oder Kontaktieren Sie Moldie um Verfahren und Muster abzustimmen.







