В процессе литья под давлением противодавление прикладывается к задней части шнека внутри цилиндра. Оно помогает шнеку перемещать расплавленный пластик вперед. Давление, действующее с задней стороны, называется противодавлением. При литье с противодавлением шнек без этого давления двигался бы назад, позволяя материалу оставаться неизменным по всей длине цилиндра.
В литьевой машине шнек перемещается внутри цилиндра с помощью расположенного сзади гидравлического двигателя. Противодавление помогает предотвратить линейное движение пластиковых частиц внутри цилиндра. Уровень противодавления необходимо оптимизировать, чтобы при загрузке материал выходил из сопла. Оно не должно быть ни слишком высоким, ни слишком низким. Противодавление можно поддерживать только при смешивании двух материалов.
При литье с противодавлением из-за его постоянного воздействия может происходить подтекание материала. Чтобы этого избежать, устанавливают противодавление 4 mm или 10 mm. Однако конкретное значение зависит от типа и количества материала, который линейно перемещает шнек.
Давление — важная часть литья под давлением. Чтобы понять это, необходимо знать, как работает литьевая машина. Она смешивает, плавит и формует пластмассы, придавая им различные формы и конструкции. Процесс начинается с загрузки пластиковых гранул в бункер. Затем гранулы проходят через нагретый цилиндр и подвергаются сдвигу при помощи пластицирующего шнека.
Сдвиговое воздействие создается вращающимся шнеком, который перемещается назад. При этом расплавленный пластик перемещается к передней части шнека и образует объем расплава. Он оказывает усилие на шнек, вызывая его обратное движение. Это движение увеличивает объем камеры расплава. Однако давление необходимо контролировать. Такое давление и называется противодавлением.
Как противодавление влияет на литьё под давлением
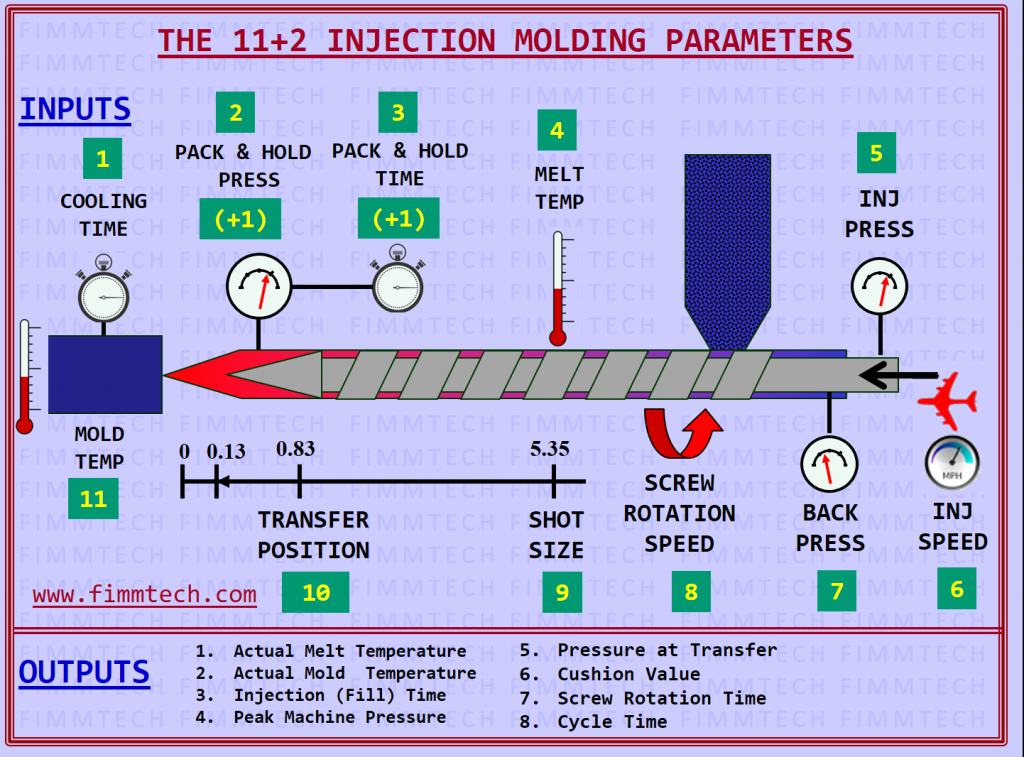
Эффективность противодавления может повлиять на ход процесса литья под давлением. Важную роль играет движение шнека, поскольку на него приходится основная часть работы. Процесс формования основан на возвратно-поступательном движении шнека. При литье с противодавлением следует учитывать следующие параметры:
● Скорость вращения шнека, измеряемая в оборотах в минуту (rpm).
● В большинстве машин шнек вращается со скоростью от 20 до 60 rpm.
● Скорость вращения зависит от свойств пластика.
● Важным параметром является также размер дозы впрыска. Он определяется объёмом камеры впрыска.
Кое-что, что нужно знать о впрыскивании противодавления
Чтобы полностью понять, как регулируется процесс литья пластмасс под давлением, важно знать, как в нем возникает противодавление. Качество готового изделия зависит от того, насколько плавно проходит каждый этап. Ниже перечислены некоторые важнейшие функции противодавления при литье пластмасс под давлением.
Уплотнение
Чтобы получить более однородный материал, необходимо создавать давление на расплав. Высокое давление сближает молекулы и повышает плотность. Недостаточное уплотнение может ограничить дальнейшее течение материала. Противодавление не только регулирует движение шнека, но и поддерживает необходимое давление для уплотнения.
Удаление воздуха
Не допустить попадания воздуха в расплав непросто. Воздух может появиться в результате конденсации летучих веществ в пластике, а также из-за конденсации воздуха или жидкости из окружающей среды. При приложении давления захваченный воздух выходит из камеры расплава под действием градиента давления.
Захваченный воздух отводится из системы в область с более низким давлением. Его может быть не видно на готовом изделии, однако он способен привести к потере функциональности, снижению точности геометрии и дефектам поверхности. Литьевую машину можно оснастить зонами вентиляции и декомпрессии, повышающими эффективность этих функций.
Синхронизация этапов процесса
При литье пластмасс под давлением крайне важна синхронизация по времени. Разница всего в одну секунду в одном цикле может существенно повлиять на изделие. Пока шнек отходит назад, происходит и другой процесс: например, пластиковый расплав предыдущего цикла остывает.
Поэтому обратное движение шнека должно быть синхронизировано с выталкиванием изделия. Когда шнек прекращает отходить назад, изделие извлекается, а форма закрывается. Если остановить какой-либо этап, это может повлиять на весь процесс.
Усадка
Давление, приложенное к расплаву, способствует изотропной усадке и уменьшает ее влияние. Если расплав находится под давлением, общий объем может уменьшиться. Поэтому противодавление при литье под давлением помогает обеспечивать стабильность размеров. Даже если усадка происходит, ее последствия будут менее выраженными.
Заполнение формы
Во время заполнения формы расплаву необходимо обеспечить надлежащее давление. Давление следует поддерживать, пока расплав движется по литниковым каналам. Противодавление влияет на скорость и давление заполнения формы.
Температура расплава
Под действием приложенного давления температура системы повышается. Когда объем расплава в камере увеличивается, противодавление сокращает пространство, доступное для расплава.
В результате в системе растет температура; это повышение достигается, в частности, за счет противодавления. Степень повышения температуры зависит от вязкости, что важно для заполнения формы и формирования изделия.
Если противодавление слишком велико, оно может привести к деградации термочувствительных пластиков.
Пластики с наполнителем
Материалы, наполненные волокнами, требуют особой осторожности: высокое противодавление при литье под давлением может уменьшить длину волокон. Из-за уплотнения и усиленного сдвига, вызванных противодавлением, волокна также могут разрушаться.
Обычно пластики армируют волокнами, чтобы улучшить их свойства. Производители дают различные рекомендации для пластиковых изделий, изготовленных литьем под давлением. Важно учитывать давление, которое способен выдержать материал.
Точный контроль противодавления крайне важен для качества изделия. Чтобы получить наилучший результат для своего бизнеса, обратитесь к надежной компании по литью пластмасс под давлением. Свяжитесь с нами, чтобы узнать подробности.