Durante il processo di stampaggio a iniezione, la pressione posteriore viene applicata dalla parte posteriore della vite all’interno del barile. Questo aiuta l’acro a spingere in avanti il materiale plastico fuso. Questa pressione esercitata dal retro è indicata come contropressione. Durante lo stampaggio a iniezione di contropressione, la vite si sposterebbe all’indietro senza la pressione posteriore, consentendo al materiale di rimanere senza modifiche in tutta la canna.
La macchina per lo stampaggio a iniezione ha una vite circolata intorno al barile sul retro e un motore idraulico. Questa contropressione aiuta a prevenire il movimento lineare delle particelle di plastica all’interno della canna. La quantità di contropressione dovrebbe essere ottimizzata per garantire che il materiale esca dall’ugello durante la ricarica. Non dovrebbe essere troppo alto o troppo basso. La contropressione può essere mantenuta solo quando due materiali sono mescolati.
Nel corso dello stampaggio a iniezione di pressione posteriore, lo sbavamento può verificarsi a causa della costante contropressione. Per evitare questo, viene data una contropressione di 4 mm o 10 mm. Tuttavia, questo dipenderà dal tipo e dalla quantità di materiale che fa muovere linearmente lo schermo.
La pressione è parte integrante dello stampaggio a iniezione. Per capire questo, è essenziale sapere come funziona lo stampaggio a iniezione. La funzione di una macchina per lo stampaggio a iniezione è quella di mescolare, fondere e modellare la plastica in varie forme e disegni. Questo processo inizia con il pellet di plastica nella tramoggia. I pellet vengono spostati attraverso una botte riscaldata e vengono tosati da una vite plastificante.
La cesoia è resa possibile da una vite rotante che si muove all’indietro. Questo movimento all’indietro della vite porta la plastica fusa nella parte anteriore della vite con un volume di fluido. Il fluido esercita una forza sulla vite, consentendo un movimento all’indietro. Il movimento all’indietro aumenta il volume nella camera di fusione. Tuttavia, questa pressione deve essere controllata. Questa pressione è contropressione.
Come la contropressione influisce sullo stampaggio a iniezione
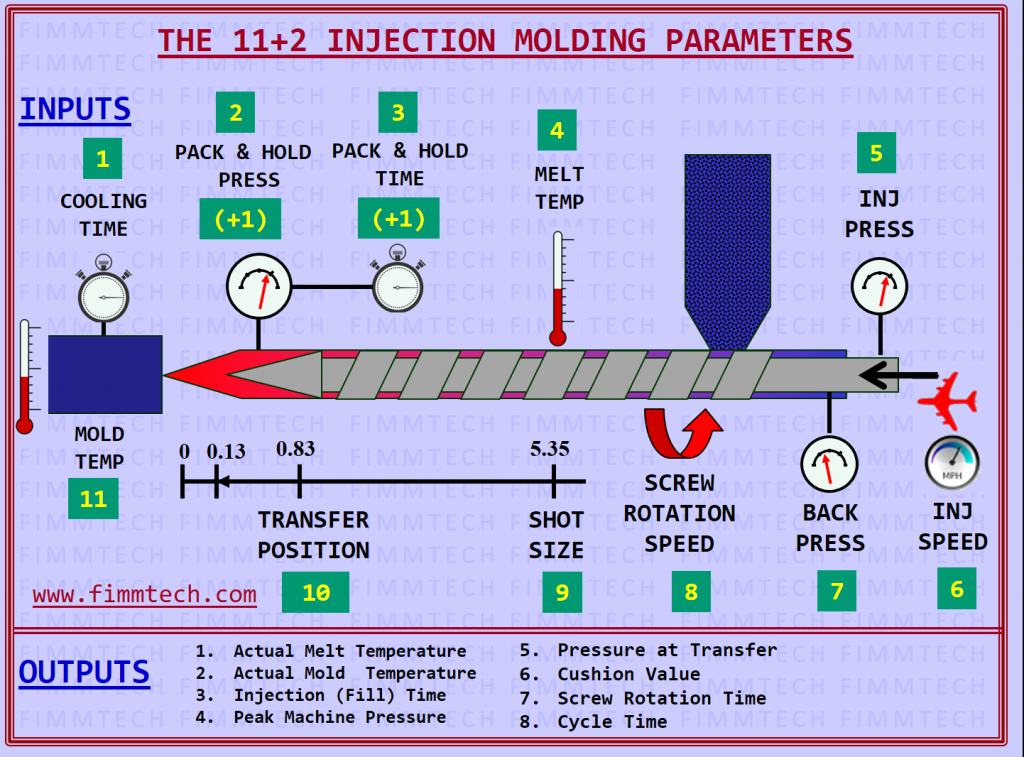
Il successo della tecnica di contropressione può influenzare il progresso dello stampaggio a iniezione. Il modo in cui la vite si muove è vitale in quanto fa la maggior parte del lavoro. Il processo di stampaggio ruota attorno al movimento avanti e indietro della vite. Ecco alcuni parametri da considerare durante lo stampaggio a iniezione di contropressione;
La velocità della vite misurata in rotazione al minuto (rpm)
La vite ruota tra 20 e 60 giri/min nella maggior parte delle macchine.
La velocità di rotazione dipende dalle proprietà della plastica.
La dimensione dello scatto è anche un parametro importante da considerare. Questo è determinato dalla camera di iniezione.
Cose da sapere sullo stampaggio a iniezione di contropressione
È fondamentale sapere come si verifica la contropressione nel processo di stampaggio a iniezione per comprendere appieno come il processo viene controllato. La qualità del prodotto finale dipende da come ogni evento procede senza intoppi. Ecco alcuni ruoli essenziali della pressione posteriore nello stampaggio a iniezione.
Compattazione
Per i materiali più unificati, è necessario esercitare pressione sulla fusione. L’alta pressione unisce le molecole e migliora la densità. Inadeguato compatto può provocare un flusso limitato lungo la linea. La pressione posteriore non solo controlla il movimento della vite, ma mantiene anche la pressione di compattazione necessaria.
Sfiato
È difficile evitare che l’aria entri nello scioglimento. Ciò può derivare dalla condensazione di sostanze volatili nella plastica che potrebbe anche provenire da aria condensata o liquido dall’ambiente. L’aria intrappolata sfugge ed è guidata da un gradiente di pressione che sposta l’aria intrappolata dalla camera di fusione quando viene esercitata la pressione.
L’aria intrappolata viene spostata in una regione inferiore del sistema. L’aria intrappolata potrebbe non essere visibile sul prodotto. Tuttavia, può comportare una perdita di funzionalità. Può anche causare perdita di precisione di progettazione e imperfezione della superficie. La macchina per lo stampaggio a iniezione può essere dotata di una zona di sfiato e decompressione, che aiuta l’efficacia di tali caratteristiche.
Tempi di processo
Nel processo di stampaggio a iniezione, la tempistica è fondamentale. Una differenza di un secondo in un ciclo può avere un impatto significativo sul prodotto. Un altro processo avviene quando la vite si sposta indietro. La plastica si scioglie dal ciclo precedente, ad esempio, si raffredda.
Quindi, il movimento all’indietro della vite deve sincronizzarsi con l’espulsione del prodotto. Quando la vite smette di muoversi indietro, il prodotto se ne andrà e lo stampo si chiuderà. Se una parte di questo processo viene interrotta, l’intero processo può essere influenzato.
Restringimento
La pressione esercitata sulla fusione incoraggia il restringimento isotopico e riduce l’impatto del restringimento. Se la fusione è sotto pressione, può comportare una riduzione del volume totale. Di conseguenza, la pressione posteriore nello stampaggio a iniezione consente la stabilità dimensionale. Anche quando si verifica un restringimento, l’effetto sarà meno pronunciato.
Riempimento della stampo
La giusta pressione è necessaria per le fusioni durante il riempimento dello stampo. La pressione deve essere sostenuta mentre la fusione viaggia attraverso i canali. La pressione posteriore gioca un ruolo nella velocità e nella pressione del riempimento dello stampo.
Temperatura di fusione
La temperatura di un sistema aumenta in risposta alla pressione esercitata. Quando il volume di fusione nella camera di fusione aumenta, lo spazio disponibile per la fusione viene ridotto dalla contropressione.
Il sistema aumenta la temperatura, che a sua volta si ottiene applicando la contropressione. L’aumento della temperatura diminuisce a seconda della viscosità che è eccellente per il riempimento della stampo e la formazione del prodotto.
Nei casi in cui la contropressione è troppo alta, può portare alla degradazione della plastica in materie plastiche che sono sensibili alla temperatura.
Plastica riempita
La cura supplementare è necessaria per i materiali riempiti con le fibre poichè l’alta pressione posteriore di stampaggio a iniezione può ridurre la lunghezza della fibra. La rottura può verificarsi anche a causa della compattazione e dell’aumento della cesoia da contropressione.
Di solito, le materie plastiche sono riempite di fibre per migliorare le loro proprietà. Ci sono diverse raccomandazioni da parte dei produttori per i prodotti di plastica utilizzati nello stampaggio a iniezione. È essenziale tenere conto della pressione che il materiale può sopportare.
Un buon controllo sulla contropressione è fondamentale per la qualità del prodotto. Coinvolgi i servizi di una società di stampaggio a iniezione di plastica affidabile per ottenere il prodotto migliore per la tua attività. Contattaci per maggiori informazioni.