Počas procesu vstrekovania sa zo zadnej strany skrutky vo valci vyvíja protitlak. Pomáha skrutke posúvať roztavený plastový materiál dopredu. Tlak pôsobiaci zo zadnej strany sa označuje ako protitlak. Pri vstrekovaní s protitlakom by sa skrutka bez pôsobenia protitlaku pohybovala dozadu a materiál by zostal v celom valci nezmenený.
Vstrekovací stroj na plasty má skrutku pohybujúcu sa v zadnej časti valca a hydraulický motor. Tento protitlak pomáha zabraňovať lineárnemu pohybu plastových častíc vo valci. Protitlak treba optimalizovať tak, aby pri dávkovaní materiál vychádzal z dýzy. Nesmie byť príliš vysoký ani príliš nízky. Protitlak možno udržiavať iba pri miešaní dvoch materiálov.
Pri vstrekovaní s protitlakom môže v dôsledku jeho neustáleho pôsobenia dochádzať k odkvapkávaniu. Aby sa tomu zabránilo, nastavuje sa protitlak na 4 mm alebo 10 mm. Závisí to však od typu a množstva materiálu, ktoré lineárne posúvajú skrutku.
Tlak je neoddeliteľnou súčasťou vstrekovania plastov. Na jeho pochopenie treba vedieť, ako vstrekovanie funguje. Úlohou vstrekovacieho stroja je miešať, taviť a tvarovať plasty do rôznych foriem a dizajnov. Proces sa začína nasypaním plastových peliet do násypky. Pelety sa následne posúvajú cez vyhrievaný valec a plastifikačná skrutka ich strihovo namáha.
Strihové namáhanie umožňuje otáčajúca sa skrutka, ktorá sa pohybuje dozadu. Pri tomto spätnom pohybe skrutky sa roztavený plast posúva pred ňu vo forme objemu kvapaliny. Kvapalina pôsobí silou na skrutku a umožňuje jej pohyb dozadu. Tento spätný pohyb zväčšuje objem taviacej komory. Tlak však treba regulovať. Ide o protitlak.
Ako protitlak ovplyvňuje vstrekovanie plastov
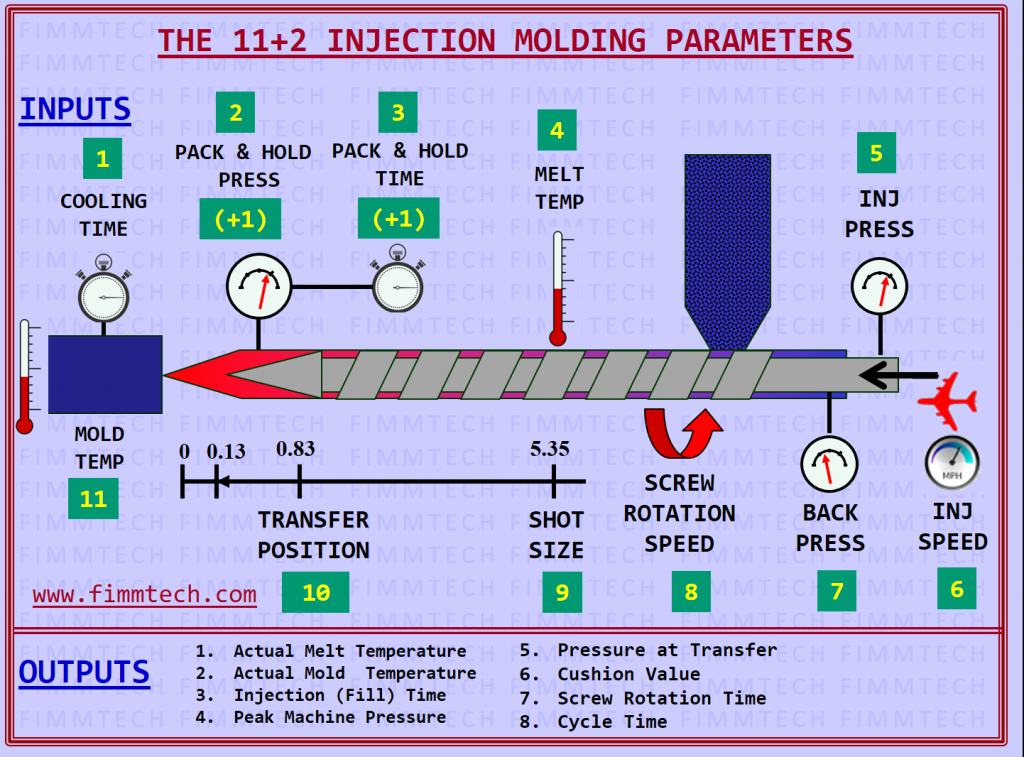
Úspech techniky protitlaku môže ovplyvniť priebeh vstrekovania plastov. Pohyb skrutky je dôležitý, pretože vykonáva väčšinu práce. Proces lisovania závisí od pohybu skrutky dopredu a dozadu. Pri vstrekovaní s protitlakom treba zvážiť tieto parametre:
●Rýchlosť skrutky meraná v otáčkach za minútu (rpm)
●Vo väčšine strojov sa skrutka otáča rýchlosťou od 20 do 60 rpm.
●Rýchlosť otáčania závisí od vlastností plastu.
●Dôležitým parametrom je aj veľkosť dávky, ktorá sa určuje vstrekomerovou komorou.
Čo treba vedieť o vstrekovaní s protitlakom
Na úplné pochopenie riadenia procesu je dôležité vedieť, ako pri vstrekovaní vzniká protitlak. Kvalita hotového výrobku závisí od plynulého priebehu všetkých jednotlivých krokov. Tu sú niektoré dôležité funkcie protitlaku pri vstrekovaní plastov.
Zhutňovanie
Ak má byť výsledný materiál rovnomernejší, na taveninu treba pôsobiť tlakom. Vysoký tlak stláča molekuly k sebe a zvyšuje hustotu materiálu. Nedostatočné zhutnenie môže obmedziť tok materiálu v ďalšej fáze. Protitlak nielen riadi pohyb skrutky, ale udržiava aj potrebný zhutňovací tlak.
Odvetrávanie
Zabrániť prenikaniu vzduchu do taveniny je náročné. Môže k nemu dôjsť v dôsledku kondenzácie prchavých látok v plaste, prípadne kondenzovaného vzduchu alebo kvapaliny z okolitého prostredia. Zachytený vzduch uniká pôsobením tlakového gradientu, ktorý ho pri vyvíjaní tlaku odvádza z taviacej komory.
Zachytený vzduch sa presúva do nižšie položeného miesta mimo systému. Na výrobku nemusí byť viditeľný, môže však spôsobiť stratu funkčnosti, nepresnosť konštrukcie a nedokonalosti povrchu. Vstrekovací stroj možno vybaviť odvetrávacou a dekompresnou zónou, ktorá zvyšuje účinnosť týchto prvkov.
Načasovanie procesu
Pri vstrekovaní plastov je načasovanie kľúčové. Rozdiel jednej sekundy v jednom cykle môže výrazne ovplyvniť výrobok. Pri spätnom pohybe skrutky prebieha aj ďalší proces: napríklad tavenina z predchádzajúceho cyklu chladne.
Spätný pohyb skrutky preto treba zosúladiť s vyhadzovaním výrobku. Keď sa skrutka prestane pohybovať dozadu, výrobok sa uvoľní a forma sa zatvorí. Ak sa zastaví ktorákoľvek časť tohto procesu, môže to ovplyvniť celý cyklus.
Zmršťovanie
Tlak pôsobiaci na taveninu podporuje izotropné zmršťovanie a znižuje jeho vplyv. Ak je tavenina pod tlakom, môže sa zmenšiť jej celkový objem. Protitlak pri vstrekovaní plastov preto podporuje rozmerovú stabilitu. Aj keď dôjde k zmršťovaniu, jeho účinok bude menej výrazný.
Plnenie formy
Pri plnení formy treba na taveninu pôsobiť správnym tlakom. Tlak sa musí udržiavať počas toho, ako tavenina prúdi cez vtokové kanály. Protitlak ovplyvňuje rýchlosť aj tlak pri plnení formy.
Teplota taveniny
Teplota systému sa zvyšuje v reakcii na pôsobiaci tlak. Keď sa zväčšuje objem taveniny v taviacej komore, protitlak zmenšuje priestor, ktorý má tavenina k dispozícii.
Systém tým zvyšuje teplotu. Nárast teploty závisí od viskozity, čo je výhodné pre plnenie formy a tvarovanie výrobku.
Ak je protitlak príliš vysoký, pri teplotne citlivých plastoch môže spôsobiť degradáciu materiálu.
Plasty plnené vláknami
Pri materiáloch plnených vláknami treba postupovať obzvlášť opatrne, pretože vysoký protitlak pri vstrekovaní môže skrátiť vlákna. V dôsledku zhutňovania a zvýšeného šmykového namáhania spôsobeného protitlakom môže dôjsť aj k ich lámaniu.
Plasty sa zvyčajne plnia vláknami s cieľom zlepšiť ich vlastnosti. Výrobcovia uvádzajú viacero odporúčaní pre plastové výrobky spracúvané vstrekovaním. Dôležité je zohľadniť tlak, ktorému materiál dokáže odolať.
Dobrá regulácia protitlaku je kľúčová pre kvalitu výrobku. Ak chcete získať najlepší produkt pre svoje podnikanie, využite služby renomovanej spoločnosti na vstrekovanie plastov. Ďalšie informácie získate po kontaktovaní našej spoločnosti.