Tijekom injekcijskog prešanja na stražnju stranu pužnog vijka u cilindru djeluje protutlak. On pomaže potiskivati rastaljenu plastiku prema naprijed. Tlak koji djeluje sa stražnje strane naziva se protutlak. Pri injekcijskom prešanju s protutlakom pužni se vijak pomiče unatrag, čime se omogućuje da materijal ostane nepromijenjen duž cilindra.
Stroj za injekcijsko prešanje ima pužni vijak koji se okreće u cilindru i hidraulički motor. Protutlak usporava linearno kretanje plastičnih čestica unutar cilindra. Potrebno je pravilno podesiti protutlak kako bi materijal tijekom doziranja izlazio kroz mlaznicu. Ne smije biti ni previsok ni prenizak. Protutlak se može primjenjivati kada se miješaju dva materijala.
Tijekom injekcijskog prešanja s protutlakom zbog stalnog tlaka može doći do curenja materijala iz mlaznice. Kako bi se to spriječilo, primjenjuje se protutlak od 4 mm ili 10 mm. Potrebna vrijednost ovisi o vrsti i količini materijala koji uzrokuje linearno pomicanje pužnog vijka.
Tlak je sastavni dio injekcijskog prešanja. Da bismo razumjeli njegovu ulogu, važno je znati kako postupak funkcionira. Stroj za injekcijsko prešanje miješa i tali plastiku te je oblikuje u različite oblike i dizajne. Postupak počinje ubacivanjem plastičnih granula u lijevak. Granule prolaze kroz zagrijani cilindar, gdje ih plastificirajući pužni vijak smiče.
Smicanje omogućuje rotirajući pužni vijak koji se pomiče unatrag. Njegovo pomicanje prenosi rastaljenu plastiku prema prednjem dijelu vijka kao masu tekućeg materijala. Ta masa djeluje silom na vijak i uzrokuje njegovo pomicanje unatrag. Time se povećava obujam komore za taljenje. Međutim, taj se tlak mora kontrolirati. Naziva se protutlak.
Kako potisak utječe na oblikovanje injekcije
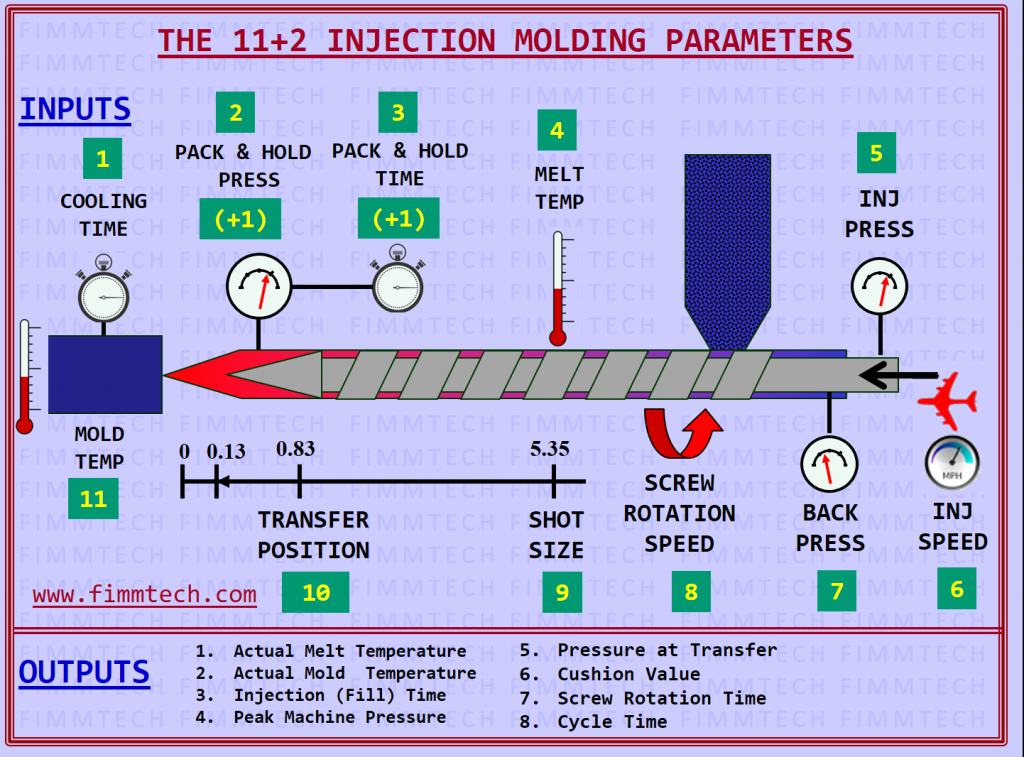
Uspjeh tehnike zaleđivanja može utjecati na napretku ubrizgavanja. Način na koji se vijak kreće je od presudne važnosti jer radi većinu rada. Proces bušenja se vrti oko stražnjeg i naprijed kretanje vijaka. Ovdje su neki parametri koje treba razmotriti tijekom ubrizgavanja natrag tlaka; ●Brzina vijaka izmjerena u rotaciji po minuti (rpm) ●Vijak rotira između 20 i 60 rpm u većini strojeva. ●Brzina rotacije ovisi o svojstvima plastike. ●Veličina uboda je također važan parametar koji treba uzeti u obzir.
Stvari koje treba znati o ubrizgavanju natrag tlaka
Za razumijevanje upravljanja postupkom važno je znati kako nastaje protutlak tijekom injekcijskog prešanja. Kvaliteta konačnog proizvoda ovisi o pravilnom odvijanju svake faze. U nastavku su navedene važne funkcije protutlaka.
Zbijanje
Kako bi se dobio ujednačeniji materijal, rastaljenu masu treba izložiti tlaku. Visok tlak približava molekule i povećava gustoću materijala. Nedovoljno zbijanje može ograničiti protok u sljedećim fazama. Protutlak ne kontrolira samo kretanje pužnog vijka nego održava i potreban tlak za zbijanje.
Odzračivanje
Teško je spriječiti ulazak zraka u rastaljeni materijal. To se može dogoditi zbog kondenzacije hlapljivih tvari u plastici, ali i zbog kondenziranog zraka ili tekućine iz okoline. Primjenom tlaka nastaje gradijent tlaka koji potiskuje zarobljeni zrak iz komore za taljenje.
Zarobljeni zrak odvodi se iz sustava prema području nižeg tlaka. Možda nije vidljiv na proizvodu, ali može narušiti njegovu funkcionalnost, preciznost dizajna i kvalitetu površine. Stroj za injekcijsko prešanje može imati zonu za odzračivanje i dekompresiju koja poboljšava učinkovitost tih funkcija.
Vrijeme ciklusa
U injekcijskom prešanju vrijeme je ključno. Razlika od jedne sekunde u ciklusu može znatno utjecati na proizvod. Dok se pužni vijak pomiče unatrag, odvija se i druga faza: primjerice, plastika rastaljena u prethodnom ciklusu hladi se.
Stoga se pomicanje vijka unatrag mora uskladiti s izbacivanjem proizvoda. Kada se vijak prestane pomicati unatrag, proizvod se izbacuje i kalup se zatvara. Prekid bilo kojeg dijela postupka može utjecati na cijeli ciklus.
Skupljanje
Tlak na rastaljenu masu potiče izotropno skupljanje i ublažava njegove učinke. Ako je masa pod tlakom, njezin se ukupni obujam može smanjiti. Zato protutlak pri injekcijskom prešanju pridonosi dimenzijskoj stabilnosti. Čak i kada dođe do skupljanja, ono je manje izraženo.
Punjenje kalupa
Tijekom punjenja kalupa na rastaljenu masu mora djelovati odgovarajući tlak. Tlak se mora održavati dok masa prolazi kroz razvodne kanale. Protutlak utječe na brzinu i tlak punjenja kalupa.
Temperatura rastaljene mase
Primijenjeni tlak utječe na temperaturu sustava. Kada se poveća obujam rastaljene mase u komori za taljenje, protutlak smanjuje prostor koji joj je na raspolaganju.
Primjena protutlaka povećava temperaturu sustava. Povećanje temperature ovisi o viskoznosti i može poboljšati punjenje kalupa i oblikovanje proizvoda. Ako je protutlak previsok, može razgraditi plastiku osjetljivu na temperaturu.
Plastika ojačana vlaknima
Kod materijala ojačanih vlaknima potreban je dodatan oprez jer visok protutlak pri injekcijskom prešanju može skratiti vlakna. Zbog zbijanja i pojačanog smicanja izazvanog protutlakom može doći i do njihova pucanja.
Plastici se često dodaju vlakna radi poboljšanja svojstava. Proizvođači daju preporuke za preradu takvih materijala, pa treba uzeti u obzir tlak koji materijal može podnijeti.
Dobro upravljanje protutlakom ključno je za kvalitetu proizvoda. Odaberite pouzdano poduzeće za injekcijsko prešanje plastike kako biste dobili najbolji proizvod za svoje poslovanje. Obratite nam se za više informacija.