W procesie formowania wtryskowego przeciwciśnienie działa od tyłu ślimaka znajdującego się w cylindrze. Umożliwia ono przesuwanie stopionego tworzywa do przodu. Ciśnienie działające z tyłu ślimaka nazywa się przeciwciśnieniem. Podczas formowania wtryskowego bez przeciwciśnienia ślimak cofa się, a materiał pozostaje bez zmian w cylindrze.
Wtryskarka ma ślimak obracający się w cylindrze oraz silnik hydrauliczny. Przeciwciśnienie ogranicza ruch liniowy tworzywa wewnątrz cylindra. Jego wartość należy dobrać tak, aby podczas dozowania materiał wypływał z dyszy; nie może być ani zbyt duża, ani zbyt mała. Przeciwciśnienie stosuje się, gdy mieszane są dwa materiały.
Stałe przeciwciśnienie może powodować wyciek tworzywa z dyszy. Aby temu zapobiec, stosuje się przeciwciśnienie o wartości 4 mm lub 10 mm. Wybór zależy jednak od rodzaju i ilości materiału, który przesuwa ślimak.
Ciśnienie jest nieodłącznym elementem formowania wtryskowego. Aby zrozumieć jego rolę, warto najpierw poznać zasadę działania tego procesu. Wtryskarka miesza, topi i formuje tworzywa w różne kształty. Proces rozpoczyna się od umieszczenia granulatu w leju zasypowym. Granulat przesuwa się przez podgrzewany cylinder i jest ścinany przez ślimak uplastyczniający.
Ścinanie umożliwia obracający się ślimak, który jednocześnie cofa się. Ruch ten przesuwa stopione tworzywo do przedniej części ślimaka. Tworzywo wywiera na niego siłę, powodując cofanie. Cofanie zwiększa objętość komory uplastyczniania, jednak ciśnienie trzeba kontrolować. To ciśnienie nazywa się przeciwciśnieniem.
Jak ciśnienie pleców wpływa na formowanie wtrysku
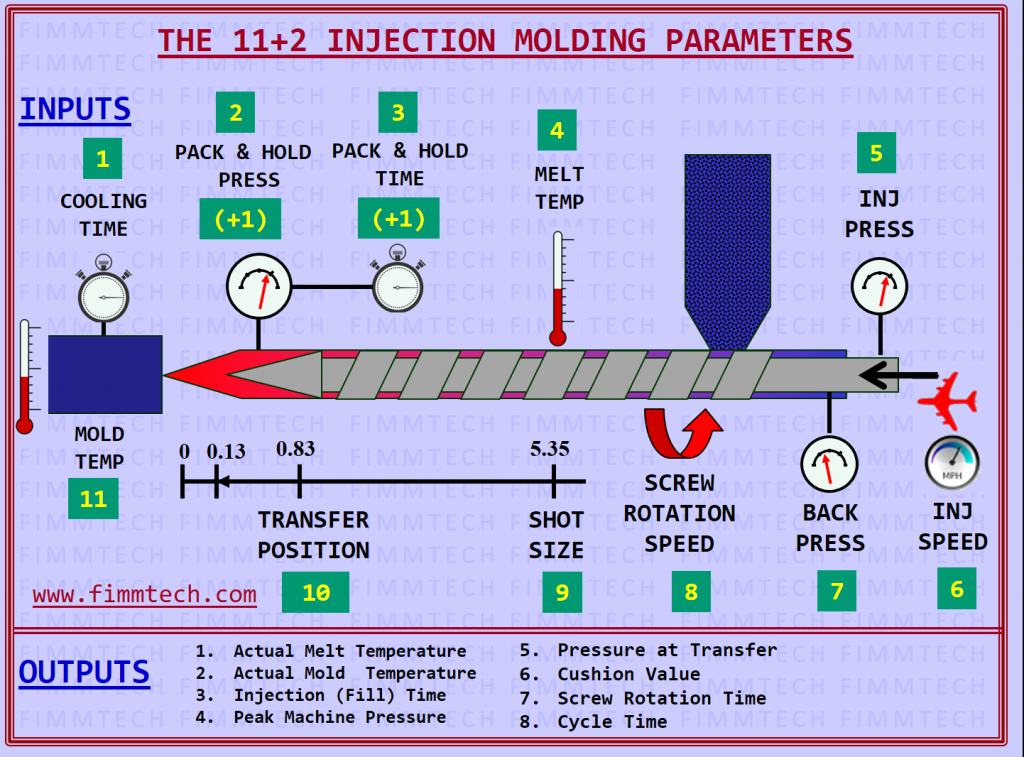
Skuteczność stosowania przeciwciśnienia może wpływać na przebieg formowania wtryskowego. Ruch ślimaka jest kluczowy, ponieważ wykonuje on większość pracy, a proces opiera się na jego ruchu w przód i w tył. Przy formowaniu z przeciwciśnieniem należy uwzględnić następujące parametry:
●Prędkość ślimaka mierzona w obrotach na minutę (rpm).
●W większości maszyn ślimak obraca się z prędkością od 20 do 60 rpm.
●Prędkość obrotowa zależy od właściwości tworzywa.
●Ważnym parametrem jest również wielkość dawki wtrysku, określana przez komorę wtryskową.
Informacje na temat formowania wtrysku pleców
Aby w pełni zrozumieć, jak kontroluje się proces wtrysku, trzeba wiedzieć, w jaki sposób powstaje ciśnienie przeciwne. Jakość gotowego produktu zależy od prawidłowego przebiegu każdego etapu. Poniżej przedstawiono najważniejsze funkcje ciśnienia przeciwnego w procesie wtrysku.
Zagęszczanie
Aby uzyskać bardziej jednorodny materiał, należy wywierać ciśnienie na stopione tworzywo. Wysokie ciśnienie zbliża do siebie cząsteczki i zwiększa gęstość materiału. Niedostateczne zagęszczenie może ograniczyć przepływ na dalszych etapach. Ciśnienie przeciwne nie tylko kontroluje ruch ślimaka, ale również utrzymuje wymagane ciśnienie zagęszczania.
Odpowietrzanie
Zapobieganie przedostawaniu się powietrza do stopionego tworzywa jest trudne. Powietrze może pochodzić ze skraplania substancji lotnych zawartych w tworzywie, a także z kondensacji powietrza lub cieczy z otoczenia. Uwięzione powietrze jest przemieszczane przez gradient ciśnienia, który podczas wywierania nacisku kieruje je z komory stopu na zewnątrz.
Uwięzione powietrze jest odprowadzane z układu do niżej położonego obszaru. Może nie być widoczne na produkcie, ale powodować utratę funkcjonalności, pogorszenie dokładności wykonania oraz niedoskonałości powierzchni. Wtryskarkę można wyposażyć w strefę odpowietrzania i dekompresji, która zwiększa skuteczność tych rozwiązań.
Zsynchronizowanie etapów procesu
W procesie wtrysku kluczowe znaczenie ma synchronizacja. Różnica wynosząca jedną sekundę w jednym cyklu może znacząco wpłynąć na produkt. Gdy ślimak cofa się, zachodzi także inny proces — na przykład stopione tworzywo z poprzedniego cyklu stygnie.
Dlatego ruch wsteczny ślimaka trzeba zsynchronizować z wypychaniem produktu. Gdy ślimak przestaje się cofać, produkt zostaje wyjęty, a forma się zamyka. Zatrzymanie któregokolwiek etapu może zakłócić cały proces.
Kurczliwość
Ciśnienie wywierane na stopione tworzywo sprzyja skurczowi izotropowemu i ogranicza skutki skurczu. Jeśli stop jest pod ciśnieniem, jego całkowita objętość może się zmniejszyć. Dlatego ciśnienie przeciwne w procesie wtrysku pomaga utrzymać stabilność wymiarową. Nawet jeśli skurcz wystąpi, jego wpływ będzie mniejszy.
Wypełnianie formy
Podczas wypełniania formy stopione tworzywo wymaga odpowiedniego ciśnienia. Należy je utrzymywać, gdy stop przepływa przez kanały wlewowe. Ciśnienie przeciwne wpływa na szybkość i ciśnienie wypełniania formy.
Temperatura stopu
Temperatura układu rośnie w odpowiedzi na wywierane ciśnienie. Gdy zwiększa się objętość stopu w komorze, ciśnienie przeciwne ogranicza przestrzeń dostępną dla tworzywa.
Wzrost temperatury w układzie jest zatem uzyskiwany przez zastosowanie ciśnienia przeciwnego. Zależna od lepkości temperatura obniża się, co sprzyja wypełnianiu formy i kształtowaniu produktu.
Jeśli ciśnienie przeciwne jest zbyt wysokie, może doprowadzić do degradacji tworzywa w przypadku materiałów wrażliwych na temperaturę.
Tworzywa z napełniaczami
W przypadku materiałów wzmacnianych włóknami należy zachować szczególną ostrożność, ponieważ wysokie ciśnienie przeciwne podczas wtrysku może skrócić włókna. Zagęszczanie i zwiększone ścinanie wywołane ciśnieniem przeciwnym mogą również powodować ich pękanie.
Tworzywa są zwykle napełniane włóknami, aby poprawić ich właściwości. Producenci przekazują różne zalecenia dotyczące materiałów przeznaczonych do formowania wtryskowego. Należy uwzględnić ciśnienie, jakie dany materiał może wytrzymać.
Dobra kontrola ciśnienia przeciwnego ma kluczowe znaczenie dla jakości produktu. Aby uzyskać najlepsze wyroby, skorzystaj z usług renomowanej firmy zajmującej się formowaniem wtryskowym tworzyw sztucznych. Skontaktuj się z nami, aby uzyskać więcej informacji.