Durante el moldeo por inyección, se aplica contrapresión desde la parte posterior del husillo dentro del cilindro. Esto ayuda al husillo a empujar el plástico fundido hacia delante. La presión aplicada desde atrás se denomina contrapresión. En el moldeo por inyección con contrapresión, sin esta presión el husillo se desplazaría hacia atrás y el material permanecería sin cambios a lo largo del cilindro.
La máquina de moldeo por inyección tiene un husillo que gira dentro del cilindro y un motor hidráulico en la parte posterior. La contrapresión ayuda a controlar el movimiento lineal de las partículas de plástico en el cilindro. Debe optimizarse para que el material salga por la boquilla durante la dosificación; no debe ser demasiado alta ni demasiado baja. La contrapresión solo puede mantenerse cuando se mezclan dos materiales.
Durante el moldeo por inyección con contrapresión puede producirse babeo debido a la presión constante. Para evitarlo, se aplica una contrapresión de 4 mm o 10 mm. Sin embargo, esto dependerá del tipo y la cantidad de material que desplazan linealmente el husillo.
La presión es una parte integral del moldeo por inyección. Para comprenderlo, es esencial saber cómo funciona el proceso. La máquina mezcla, funde y moldea plásticos en distintas formas y diseños. El proceso comienza con los gránulos de plástico en la tolva. Estos avanzan por un cilindro calentado y el husillo de plastificación los somete a cizallamiento.
El cizallamiento se produce gracias a la rotación del husillo y a su desplazamiento hacia atrás. Este movimiento lleva el plástico fundido hacia la parte delantera del husillo en forma de fluido. El fluido ejerce fuerza sobre el husillo y permite que retroceda. El desplazamiento hacia atrás aumenta el volumen de la cámara de fusión. Sin embargo, esta presión debe controlarse: es la contrapresión.
Cómo afecta la contrapresión al moldeo por inyección
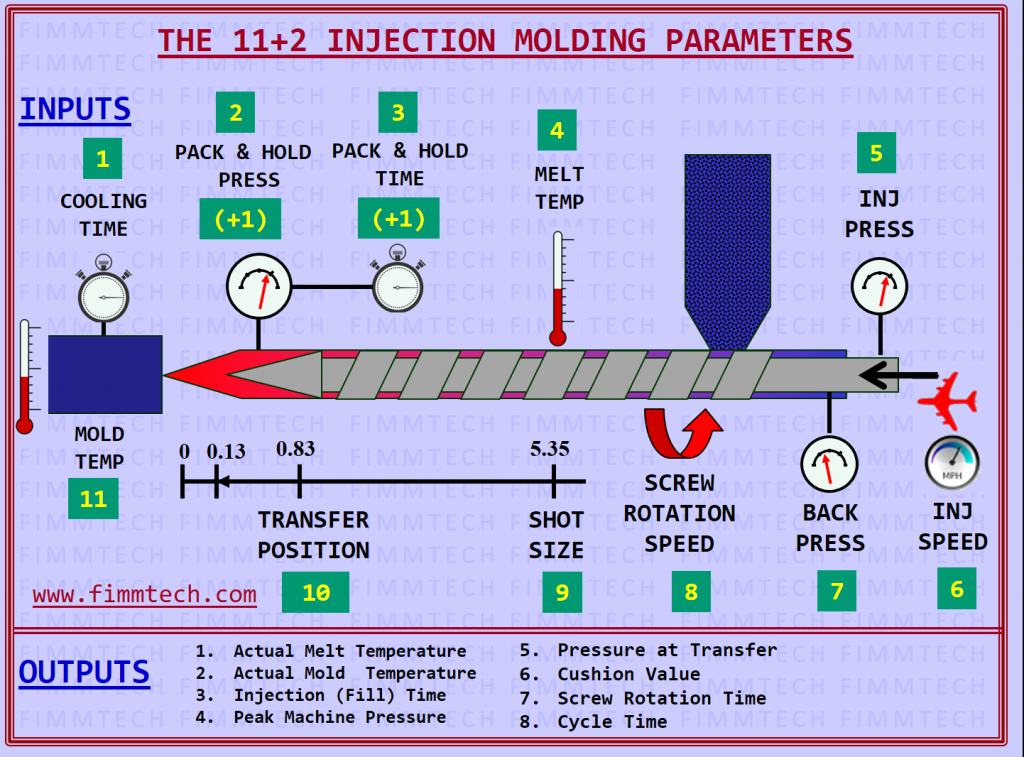
La eficacia de la técnica de contrapresión puede influir en el avance del moldeo por inyección. El movimiento del husillo es fundamental, ya que realiza la mayor parte del trabajo. El proceso gira en torno a su movimiento de vaivén. Estos son algunos parámetros que conviene tener en cuenta al moldear con contrapresión:
● La velocidad del husillo, medida en revoluciones por minuto (rpm)
● En la mayoría de las máquinas, el husillo gira entre 20 y 60 rpm.
● La velocidad de giro depende de las propiedades del plástico.
● El tamaño de la dosis también es un parámetro importante y lo determina la cámara de inyección.
Aspectos que debe conocer sobre el moldeo por inyección con contrapresión
Para controlar el proceso, es fundamental saber cómo interviene la contrapresión. La calidad del producto final depende de que cada etapa se desarrolle correctamente. Estas son algunas funciones esenciales de la contrapresión en el moldeo por inyección.
Compactación
Para obtener un material más homogéneo, hay que aplicar presión sobre la masa fundida. La presión elevada aproxima las moléculas y aumenta la densidad. Una compactación insuficiente puede limitar el flujo durante las etapas posteriores. La contrapresión no solo controla el movimiento del husillo, sino que también mantiene la presión de compactación necesaria.
Ventilación
Es difícil impedir que entre aire en la masa fundida. Esto puede deberse a la condensación de sustancias volátiles presentes en el plástico o a aire o líquidos condensados del entorno. Al aplicarse presión, se crea un gradiente que desplaza el aire atrapado fuera de la cámara de fusión.
El aire atrapado se dirige hacia una zona inferior y sale del sistema. Puede que no sea visible en el producto, pero puede reducir su funcionalidad, la precisión del diseño y la calidad superficial. La máquina de moldeo por inyección puede incorporar una zona de ventilación y descompresión que mejora la eficacia de estas funciones.
Sincronización del proceso
En el moldeo por inyección, la sincronización es esencial. Una diferencia de un segundo en un ciclo puede afectar significativamente al producto. Mientras el husillo retrocede, tiene lugar otro proceso; por ejemplo, el plástico fundido del ciclo anterior se enfría.
Por tanto, el retroceso del husillo debe sincronizarse con la expulsión del producto. Cuando el husillo deja de retroceder, se expulsa la pieza y se cierra el molde. Si se interrumpe una etapa, puede verse afectado todo el proceso.
Contracción
La presión aplicada a la masa fundida favorece una contracción isotrópica y reduce sus efectos. Si se mantiene la masa fundida bajo presión, puede disminuir el volumen total. Por eso, la contrapresión en el moldeo por inyección contribuye a la estabilidad dimensional. Aunque se produzca contracción, su efecto será menos pronunciado.
Llenado del molde
Durante el llenado se debe aplicar la presión adecuada a la masa fundida. La presión debe mantenerse mientras el material atraviesa los canales de colada. La contrapresión influye en la velocidad y la presión de llenado del molde.
Temperatura de la masa fundida
La presión aplicada hace que aumente la temperatura del sistema. Cuando aumenta el volumen de masa fundida en la cámara, la contrapresión reduce el espacio disponible para el material.
El sistema eleva la temperatura, en parte como resultado de la aplicación de contrapresión. El aumento de temperatura se atenúa según la viscosidad, lo cual favorece el llenado del molde y la formación del producto.
Si la contrapresión es demasiado alta, puede degradar los plásticos sensibles a la temperatura.
Plásticos reforzados
Los materiales reforzados con fibras requieren especial cuidado, ya que una contrapresión alta durante el moldeo puede reducir la longitud de las fibras. La compactación y el aumento del cizallamiento también pueden romperlas.
Por lo general, se añaden fibras a los plásticos para mejorar sus propiedades. Los fabricantes ofrecen recomendaciones para los productos plásticos destinados al moldeo por inyección. Es esencial tener en cuenta la presión que puede soportar cada material.
Un buen control de la contrapresión es fundamental para la calidad del producto. Para obtener el mejor resultado para su empresa, contrate a una compañía de moldeo por inyección de plástico con buena reputación. Contáctenos para más información.