사출 성형 중에는 배럴 안의 스크루 뒤쪽에서 배압을 가합니다. 이 압력은 스크루가 용융 플라스틱 소재를 앞으로 밀어내는 데 도움이 됩니다. 뒤쪽에서 가해지는 압력을 배압이라고 합니다. 배압 사출 성형에서는 배압이 없을 경우 스크루가 뒤로 움직이며 배럴 전체에 있는 소재를 변화 없이 유지합니다.
사출 성형기에는 배럴 안의 스크루와 유압 모터가 있으며, 스크루는 배럴 안에서 회전합니다. 배압은 배럴 내부 플라스틱 입자의 선형 이동을 제어합니다. 충전 중 노즐에서 소재가 나오도록 배압을 최적화해야 합니다. 배압이 너무 높거나 낮아서는 안 됩니다. 두 소재를 혼합할 때만 배압을 유지할 수 있습니다.
배압 사출 성형 중에는 배압이 계속 가해져 수지가 흘러내릴 수 있습니다. 이를 방지하기 위해 4 mm 또는 10 mm의 배압을 적용합니다. 다만 이는 스크린을 선형으로 움직이는 소재의 종류와 양에 따라 달라집니다.
압력은 사출 성형의 필수 요소입니다. 이를 이해하려면 사출 성형이 작동하는 방식을 알아야 합니다. 사출 성형기의 기능은 플라스틱을 혼합하고 녹여 다양한 형상과 설계로 성형하는 것입니다. 이 과정은 호퍼에 플라스틱 펠릿을 넣는 것부터 시작합니다. 펠릿은 가열된 배럴을 통과하며 가소화 스크루에 의해 전단됩니다.
회전하는 스크루가 뒤로 움직이면서 전단이 일어납니다. 스크루가 후퇴하면 녹은 플라스틱이 유체 형태로 스크루 앞쪽으로 이동합니다. 유체는 스크루에 힘을 가해 스크루가 뒤로 움직이게 합니다. 스크루가 후퇴하면 용융 챔버의 부피가 늘어납니다. 그러나 이 압력은 제어해야 합니다. 이 압력을 배압이라고 합니다.
역압이 사출 성형에 미치는 영향
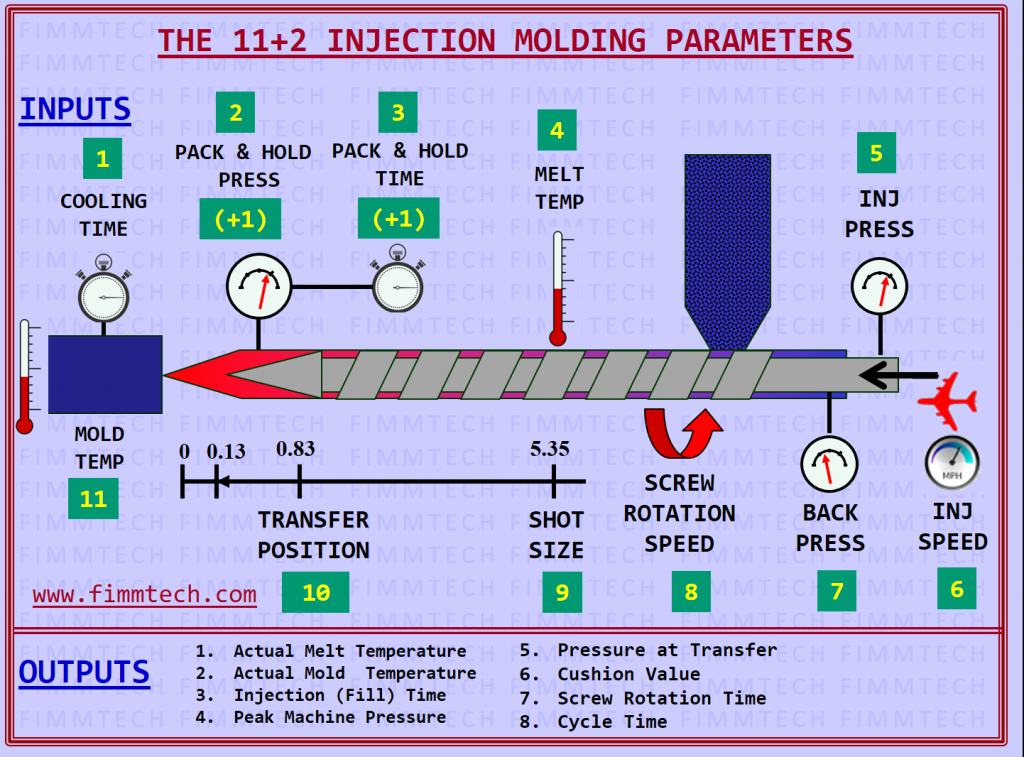
백 압력 기술의 성공은 사출 성형 진행에 영향을 줄 수 있습니다. 스크류가 움직이는 방식은 작업의 대부분이기 때문에 중요합니다. 성형 공정은 나사의 앞뒤로 움직입니다. 다음은 백 압력 사출 성형 중에 고려해야 할 몇 가지 매개 변수입니다. ● 분 당 회전으로 측정 된 나사의 속도 (rpm) ● 나사는 대부분의 기계에서 20 ~ 60 rpm 사이에서 회전합니다. ● 회전 속도는 플라스틱 챔버의 특성에 따라 결정됩니다.
backpressure 사출 성형에 대해 알아야 할 사항
공정을 완전히 이해하고 제어하는 방식을 파악하려면 사출 성형 과정에서 배압이 어떻게 발생하는지 알아야 합니다. 모든 단계가 원활하게 진행되는지가 최종 제품의 품질을 좌우합니다. 사출 성형에서 배압의 주요 역할은 다음과 같습니다.
압축
소재를 더 균일하게 만들려면 용융물에 압력을 가해야 합니다. 높은 압력은 분자를 서로 밀착시켜 밀도를 높입니다. 압축이 충분하지 않으면 다음 공정에서 유동이 제한될 수 있습니다. 배압은 스크루의 움직임을 제어할 뿐 아니라 필요한 압축 압력도 유지합니다.
배기
공기가 용융물에 유입되는 것을 막기는 어렵습니다. 이는 플라스틱의 휘발성 성분이 응축되어 발생할 수 있으며, 주변 환경의 응축된 공기나 액체가 원인일 수도 있습니다. 압력이 가해지면 압력 구배가 생겨 갇힌 공기가 용융 챔버에서 빠져나옵니다.
갇힌 공기는 시스템의 더 낮은 영역으로 이동해 밖으로 배출됩니다. 제품 표면에는 갇힌 공기가 보이지 않을 수도 있지만 기능 저하를 일으킬 수 있습니다. 설계 정밀도가 떨어지고 표면 결함이 생길 수도 있습니다. 사출 성형기에 배기 및 감압 구역을 설치하면 이러한 기능의 효과를 높일 수 있습니다.
공정 시간
사출 성형 공정에서는 타이밍이 중요합니다. 한 사이클에서 한 초만 차이가 나도 제품에 큰 영향을 줄 수 있습니다. 스크루가 후퇴하는 동안 다른 공정도 진행됩니다. 예를 들어 이전 사이클의 플라스틱 용융물이 식습니다.
따라서 스크루의 후퇴는 제품 취출과 동기화되어야 합니다. 스크루가 후퇴를 멈추면 제품이 빠져나오고 금형이 닫힙니다. 이 과정 중 일부가 중단되면 전체 공정에 영향을 줄 수 있습니다.
수축
용융물에 가해지는 압력은 등방성 수축을 유도해 수축의 영향을 줄입니다. 용융물이 압력을 받으면 전체 부피가 줄어들 수 있습니다. 따라서 사출 성형의 배압은 치수 안정성을 높입니다. 수축이 발생하더라도 그 영향은 덜 두드러집니다.
금형 충전
금형을 채우는 동안 용융물에 적절한 압력이 필요합니다. 용융물이 러너를 통과하는 동안 압력을 유지해야 합니다. 배압은 금형 충전 속도와 압력에 영향을 줍니다.
용융 온도
시스템 온도는 가해지는 압력에 반응해 상승합니다. 용융 챔버에서 용융물의 부피가 증가하면 배압 때문에 용융물이 차지할 수 있는 공간은 줄어듭니다.
배압을 가하면 시스템 온도가 상승합니다. 온도 상승 정도는 점도에 따라 달라지며, 이는 금형 충전과 제품 형성에 유리합니다.
배압이 너무 높으면 온도에 민감한 플라스틱 소재가 열화될 수 있습니다.
충전 플라스틱
섬유 충전 소재에는 각별한 주의가 필요합니다. 사출 성형의 배압이 높으면 섬유 길이가 짧아질 수 있습니다. 배압에 따른 압축과 전단 증가로 파손이 발생할 수도 있습니다.
플라스틱은 특성을 개선하기 위해 섬유로 충전하는 경우가 많습니다. 제조업체는 사출 성형용 플라스틱 제품에 관한 여러 권장 사항을 제공합니다. 소재가 견딜 수 있는 압력을 고려해야 합니다.
배압을 잘 제어하는 것은 제품 품질에 매우 중요합니다. 사업에 가장 적합한 제품을 얻으려면 평판이 좋은 플라스틱 사출 성형 업체와 협력하십시오. 자세한 내용은 문의해 주십시오.