
Oświetlenie tworzyw sztucznych stanowi podstawę niemal każdego składnika formowanego znajdującego się w nowoczesnym osprzęcie handlowym i przemysłowym. Dla inżynierów, nabywców OEM i projektantów produktów, wybór właściwej żywicy i optymalizacji geometrii składowej dla procesu wtrysku nie jest jedynie decyzją kosmetyczną.
Ten artykuł analizuje najczęstsze aspekty produkcji formowanych elementów oświetleniowych, porównując żywice podstawowe, wyodrębniając krytyczne zasady projektowania narzędzi do formowania wtryskowego oraz wyjaśniając, jak optymalizować swoje części do produkcji o dużej objętości.
Częste elementy oświetleniowe
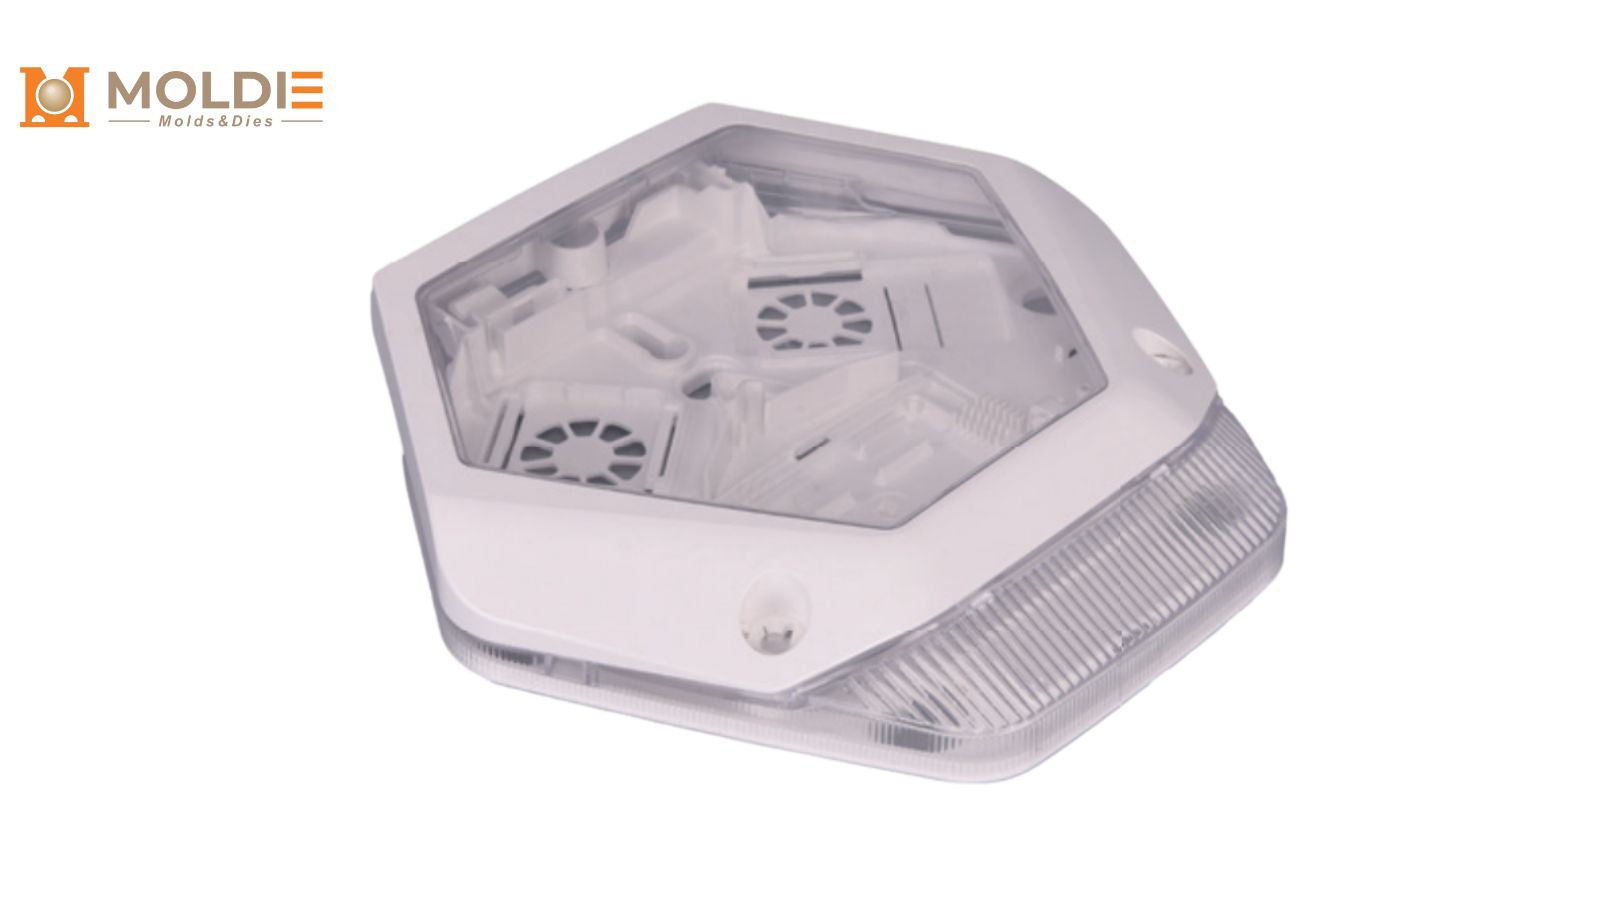
Elementy oświetleniowe ze wtryskiem obejmują szeroką gamę kształtów i wymagań optycznych. Każda z nich stanowi odrębne wyzwania związane z oprzyrządowaniem, które wpływają na jakość i czasy cyklu produkcyjnego części.
Lody i optyki LED
Soczewki należą do najbardziej wymagających optycznie części formowanych w zespołach oświetleniowych. Kontrolują kąt wiązki i rozkład natężenia światła. Precyzyjne formowanie soczewek LED wymaga polerowanego oprzyrządowania klasy optycznej, często o wykończeniu SPI A-1 lub A-2, aby zapewnić maksymalną przepuszczalność światła. Kluczowa jest tu równomierna grubość ścianek: nawet mikroskopijne linie przepływu lub naprężenia wewnętrzne wywołane niewłaściwym położeniem przewężki mogą zniekształcić tor światła i powodować widoczne gorące punkty.
Z tworzyw sztucznych zróżnicowane światła
Diffusers są używane do rozpraszania stężonych źródeł LED na szerokie, wygodne, a nawet oświetlenie. Chociaż są one podstawą w biurowych spodniach i liniowych osprzętu, produkcja ich wymaga precyzyjnej kontroli uformowanych tekstur oraz lekkich dodatków żywicznych.
[Przeczytaj nasz kompleksowy przewodnik na temat projektowania i określania plastikowych difuzorów lekkich, aby dowiedzieć się więcej o ocenach UGR i wykończeniach odmrożonych.]
Globe, pokrywy i okładziny zewnętrzne
Lekkie pokrywy służą jako najdalsza bariera między źródłem światła a środowiskiem. Dla streamlamps, post-top globów, i osprzętu odparowującego, te obudowy wymagają złożonych wzorów form, często wymagają dużych pociągów rdzenia i grubych odcinków ściennych, które zwiększają ryzyko znaków zlewu.
[Znajdź nasze głębokie oświetlenie na oświetleniu zewnętrznym z tworzywa sztucznego, aby uzyskać szczegółowy podział ocen IP, norm oddziaływania IK oraz żywic stacjonarnych z UV.]
Kluczowe odżywki do wtrysku oświetleniowego
Wybór materiałowy napędza nie tylko wydajność optyczna, ale również szybkość formowania i zmniejszania się składnika końcowego.
Akryl (PMMA) dla maksymalnej jasności optycznej
Akryl, znany również jako PMMA (polimetylometakryl), dostarcza do 92% przekładni światła w jasnych stopniach, co sprawia, że najbliższe tworzywo sztuczne równoważne ze szkłem. W procesie wtrysku przepływ PMMA jest przewidywalny i posiada niezwykle ciasne tolerancje wymiarowe, co czyni go preferowanym wyborem dla precyzyjnej optyki i obiektywów.
Jednak akryl jest kruchy. Może pękać pod ostrym uderzeniem lub podczas agresywnej wyrzutni pleśń, jeśli projekt kątów jest niewystarczający. Posiada również niższą temperaturę odkształcenia ciepła, wymagając projektanta, aby zapewnić, że temperatura LED kierowcy nie przekracza progu żywicy.
Poliwęglan (PC) do trwałości i oporności na ciepło
Poliwęglan oferuje około 200 razy odporność na uderzenia szkła i szczyci się znacznie większą temperaturą operacyjną niż akryl. Jego przekładnia świetlna w jasnych stopniach osiąga około 88%.
Z perspektywy formowania, PC ma większą lepkość topnienia niż akryl, co oznacza, że wymaga wyższych ciśnienia wtryskowego i temperatury formy. PC doskonała w warunkach na zewnątrz i w przemyśle, gdzie odporność na uderzenia jest nienegocjowalna, chociaż jest wysoce podatna na drapanie i żółtanie UV, chyba że określone stopnie UV stabilne są określone przed badaniem formowania.
Obsługujące odżywki (ABS i polietylen)
Wprawdzie materiały, takie jak ABS, polietylen o wysokiej gęstości (HDPE) i polipropylen (PP), są niezbędne dla nieiluminowanych części mocowania. ABS jest często formowane dla obudów elektrycznych i obudów sterownika LED, ponieważ kształtuje się łatwo, opiera się na warpowaniu i akceptuje wtórne operacje, takie jak polerowanie.
Zasady projektowania krucjałów do mollingu z tworzyw sztucznych
Części oświetleniowe ze wtryskiem są nieprzebaczające, jeśli chodzi o wady powierzchniowe. Ślady nawierzchniowe, warp i linie przepływu, które mogą być akceptowane na wewnętrznym uchwytie konstrukcyjnym, stają się lśniącymi awariami jakości na przezroczystym lub przezroczystym składniku optycznym.
1. Grubość magistra ściany jednorodność
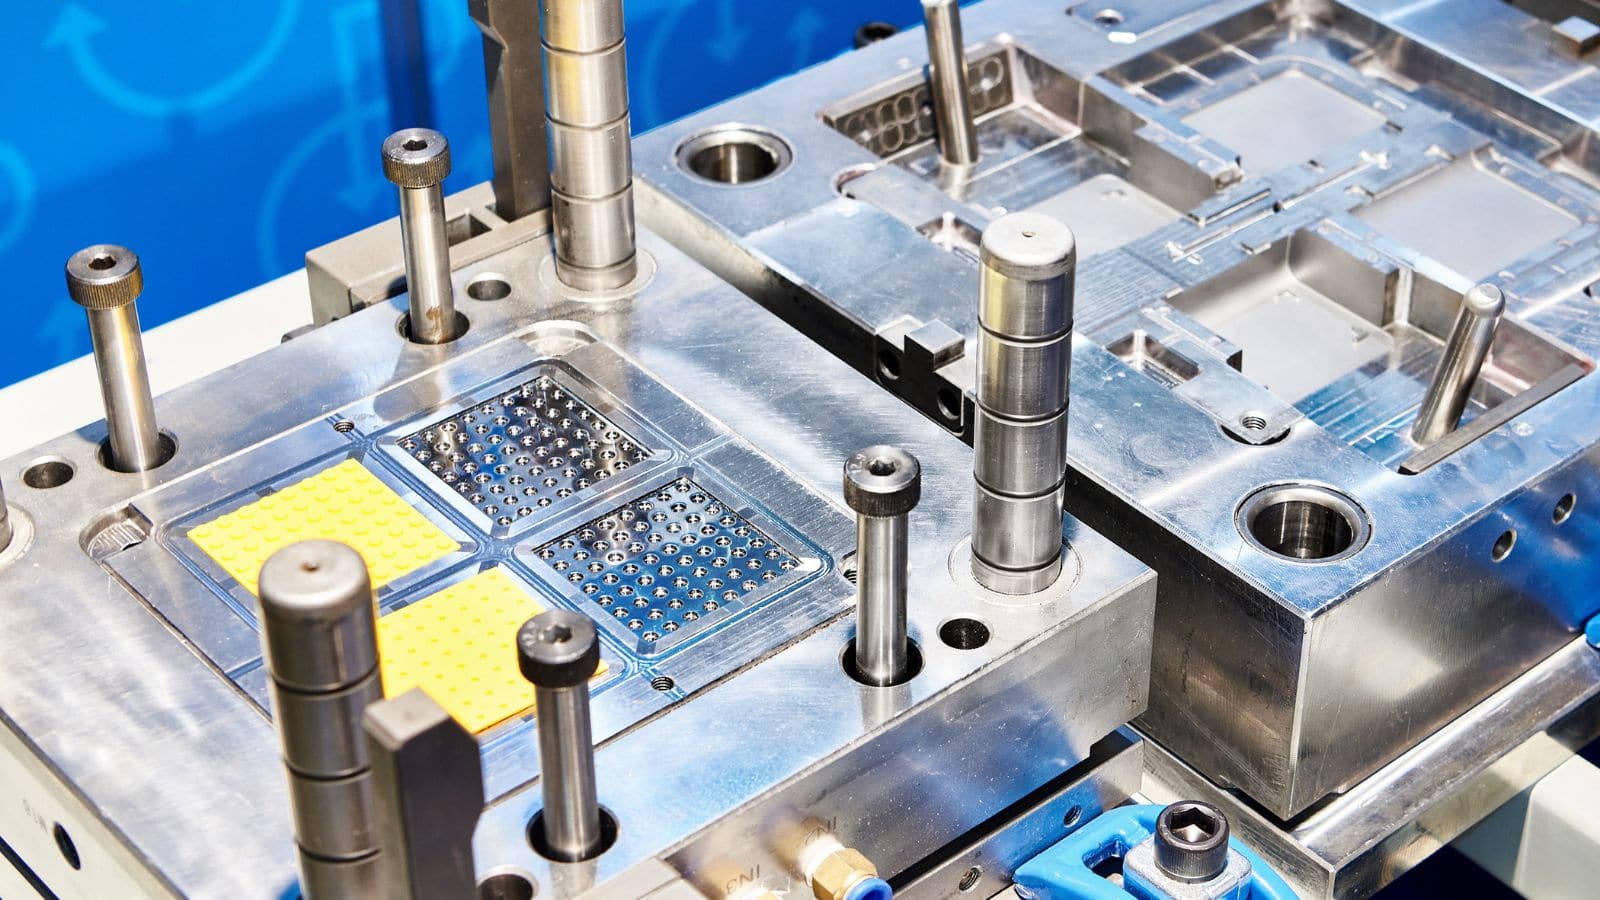
Jednolita grubość ściany jest złotą regułą dla części optycznych. Przemiany grube do tinu powodują różnicę w formie chłodzenia. To prowadzi do zatapiania śladów na widocznej powierzchni i naprężeniu wewnętrznym (brak napięć), które zginają światło nieoczekiwanie. W razie konieczności zmiany muszą być stopniowe.
2. Optymalizacja drążków i szefów
Snap mecze, ślimaki, i karty montażowe są często formowane bezpośrednio na lekkie pokrywy, aby skrócić czas montażu. Jednak, te cechy tworzą grubsze przekroje poprzeczne u podstawy. Aby zapobiec znakomitości zlewu na podstawowej powierzchni optycznej, grubość każdego żebra wewnętrznego lub szefa należy zachować do 50% do 60% nominalnej grubości ściany.
3. Umieszczenie przewężek w celu zapobiegania śladom przepływu
Miejsce, w którym stopione tworzywo wpływa do formy (przewężka), pozostawia skazę kosmetyczną i powoduje lokalne naprężenia. W przypadku soczewek i osłon przewężki należy umieszczać na niewidocznych krawędziach albo ukryć je pod nieprzezroczystą ramką w gotowym zespole. W panelach optycznych często stosuje się przewężki języczkowe lub wachlarzowe, aby zapewnić gładki, laminarny przepływ żywicy i zapobiec struganiu oraz liniom przepływu.
4. Genetyczne kąty projektowe dla plonów teksturowanych
Powierzchnia kończy się mrozem, pryzmatą i matową teksturą za pomocą teksturowania, aby pomóc w dystrybucji światła. Powierzchnia wykończenia wybrane na poziomie formy unika kosztownego po przetwórstwie. Jednak każda teksturowana powierzchnia wymaga wyższych kątów, aby wyrzucać z formy bez zadrapania lub przeciągania. Standardową zasadą jest dodanie 1 do 1,5 stopni projektu na 0,025 mm (0.001 cala) głębokości tekstury.
Partnerstwo z Moldie do oświetlania rozwiązań z tworzyw sztucznych
Wybór poprawnie formowanego elementu oświetleniowego wymaga dostosowania celów optycznych, potrzeb mechanicznych i budżetu produkcyjnego. Do produkcji wysokoobjętej LED, wtryskiwaczy niestandardowych oferuje najniższe koszty części i możliwość integracji sprzętu montażowego bezpośrednio z tworzywem sztucznym.
Zapraszamy do życia z Moldie. Partnerem z nami na wczesnym etapie projektowania do precyzyjnej analizy przepływu form i wtrysku wysokoobjętego. Zapewniamy bezsprzeczne rozwiązania oświetleniowe optyczne przy kosztach i kosztach każdej części.







