
L’illuminazione delle materie plastiche costituisce la spina dorsale di quasi tutti i componenti stampati presenti nei moderni infissi commerciali e industriali. Per ingegneri, acquirenti OEM e progettisti di prodotti, selezionare la resina giusta e ottimizzare la geometria dei componenti per il processo di stampaggio a iniezione non è solo una decisione cosmetica.
Questo articolo esplora le considerazioni di produzione modellate più comuni per i componenti di illuminazione, confrontando le resine primarie, delineando le regole di progettazione degli utensili critici per lo stampaggio a iniezione e spiegando come ottimizzare le parti per la produzione di volumi elevati.
Componenti comuni di illuminazione modellati ad iniezione
I componenti di illuminazione stampati a iniezione coprono una vasta gamma di forme e requisiti ottici. Ciascuna presenta sfide di utensili distinte che influenzano la qualità dei pezzi e i tempi del ciclo di produzione.
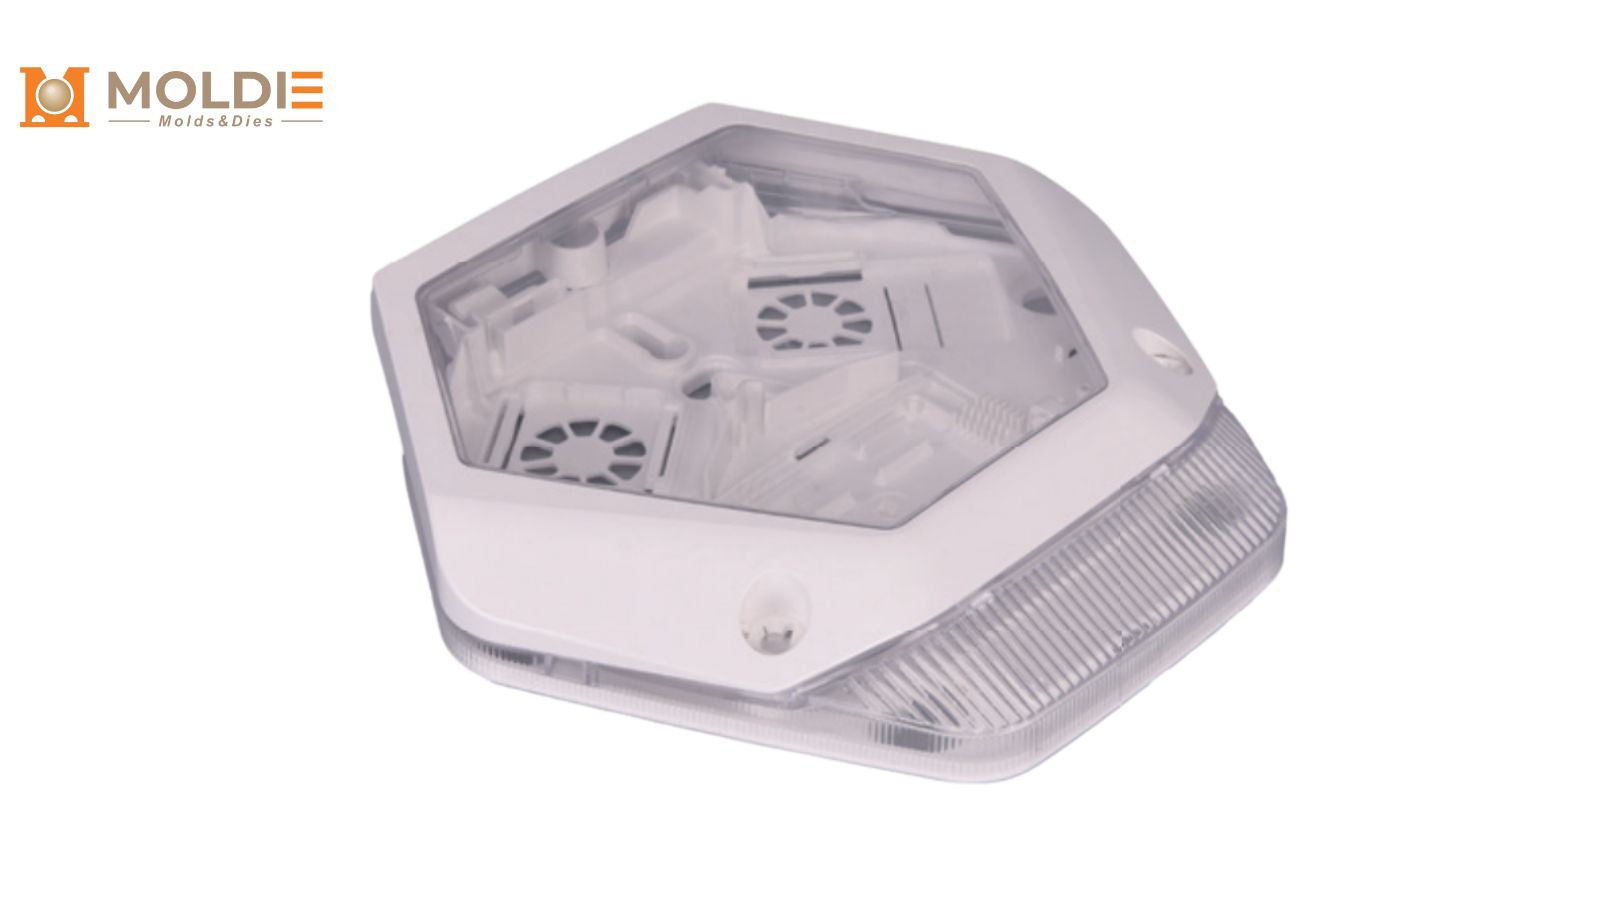
Lenti e ottica a LED
Le lenti sono le parti modellate otticamente più esigenti in un gruppo di illuminazione. Controllano l’angolo del fascio e la distribuzione dell’intensità. Le lenti a LED di precisione di stampaggio richiedono utensili ottici lucidati (spesso finiture SPI A-1 o A-2) per garantire la massima trasmittanza della luce. L’uniformità dello spessore della parete è fondamentale qui; anche le linee di flusso microscopiche o le sollecitazioni interne causate da un posizionamento improprio del punto d’iniezione possono distorcere il percorso della luce e creare punti caldi visibili.
Diffusori in plastica
I diffusori sono utilizzati per disperdere le sorgenti di punti a LED concentrati in un’illuminazione ampia, confortevole e uniforme. Mentre sono un punto fermo nelle cassette per ufficio e negli apparecchi lineari, la loro produzione richiede controllo preciso di texture modellate e additivi in resina leggera.
[Leggi la nostra guida completa sulla progettazione e la specificazione di diffusori di luce in plastica per saperne di più sulle valutazioni UGR e sulle finiture smerigliate.]
Globi, coperture e custodie per esterni
Le coperture luminose fungono da barriera più esterna tra la sorgente luminosa e l’ambiente. Per i lampioni, i globi post-top e gli apparecchi a tenuta di vapore, questi contenitori richiedono disegni di stampi complessi, spesso richiedono grandi tirature del nucleo e sezioni di pareti spesse che aumentano il rischio di segni del segno di ritiro.
[Esplora la nostra immersione profonda sull’illuminazione esterna in plastica per una ripartizione dettagliata delle valutazioni IP, degli standard di impatto IK e delle resine stabilizzate UV.]
Resine chiave per lo stampaggio ad iniezione di illuminazione
La scelta dei materiali guida non solo le prestazioni ottiche, ma anche le velocità di stampaggio e restringimento del componente finale. Acrilico Il policarbonato domina il mercato.
Acrilico (PMMA) per la massima chiarezza ottica
Acrilico, noto anche come PMMA (metacrilato di polimetil), consegna fino al 92% trasmissione della luce in gradi chiari, rendendolo l’equivalente plastico più vicino al vetro. Nel processo di stampaggio a iniezione, il PMMA scorre in modo prevedibile e mantiene tolleranze dimensionali estremamente strette, rendendolo la scelta preferita per ottiche e lenti di precisione. Inoltre resiste intrinsecamente all’ingiallimento UV meglio del PC standard.
Tuttavia, l’acrilico è fragile. Può rompersi sotto forte impatto o durante l’espulsione aggressiva della stampo se gli angoli di progetto sono insufficienti. Ha anche una temperatura di deflessione del calore inferiore, che richiede ai progettisti di garantire che il calore del guidatore LED non superi la soglia della resina.
Policarbonato (PC) per durata e resistenza al calore
Il policarbonato offre circa 200 volte la resistenza agli urti del vetro e vanta una temperatura di esercizio significativamente superiore rispetto all’acrilico. La sua trasmissione della luce in gradi chiari raggiunge circa l’88%.
Dal punto di vista dello stampaggio, il PC ha una viscosità di fusione più elevata rispetto all’acrilico, il che significa che richiede pressioni di iniezione e temperature di stampo più elevate. PC eccelle in ambienti esterni e industriali in cui la resistenza agli urti non è negoziabile, anche se è altamente suscettibile di graffi e ingiallimento UV a meno che specifici gradi UV-stabilizzati siano specificati prima della prova di stampaggio.
Resine di supporto (ABS e polietilene)
Anche se non utilizzati per l’ottica, materiali come ABS, polietilene ad alta densità (HDPE) e polipropilene (PP) sono vitali per le porzioni non illuminate di un apparecchio. L’ABS è spesso stampato per alloggiamenti elettrici e custodie per driver a LED perché modella facilmente, resiste alla deformazione e accetta operazioni secondarie come la placcatura.
Regole di progettazione cruciali per lo stampaggio di materie plastiche ottiche
Le parti di illuminazione modellate ad iniezione non perdonano quando si tratta di difetti di superficie. I segni di ritiro, l’ordito e le linee di flusso che potrebbero essere accettabili su una staffa strutturale interna diventano evidenti errori di qualità su un componente ottico trasparente o traslucido.
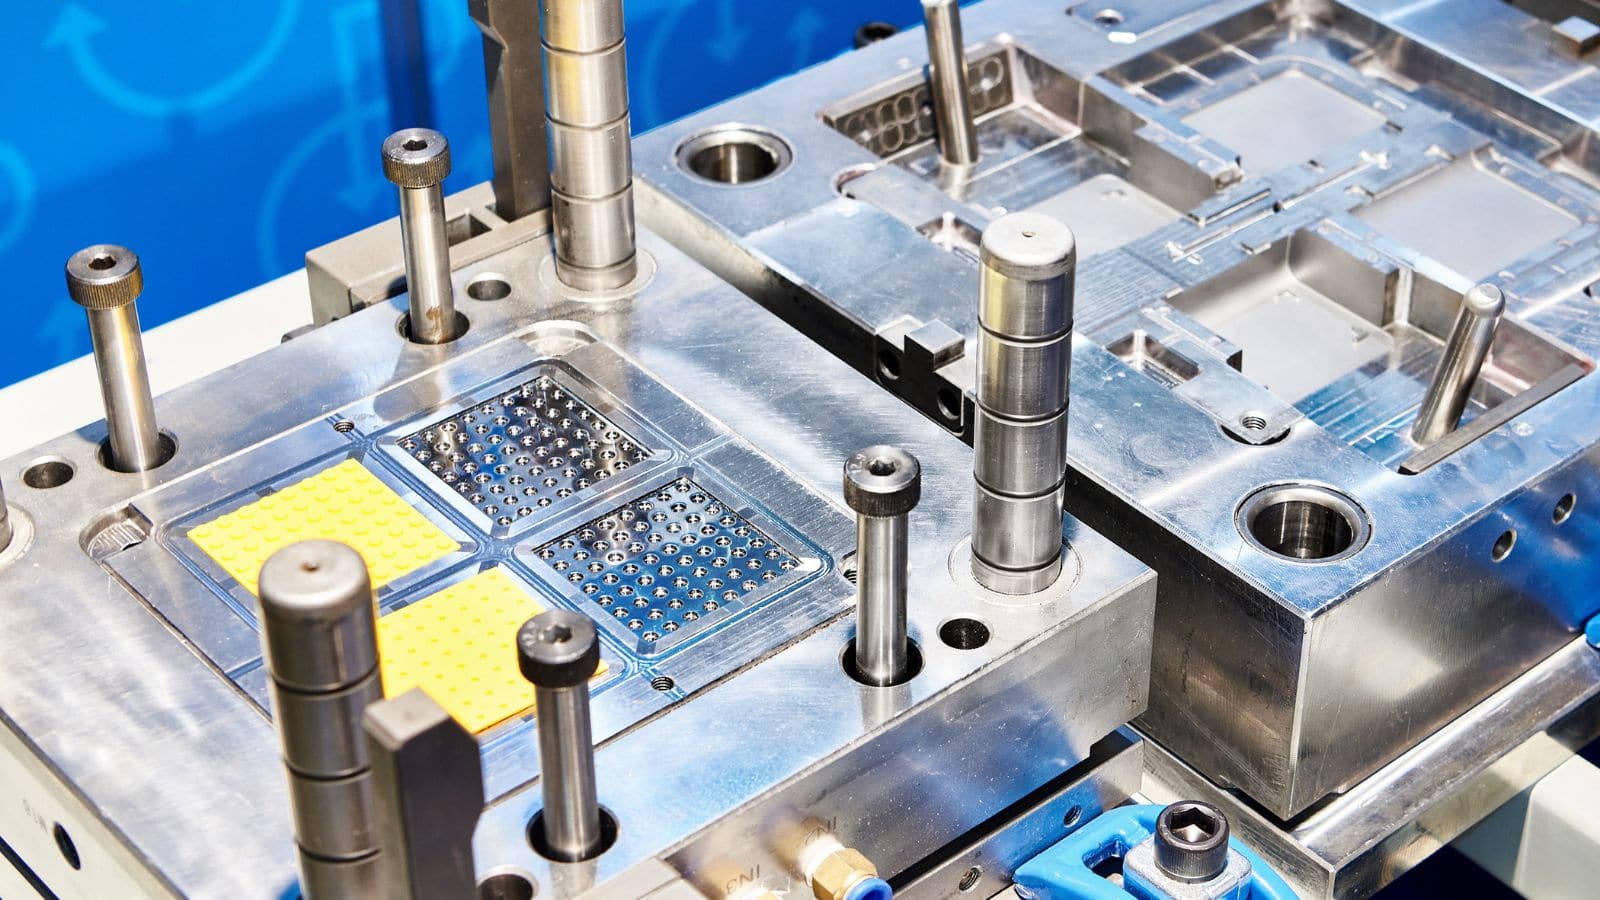
1. Uniformità dello spessore della parete principale
Lo spessore uniforme della parete è la regola d’oro per le parti ottiche. Le transizioni spesse e sottili creano tassi di raffreddamento differenziali nello stampo. Questo punto d’iniezione a segni di ritiro sulla superficie visibile e stress interno (birefrangenza) che piega la luce in modo imprevedibile. Se le transizioni sono necessarie, devono essere graduali.
2. Ottimizzare le costole e i boss
Gli snap fits, i boss a vite e le schede di montaggio sono spesso stampati direttamente in coperture luminose per ridurre i tempi di assemblaggio. Tuttavia, queste caratteristiche creano sezioni trasversali più spesse alla loro base. Per evitare segni di ritiro sulla faccia ottica primaria, lo spessore di qualsiasi costola interna o capo deve essere mantenuto al 50% al 60% dello spessore nominale della parete.
3. Posizionamento del punto d’iniezione per prevenire i segni di flusso
La posizione in cui la plastica fusa entra nello stampo (il punto di iniezione) lascia un difetto cosmetico e crea stress localizzato. Per le lenti e le coperture, i punti di iniezione devono essere posizionati su bordi non visibili o coperti da una lunetta opaca nell’assemblaggio finale. I punti di iniezione a schede o i punti di iniezione a ventola sono spesso utilizzati per i pannelli ottici per garantire un flusso laminare e regolare di resina, impedendo la formazione di getti e linee di flusso.
4. Generosi angoli di disegno per stampi testurizzati
Finiture superficiali come la glassa, i modelli di prisma e le texture opache vengono applicate attraverso la texture della stampo per aiutare nella distribuzione della luce. La finitura del trattamento superficiale scelta a livello di stampo evita costose post-elaborazione. Tuttavia, qualsiasi superficie strutturata richiede angoli di bozza più elevati per essere espulsa dallo stampo senza graffi o trascinamenti. Una regola standard è quella di aggiungere da 1 a 1,5 gradi di bozza per 0,025 mm (0,001 pollici) di profondità della trama.
Collaborazione con Moldie per l’illuminazione di soluzioni plastiche
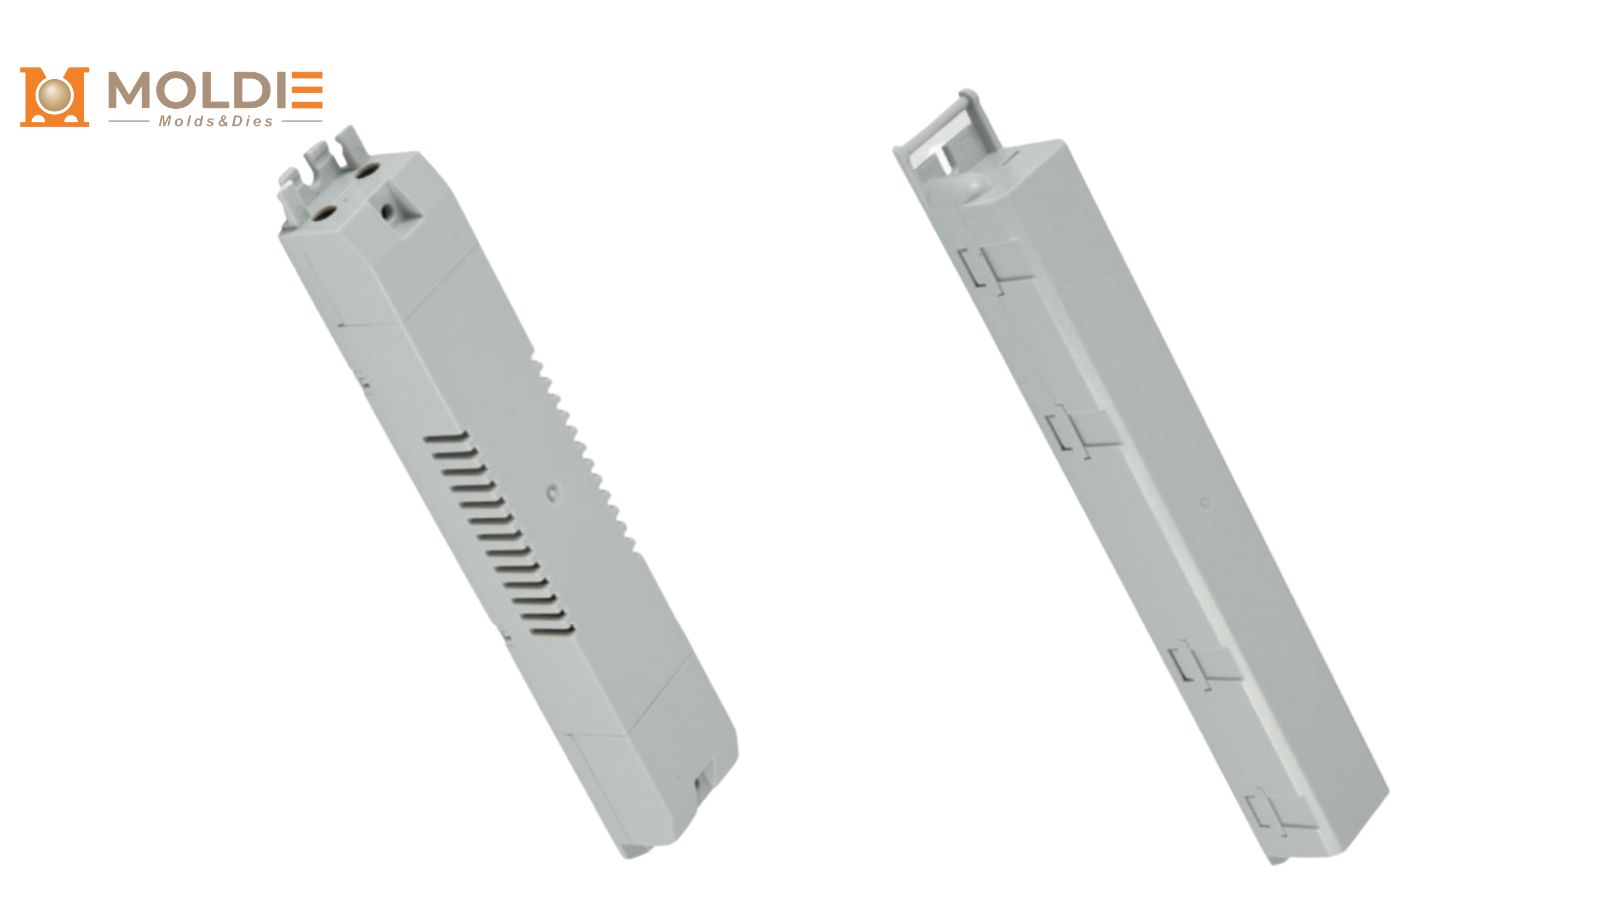
La selezione del componente di illuminazione modellato corretto richiede l’allineamento dei vostri obiettivi ottici, esigenze meccaniche e budget di produzione. Per la produzione di LED ad alto volume, lo stampaggio a iniezione personalizzato offre il costo per pezzo più basso e la possibilità di integrare l’hardware di montaggio direttamente nella plastica.
Dai vita ai tuoi progetti di illuminazione con Moldie. Collabora con noi all’inizio della tua fase di progettazione per l’analisi del flusso di stampi di precisione e lo stampaggio a iniezione ad alto volume. Garantiamo soluzioni di illuminazione ottica impeccabili al costo conveniente per pezzo.







