
Che cosa è una finitura superficiale nello stampaggio a iniezione?
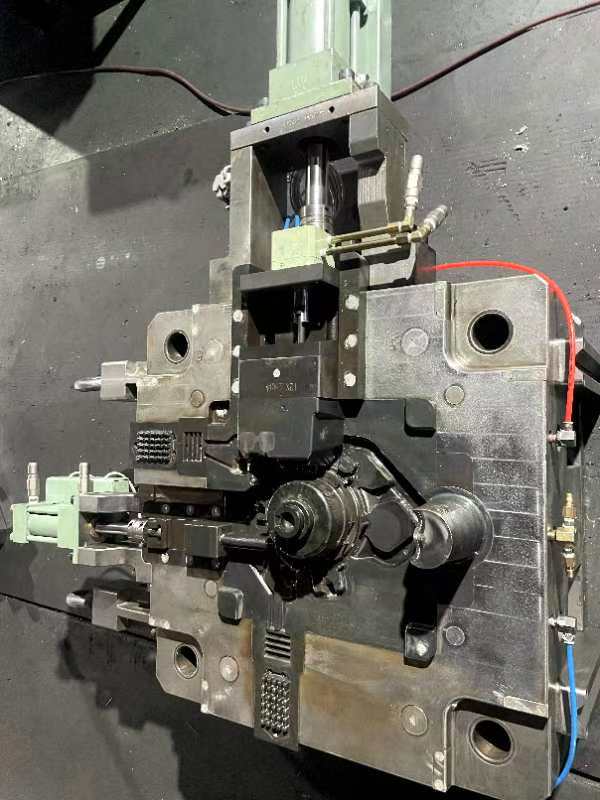
Nel campo del processo di stampaggio a iniezione, la finitura superficiale scelta può influenzare in modo significativo sia l’aspetto che la funzionalità del prodotto finale.
Definizione di finitura superficiale
A finitura superficiale si riferisce alla trama della superficie di una parte che è stata fabbricata attraverso stampaggio ad iniezione. Include il livello di lucentezza, rugosità e modello impartito sulla superficie della parte stampata. Questa finitura è determinata dalla qualità dello stampo stesso e dai materiali utilizzati nel processo di stampaggio a iniezione. È possibile ottenere varie finiture superficiali, tra cui finiture opache, testurizzate o altamente lucide, che vengono raggiunte attraverso diversi processi post-molding come la lucidatura o l’applicazione di texture allo stampo prima della produzione.
Importanza della finitura superficiale nello stampaggio a iniezione
La finitura superficiale nello stampaggio a iniezione è fondamentale perché influisce direttamente sul aspetto e funzionalità della parte.
Importanza per l’appello visivo
- Una finitura liscia e lucida (gradi SPI A) fornisce un look di fascia alta, lucido adatto per parti cosmetiche, lenti, ecc.
- Le finiture semilucide (gradi SPI B) e opache (gradi SPI C) possono nascondere imperfezioni come linee di flusso, linee di saldatura e segni di utensili per migliorare l’aspetto.
- Le finiture testurizzate (gradi SPI D) offrono opzioni estetiche uniche come venature in pelle, venature, motivi geometrici, ecc.
Importanza per la funzionalità
- Le finiture testurizzate possono fornire una migliore aderenza e resistenza allo slittamento per prodotti come dispositivi portatili, volanti, ecc.
- Le finiture specifiche possono migliorare l’aderenza della vernice e dell’etichetta sulla superficie della parte stampata.
- La testurizzazione consente ai gas di sfuggire allo stampo e può essere utilizzata per creare undercut.
- La rugosità superficiale influisce sull’attrito e sulla resistenza all’usura che possono essere importanti per le parti meccaniche.
Come vengono applicati gli standard di finitura superficiale SPI, VDI e Mold-tech?
Gli standard di finitura superficiale come SPI e VDI definiscono la qualità cosmetica e la funzionalità delle parti stampate specificando i parametri di lucentezza, consistenza e rugosità. Questi standard garantiscono che le superfici soddisfino criteri predeterminati, fondamentali per le prestazioni e l’estetica del prodotto.
Panoramica degli standard di finitura dello stampo SPI
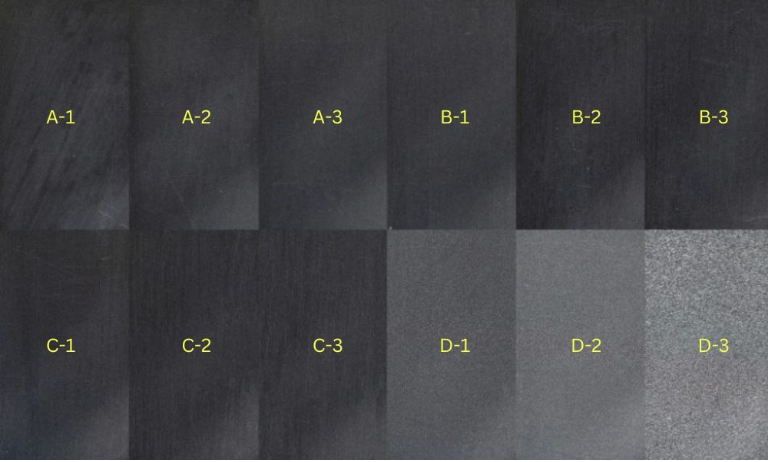
Il Società dell’industria delle materie plastiche (SPI) ha istituito un sistema di classificazione per le finiture superficiali dello stampo a iniezione. Questo sistema categorizza le finiture in lucido (A), semilucida (B), opaco (C), e Gradi strutturati (D), ciascuno con determinati livelli di lucentezza e rugosità:
- SPI A è il pinnacolo, fornendo altamente lucido, finiture lucide. Spesso comporta l’uso ad alta intensità di lavoro di buffing di diamanti, adatto per parti in cui un aspetto premium è di primaria importanza.
- SPI B offre finiture semilucide, ottenute mediante levigatura a grana fine e lucidatura meno intensiva. Queste finiture sono un equilibrio di appeal estetico ed economicità.
- SPI C riflette una finitura opaca standard, tipicamente prodotta con abrasivi in pietra.
- SPI D crea le superfici più strutturate e non lussureggianti, adatte a parti in cui sono desiderate proprietà di presa o non riflettenti.
In tutto questo spettro, valori di rugosità esatti vengono impartiti sulla superficie dello stampo, assicurando che la parte mantenga l’aspetto previsto.
| SPI Standard | Finitura (Grade) | Finitura (Tipo) | Metodo di finitura | Robustezza tipica della superficie (Ra µm) |
| A-1 | Lucido | Super alta lucentezza | Grado 3, 6000 Grit Diamond Buff | da 0,012 a 0,025 |
| A-2 | Lucido | Alta lucentezza | Grado 6, 3000 Grit Diamond Buff | da 0,025 a 0,05 |
| A-3 | Lucido | Normale lucentezza | Grado 15, 1200 Grit Diamond Buff | da 0,05 a 0,10 |
| B-1 | Semi-Glossy | Fine Semi-Glossy | Carta da 600 grit | da 0,05 a 0,10 |
| B-2 | Semi-Glossy | Semi-Glossy medio | 400 carta di grana | da 0,10 a 0,15 |
| B-3 | Semi-Glossy | Semi-Glossy normale | 320 Carta Grit | da 0,28 a 0,32 |
| C-1 | Matte | Fine Matte | 600 Grit Stone | da 0,35 a 0,40 |
| C-2 | Matte | Medium Matte | 400 Grit Stone | da 0,45 a 0,55 |
| C-3 | Matte | Normale opaco | 320 Grit Stone | 0.63 a 0.70 |
| D-1 | Textured | Textured satinato | Perline di vetro dry blast | da 0,80 a 1,00 |
| D-2 | Textured | Dull Textured | Dry Blast 240 ossido | 1.00 a 2.80 |
| D-3 | Textured | ruvido testurizzato | Ossido secco 24 | da 3.20 a 18.0 |
Comprendere gli standard VDI 3400
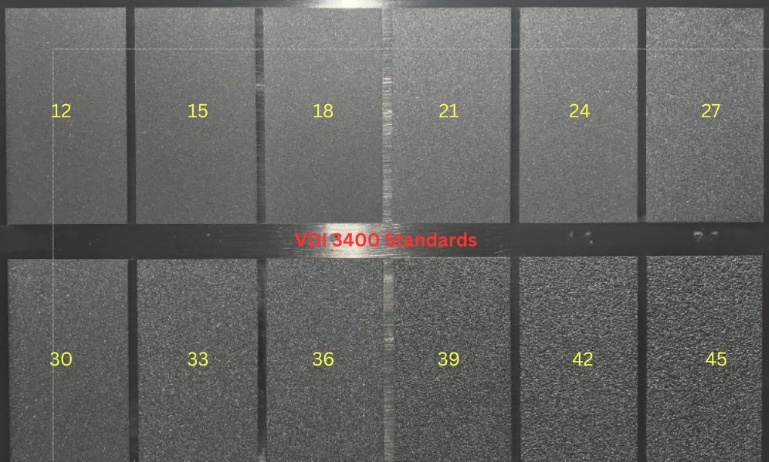
VDI 3400 Gli standard provengono dal Verein Deutscher Ingenieure, dell’Associazione degli Ingegneri Tedeschi. Questi standard incapsulano una gamma di texture da molto liscia ad altamente strutturata, consentendo un controllo preciso sulle qualità tattili e visive della parte stampata a iniezione. A differenza di SPI, VDI 3400 utilizza un set di stampi 3D che mostrano diversi livelli di rugosità corrispondenti a gradi specifici, come ad esempio VDI da 12 a VDI 45. Questi campioni fisici consentono un confronto e una selezione semplici. Gli standard VDI 3400 si applicano a vari materiali e tecniche di lavorazione e sono particolarmente adatti per ottenere texture complesse e dettagliate.
| Valore VDI | Descrizione | Domande | Robustezza superficiale (Ra m) |
| VDI 12 | 600 Pietra | Parti di lucidatura bassa | 0.40 |
| VDI 15 | 400 Pietra | Parti di lucidatura bassa | 0.56 |
| VDI 18 | Perline di vetro dry blast | Finitura satinata | 0.80 |
| VDI 21 | Dry Blast 240 Ossido | Dull finish | 1.12 |
| VDI 24 | Dry Blast 240 Ossido | Dull finish | 1.60 |
| VDI 27 | Dry Blast 240 Ossido | Dull finish | 2.24 |
| VDI 30 | Dry Blast 24 Ossido | Dull finish | 3.15 |
| VDI 33 | Dry Blast 24 Ossido | Dull finish | 4.50 |
| VDI 36 | Dry Blast 24 Ossido | Dull finish | 6.30 |
| VDI 39 | Dry Blast 24 Ossido | Dull finish | 9.00 |
| VDI 42 | Dry Blast 24 Ossido | Dull finish | 12.50 |
| VDI 45 | Dry Blast 24 Ossido | Dull finish | 18.00 |
Standard di finitura superficiale Mold-tech
| Serie | Numero di struttura | Profondità della texture (inch) | Profondità della texture (mm) | Angolo minimo di progetto | Descrizione |
| MT-A | MT-11010 | 0.001″ | 0,0254 mm | 1.5° | Fine finitura sabbia opaca |
| MT-A | MT-11020 | 0.0015″ | 0,0381 mm | 2.5° | Finitura media opaca |
| MT-A | MT-11030 | 0.002″ | 0,0508 mm | 3° | Finitura opaca |
| MT-A | MT-11040 | 0.003″ | 0,0762 mm | 4.5° | Finitura opaca molto grossolana |
| MT-A | MT-11050 | 0.0045″ | 0,1143 mm | 6.5° | Finitura opaca aggressiva |
| MT-B | MT-11200 | 0.003″ | 0,0762 mm | 4.5° | Modello geometrico |
| MT-B | MT-11210 | 0.0035″ | 0,0889 mm | 5.5° | Modello geometrico |
| MT-B | MT-11220 | 0.004″ | 0,1016 mm | 6° | Modello geometrico |
| MT-D | MT-11550 | 0.0045″ | 0,1143 mm | 6.5° | Modello di grano di legno |
| MT-D | MT-11555 | 0.006″ | 0,1524 mm | 9° | Modello di grano di legno coarse |
In che modo la struttura della stampo influisce sulla parte stampata ad iniezione?
La struttura della stampo svolge un ruolo cruciale nella definizione dell’estetica e della funzionalità delle parti stampate a iniezione. Influenza direttamente la rugosità della superficie e può portare a varie sfide di produzione se non gestito correttamente.
Ruolo della superficie della stampo nelle iniezioni
Il superficie di uno stampo è fondamentale nel determinare la qualità di una parte stampata ad iniezione. Durante il processo di stampaggio, il materiale plastico fuso trasmette la trama della superficie dello stampo al prodotto finale. Il grado di polacco sulla superficie dello stampo può influenzare l’adesione della vernice; una superficie altamente lucida si traduce in una finitura lucida che può essere più difficile per la vernice aderire, mentre una superficie strutturata offre un migliore incollaggio della vernice. Allo stesso modo, alcune texture possono ridurre al minimo la comparsa di imperfezioni come le linee di flusso, che sono linee visibili sulla superficie della parte modellata causate dalle velocità variabili a cui scorre la plastica fusa.
Raggiungere la rugosità della superficie desiderata
I processi di tessitura creano modelli specifici sullo stampo che vengono trasferiti sulla superficie della parte. Questi modelli possono variare da texture molto sottili che alterano leggermente la lucentezza della parte a texture pesanti che creano una rugosità notevole. La selezione della trama dovrebbe allinearsi con l’uso previsto della parte e le aspettative di qualità del prodotto finale. Ad esempio, una texture simile alla pelle può essere utilizzata negli interni automobilistici per una presa migliorata e una sensazione di lusso.
Problemi e soluzioni per le finiture di stampi comuni
Linee di flusso
Le linee di flusso appaiono come motivi ondulati o strisce off-color sulla superficie della parte stampata. Sono causati da variazioni nella velocità di raffreddamento del materiale mentre scorre attraverso lo stampo a velocità diverse.
Soluzioni:
- Aumentare la velocità di iniezione, la pressione e la temperatura del materiale per garantire che lo stampo si riempia prima del raffreddamento
- Intorno agli angoli dello stampo dove lo spessore della parete aumenta per mantenere costante la portata
- Ricollocare i punti di iniezione dello stampo per creare più distanza dal refrigerante dello stampo per evitare il raffreddamento precoce durante il flusso
Jetting
Il getto si manifesta come turbinii simili a vermi vicino a spesse aree di punto di iniezione. È causato da variazioni di temperatura all’interno del flusso del materiale, spesso a causa di punti di iniezione che sono troppo piccoli o velocità di iniezione che sono troppo veloci.
Soluzioni:
- Aumentare le dimensioni del punto di iniezione e cambiare i punti di iniezione laterali ai punti di iniezione a giro
- Ridurre la velocità di iniezione per evitare un eccessivo riscaldamento del materiale
segni di ritiro
I segni del lavandino sono piccole depressioni o fossette che appaiono in sezioni trasversali più spesse della parte. Si verificano quando la parte interna si raffredda e si restringe più rapidamente della parte esterna.
Soluzioni:
- Aumentare la pressione di iniezione e mantenere la pressione per garantire un imballaggio adeguato
- Aumentare la dimensione del punto di iniezione o cambiare la posizione del punto di iniezione
- Riprogettare la parte per avere uno spessore della parete più uniforme, con costole e boss non superiore al 60% dello spessore nominale
Come scegliere la finitura superficiale giusta per la parte stampata ad iniezione?
Rifinitura di superficie di corrispondenza con i requisiti del prodotto
L’uso finale del prodotto detta il opzioni di finitura superficiale. Per gli articoli che richiedono un’estetica elevata, come i prodotti di consumo, potrebbe essere necessaria una finitura lucida. Al contrario, le parti industriali possono beneficiare di finiture testurizzate per una migliore presa o aderenza alla vernice. Finiture SPI (La società degli standard dell’industria delle materie plastiche) come SPI A-2 viene spesso utilizzata quando è necessario uno smalto alto, mentre una finitura SPI C-1 potrebbe essere sufficiente per componenti non cosmetici.
Angolo di progetto
Incorporare l’angolo di bozza appropriato nel design della parte non è negoziabile per garantire il corretto rilascio dello stampo. Un angolo di sterzata più ripido faciliterà la demolding, che può consentire l’uso di texture più aggressive senza rischiare l’integrità delle parti.
Materiale di stampaggio
Il materiale di stampaggio scelto influenza la finitura superficiale raggiungibile. Le plastiche più dure possono raggiungere livelli di lucentezza più elevati, mentre i materiali più morbidi possono richiedere un approccio diverso per ottenere effetti simili. I progettisti di parti devono capire come il materiale interagisce con la finitura per soddisfare la qualità desiderata.
Costo utensili
Livelli più elevati di finitura superficiale aumentano i costi di lavorazione degli utensili grazie all’aumento dei tempi di lavorazione e lucidatura. I progettisti di prodotti devono bilanciare le esigenze estetiche con la fattibilità economica, tenendo presente che alcune finiture richiedono processi di lavorazione più complessi e laboriosi.
Materiale dello strumento della stampo
Il materiale dello stampo determina la sua longevità e il livello di dettaglio che può impartire. Per lunghe tirature di produzione o finiture altamente dettagliate, l’acciaio robusto per utensili è vantaggioso. Negli scenari in cui i risparmi sui costi sono di primaria importanza, possono essere utilizzati stampi in alluminio, con l’avvertenza che possono indossare più rapidamente o non raggiungere lo stesso livello di dettaglio dell’acciaio.







