
Was ist ein Oberflächenfinish beim Spritzgießen?
Beim Spritzgießverfahren kann das gewählte Oberflächenfinish sowohl das Erscheinungsbild als auch die Funktionalität des Endprodukts erheblich beeinflussen.
Definition des Oberflächenfinishs
Eine Oberflächenbeschaffenheit bezeichnet die Oberflächenstruktur eines Teils, das durch Spritzguss hergestellt wurde. Dazu gehören Glanzgrad, Rauheit und Muster der Formteiloberfläche. Das Finish hängt sowohl von der Qualität der Form als auch von den beim Spritzgießen verwendeten Materialien ab. Je nach Ausführung sind matte, strukturierte oder hochglänzende Oberflächen möglich. Sie werden durch unterschiedliche Nachbearbeitungsverfahren erzielt, etwa durch Polieren oder durch das Strukturieren der Form vor der Fertigung.
Bedeutung des Oberflächenfinishs beim Spritzgießen
Das Oberflächenfinish ist beim Spritzgießen entscheidend, weil es sich direkt auf das Erscheinungsbild und Funktionalität des Teils auswirkt.
Bedeutung für die Optik
- Ein glattes, glänzendes Finish (SPI-Klasse A) sorgt für eine hochwertige, polierte Optik und eignet sich für kosmetische Teile, Linsen und ähnliche Produkte.
- Seidenglänzende (SPI-Klasse B) und matte (SPI-Klasse C) Oberflächen können Fehler wie Fließlinien, Bindenähte und Werkzeugspuren kaschieren und so die Optik verbessern.
- Strukturierte Oberflächen (SPI-Klasse D) ermöglichen besondere Optiken wie Leder-, Holz- oder geometrische Muster.
Bedeutung für die Funktionalität
- Strukturierte Oberflächen verbessern die Griffigkeit und Rutschfestigkeit von Produkten wie Handgeräten oder Lenkrädern.
- Bestimmte Oberflächenfinishs verbessern die Haftung von Lacken und Etiketten auf der Formteiloberfläche.
- Strukturierungen lassen Gase aus der Form entweichen und können zur Herstellung von Hinterschneidungen verwendet werden.
- Die Oberflächenrauheit beeinflusst Reibung und Verschleißbeständigkeit, was für mechanische Teile wichtig sein kann.
Wie werden SPI-, VDI- und Mold-Tech-Oberflächenstandards angewendet?
Oberflächenstandards wie SPI und VDI legen die optische Qualität und Funktionalität von Formteilen anhand von Glanz-, Struktur- und Rauheitsparametern fest. Sie gewährleisten, dass die Oberflächen vorgegebene Kriterien erfüllen, die für Leistung und Optik des Produkts entscheidend sind.
Überblick über die SPI-Standards für Formoberflächen
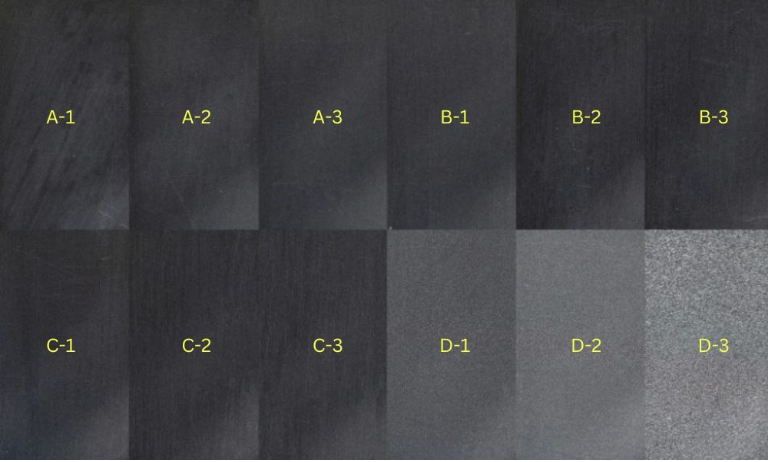
Die Society of the Plastics Industry (SPI) hat ein Klassifizierungssystem für Spritzguss-Oberflächenfinishs eingeführt. Es unterteilt die Finishs in glänzende (A), seidenglänzende (B), matte (C) und strukturierte Klassen (D), jeweils mit festgelegten Glanz- und Rauheitsgraden:
- SPI A steht für die höchste Stufe und erzeugt hochglanzpolierte Oberflächen. Dazu wird häufig aufwendig mit Diamantpaste poliert. Das eignet sich für Teile, bei denen eine hochwertige Optik entscheidend ist.
- SPI B bietet seidenglänzende Oberflächen, die durch feinere Schleifmittel und weniger intensives Polieren erzielt werden. Diese Finishs verbinden ansprechende Optik mit Wirtschaftlichkeit.
- SPI C bezeichnet ein standardmäßiges mattes Finish, das üblicherweise mit Steinschleifmitteln erzeugt wird.
- SPI D erzeugt stark strukturierte, nicht glänzende Oberflächen. Sie eignen sich für Teile, bei denen Griffigkeit oder geringe Reflexion gewünscht ist.
Über das gesamte Spektrum hinweg wird eine genau definierte Rauheit auf die Formoberfläche übertragen, damit das Teil das vorgesehene Erscheinungsbild erhält.
| SPI-Standard | Finish (Klasse) | Finish (Typ) | Finish-Verfahren | Typische Oberflächenrauheit (Ra µm) |
| A-1 | Glänzend | Hochglänzend | Klasse 3, Polieren mit Diamantpaste, Körnung 6000 | 0,012 bis 0,025 |
| A-2 | Glänzend | Stark glänzend | Klasse 6, Polieren mit Diamantpaste, Körnung 3000 | 0,025 bis 0,05 |
| A-3 | Glänzend | Normal glänzend | Klasse 15, Polieren mit Diamantpaste, Körnung 1200 | 0,05 bis 0,10 |
| B-1 | Seidenglänzend | Fein seidenglänzend | Schleifpapier, Körnung 600 | 0,05 bis 0,10 |
| B-2 | Seidenglänzend | Mittel seidenglänzend | Schleifpapier, Körnung 400 | 0,10 bis 0,15 |
| B-3 | Seidenglänzend | Normal seidenglänzend | Schleifpapier, Körnung 320 | 0,28 bis 0,32 |
| C-1 | Matt | Fein matt | Schleifstein, Körnung 600 | 0,35 bis 0,40 |
| C-2 | Matt | Mittel matt | Schleifstein, Körnung 400 | 0,45 bis 0,55 |
| C-3 | Matt | Normal matt | Schleifstein, Körnung 320 | 0,63 bis 0,70 |
| D-1 | Strukturiert | Seidenmatte Struktur | Glasperlen-Trockenstrahlen | 0,80 bis 1,00 |
| D-2 | Strukturiert | Stumpf strukturiert | Trockenstrahlen mit Oxidmittel, Körnung 240 | 1,00 bis 2,80 |
| D-3 | Strukturiert | Grob strukturiert | Trockenstrahlen mit Oxidmittel, Körnung 24 | 3,20 bis 18,0 |
VDI-3400-Standards verstehen
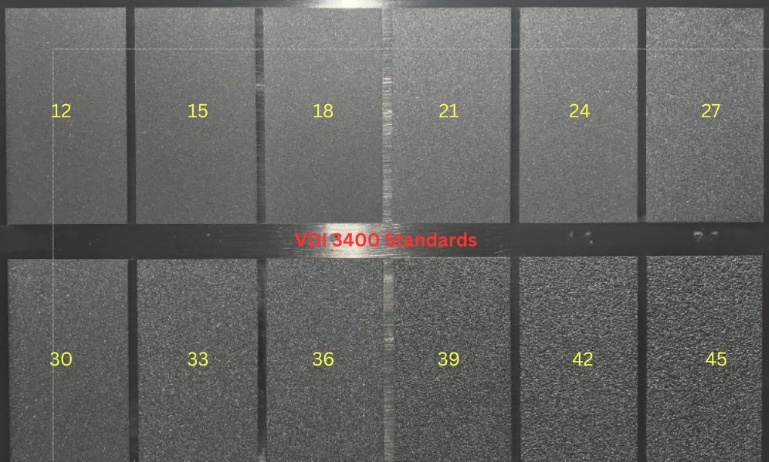
VDI 3400-Standards stammen vom Verein Deutscher Ingenieure. Diese Normen umfassen Oberflächenstrukturen von sehr glatt bis stark strukturiert und ermöglichen eine präzise Steuerung der haptischen und optischen Eigenschaften eines Spritzgussteils. Anders als SPI verwendet VDI 3400 eine Reihe von 3D-Formen mit verschiedenen Rauheitsgraden, die bestimmten Klassen entsprechen, etwa VDI 12 bis VDI 45. Diese physischen Muster ermöglichen einen einfachen Vergleich und eine unkomplizierte Auswahl. Die VDI-3400-Standards gelten für verschiedene Materialien und Verarbeitungstechniken und eignen sich besonders für komplexe, detailreiche Oberflächenstrukturen.
| VDI-Wert | Beschreibung | Anwendungen | Oberflächenrauheit (Ra µm) |
| VDI 12 | Schleifstein, Körnung 600 | Teile mit geringer Politur | 0.40 |
| VDI 15 | Schleifstein, Körnung 400 | Teile mit geringer Politur | 0.56 |
| VDI 18 | Glasperlen-Trockenstrahlen | Seidenmattes Finish | 0.80 |
| VDI 21 | Trockenstrahlen mit Oxidmittel, Körnung 240 | Mattes Finish | 1.12 |
| VDI 24 | Trockenstrahlen mit Oxidmittel, Körnung 240 | Mattes Finish | 1.60 |
| VDI 27 | Trockenstrahlen mit Oxidmittel, Körnung 240 | Mattes Finish | 2.24 |
| VDI 30 | Trockenstrahlen mit Oxidmittel, Körnung 24 | Mattes Finish | 3.15 |
| VDI 33 | Trockenstrahlen mit Oxidmittel, Körnung 24 | Mattes Finish | 4.50 |
| VDI 36 | Trockenstrahlen mit Oxidmittel, Körnung 24 | Mattes Finish | 6.30 |
| VDI 39 | Trockenstrahlen mit Oxidmittel, Körnung 24 | Mattes Finish | 9.00 |
| VDI 42 | Trockenstrahlen mit Oxidmittel, Körnung 24 | Mattes Finish | 12.50 |
| VDI 45 | Trockenstrahlen mit Oxidmittel, Körnung 24 | Mattes Finish | 18.00 |
Mold-Tech-Standards für Oberflächenfinishs
| Serie | Strukturnummer | Strukturtiefe (Zoll) | Strukturtiefe (mm) | Mindestentformungsschräge | Beschreibung |
| MT-A | MT-11010 | 0.001″ | 0,0254 mm | 1.5° | Feines, mattes Finish ähnlich wie geschliffener Sand |
| MT-A | MT-11020 | 0.0015″ | 0,0381 mm | 2.5° | Mittleres mattes Finish |
| MT-A | MT-11030 | 0.002″ | 0,0508 mm | 3° | Grobes mattes Finish |
| MT-A | MT-11040 | 0.003″ | 0,0762 mm | 4.5° | Sehr grobes mattes Finish |
| MT-A | MT-11050 | 0.0045″ | 0,1143 mm | 6.5° | Ausgeprägt mattes Finish |
| MT-B | MT-11200 | 0.003″ | 0,0762 mm | 4.5° | Geometrisches Muster |
| MT-B | MT-11210 | 0.0035″ | 0,0889 mm | 5.5° | Geometrisches Muster |
| MT-B | MT-11220 | 0.004″ | 0,1016 mm | 6° | Geometrisches Muster |
| MT-D | MT-11550 | 0.0045″ | 0,1143 mm | 6.5° | Holzmaserungsmuster |
| MT-D | MT-11555 | 0.006″ | 0,1524 mm | 9° | Grobe Holzmaserung |
Wie beeinflusst die Formstruktur das Spritzgussteil?
Die Formstruktur spielt eine entscheidende Rolle für Optik und Funktionalität von Spritzgussteilen. Sie beeinflusst direkt die Oberflächenrauheit und kann bei mangelhafter Auslegung verschiedene Fertigungsprobleme verursachen.
Die Rolle der Formoberfläche beim Spritzgießen
Die Formoberfläche ist entscheidend für die Qualität eines Spritzgussteils. Während des Formprozesses überträgt der geschmolzene Kunststoff die Oberflächenstruktur der Form auf das fertige Produkt. Der Poliergrad der Formoberfläche kann die Lackhaftung beeinflussen. Eine hochglanzpolierte Oberfläche ergibt ein glänzendes Finish, auf dem Lack möglicherweise schlechter haftet, während eine strukturierte Oberfläche bessere Lackhaftung bietet. Bestimmte Strukturen können außerdem Fehler wie Fließlinien kaschieren – sichtbare Linien auf der Formteiloberfläche, die durch unterschiedliche Fließgeschwindigkeiten des geschmolzenen Kunststoffs entstehen.
Gewünschte Oberflächenrauheit erzielen
Beim Strukturieren werden bestimmte Muster in die Form eingebracht und auf die Bauteiloberfläche übertragen. Sie reichen von sehr feinen Strukturen, die den Glanz leicht verändern, bis hin zu ausgeprägten Strukturen mit deutlich wahrnehmbarer Rauheit. Die gewählte Struktur sollte zum vorgesehenen Einsatz und zu den Qualitätsanforderungen des Endprodukts passen. Eine lederähnliche Struktur kann beispielsweise im Fahrzeuginnenraum für besseren Halt und eine hochwertige Haptik sorgen.
Häufige Probleme mit Formoberflächen und ihre Lösungen
Fließlinien
Fließlinien erscheinen als Wellenmuster oder andersfarbige Streifen auf der Formteiloberfläche. Sie entstehen durch unterschiedliche Abkühlgeschwindigkeiten des Materials, das mit verschiedenen Fließgeschwindigkeiten durch die Form strömt.
Lösungen:
- Erhöhen Sie Einspritzgeschwindigkeit, Druck und Materialtemperatur, damit die Form vor dem Abkühlen vollständig gefüllt wird.
- Runden Sie die Formecken an Stellen mit zunehmender Wandstärke ab, um die Fließgeschwindigkeit gleichmäßig zu halten.
- Versetzen Sie die Formanschnitte, damit sie weiter von der Formkühlung entfernt liegen und der Kunststoff während des Fließens nicht vorzeitig abkühlt.
Strahlbildung
Strahlbildung zeigt sich als wurmartige Wirbel in der Nähe dicker Anschnittbereiche. Sie wird durch Temperaturschwankungen im Materialfluss verursacht, häufig aufgrund zu kleiner Anschnitte oder zu hoher Einspritzgeschwindigkeit.
Lösungen:
- Vergrößern Sie den Anschnitt und ersetzen Sie Seitenanschnitte durch Überlappungsanschnitte.
- Verringern Sie die Einspritzgeschwindigkeit, um eine übermäßige Schererwärmung des Materials zu vermeiden.
Einfallstellen
Einfallstellen sind kleine Vertiefungen oder Dellen in dickeren Querschnittsbereichen des Teils. Sie entstehen, wenn der innere Bereich schneller abkühlt und schrumpft als der äußere.
Lösungen:
- Erhöhen Sie Einspritz- und Nachdruck, damit das Material ausreichend verdichtet wird.
- Vergrößern Sie den Anschnitt oder ändern Sie dessen Position.
- Gestalten Sie das Teil mit gleichmäßigerer Wandstärke neu. Rippen und Ansätze sollten höchstens 60 % der Nennwandstärke betragen.
Wie wählen Sie das richtige Oberflächenfinish für Ihr Spritzgussteil?
Oberflächenfinish an die Produktanforderungen anpassen
Der vorgesehene Einsatzzweck des Produkts bestimmt die möglichen Oberflächenfinishs. Für Produkte mit hohen optischen Anforderungen, etwa Konsumgüter, kann ein glänzendes Finish erforderlich sein. Industrielle Teile profitieren dagegen möglicherweise von einer Struktur, die Griffigkeit oder Lackhaftung verbessert. SPI-Finishs (Standards der Society of the Plastics Industry) wie SPI A-2 werden oft für hochglanzpolierte Oberflächen verwendet. Für nicht sichtbare Komponenten kann dagegen ein Finish der Klasse SPI C-1 ausreichen.
Entformungsschräge
Die passende Entformungsschräge muss in der Bauteilkonstruktion vorgesehen werden, damit sich das Teil ordnungsgemäß aus der Form löst. Eine größere Schräge erleichtert das Entformen und ermöglicht möglicherweise ausgeprägtere Oberflächenstrukturen, ohne die Bauteilintegrität zu gefährden.
Formwerkstoff
Der gewählte Formwerkstoff beeinflusst das erreichbare Oberflächenfinish. Härtere Kunststoffe können einen höheren Glanz erreichen, während weichere Werkstoffe möglicherweise ein anderes Vorgehen erfordern, um ähnliche Effekte zu erzielen. Konstrukteure müssen verstehen, wie das Material mit dem Finish zusammenwirkt, damit die gewünschte Qualität erreicht wird.
Werkzeugkosten
Höhere Oberflächenfinish-Anforderungen steigern die Werkzeugkosten, da mehr Zeit für Bearbeitung und Polieren benötigt wird. Konstrukteure müssen optische Anforderungen und Wirtschaftlichkeit gegeneinander abwägen. Manche Finishs erfordern aufwendigere und arbeitsintensivere Werkzeugprozesse.
Werkstoff des Formwerkzeugs
Der Werkstoff des Formwerkzeugs bestimmt seine Lebensdauer und die Detailgenauigkeit der übertragbaren Struktur. Für lange Produktionsläufe oder sehr detailreiche Finishs eignet sich robuster Werkzeugstahl. Wenn niedrige Kosten im Vordergrund stehen, können Aluminiumformen verwendet werden. Sie verschleißen jedoch möglicherweise schneller und erreichen nicht dieselbe Detailgenauigkeit wie Stahlformen.







