
¿Qué es un acabado superficial en el moldeo por inyección?
En el ámbito del proceso de moldeo por inyección, el acabado de la superficie elegida puede afectar significativamente tanto al aspecto como a la funcionalidad del producto final.
Definición de Acabado superficial
A acabado superficial se refiere a la textura de la superficie de una pieza que ha sido moldeo por inyección. Incluye el nivel de brillo, rugosidad y patrón impartido en la superficie de la pieza moldeada. Este acabado está determinado por la calidad del propio molde, así como por los materiales utilizados en el proceso de moldeo por inyección. Se pueden lograr varios acabados superficiales, incluyendo acabados mates, texturizados o altamente brillantes, que se logran a través de diferentes procesos de post-moldeo, tales como pulir o aplicar texturas al molde antes de la producción.
Importancia del acabado superficial en el moldeo por inyección
El acabado de la superficie en el moldeo por inyección es primordial porque impacta directamente en el apariencia y funcionalidad de la parte.
Importancia del atractivo visual
- Un acabado liso y brillante (grados SPI A) proporciona un aspecto pulido de alta gama adecuado para piezas cosméticas, lentes, etc.
- Los acabados semibrillantes (grados SPI B) y mate (grados SPI C) pueden ocultar imperfecciones como líneas de flujo, líneas de soldadura y marcas de herramientas para mejorar la apariencia.
- Los acabados con textura (grados SPI D) ofrecen opciones estéticas únicas como grano de cuero, grano de madera, patrones geométricos, etc.
Importancia para la funcionalidad
- Los acabados texturados pueden proporcionar mejor agarre y resistencia al deslizamiento para productos como dispositivos de mano, volantes, etc.
- Los acabados específicos pueden mejorar la adherencia de la pintura y la etiqueta en la superficie de la pieza moldeada.
- La texturización permite que los gases escapen del molde y se puede usar para crear rebajes.
- La rugosidad de la superficie afecta la fricción y la resistencia al desgaste que pueden ser importantes para las piezas mecánicas.
¿Cómo se aplican los estándares de acabado superficial SPI, VDI y tecnología de moldes?
Los estándares de acabado superficial como SPI y VDI definen la calidad cosmética y la funcionalidad de las piezas moldeadas especificando los parámetros de brillo, textura y rugosidad. Estas normas garantizan que las superficies cumplen criterios predeterminados cruciales para el rendimiento y el atractivo estético del producto.
Descripción general de los estándares de acabado de moldes SPI
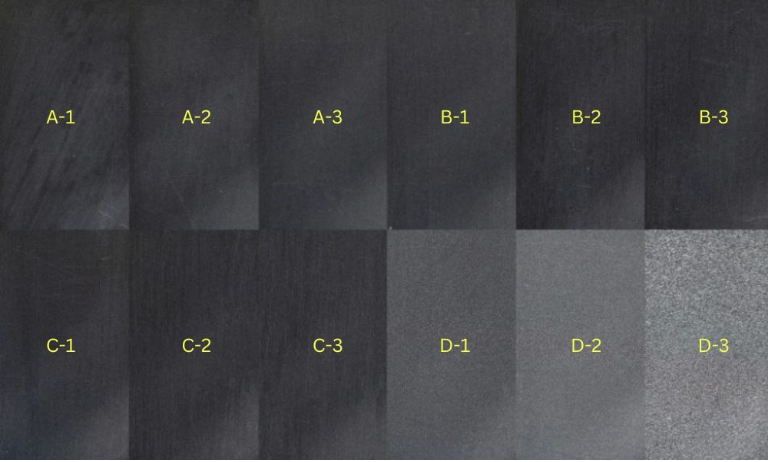
Los Sociedad de la Industria del Plástico (SPI) ha establecido un sistema de clasificación para los acabados superficiales del molde de inyección. Este sistema clasifica los acabados en brillante (A), semi-brillante (B), mate (C), y grados texturizados (D), cada uno con niveles especificados de brillo y rugosidad:
- SPI A es el pináculo, proporcionando acabados altamente pulidos y brillantes. A menudo implica el uso intensivo de mano de obra de pulido de diamantes, adecuado para piezas donde un aspecto premium es primordial.
- SPI B ofrece acabados semibrillantes, logrados a través de un lijado de grano más fino y un pulido menos intensivo. Estos acabados son un equilibrio entre atractivo estético y rentabilidad.
- SPI C refleja un acabado mate estándar, típicamente producido con abrasivos de piedra.
- SPI D crea las superficies más texturizadas y no brillantes, adecuadas para piezas donde se desean propiedades de agarre o no reflectantes.
A través de este espectro, se imparten valores exactos de rugosidad sobre la superficie del molde, asegurando que la pieza mantenga el aspecto deseado.
| Estándar SPI | Finalizar (Grado) | Acabado (tipo) | Método de acabado | Rugosidad superficial típica (Ra m) |
| A-1 | Brillante | Super alto brillante | Grado 3, 6000 adorno de diamante de agarre | 0,012 a 0,025 |
| A-2 | Brillante | Alto brillo | Grado 6, 3000 pulidor de diamante de grano | 0,025 a 0,05 |
| A-3 | Brillante | Brillo normal | Grado 15, 1200 grano diamante Buff | 0,05 a 0,10 |
| B-1 | Semi-Glossy | Fine Semi-Glossy | Papel de grano 600 | 0,05 a 0,10 |
| B-2 | Semi-Glossy | Medio semibrillante | Papel de grano 400 | 0.10 a 0.15 |
| B-3 | Semi-Glossy | Semibrillante normal | 320 Papel de grano | 0.28 a 0.32 |
| C-1 | Mate | Mate fino | 600 piedra de grano | 0.35 a 0.40 |
| C-2 | Mate | Mate medio | Piedra de grano 400 | 0.45 a 0.55 |
| C-3 | Mate | Mate normal | 320 Piedra de grano | 0.63 a 0.70 |
| D-1 | Texturizado | Satén texturizado | Grano de vidrio de explosión seca | 0.80 a 1.00 |
| D-2 | Texturizado | Texturizado sin brillo | Explosión seca 240 óxido | 1.00 a 2.80 |
| D-3 | Texturizado | Textura áspera | Explosión seca 24 óxido | 3.20 a 18.0 |
Comprender los estándares VDI 3400
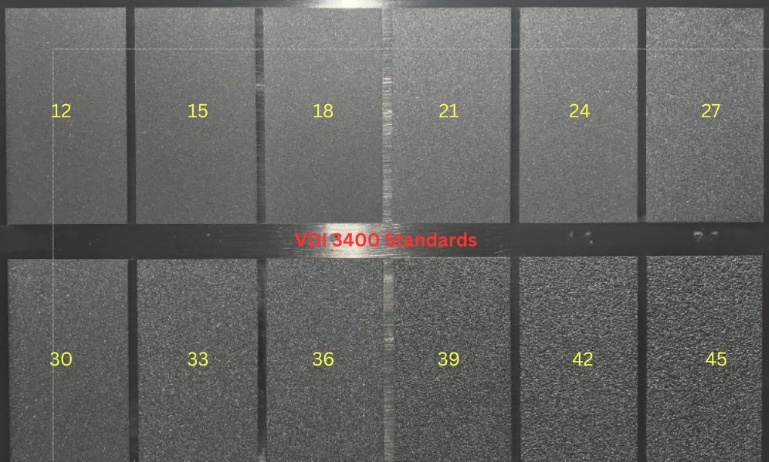
VDI 3400 Las normas se originan a partir del Verein Deutscher Ingenieure, Asociación de Ingenieros Alemanes. Estos estándares encapsulan una gama de texturas desde muy lisas hasta altamente texturizadas, lo que permite un control preciso sobre las cualidades táctiles y visuales de la pieza moldeada por inyección. A diferencia de SPI, VDI 3400 utiliza un conjunto de moldes 3D que exhiben diferentes niveles de rugosidad correspondientes a grados específicos, tales como VDI 12 a VDI 45. Estas muestras físicas permiten una comparación y selección sencillas. Los estándares VDI 3400 se aplican a diversos materiales y técnicas de procesamiento y son particularmente adecuados para lograr texturas complejas y detalladas.
| Valor VDI | Descripción | Aplicaciones | Rugosidad de la superficie (Ra m) |
| VDI 12 | 600 Piedra | Piezas de pulido bajas | 0.40 |
| VDI 15 | 400 Piedra | Piezas de pulido bajas | 0.56 |
| VDI 18 | Grano de vidrio de explosión seca | Acabado satinado | 0.80 |
| VDI 21 | Explosión seca 240 óxido | Acabado sin brillo | 1.12 |
| VDI 24 | Explosión seca 240 óxido | Acabado sin brillo | 1.60 |
| VDI 27 | Explosión seca 240 óxido | Acabado sin brillo | 2.24 |
| VDI 30 | Explosión seca 24 óxido | Acabado sin brillo | 3.15 |
| VDI 33 | Explosión seca 24 óxido | Acabado sin brillo | 4.50 |
| VDI 36 | Explosión seca 24 óxido | Acabado sin brillo | 6.30 |
| VDI 39 | Explosión seca 24 óxido | Acabado sin brillo | 9.00 |
| VDI 42 | Explosión seca 24 óxido | Acabado sin brillo | 12.50 |
| VDI 45 | Explosión seca 24 óxido | Acabado sin brillo | 18.00 |
Estándares de acabado superficial de Mold-tech
| Serie | Número de textura | Profundidad de la textura (pulgada) | Profundidad de textura (mm) | Ángulo de tiro mínimo | Descripción |
| MT-A | MT-11010 | 0.001″ | 0,0254 mm | 1.5° | Fino acabado arenoso mate |
| MT-A | MT-11020 | 0.0015″ | 0,0381 mm | 2.5° | Acabado mate medio |
| MT-A | MT-11030 | 0.002″ | 0,0508 mm | 3° | Acabado mate grueso |
| MT-A | MT-11040 | 0.003″ | 0,0762 mm | 4.5° | Acabado mate muy grueso |
| MT-A | MT-11050 | 0.0045″ | 0,1143 mm | 6.5° | Acabado mate agresivo |
| MT-B | MT-11200 | 0.003″ | 0,0762 mm | 4.5° | Patrón geométrico |
| MT-B | MT-11210 | 0.0035″ | 0,0889 mm | 5.5° | Patrón geométrico |
| MT-B | MT-11220 | 0.004″ | 0,1016 mm | 6° | Patrón geométrico |
| MT-D | MT-11550 | 0.0045″ | 0,1143 mm | 6.5° | Patrón de grano de madera |
| MT-D | MT-11555 | 0.006″ | 0,1524 mm | 9° | Patrón de grano de madera grueso |
¿Cómo afecta la textura del molde a la pieza moldeada por inyección?
La textura del molde juega un papel crucial en la definición de la estética y la funcionalidad de las piezas moldeadas por inyección. Influye directamente en la rugosidad de la superficie y puede conducir a varios desafíos de producción si no se maneja adecuadamente.
Papel de la superficie del molde en las inyecciones
Los superficie de un molde es primordial en la determinación de la calidad de una pieza moldeada por inyección. Durante el proceso de moldeo, el material plástico fundido transporta la textura de la superficie del molde al producto final. El grado de polaco en la superficie del molde puede afectar la adherencia de la pintura; una superficie altamente pulida da como resultado un acabado brillante que puede ser más difícil de adherir para la pintura, mientras que una superficie texturizada ofrece una mejor unión de pintura. De manera similar, ciertas texturas pueden minimizar la aparición de imperfecciones tales como líneas de flujo, que son líneas visibles en la superficie de la parte moldeada causadas por las velocidades variables a las que fluye el plástico fundido.
Lograr la rugosidad superficial deseada
Los procesos de texturado crean patrones específicos en el molde que se transfieren a la superficie de la pieza. Estos patrones pueden variar desde texturas muy finas que alteran ligeramente el brillo de la pieza hasta texturas pesadas que crean una rugosidad notable. La selección de la textura debe alinearse con el uso previsto de la pieza y las expectativas de calidad del producto final. Por ejemplo, se puede usar una textura similar al cuero en interiores de automóviles para un agarre mejorado y una sensación lujosa.
Problemas comunes de acabados de moldes y soluciones
Líneas de flujo
Las líneas de flujo aparecen como patrones ondulados o rayas fuera de color en la superficie de la pieza moldeada. Son causados por variaciones en la velocidad de enfriamiento del material a medida que fluye a través del molde a diferentes velocidades.
Soluciones:
- Aumente la velocidad de inyección, la presión y la temperatura del material para garantizar que el molde se llene antes de enfriarse
- Redondee las esquinas del molde donde aumenta el grosor de la pared para mantener el caudal constante
- Reubicar las entradas del molde para crear más distancia del refrigerante del molde para evitar el enfriamiento temprano durante el flujo
Chorros
El chorro se manifiesta como remolinos parecidos a gusanos cerca de las áreas gruesas de la entrada. Es causada por variaciones de temperatura dentro del flujo de material, a menudo debido a entradas que son demasiado pequeñas o velocidades de inyección que son demasiado rápidas.
Soluciones:
- Aumentar el tamaño de la entrada y cambiar las entradas laterales a las entradas laterales
- Reducir la velocidad de inyección para evitar el calentamiento por cizallamiento excesivo del material
Hundimiento marcas
Las marcas de hundimiento son pequeñas depresiones o hoyuelos que aparecen en secciones transversales más gruesas de la pieza. Ocurren cuando la porción interna se enfría y se contrae más rápidamente que la porción externa.
Soluciones:
- Aumentar la presión de inyección y mantener la presión para garantizar un embalaje adecuado
- Aumentar el tamaño de la entrada o cambiar la posición de la entrada
- Rediseñar la pieza para que tenga un espesor de pared más uniforme, con nervaduras y salientes que no superen el 60% del espesor nominal.
¿Cómo elegir el acabado de superficie adecuado para su pieza moldeada por inyección?
Acabado de superficie coincidente con los requisitos del producto
El uso final del producto dicta el Opciones de acabado superficial. Para artículos que requieren una alta estética, tales como productos de consumo, puede ser necesario un acabado brillante. Por el contrario, las piezas industriales pueden beneficiarse de acabados texturizados para mejorar el agarre o la adherencia de la pintura. Acabados SPI (Sociedad de los estándares de la industria de plásticos) como SPI A-2 se utilizan a menudo cuando se necesita un alto pulido, mientras que un acabado SPI C-1 podría ser suficiente para los componentes no cosméticos.
Borrador de ángulo
Incorporar el ángulo de calado apropiado en el diseño de la pieza no es negociable para garantizar la liberación adecuada del molde. Un ángulo de inclinación más pronunciado facilitará el desmoldeo, lo que puede permitir el uso de texturas más agresivas sin arriesgar la integridad de la pieza.
Material de moldeo
El material de moldeo elegido influye en el acabado superficial alcanzable. Los plásticos más duros pueden lograr niveles de brillo más altos, mientras que los materiales más blandos pueden requerir un enfoque diferente para lograr efectos similares. Los diseñadores de piezas deben entender cómo el material interactúa con el acabado para cumplir con la calidad deseada.
Costo de utillaje
Los niveles más altos de acabado de la superficie elevan los costos de herramientas debido al aumento del tiempo de mecanizado y pulido. Los diseñadores de productos deben equilibrar los requisitos estéticos con la viabilidad económica, teniendo en cuenta que ciertos acabados requieren procesos de herramental más intrincados y laboriosos.
Material de la herramienta del molde
El material de la herramienta de moldeo determina su longevidad y el nivel de detalle que puede impartir. Para tiradas de producción largas o acabados muy detallados, el acero para herramientas robusto es beneficioso. En escenarios donde los ahorros de costos son primordiales, se pueden usar moldes de aluminio, con la advertencia de que pueden desgastarse más rápidamente o no lograr el mismo nivel de detalle que el acero.







