
Mi a felületi minőség a fröccsöntésben?
A fröccsöntési folyamatban a választott felületi minőség jelentősen befolyásolhatja a késztermék megjelenését és funkcionalitását.
A felületi minőség meghatározása
A felületi minőség az alkatrész felületének textúráját jelenti, miután azt fröccsöntéssel gyártották. Magában foglalja a fröccsöntött alkatrész felületének fényességét, érdességét és mintázatát. A felületi minőséget maga a szerszám minősége, valamint a fröccsöntési eljárás során felhasznált anyagok határozzák meg. Különböző felületi minőségek érhetők el, például matt, texturált vagy magasfényű kivitel, amelyeket különféle utólagos eljárásokkal, például polírozással vagy a szerszám gyártás előtti textúrázásával alakítanak ki.
A felületi minőség jelentősége a fröccsöntésben
A fröccsöntés során elért felületi minőség kulcsfontosságú, mivel közvetlenül befolyásolja az alkatrész megjelenését és funkcionalitását .
A vizuális megjelenés jelentősége
- A sima, fényes felület (SPI A fokozatok) prémium, polírozott megjelenést kölcsönöz, ezért kozmetikai termékek alkatrészeihez, lencsékhez és hasonlókhoz ideális.
- A félfényes (SPI B fokozatok) és matt (SPI C fokozatok) felületek elrejthetik az olyan hibákat, mint az áramlási és hegesztési vonalak, illetve a szerszámnyomok, így javítják a megjelenést.
- A texturált felületek (SPI D fokozatok) egyedi esztétikai lehetőségeket kínálnak, például bőr-, famintázatot vagy geometrikus mintákat.
A funkcionalitás jelentősége
- A texturált felületek jobb fogást és csúszásgátlást biztosíthatnak például kézi eszközökön, kormánykerekeken és hasonló termékeken.
- Bizonyos felületi kialakítások javíthatják a festék és a címkék tapadását a fröccsöntött alkatrész felületén.
- A textúrázás lehetővé teszi a gázok távozását a szerszámból, és alámetszések kialakítására is használható.
- A felületi érdesség hatással van a súrlódásra és a kopásállóságra, ami a mechanikai alkatrészek esetében fontos lehet.
Hogyan alkalmazzák az SPI, VDI és Mold-tech felületi minőségi szabványokat?
Az olyan felületi minőségi szabványok, mint az SPI és a VDI, a fényesség, a textúra és az érdesség paramétereinek meghatározásával írják le a fröccsöntött alkatrészek esztétikai minőségét és funkcionalitását. Ezek a szabványok biztosítják, hogy a felületek megfeleljenek a termék teljesítménye és esztétikai megjelenése szempontjából alapvető, előre meghatározott kritériumoknak.
Az SPI szerszámfelületi minőségi szabványok áttekintése
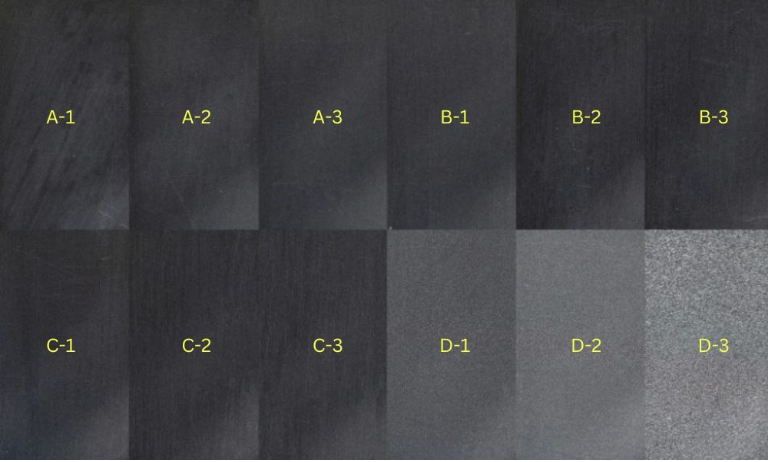
A Society of the Plastics Industry (SPI) osztályozási rendszert dolgozott ki a fröccsöntő szerszámok felületi minőségének meghatározására. A rendszer a felületeket fényes (A), félfényes (B), matt (C) és texturált (D) fokozatokba sorolja, amelyekhez meghatározott fényességi és érdességi értékek tartoznak:
- Az SPI A jelenti a csúcsminőséget, rendkívül polírozott, fényes felületekkel. Gyakran munkaigényes gyémántpolírozással készül, és olyan alkatrészekhez alkalmas, amelyeknél kiemelten fontos a prémium megjelenés.
- Az SPI B félfényes felületet biztosít, amely finomabb szemcséjű csiszolással és kevésbé intenzív polírozással készül. Ezek a felületek esztétikai megjelenés és költséghatékonyság szempontjából egyaránt jó kompromisszumot jelentenek.
- Az SPI C szabványos matt felületet jelöl, amelyet jellemzően kőalapú csiszolóanyagokkal alakítanak ki.
- Az SPI D biztosítja a legtexturáltabb, nem fényes felületeket, amelyek olyan alkatrészekhez alkalmasak, ahol fontos a jó fogás vagy a fényvisszaverődés elkerülése.
A skála minden fokozatához pontos érdességi értékek tartoznak a szerszám felületén, így az alkatrész a kívánt megjelenést kapja.
| SPI-szabvány | Felületi minőség (fokozat) | Felületkezelés (típus) | Felületkezelési módszer | Jellemző felületi érdesség (Ra µm) |
| A-1 | Fényes | Szupermagas fényű | 3. fokozat, 6000-es szemcseméretű gyémántpolírozás | 0,012–0,025 |
| A-2 | Fényes | Magasfényű | 6. fokozat, 3000-es szemcseméretű gyémántpolír | 0.025–0.05 |
| A-3 | Fényes | Normál fényes | 15. fokozat, 1200-as szemcseméretű gyémántpolír | 0.05–0.10 |
| B-1 | Félfényes | Finom félfényes | 600-as szemcseméretű papír | 0.05–0.10 |
| B-2 | Félfényes | Közepes félfényes | 400-as szemcseméretű papír | 0.10–0.15 |
| B-3 | Félfényes | Normál félfényes | 320-as szemcseméretű papír | 0.28–0.32 |
| C-1 | Matt | Finom matt | 600-as szemcseméretű kő | 0.35–0.40 |
| C-2 | Matt | Közepesen matt | 400-as szemcseméretű kő | 0.45–0.55 |
| C-3 | Matt | Normál matt | 320-as szemcseméretű kő | 0.63–0.70 |
| D-1 | Textúrált | Szaténos textúrájú | Száraz szórás üveggyönggyel | 0.80–1.00 |
| D-2 | Textúrált | Fakó textúrájú | Száraz szórás, 240-es oxid | 1.00–2.80 |
| D-3 | Textúrált | Durván textúrált | Száraz szórás, 24-es oxid | 3.20–18.0 |
A VDI 3400 szabvány megértése
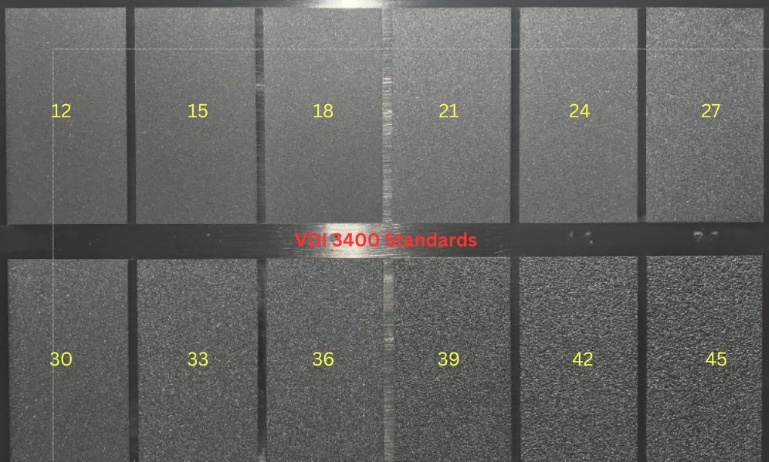
VDI 3400 szabványai a Verein Deutscher Ingenieure, vagyis a Német Mérnökök Szövetségének előírásai. A szabvány a nagyon simától a kifejezetten textúráltig terjedő felületeket foglal magában, lehetővé téve a fröccsöntött alkatrészek tapintási és vizuális tulajdonságainak pontos szabályozását. Az SPI-től eltérően a VDI 3400 különböző érdességi fokozatokat képviselő, háromdimenziós formák készletét használja, például a VDI 12–VDI 45 tartományban. Ezek a fizikai minták megkönnyítik az összehasonlítást és a választást. A VDI 3400 szabványok különböző anyagokra és feldolgozási technikákra alkalmazhatók, és különösen alkalmasak összetett, részletgazdag textúrák kialakítására.
| VDI-érték | Leírás | Alkalmazások | Felületi érdesség (Ra µm) |
| VDI 12 | 600-as kő | Alacsony fényű alkatrészek | 0.40 |
| VDI 15 | 400-as kő | Alacsony fényű alkatrészek | 0.56 |
| VDI 18 | Száraz szórás üveggyönggyel | Szaténfelület | 0.80 |
| VDI 21 | Száraz szórás, 240-es oxid | Fakó felület | 1.12 |
| VDI 24 | Száraz szórás, 240-es oxid | Fakó felület | 1.60 |
| VDI 27 | Száraz szórás, 240-es oxid | Fakó felület | 2.24 |
| VDI 30 | Száraz szórás, 24-es oxid | Fakó felület | 3.15 |
| VDI 33 | Száraz szórás, 24-es oxid | Fakó felület | 4.50 |
| VDI 36 | Száraz szórás, 24-es oxid | Fakó felület | 6.30 |
| VDI 39 | Száraz szórás, 24-es oxid | Fakó felület | 9.00 |
| VDI 42 | Száraz szórás, 24-es oxid | Fakó felület | 12.50 |
| VDI 45 | Száraz szórás, 24-es oxid | Fakó felület | 18.00 |
Mold-tech felületminőségi szabványok
| Sorozat | Textúraszám | Textúramélység (hüvelyk) | Textúramélység (mm) | Minimális huzatszög | Leírás |
| MT-A | MT-11010 | 0.001″ | 0,0254 mm | 1,5° | Finom, matt, homokszerű felület |
| MT-A | MT-11020 | 0.0015″ | 0,0381 mm | 2,5° | Közepesen matt felület |
| MT-A | MT-11030 | 0.002″ | 0,0508 mm | 3° | Durva matt felület |
| MT-A | MT-11040 | 0.003″ | 0,0762 mm | 4,5° | Nagyon durva matt felület |
| MT-A | MT-11050 | 0.0045″ | 0,1143 mm | 6,5° | Erősen matt felület |
| MT-B | MT-11200 | 0.003″ | 0,0762 mm | 4,5° | Geometrikus mintázat |
| MT-B | MT-11210 | 0.0035″ | 0,0889 mm | 5,5° | Geometrikus mintázat |
| MT-B | MT-11220 | 0.004″ | 0,1016 mm | 6° | Geometrikus mintázat |
| MT-D | MT-11550 | 0.0045″ | 0,1143 mm | 6,5° | Famintázat |
| MT-D | MT-11555 | 0.006″ | 0,1524 mm | 9° | Durva famintázat |
Hogyan befolyásolja a forma felületi textúrája a fröccsöntött alkatrészt?
A forma felületi textúrája kulcsfontosságú a fröccsöntött alkatrészek esztétikai megjelenésének és funkcionalitásának meghatározásában. Közvetlenül befolyásolja a felületi érdességet, és megfelelő kezelés nélkül különféle gyártási problémákhoz vezethet.
A forma felületének szerepe a fröccsöntésben
A forma felülete alapvetően meghatározza a fröccsöntött alkatrész minőségét. A fröccsöntés során az olvadt műanyag átveszi a forma felületének textúráját, amely így megjelenik a készterméken. A forma felületének polírozottsága befolyásolhatja a festék tapadását: a tükörfényes felületre nehezebben tapad a festék, míg a texturált felület jobb festéktapadást biztosít. Bizonyos textúrák emellett csökkenthetik az olyan hibák láthatóságát, mint például a folyási csíkok, amelyek az olvadt műanyag eltérő áramlási sebessége miatt alakulnak ki az alkatrész felületén.
A kívánt felületi érdesség elérése
A textúrázási eljárások meghatározott mintázatokat hoznak létre a formán, amelyek átkerülnek az alkatrész felületére. Ezek a nagyon finom, az alkatrész fényességét csak kissé módosító textúráktól a jól érzékelhető érdességet létrehozó durva textúrákig terjedhetnek. A textúra kiválasztásakor figyelembe kell venni az alkatrész tervezett felhasználását és a késztermékkel szemben támasztott minőségi elvárásokat. Az autók belső tereiben például bőrszerű textúrát alkalmazhatnak a jobb tapadás és a luxusérzet érdekében.
Gyakori formafelületi hibák és megoldásaik
Folyási csíkok
A folyási csíkok hullámos mintázatként vagy eltérő színű sávokként jelennek meg a fröccsöntött alkatrész felületén. Akkor keletkeznek, ha az anyag a forma különböző részein eltérő sebességgel áramlik, és emiatt változik a hűlési sebessége.
Megoldások:
- Növelje a fröccsöntési sebességet és nyomást, valamint az anyag hőmérsékletét, hogy a forma még az anyag lehűlése előtt megteljen
- A falvastagság növekedésénél kerekítse le a forma sarkait, hogy egyenletes maradjon az áramlási sebesség
- Helyezze át a beömlőnyílásokat úgy, hogy távolabb kerüljenek a forma hűtőközegétől, így az anyag áramlás közben nem hűl le idő előtt
Sugárképződés
A sugárképződés a vastag beömlési területek közelében féregszerű örvények formájában jelentkezik. Az anyagáramlás hőmérséklet-ingadozásai okozzák; ennek gyakori oka a túl kicsi beömlőnyílás vagy a túl nagy fröccsöntési sebesség.
Megoldások:
- Növelje a beömlőnyílás méretét, és az oldalsó beömlőket alakítsa át átlapoló beömlőkké
- Csökkentse a fröccsöntési sebességet, hogy elkerülje az anyag túlzott nyírási felmelegedését
Beszívódási nyomok
A beszívódási nyomok az alkatrész vastagabb keresztmetszetein megjelenő kis bemélyedések vagy gödröcskék. Akkor keletkeznek, amikor a belső rész gyorsabban hűl le és zsugorodik össze, mint a külső rész.
Megoldások:
- Növelje a fröccsöntési és az utónyomást a megfelelő tömörítés biztosításához
- Növelje a beömlőnyílás méretét, vagy módosítsa annak helyzetét
- Tervezze át az alkatrészt egyenletesebb falvastagsággal; a bordák és a kiemelkedések vastagsága ne haladja meg a névleges falvastagság 60%-át
Hogyan válassza ki a megfelelő felületi minőséget fröccsöntött alkatrészéhez?
A felületi minőség igazítása a termékkövetelményekhez
A termék végfelhasználása határozza meg a felületi megmunkálás lehetőségeit. A magas esztétikai minőséget igénylő termékeknél, például fogyasztási cikkeknél, fényes felületre lehet szükség. Az ipari alkatrészeknél ezzel szemben előnyös lehet a texturált felület, amely jobb tapadást vagy festéktapadást biztosít. SPI-felületi minőségeket (a Műanyagipari Társaság szabványai) – például az SPI A-2-t – gyakran alkalmazzák, ha magas fokú polírozásra van szükség, míg a nem esztétikai célú alkatrészekhez elegendő lehet az SPI C-1 felületi minőség.
Tervezési lejtés
A megfelelő tervezési lejtés beépítése az alkatrész kialakításába elengedhetetlen a megfelelő szerszámkiemeléshez. A nagyobb lejtés megkönnyíti a kiemelést, így agresszívebb textúrák is alkalmazhatók az alkatrész épségének veszélyeztetése nélkül.
Fröccsöntőanyag
A választott fröccsöntőanyag befolyásolja az elérhető felületi minőséget. A keményebb műanyagok fényesebb felületet eredményezhetnek, míg a lágyabb anyagok hasonló hatás eléréséhez eltérő megközelítést igényelhetnek. Az alkatrész tervezőinek ismerniük kell az anyag és a felületi megmunkálás kölcsönhatását ahhoz, hogy elérjék a kívánt minőséget.
Szerszámköltség
A magasabb felületi minőség növeli a szerszámköltséget, mivel több időt igényel a megmunkálás és a polírozás. A terméktervezőknek össze kell hangolniuk az esztétikai elvárásokat a gazdaságossággal, figyelembe véve, hogy bizonyos felületi minőségek bonyolultabb és munkaigényesebb szerszámgyártási folyamatokat követelnek meg.
A szerszám anyaga
A szerszám anyaga meghatározza annak élettartamát és az általa kialakítható részletgazdagságot. Hosszú gyártási sorozatokhoz vagy különösen részletgazdag felületekhez előnyös a nagy szilárdságú szerszámacél. Ha a költségcsökkentés elsődleges szempont, alumíniumszerszám is használható, azzal a kompromisszummal, hogy gyorsabban kophat, és nem biztos, hogy olyan részletgazdag felületet ad, mint az acél.







