
Какво е повърхностен завършък в Инжекционно фолио?
В областта на процеса на инжектиране избраният повърхностен завършек може значително да повлияе както на външния вид, така и на функционалността на крайния продукт.
Определяне на повърхностния резултат
Повърхностното покритие описва текстурата на повърхността на детайл, произведен чрез шприцване. То включва степента на гланц, грапавостта и шарката върху формования детайл. Покритието зависи както от качеството на самата форма, така и от материалите, използвани при шприцването. Могат да се постигнат различни покрития — матови, текстурирани или силно гланцови — чрез различни последващи процеси, например полиране или нанасяне на текстура върху формата преди производството.
Значението на повърхността при поставяне на инжекцията
Повърхността завършва при инжектиране е от първостепенно значение, тъй като тя оказва пряко влияние върху външния вид и функционалност на тази част.
Важност за визуални призиви
- Гладък, блестящ завършек (разред SPI A) осигурява висок и полиран вид подходящ за козметични части, лещи и т.н.
- Полуглас (SPI B класове) и мат (SPI C класове) завършеци могат да скрият несъвършенства като течение на линии, заварени линии, и марки за подобряване на външния вид.
- Текстурираните завършеци (СПИ D класове) предлагат уникални естетични опции като кожено зърно, дървозърнест, геометрични модели и др.
Значение за функционирането
- Текстуираните завършеци могат да осигурят подобрена устойчивост на хващане и плъзгане за продукти като ръчни устройства, колела и др.
- Специфичните завършеци могат да подобрят боя и етикетиране на адхезията върху оформената част повърхност.
- Текстурирането позволява на газовете да излизат от формата и може да се използва за създаване на подрези.
- Повърхностната грубост засяга триене и устойчивост на носене, което може да бъде важно за механични части.
Как се прилагат SPI, VDI и Mold-tech Повърхностни Стандарти?
Повърхностни стандарти като SPI и VDI определят козметичното качество и функционалност на оформените части, като посочват параметрите на гланц, текстура и грубост. Тези стандарти гарантират, че повърхностите отговарят на предварително определени критерии, от решаващо значение за производителността и естетическото обжалване на продукта.
Преглед на стандартите за завършека на SPI
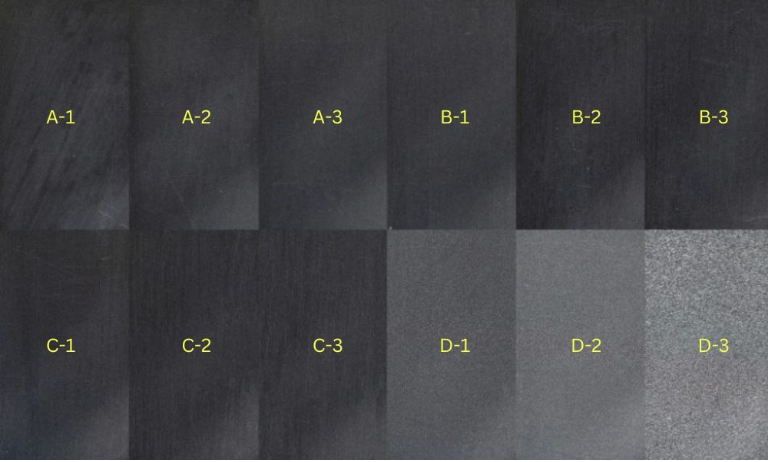
Society of the Plastics Industry (SPI) е установила система за класификация на повърхностните покрития на шприцформите. Тя ги разделя на гланцови (A), полугланцови (B), матови (C) и текстурирани (D) класове, всеки с определени нива на гланц и грапавост:
- SPI A е върхът, осигуряващ високо полирани, лъскави завършеци. Често включва работна интензивна употреба на диаманти, подходящи за части, където премиум външния вид е от първостепенно значение.
- SPI B предлага полугласиращи завършеци, постигнати чрез по-фино стъргане и по-малко интензивно полиране. Тези завършеци са баланс на естетически облаги и разходна ефективност.
- SPI C отразява стандартна матирана завършека, обикновено произведена с каменни абразиви.
- SPI D създава най-структурните, негласиращи повърхности, подходящи за части, където са желани сцепление или нерефлективни свойства.
В целия този диапазон върху повърхността на формата се задават точни стойности на грапавостта, за да се гарантира, че детайлът ще запази предвидения външен вид.
| Стандарт SPI | Приключване (степен) | Приключване (тип) | Метод на завършване | Типична повърхностна грубост (Ra μm) |
| А-1 | Блясък | Супер високо лъскаво | 3 степен, 6000 GIT диамантна буфа | 0.012 до 0.025 |
| А-2 | Блясък | Високо лъскаво | Степен No6, 3000 Grit Diamond Buff | 0.025 до 0.05 |
| А-3 | Блясък | Нормален блясък | Степен #15, 1200 Грит диамант Buff | 0,05 до 0.10 |
| Б-1 | Полуглъскаво | Готино полуглъскаво | 600 Грит хартия | 0,05 до 0.10 |
| В-2 | Полуглъскаво | Среден полуглъщащ се | 400 Грит хартия | 0.10 до 0.15 |
| Б-3 | Полуглъскаво | Нормален полуглъскав | 320 Грит хартия | 0,28 до 0,32 |
| С-1 | Мате | Фина мат | 600 Грит Стоун | 0.35 до 0.40 |
| С-2 | Мате | Среден мет | 400 Грит Стоун | 0,45 до 0,55 |
| С-3 | Мате | Нормален мат | 320 Камък от рога | 0,63 до 0,70 |
| Д-1 | Текстурирано | Насищане на текст | Сухо стъклено зърно | 0,80 до 1.00 |
| Д-2 | Текстурирано | Задушено текстиране | Сух взрив #240 Оксид | 1.00 до 2.80 |
| Д-3 | Текстурирано | Грубо текстирано | Сух взрив #24 Оксид | 3.20—18.0 |
Разбиране на ВДИ 3400 Стандарта
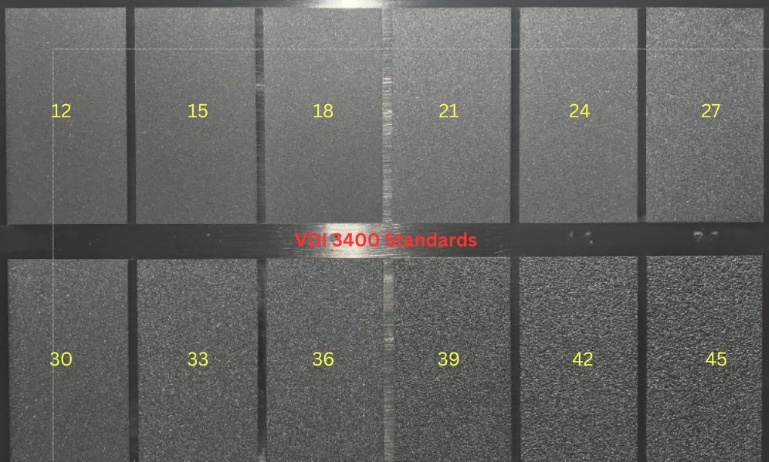
VDI 3400 стандарти произхождат от Verein Deutscher Ingenieure, Асоциация на германските инженери. Тези стандарти са сбор от текстури от много гладки до високо текстурирани, които позволяват точен контрол върху тактилните и визуалните качества на инжекционната форма. За разлика от SPI, VDI 3400 използва набор от 3D молби, които показват различни нива на грубост, съответстващи на специфичните оценки, като VDI 12 до VDI 45. Тези физически проби позволяват прецизно сравнение и селекция. ВДИ 3400 стандарти се прилагат за различни материали и техники за обработка и са особено подходящи за постигане на сложни и подробни текстури.
| Стойност на VDI | Описание | Приложения | Повърхностна грубост (Ra μm) |
| ВДИ 12 | 600 Камък | Ниски лакирани части | 0.40 |
| ВДИ 15 | 400 Камък | Ниски лакирани части | 0.56 |
| ВДИ 18 | Сухо стъклено зърно | Завършено със сатен | 0.80 |
| ВДИ 21 | Сух взрив # 240 Оксид | Матов финиш | 1.12 |
| ВДИ 24 | Сух взрив # 240 Оксид | Матов финиш | 1.60 |
| ВДИ 27 | Сух взрив # 240 Оксид | Матов финиш | 2.24 |
| ВДИ 30 | Сухо абразивно бластиране # 24 Oxide | Матов финиш | 3.15 |
| ВДИ 33 | Сухо абразивно бластиране # 24 Oxide | Матов финиш | 4.50 |
| ВДИ 36 | Сухо абразивно бластиране # 24 Oxide | Матов финиш | 6.30 |
| ВДИ 39 | Сухо абразивно бластиране # 24 Oxide | Матов финиш | 9.00 |
| ВДИ 42 | Сухо абразивно бластиране # 24 Oxide | Матов финиш | 12.50 |
| ВДИ 45 | Сухо абразивно бластиране # 24 Oxide | Матов финиш | 18.00 |
Стандарти за завършване на повърхността
| Серия | Текстурно число | Дълбочина на текстурата (инч) | Дълбочина на текстурата (mm) | Минимален проект на агол | Описание |
| MT-A | MT-11010 | 0.001″ | 0.0254 mm | 1.5° | Фина матирана пясъчна завършека |
| MT-A | МТ-11020 | 0.0015″ | 0.0381 mm | 2.5° | Средно матово завършено |
| MT-A | МТ-11030 | 0.002″ | 0,0508 mm | 3° | Завършена груба мата |
| MT-A | МТ-11040 | 0.003″ | 0.0762 mm | 4.5° | Много грубо матово завършено |
| MT-A | МТ-11050 | 0.0045″ | 0.1143 mm | 6.5° | Агресивна матова завършека |
| MT-B | MT-11200 | 0.003″ | 0.0762 mm | 4.5° | Геометричен модел |
| MT-B | МТ-11210 | 0.0035″ | 0.0889 mm | 5.5° | Геометричен модел |
| MT-B | МТ-11220 | 0.004″ | 0,1016 mm | 6° | Геометричен модел |
| MT-D | МТ-11550 | 0.0045″ | 0.1143 mm | 6.5° | Образец на дървесно зърно |
| MT-D | МТ-11555 | 0.006″ | 0.1524 mm | 9° | Образец на грубо дървесно зърно |
Как Mold текстурата повлиява на частта за инжектиране?
Мрлявата текстура играе ключова роля в определянето на естетиката и функционалността на инжекциите, оформени части. То директно влияе на грубостта на повърхността и може да доведе до различни производствени предизвикателства, ако не се управлява правилно.
Роля на Mold Surface в инжекции
Повърхността на формата е от първостепенно значение за качеството на шприцвания детайл. По време на формоването разтопената пластмаса пренася текстурата на повърхността на формата върху крайното изделие. Степента на полиране на формата може да влияе върху сцеплението на боята: силно полираната повърхност осигурява гланцово покритие, към което боята може да се закрепва по-трудно, докато текстурираната повърхност осигурява по-добро сцепление. По подобен начин някои текстури могат да прикрият несъвършенства като линии на потока — видими следи по повърхността на формования детайл, причинени от различната скорост на движение на разтопената пластмаса.
Постигането на желаната повърхностна грубост
Процесите на текстуриране създават определени шарки върху формата, които се пренасят върху повърхността на детайла. Те варират от много фини текстури, които леко променят гланца, до груби текстури, създаващи осезаема грапавост. Изборът трябва да съответства на предназначението на детайла и очакванията за качеството на крайното изделие. Например в интериора на автомобил може да се използва текстура, подобна на кожа, за по-добър захват и по-луксозно усещане.
Общият молд довършва въпроси и решения
Течещи линии
Линиите на потока се проявяват като вълнообразни шарки или ивици с различен цвят по повърхността на формования детайл. Причиняват се от различната скорост на охлаждане на материала, докато той протича с различна скорост през формата.
Решения:
- Увеличете скоростта и налягането на впръскване и температурата на материала, за да се запълни формата преди охлаждането.
- Заоблете ъглите на формата там, където дебелината на стената се увеличава, за да поддържате постоянен дебит.
- Преместете затворите на формата така, че да са по-далеч от охлаждащия флуид и да се предотврати преждевременно охлаждане по време на потока.
Двигател
Двигателят се манифестира като червей-като завъртания близо до дебели порти области. То се причинява от температурни вариации в рамките на материалния поток, често поради порти, които са твърде малки или инжекционни скорости, които са твърде бързо.
Решения:
- Увеличете размера на затвора и заменете страничните затвори с припокриващи се затвори.
- Намалете скоростта на инжектиране, за да се предотврати прекомерното отопление на материала
Марки
Маркировките са малки депресии или дупки, които се появяват в по-дебели напречни секции на частта. Те се появяват, когато вътрешната част се охлади и свива по-бързо от външната част.
Решения:
- Повишете налягането в инжекцията и задържане на налягането, за да се осигури правилното опаковане
- Увеличете размера на затвора или променете местоположението му.
- Пренастройване на частта, за да има по-еднаква дебелина на стената, с ребра и босове, непревишаващи 60% от номиналната дебелина
Как да изберете правилната повърхност финал за инжекцията си изместена част?
Съответствие на повърхността Завършване с изисквания за продукта
Крайната употреба на продукта налага възможностите за завършване на повърхността. За продукти, изискващи висока естетика, като потребителски продукти, може да се наложи гланцово завършване.Впрочем, индустриалните части могат да се възползват от текстурираните завършеци за подобряване на сцеплението или придържането към боя. SPI завършва (социалност на стандартите на Пластичната промишленост) като SPI A-2 често се използват, когато е необходимо високо полиране, докато SPI C-1 завършване може да е достатъчно за некосметични компоненти.
Проектиране на агол
Включването на подходящ ъгъл на наклон в конструкцията на детайла е задължително за правилното му освобождаване от формата. По-големият ъгъл улеснява изваждането и може да позволи използването на по-изразени текстури, без да се застрашава целостта на детайла.
Материал за намотаване
Избраният моделиращ материал влияе върху постигането на повърхността. По-силната пластмаса може да постигне по-високи нива на гланц, а по-меките материали могат да изискват различен подход за постигане на подобни ефекти. Частични дизайнери трябва да разберат как материалът взаимодейства с финала, за да отговарят на желаното качество.
Разходи за инструментиране
По-високите нива на повърхността повишават разходите за повдигане поради повишеното време на манекениране и полиране. Дизайнерите на продукти трябва да балансират естетическите изисквания с икономическата жизнеспособност, като имат предвид, че някои завършеци изискват по-сложни и трудоемки процеси на натрупване.
Материал на инструмента за замърсяване
Материалът на инструменталната екипировка определя нейния експлоатационен живот и нивото на детайлност, което може да се постигне. При дълги производствени серии или много детайлно покритие е подходяща здрава инструментална стомана. Когато основен приоритет е намаляването на разходите, могат да се използват алуминиеви форми, но те може да се износят по-бързо или да не осигурят същата детайлност като стоманените.







