
사출 성형에서 표면 마감은 무엇입니까?
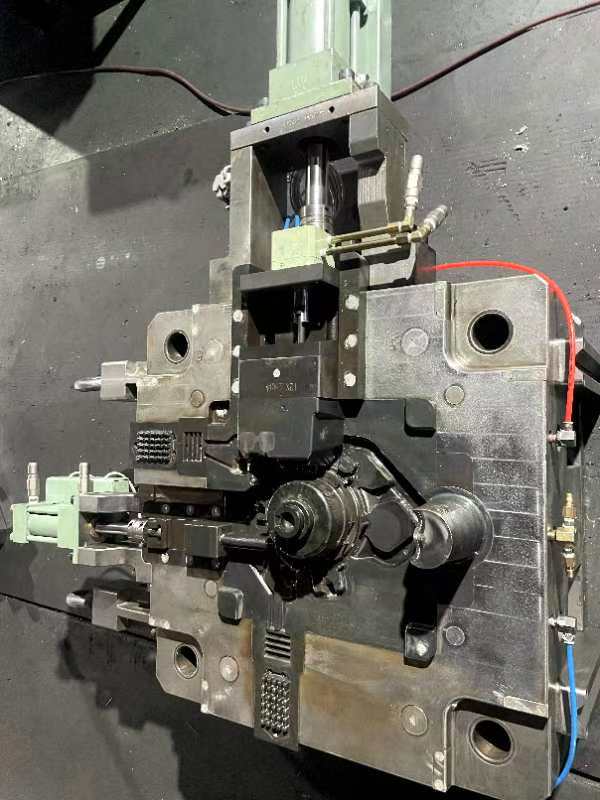
사출 성형 공정의 영역에서 선택한 표면 마감은 최종 제품의 외관과 기능에 크게 영향을 줄 수 있습니다.
표면 마감의 정의
A 표면 마무리 주입 성형을 통해 제조 된 부품의 표면의 질감을 참조 하십시오. 그것은 광택, 거칠기, 및 성형 부품의 표면에 부여 하는 패턴의 수준을 포함 합니다. 이 마무리 사출 성형 공정에 사용 되는 재료 뿐만 아니라 금형 자체의 품질에 의해 결정 됩니다. 다양 한 표면 마무리, 매트, 질감, 또는 높은 광택 마무리를 포함 하 여 같은 포스트 연마 과정을 통해 달성 된다.
사출 성형에서 표면 마감의 중요성
사출 성형의 표면 마감은 외관 및 부품의 기능에 직접적인 영향을 미치기 때문에 가장 중요합니다.
시각적 호소력의 중요성
- 매끄럽고 광택있는 마감 (SPI A 등급)은 화장품 부품, 렌즈 등에 적합한 고급 광택 모양을 제공합니다.
- 세미글로스(SPI B 등급) 및 매트(SPI C 등급) 마감은 플로우 라인, 용접 라인 및 툴링 마크와 같은 결함을 숨길 수 있어 외관을 개선합니다.
- 질감 마감 (SPI D 등급)은 가죽 곡물, 우드 그레인, 기하학적 패턴 등과 같은 독특한 미적 옵션을 제공합니다.
기능의 중요성
- 짜임새 끝은 소형 장치, 핸들, 등 같이 제품을 개량한 그립과 미끄러짐 저항을 제공할 수 있습니다.
- 특정 마감재는 성형 부품 표면에 페인트 및 라벨 접착력을 향상시킬 수 있습니다.
- 텍스쳐링은 가스가 금형에서 벗어날 수 있게 하며 언더컷을 만드는 데 사용할 수 있습니다.
- 표면 거칠기는 기계적 부품에 중요할 수 있는 마찰 및 내마모성에 영향을 미칩니다.
SPI, VDI 및 Mold-tech 표면 마감 표준은 어떻게 적용됩니까?
SPI 및 VDI와 같은 표면 마감 표준은 광택, 질감 및 거칠기 매개 변수를 지정하여 성형 부품의 미용 품질과 기능을 정의합니다. 이러한 표준은 표면이 제품의 성능과 미적 매력에 중요한 미리 정해진 기준을 충족하도록 보장합니다.
SPI 금형 마감 표준 개요
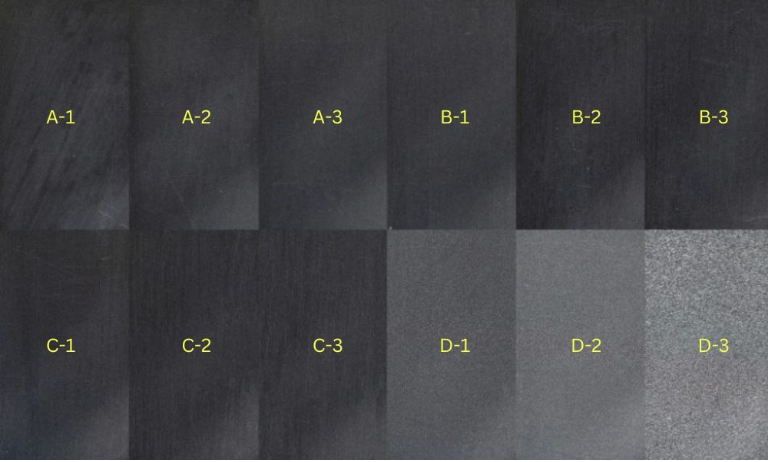
플라스틱 산업 협회 (SPI) & nbsp; 사출 금형 표면 마감을위한 분류 시스템을 구축했습니다. 이 시스템은 광택 (A), 반 광택 (B), 무광택 (C) 및 질감 (D) 등급으로 마감을 분류합니다. 각각 광택과 거칠기의 특정 수준 :
- SPI A는 최고급으로 광택이 나는 광택 마감재를 제공합니다. 그것은 종종 다이아몬드 버프의 노동 집약적 인 사용을 포함하며, 프리미엄 룩이 가장 중요한 부분에 적합합니다.
- SPI B는 더 정밀한 모래 모래 모래로 덮고는 그리고 보다 적게 집중적인 닦기를 통해 달성된 반 광택 있는 끝을 제안합니다. 이 끝은 심미적인 호소 및 비용 효과성의 균형입니다.
- SPI C는 일반적으로 석재 연마재로 제작되는 표준 매트 마감을 반영합니다.
- SPI D는 가장 질감이 좋고 광택이 없는 표면을 만들어 그립 또는 비반사 특성을 원하는 부품에 적합합니다.
이 스펙트럼 전반에 걸쳐 금형 표면에 정확한 거칠기 값이 부여되어 부품이 의도 된 외관을 유지하도록합니다.
| SPI 표준 | 끝 (급료) | 끝 (유형) | 마무리 방법 | 전형적인 표면 거칠기 (Ra μm) |
| A-1 | 광택 있는 | 최고 높은 광택 있는 | 급료 #3의 6000의 모래 다이아몬드 담황색 | 0.012에서 0.025 |
| A-2 | 광택 있는 | 높은 광택 | 급료 #6, 3000 모래 다이아몬드 담황색 | 0.025에서 0.05 |
| A-3 | 광택 있는 | 지금 연락 | 급료 #15, 1200년 모래 다이아몬드 담황색 | 0.05에서 0.10 |
| B-1에서 | 세미글로시 | 좋은 반 광택 | 600 모래 종이 | 0.05에서 0.10 |
| B-2 | 세미글로시 | 중간 반 광택 | 400 모래 종이 | 0.10에서 0.15 |
| B-3 | 세미글로시 | 일반 반광택 | 320 모래 종이 | 0.28에서 0.32 |
| C-1 | 매트 | 좋은 매트 | 600 그릿 스톤 | 0.35에서 0.40 |
| C-2 | 매트 | 중간 매트 | 400 모래 돌 | 0.45에서 0.55 |
| C-3 | 매트 | 정상적인 매트 | 320 모래 돌 | 0.63에서 0.70 |
| D-1 | 텍스처 | 새틴 질감 | 드라이 블라스트 유리 구슬 | 0.80에서 1.00 |
| D-2 | 텍스처 | Dull 텍스처 | 건조한 돌풍 #240 산화물 | 1.00 받는 사람 2.80 |
| D-3 | 텍스처 | 거친 텍스처 | 건조한 돌풍 #24 산화물 | 3.20에서 18.0 |
VDI 3400 표준 이해
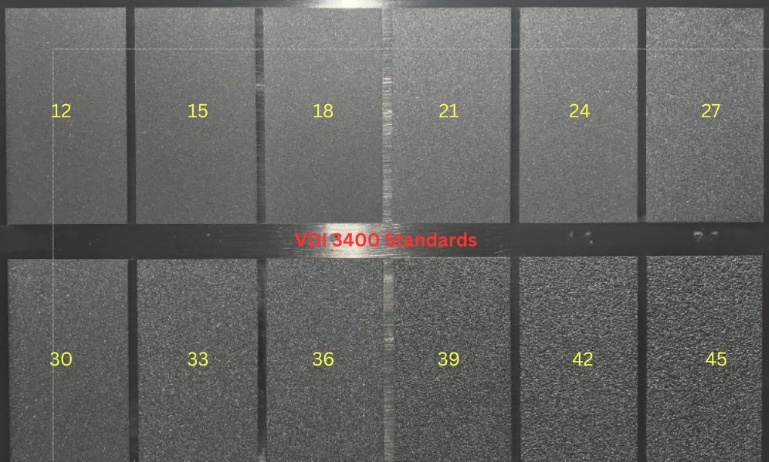
VDI 3400 표준은 Verein Deutscher Ingenieure, 즉 독일 엔지니어 협회에서 제정했습니다. 이 표준은 매우 매끄러운 표면부터 질감이 뚜렷한 표면까지 다양한 질감을 포괄하여, 사출 성형 부품의 촉감과 시각적 특성을 정밀하게 제어할 수 있게 합니다. SPI와 달리 VDI 3400은 거칠기 수준이 서로 다른 3D 금형 세트를 사용하며, 각 거칠기는 VDI 12부터 VDI 45까지와 같은 특정 등급에 대응합니다. 이러한 실물 샘플을 통해 표면을 쉽게 비교하고 선택할 수 있습니다. VDI 3400 표준은 다양한 재료와 가공 기술에 적용되며, 복잡하고 세밀한 질감을 구현하는 데 특히 적합합니다.
| VDI 가치 | 설명 | 적용 분야 | 표면 거칠기 (Ra μm) |
| VDI 12에서 | 600 돌 | 낮은 폴란드어 부품 | 0.40 |
| VDI 15에서 | 400 돌 | 낮은 폴란드어 부품 | 0.56 |
| VDI 18에서 | 드라이 블라스트 유리 구슬 | 공단 끝 | 0.80 |
| VDI 21에는 | 건조한 돌풍 # 240 산화물 | 무광 마감 | 1.12 |
| VDI 24에서 | 건조한 돌풍 # 240 산화물 | 무광 마감 | 1.60 |
| VDI 27에서 | 건조한 돌풍 # 240 산화물 | 무광 마감 | 2.24 |
| VDI 30에서 | 건식 블라스팅 # 24 Oxide | 무광 마감 | 3.15 |
| VDI 33에는 | 건식 블라스팅 # 24 Oxide | 무광 마감 | 4.50 |
| VDI 36에는 | 건식 블라스팅 # 24 Oxide | 무광 마감 | 6.30 |
| VDI 39에는 | 건식 블라스팅 # 24 Oxide | 무광 마감 | 9.00 |
| VDI 42에서 | 건식 블라스팅 # 24 Oxide | 무광 마감 | 12.50 |
| VDI 45에는 | 건식 블라스팅 # 24 Oxide | 무광 마감 | 18.00 |
Mold-tech 표면 마감 표준
| 시리즈 | 텍스처 번호 | 텍스처 깊이 (inch) | 짜임새 깊이 (mm) | 최소 초안 각도 | 설명 |
| MT-A 시리즈 | MT-11010에서 | 0.001″ | 0.0254 mm | 1.5° | 좋은 광택이 없는 모래 같이 끝 |
| MT-A 시리즈 | MT-11020에서 | 0.0015″ | 0.0381 mm | 2.5° | 중간 매트 마무리 |
| MT-A 시리즈 | 모델: MT-11030 | 0.002″ | 0.0508 mm | 3° | 거친 광택이 없는 끝 |
| MT-A 시리즈 | MT-11040에서 | 0.003″ | 0.0762 mm | 4.5° | 매우 거친 매트 마무리 |
| MT-A 시리즈 | 모델: MT-11050 | 0.0045″ | 0.1143 밀리미터 | 6.5° | 공격적인 광택이 없는 끝 |
| MT-B에서 | 모델: MT-11200 | 0.003″ | 0.0762 mm | 4.5° | 기하학적 패턴 |
| MT-B에서 | MT-11210에는 | 0.0035″ | 0.0889 mm | 5.5° | 기하학적 패턴 |
| MT-B에서 | 모델 번호: MT-11220 | 0.004″ | 0.1016 mm | 6° | 기하학적 패턴 |
| 공장 투어 | MT-11550 시리즈 | 0.0045″ | 0.1143 밀리미터 | 6.5° | 품질 관리 |
| 공장 투어 | MT-11555에서 | 0.006″ | 0.1524 밀리미터 | 9° | 콘택트 렌즈 |
Mold Texture는 사출 성형 부품에 어떤 영향을 미칩니 까?
금형 텍스처는 사출 성형 부품의 미학과 기능을 정의하는 데 중요한 역할을합니다. 표면 거칠기에 직접적인 영향을 미치고 제대로 관리하지 않으면 다양한 생산 과제를 초래할 수 있습니다.
주입에서 금형 표면의 역할
사출 성형 부품의 품질을 결정하는 데있어 금형 표면의 표면이 가장 중요합니다. 성형 공정 중에 용융 플라스틱 재료는 금형 표면의 질감을 최종 제품으로 전달합니다. 금형 표면의 광택 및 표면이 페인트 접착에 영향을 줄 수 있습니다. 고광택 표면은 페인트가 부착하기가 더 어려울 수있는 광택 마감을 초래하는 반면, 질감이 있는 표면은 페인트 접합을 최소화 할 수 있습니다.
원하는 표면 거칠기 달성
텍스쳐링 프로세스는 몰드에 특정 패턴을 만들어 부품 표면에 전달합니다. 이러한 패턴은 부품의 광택을 약간 변경하는 매우 미세한 질감에서 눈에 띄는 거칠기를 만드는 무거운 질감까지 다양합니다. 질감의 선택은 부품의 의도 된 사용 및 최종 제품의 품질 기대치와 일치해야합니다. 예를 들어, 가죽과 같은 질감은 자동차 인테리어에서 그립과 고급스러운 느낌을 향상시키기 위해 사용될 수 있습니다.
공통 금형은 문제와 솔루션을 완료
플로우 라인
흐름 라인은 성형 부품의 표면에 물결 모양 패턴 또는 오프 색상 줄무늬로 나타납니다. 그들은 다른 속도로 금형을 통해 흐를 때 재료의 냉각 속도의 차이에 의해 발생합니다.
해결 방법:
- 냉각하기 전에 금형 충전을 보장하기 위해 사출 속도, 압력 및 재료 온도를 증가
- 유속을 일정하게 유지하기 위해 벽 두께가 증가하는 금형의 모서리 둘레
- 유동 중 조기 냉각을 방지하려면 금형 냉각수와의 거리가 더 멀어지도록 금형 게이트를 재배치합니다.
제트
제팅은 게이트가 두꺼운 부위 주변에 벌레 모양의 소용돌이 자국으로 나타납니다. 이는 재료 유동 내 온도 편차 때문에 발생하며, 게이트가 너무 작거나 사출 속도가 지나치게 빠를 때 흔히 나타납니다.
해결 방법:
- 게이트 크기를 키우고 사이드 게이트를 랩 게이트로 변경합니다.
- 재료의 과도한 전단 가열을 방지하기 위해 사출 속도 감소
수채 표
수채 표는 부속의 더 두꺼운 단면에서 나타나는 작은 불경기 또는 보조개입니다. 그들은 안 부분이 외부 부분 보다는 빨리 식고 긴축할 때 생깁니다.
해결 방법:
- 적절한 포장을 보장하기 위해 사출 압력을 높이고 압력을 유지하십시오
- 게이트 크기를 키우거나 게이트 위치를 변경합니다.
- 늑골과 두목이 더 획일한 벽 간격이, 명목상 간격의 60%를 초과하지 않기 위하여 부속을 재설계하십시오
사출 성형 부품에 적합한 표면 마감을 선택하는 방법은 무엇입니까?
제품 요구 사항과 일치하는 표면 마감
제품의 최종 사용은 지상 끝 선택권을 지시합니다. 소비자 제품과 같은 높은 감성론을 요구하는 품목을 위해 광택 있는 끝은 필요할지도 모릅니다. 반대로, 산업 부속은 개량한 그립 또는 페인트 부착을 위한 짜임새 끝으로부터 혜택을 받을지도 모릅니다. SPI finishs SPI A-2 같이 (플라스틱 기업 기준의 사회)는 높은 광택이 필요할 때 수시로 이용됩니다, 그러나 SPI C-1 끝은 non-com를 위해 충분할지도 모릅니다.
초안 각도
적절한 드래프트 각도를 부품 설계에 통합하는 것은 적절한 금형 출시를 보장하기 위해 협상 할 수 없습니다. 더 가파른 드래프트 각도는 쉽게 탈형 할 수있어 부품 무결성을 위험에 빠뜨리지 않고보다 공격적인 텍스처를 사용할 수 있습니다.
몰딩 재료
선택한 성형 재료는 달성 가능한 표면 마무리에 영향을 미칩니다. 더 단단한 플라스틱은 더 높은 광택 수준을 달성 할 수 있지만 더 부드러운 재료는 유사한 효과를 얻기 위해 다른 접근 방식이 필요할 수 있습니다. 부품 설계자는 재료가 원하는 품질을 충족시키기 위해 마감재와 어떻게 상호 작용하는지 이해해야합니다.
툴링 비용
더 높은 수준의 표면 마감은 가공 및 연마 시간 증가로 인해 공구 비용을 상승시킵니다. 제품 설계자는 미적 요구 사항과 경제적 타당성의 균형을 유지해야하며 특정 마감은보다 복잡하고 노동 집약적 인 툴링 프로세스를 필요로 함을 명심해야합니다.
금형 공구 재료
금형 공구 재료는 수명과 그것이 부여 할 수있는 세부 수준을 결정합니다. 긴 생산 실행 또는 매우 상세한 마무리의 경우, 강력한 공구강이 유용합니다. 비용 절감이 가장 중요한 시나리오에서는 알루미늄 금형을 사용할 수 있으며, 더 빨리 착용하거나 강철과 동일한 수준의 세부 사항을 달성하지 못할 수도 있습니다.







