
Ce este un finisaj de suprafață în topirea injecției?
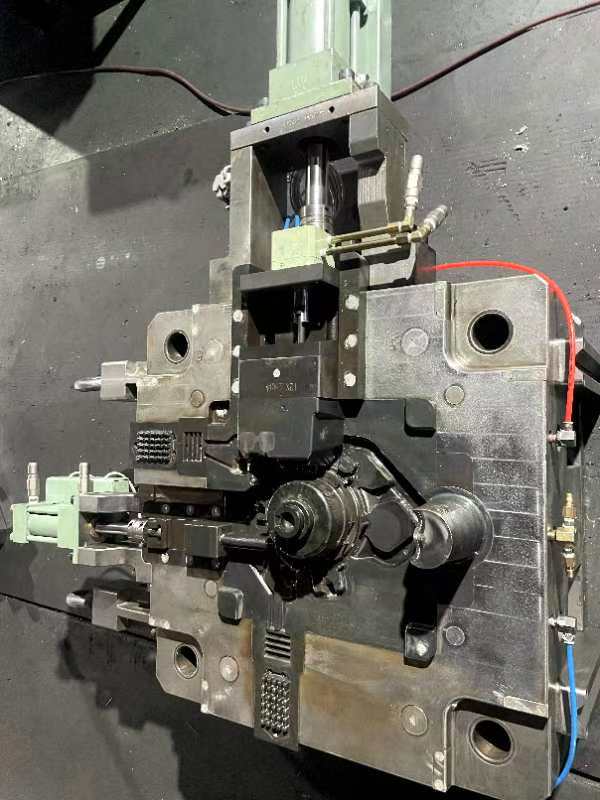
În domeniul procesului de injectare, finisajul de suprafață ales poate afecta semnificativ atât aspectul, cât și funcționalitatea produsului final.
Definirea finisajului suprafeţei
Finisajul suprafeței se referă la textura suprafeței unei piese fabricate prin turnare prin injecție. Acesta include nivelul de luciu, rugozitatea și modelul imprimat pe suprafața piesei turnate. Finisajul depinde de calitatea matriței și de materialele utilizate în proces. Se pot obține diverse finisaje, inclusiv mate, texturate sau foarte lucioase, prin diferite procese post-turnare, precum lustruirea sau texturarea matriței înainte de producție.
Importanţa finisării suprafeţei în muls
Finisajul suprafeţei în mulajul injecţiei este esenţial deoarece are impact direct asupra aspectului şi funcţionalităţii părţii.
Importanța pentru apelul vizual
- Un finisaj neted, lucios (grade SPI A) oferă un aspect high-end, lustruit potrivit pentru piese cosmetice, lentile, etc.
- Finisajele semi-gloss (grade SPI B) și mat (grade SPI C) pot ascunde imperfecțiuni cum ar fi liniile de curgere, liniile sudate, și semne de scule pentru a îmbunătăți aspectul.
- Finisaje texturate (grade SPI D) oferă opțiuni estetice unice, cum ar fi grăunte din piele, lemn, modele geometrice, etc.
Importanța pentru funcționalitate
- Finisajele texturate pot oferi o mai bună rezistență la prindere și alunecare pentru produse precum dispozitive portabile, roți de direcție etc.
- Finisajele specifice pot spori aderenţa vopselei şi etichetei pe suprafaţa părţii modelate.
- Texturarea permite evacuarea gazelor din matriță și poate fi folosită pentru a crea subdecupări.
- Duritatea suprafeţei afectează frecarea şi rezistenţa la uzură, care pot fi importante pentru piesele mecanice.
Cum sunt aplicate standardele de finisare a suprafeţei SPI, VDI şi Mold-tech?
Standardele de finisare a suprafeţei, cum ar fi SPI şi VDI definesc calitatea şi funcţionalitatea cosmetică a pieselor modelate prin specificarea parametrilor de luciu, textură şi rugozitate. Aceste standarde asigură faptul că suprafeţele îndeplinesc criteriile prestabilite esenţiale pentru performanţa produsului şi recursul estetic.
Prezentare generală a standardelor de finisare SPI Mold
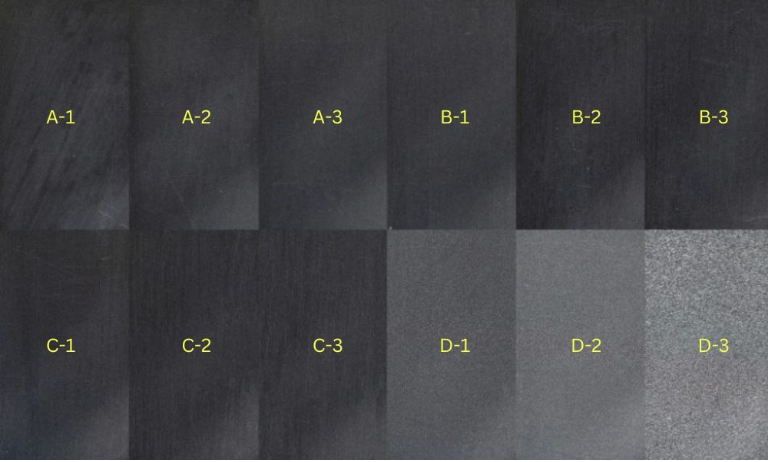
Societatea Industriei Materialelor Plastice (SPI) a stabilit un sistem de clasificare a finisajelor suprafeței matrițelor de injecție. Sistemul clasifică finisajele în lucioase (A), semilucioase (B), mate (C) și texturate (D), fiecare având niveluri specifice de luciu și rugozitate:
- SPI A este vârful, oferind finisaje foarte lustruite, lucioase. De multe ori implică utilizarea intensivă a buferii cu diamante, potrivite pentru piese în cazul în care un aspect premium este primordial.
- SPI B ofera finisaje semi-glossy, obtinute prin slefuire mai fina si lustruire mai putin intensiva. Aceste finisaje sunt un echilibru de atractie estetica si eficienta cost-eficacitate.
- SPI C reflectă un finisaj standard mat, de obicei produs cu abraziuni din piatră.
- SPI D creează cele mai texturate, suprafeţe ne-glossy, potrivite pentru piesele în care sunt dorite aderenţă sau proprietăţi non-reflectorizante.
În acest spectru, suprafața matriței primește valori exacte de rugozitate, asigurând păstrarea aspectului dorit al piesei.
| Standard SPI | Final (Grad) | Final (tip) | Metoda de finisare | Duritatea tipică a suprafeţei (Ra μm) |
| A-1 | Glossy | Super mare luciu | Gradul #3, 6000 Grit Diamond Buff | 0.012 până la 0.025 |
| A-2 | Glossy | Glossy ridicat | Grad #6, 3000 Grit Diamond Buff | 0.025 până la 0.05 |
| A-3 | Glossy | Glossy normal | Gradul #15, 1200 Grit Diamond Buff | 0.05 până la 0.10 |
| B-1 | Semi-Glossy | Semi-Glossy fină | Hârtie abrazivă cu granulație 600 | 0.05 până la 0.10 |
| B-2 | Semi-Glossy | Semi-Glossy medie | Hârtie abrazivă cu granulație 400 | De la 0,10 la 0,15 |
| B-3 | Semi-Glossy | Semi-Glossy normal | Hârtie abrazivă cu granulație 320 | De la 0,28 la 0,32 |
| C-1 | Matte. | Bine, Matte. | 600 Grit Stone | 0.35 până la 0.40 |
| C-2 | Matte. | Medium Matte | 400 Grit Stone | 0,45 până la 0,55 |
| C-3 | Matte. | Normal Matte | 320 Grit Stone | 0.63 până la 0.70 |
| D-1 | Texturat | Satin Texturat | Mărgele de sticlă uscate | 0,80 până la 1,00 |
| D-2 | Texturat | Texturat dull | Explozie uscată #240 Oxid | 1.00 până la 2.80 |
| D-3 | Texturat | Texturat dur | Explozie uscată #24 Oxid | 3.20 până la 18.0 |
Înțelegerea standardelor VDI 3400
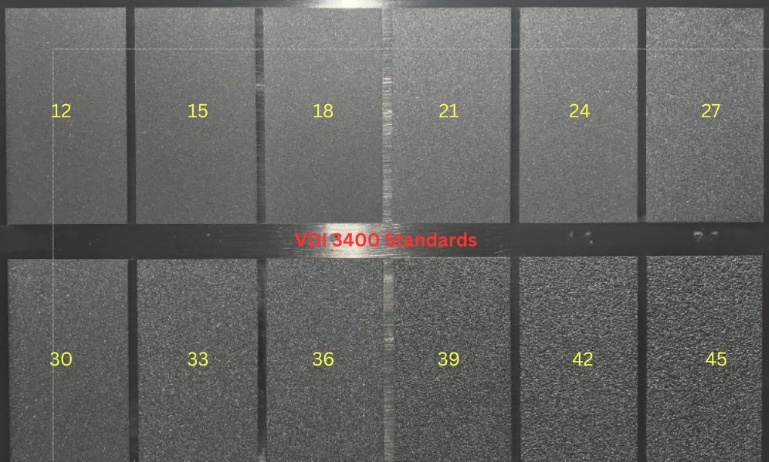
VDI 3400 standardele provin de la Verein Deutscher Ingenieure, Asociaţia inginerilor germani.Aceste standarde încapsulează o serie de texturi de la foarte netede la foarte texturate, permiţând un control precis asupra calităţilor tactile şi vizuale ale părţii sub formă de injecţie. Spre deosebire de SPI, VDI 3400 utilizează un set de mulaje 3D care prezintă niveluri diferite de rugozitate corespunzătoare unor grade specifice, cum ar fi VDI 12 la VDI 45. Aceste probe fizice permit o comparaţie şi o selecţie simple. Standardele VDI 3400 se aplică diferitelor materiale şi tehnici de prelucrare şi sunt deosebit de potrivite pentru obţinerea unor texturi complexe şi detaliate.
| Valoare VDI | Descriere | Aplicații | Duritatea suprafeţei (Ra μm) |
| VDI 12 | 600 Stone | Părți cu lustruire redusă | 0.40 |
| VDI 15 | 400 Piatră | Părți cu lustruire redusă | 0.56 |
| VDI 18 | Mărgele de sticlă uscate | Finisaj satin | 0.80 |
| VDI 21 | Dry Blast # 240 Oxid | Finisaj mat | 1.12 |
| VDI 24 | Dry Blast # 240 Oxid | Finisaj mat | 1.60 |
| VDI 27 | Dry Blast # 240 Oxid | Finisaj mat | 2.24 |
| VDI 30 | Sablare uscată # 24 Oxide | Finisaj mat | 3.15 |
| VDI 33 | Sablare uscată # 24 Oxide | Finisaj mat | 4.50 |
| VDI 36 | Sablare uscată # 24 Oxide | Finisaj mat | 6.30 |
| VDI 39 | Sablare uscată # 24 Oxide | Finisaj mat | 9.00 |
| VDI 42 | Sablare uscată # 24 Oxide | Finisaj mat | 12.50 |
| VDI 45 | Sablare uscată # 24 Oxide | Finisaj mat | 18.00 |
Standarde de finisare a suprafeţelor pentru mold-tech
| Serie | Număr textură | Adâncime textură (inch) | Adâncime textură (mm) | Unghiul minim de proiect | Descriere |
| MT- A | MT-11010 | 0.001″ | 0.0254 mm | 1.5° | Finisaj fin ca nisipul mat |
| MT- A | MT-11020 | 0.0015″ | 0,0381 mm | 2.5° | Finisaj mat mediu |
| MT- A | MT-11030 | 0.002″ | 0.0508 mm | 3° | Finisaj mat pentru coarse |
| MT- A | MT-11040 | 0.003″ | 0.0762 mm | 4.5° | Finisaj foarte aspru mat |
| MT- A | MT-11050 | 0.0045″ | 0,1143 mm | 6.5° | Finisaj mat agresiv |
| MT- B | MT-11200 | 0.003″ | 0.0762 mm | 4.5° | Model geometric |
| MT- B | MT-11210 | 0.0035″ | 0,0889 mm | 5.5° | Model geometric |
| MT- B | MT-11220 | 0.004″ | 0.1016 mm | 6° | Model geometric |
| MT- D | MT-11550 | 0.0045″ | 0,1143 mm | 6.5° | Model de boabe de lemn |
| MT- D | MT-11555 | 0.006″ | 0,1524 mm | 9° | Model de boabe de lemn din lemn |
Cum influențează textura matriței piesa turnată prin injecție?
Textura matriței are un rol esențial în definirea aspectului și funcționalității pieselor turnate prin injecție. Aceasta influențează direct rugozitatea suprafeței și poate genera diverse provocări de producție dacă nu este gestionată corespunzător.
Rolul suprafeței matriței în procesul de injecție
Suprafața matriței este esențială pentru determinarea calității unei piese turnate prin injecție. În timpul procesului, plasticul topit preia textura suprafeței matriței și o transferă produsului final. Gradul de lustruire a suprafeței matriței poate influența aderența vopselei: o suprafață foarte lustruită produce un finisaj lucios, pe care vopseaua poate adera mai greu, în timp ce o suprafață texturată oferă o aderență mai bună a vopselei. În mod similar, anumite texturi pot reduce vizibilitatea imperfecțiunilor, precum liniile de curgere — urme vizibile pe suprafața piesei, cauzate de vitezele variabile cu care curge plasticul topit.
Atingerea rugozităţii de suprafaţă dorite
Procesele de texturare creează modele specifice pe matriță, care sunt transferate pe suprafața piesei. Modelele pot varia de la texturi foarte fine, care modifică ușor luciul, până la texturi pronunțate, care creează o rugozitate vizibilă. Alegerea texturii trebuie să corespundă utilizării prevăzute a piesei și așteptărilor privind calitatea produsului final. De exemplu, în interiorul autovehiculelor se poate folosi o textură asemănătoare pielii pentru o aderență mai bună și o senzație de lux.
Probleme frecvente ale finisajelor matriței și soluții
Linii de curgere
Liniile de curgere apar sub forma unor modele ondulate sau dâre de culoare diferită pe suprafața piesei turnate. Ele sunt cauzate de variațiile vitezei de răcire a materialului, care curge prin matriță cu viteze diferite.
Soluţii:
- Măriți viteza și presiunea de injecție și temperatura materialului pentru a umple matrița înainte de răcire.
- Rotunjiți colțurile matriței în zonele în care crește grosimea peretelui pentru a menține debitul constant.
- Repoziționați porțile matriței pentru a le îndepărta de lichidul de răcire, prevenind răcirea prematură în timpul curgerii.
Jetting
Jettingul se manifestă sub formă de vârtej de vierme în apropierea zonelor groase ale porţii. Este cauzat de variaţiile de temperatură din fluxul de material, adesea datorită porţilor prea mici sau vitezelor de injectare prea rapide.
Soluţii:
- Măreşte dimensiunea porţii şi schimbă porţile laterale la porţile turului
- Reducerea vitezei de injectare pentru a preveni încălzirea excesivă a materialului prin forfecare
Marcaje de scufundare
Urmele de chiuvetă sunt mici depresii sau gropiţe care apar în secţiuni transversale mai groase ale părţii. Ele apar atunci când porţiunea interioară se răceşte şi se micşorează mai repede decât porţiunea exterioară.
Soluţii:
- Creşterea presiunii la injectare şi menţinerea presiunii pentru a asigura ambalarea corespunzătoare
- Măreşte dimensiunea porţii sau schimbă poziţia porţii
- Reproiectarea părții pentru a avea o grosime mai uniformă a peretelui, cu coaste și boși care nu depășesc 60% din grosimea nominală
Cum se alege finisajul corect al suprafeţei pentru partea ta cu mucegai?
Potrivire finisaj de suprafață cu cerințele produsului
Utilizarea finală a produsului dictează opțiunile de finisare a suprafeței. Pentru elementele care necesită estetică ridicată, cum ar fi produsele de consum, poate fi necesar un finisaj lucios. În schimb, părțile industriale pot beneficia de finisaje texturate pentru prindere îmbunătățită sau aderență la vopsea. SPI finisaje (Societatea standardelor industriei maselor plastice) cum ar fi SPI A-2 sunt adesea utilizate atunci când este nevoie de un luciu ridicat, în timp ce un finisaj SPI C-1 ar putea fi suficient pentru componentele non-cosmetice.
Proiect de unghi
Includerea unghiului de degajare adecvat în proiectarea piesei este obligatorie pentru demularea corectă. Un unghi mai mare facilitează scoaterea piesei și poate permite utilizarea unor texturi mai pronunțate, fără a pune în pericol integritatea acesteia.
Material de modelare
Materialul de modelare ales influenţează finisajul de suprafaţă realizabil. Materialele plastice mai rezistente pot atinge niveluri mai mari de luciu, în timp ce materialele mai moi pot necesita o abordare diferită pentru a obţine efecte similare. Designerii parţiali trebuie să înţeleagă modul în care materialul interacţionează cu finisajul pentru a satisface calitatea dorită.
Costuri de scule
Nivele mai ridicate de finisare a suprafetei ridica costurile de scule datorita cresterii timpului de prelucrare si lustruire. Designerii de produse trebuie sa echilibreze cerintele estetice cu fezabilitatea economica, tinand cont de faptul ca anumite finisaje necesita procese mai complicate si intensive de scule.
Material de unelte Mold
Materialul sculei matriței determină durata de viață și nivelul de detaliu pe care îl poate imprima. Pentru serii lungi de producție sau finisaje foarte detaliate, oțelul robust pentru scule este avantajos. Când reducerea costurilor este prioritară, se pot folosi matrițe din aluminiu, cu mențiunea că acestea se pot uza mai repede și pot să nu ofere același nivel de detaliu ca oțelul.







