
Czym jest wykończenie powierzchni we wtrysku?
W zakresie procesu wtrysku, wybrany wykończenie powierzchni może mieć istotny wpływ zarówno na wygląd, jak i funkcjonalność produktu końcowego.
Definicja wykończenia powierzchni
Powierzchnia wykończenia i konstrukcja; odnoszą się do tekstury powierzchni części, która została wyprodukowana poprzez formowanie wtrysku. Zawiera poziom połysku, ostrości i wzoru umieszczonego na powierzchni części formowanej. Końcowość ta jest określana jakością samej formy, jak również materiałami stosowanymi w procesie wtrysku. Można osiągnąć różne wykończenia powierzchni, w tym matowe, teksturowane, lub wysoce połyskowe wykończenia, które są osiągane przez różne procesy powyczeniowe, takie jak polerowanie lub zastosowanie tekstury do formy przed produkcją.
Znaczenie wykończenia powierzchni we wstrzyknięciu
Powierzchnia kończy się w formowaniu wtryskowym jest pierwszorzędna, ponieważ wpływa bezpośrednio na wygląd i konstrukcje, oraz funkcjonalność części.
Znaczenie dla odwołań wizualnych
- Gładki, błyszczący wykończenie (SPI A ratings) zapewnia wysokiej klasy, polerowane wygląd nadający się do części kosmetycznych, soczewek itp.
- Semi-gloss (klasy SPI B) i matowe (klasy SPI C) wykończenia mogą ukryć niedoskonałości, takie jak linie przepływowe, linie spawania, i oprzyrządowania, aby poprawić wygląd.
- Tekstowe wykończenia (klasy SPI D) oferują unikalne opcje estetyczne, takie jak ziarno skóry, granat, wzory geometryczne, itp.
Znaczenie funkcjonalności
- Tekstowe wykończenia mogą zapewnić lepszą chwyt i odporność na poślizgi dla produktów takich jak urządzenia ręczne, koła kierownicy, itp.
- Konkretne wykończenia mogą zwiększyć przyczepność farby i etykiet na powierzchni formowanej części.
- Tekstura pozwala gazom uciec z formy i może być wykorzystana do tworzenia podcięcia.
- Twardość powierzchni wpływa na odporność na tarcie i zużycie, co może mieć znaczenie dla części mechanicznych.
Jak stosować standardy wykończenia powierzchni SPI, VDI i Mold-tech?
Normy wykończenia powierzchni, takie jak SPI i VDI, określają jakość kosmetyczną i funkcjonalność formowanych części poprzez określenie parametrów połysku, tekstury i ostrości. Standardy te zapewniają, że powierzchnie spełniają z góry określone kryteria kluczowe dla wydajności produktu i odwołania estetycznego.
Przegląd standardów wykończenia SPI Mold
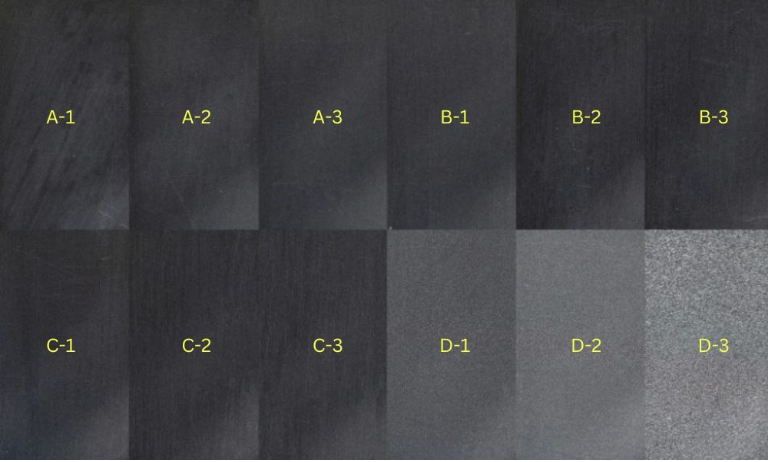
Towarzystwo Przemysłu Plastyckiego (SPI) ustanowiło system klasyfikacji powierzchni wtrysku. Ten system klasyfikuje się w kolorze błyszczącym (A), półgwiazdkowym (B), matowym (C) i teksturowanym (D) stopniu, każdy z określonych poziomów połysku i szorstki:
- SPI A jest pinnacle, zapewniający wysoce polerowane, błyszczące wykończenia. Często wiąże się to z pracochłonnym użyciem szlifowania diamentów, nadające się do części, w których najwyższą rolę ma wygląd premium.
- SPI B oferuje półgwałtowne wykończenia, osiągane przez drobne szlifowanie i mniej intensywne polerowanie. Te wykończenia są równowagą estetycznej apelacji i efektywności kosztowej.
- SPI C odbija się na standardowym matowym wykończeniu, zwykle wytwarzanym z kamiennych ściernic.
- SPI D tworzy najbardziej teksturowane, niegazowe powierzchnie, nadające się do części, w których wymagane są właściwości chwytowe lub nierefleksyjne.
Poprzez to spektrum, dokładne wartości twardości są przekazywane na powierzchni pleśń, zapewniając części utrzymują zamierzone wygląd.
| Standard SPI | Zakończenie (Grade) | Zakończenie (rodzaj) | Metoda zakończenia | Typowa grubość powierzchni (Ra μm) |
| A-1 | smukłe | Super High Goose | Stopień 3., 6000 Grit Diamond Buff | 0,012 do 0,025 |
| A-2 | smukłe | Wysoki smycz | Stopień #6, 3000 Grit Diamond Buff | 0,025 do 0,05 |
| A-3 | smukłe | Zwykły smycz | #15, 1200 Grit Diamond Buff | 0,05 do 0,10 |
| B-1 | Półprzewodnik | Połowy drobne | 600 Grit Paper | 0,05 do 0,10 |
| B-2 | Półprzewodnik | Średnie półprzewodnictwo | Papier 400 Grit | 0.10 do 0,15 |
| B-3 | Półprzewodnik | Półprzewodnik normalny | Papier 320 Grit | 0,28 do 0,32 |
| C-1 | Materiał | Ładna Matte | 600 Grit Stone | 0,35 do 0,40 |
| C-2 | Materiał | Średnia mat | 400 Grit Stone | 0,45 do 0,55 |
| C-3 | Materiał | Maść normalna | 320 Grit Stone | 0,63 do 0,70 |
| D-1 | Teksturowany | Tekstura satynowa | Brzo szkło suche | Od 0.80 do 1.00 |
| D-2 | Teksturowany | Dull texted | Wybuch suchości #240 Oksyd | 1,00 do 2,80 |
| D-3 | Teksturowany | Szorstkie teksty | Suchość Blast #24 Oksyd | 3.20–18.0 |
Zrozumienie norm VDI 3400
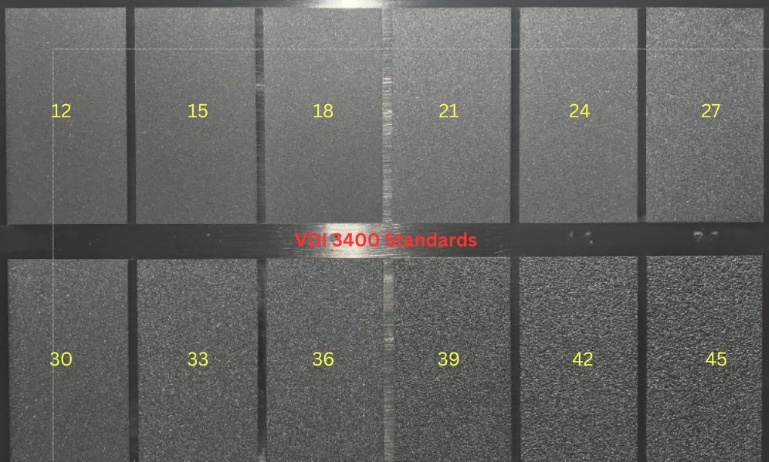
VDI 3400 standardy pochodzą z Verein Deutscher Ingenieure, Stowarzyszenie Niemieckich Inżynierów. Normy te zawierają szereg teksturów od bardzo gładkich do wysoce teksturowanych, co umożliwia precyzyjne sterowanie nad taktylowymi i wizualnymi cechami części formowanej. W przeciwieństwie do SPI, VDI 3400 wykorzystuje zestaw form 3D, które wykazują różne poziomy ostrości odpowiadające określonym gatunkom, takich jak VDI 12 do VDI 45. Te fizyczne próbki umożliwiają bezpośrednie porównanie i wybór. Normy VDI 3400 stosuje się do różnych materiałów i technik przetwarzania i są szczególnie odpowiednie do osiągnięcia złożonych i szczegółowych teksturów.
| Wartość VDI | Opis | Zastosowania | Twardość powierzchni (Ra μm) |
| VDI 12 | 600 Stone | Części niskopolarne | 0.40 |
| VDI 15 | 400 Stone | Części niskopolarne | 0.56 |
| VDI 18 | Brzo szkło suche | Końcówka satyny | 0.80 |
| VDI 21 | Wybuch suchy # 240 Oksyd | Matowe wykończenie | 1.12 |
| VDI 24 | Wybuch suchy # 240 Oksyd | Matowe wykończenie | 1.60 |
| VDI 27 | Wybuch suchy # 240 Oksyd | Matowe wykończenie | 2.24 |
| VDI 30 | Śrutowanie na sucho # 24 Oxide | Matowe wykończenie | 3.15 |
| VDI 33 | Śrutowanie na sucho # 24 Oxide | Matowe wykończenie | 4.50 |
| VDI 36 | Śrutowanie na sucho # 24 Oxide | Matowe wykończenie | 6.30 |
| VDI 39 | Śrutowanie na sucho # 24 Oxide | Matowe wykończenie | 9.00 |
| VDI 42 | Śrutowanie na sucho # 24 Oxide | Matowe wykończenie | 12.50 |
| VDI 45 | Śrutowanie na sucho # 24 Oxide | Matowe wykończenie | 18.00 |
Normy wykończenia powierzchni mold-tech
| Seria | Numer tekstu | Głębokość tekstu tekstu (cala) | Głębokość tekstu (mm) | Minimalne pojedyncze kąty | Opis |
| MT-A | MT-11010 | 0.001″ | 0,0254 mm | 1.5° | Ładne wykończenie piasku matowego |
| MT-A | MT-11020 | 0.0015″ | 0.0381 mm | 2.5° | Średnie wykończenie matowe |
| MT-A | MT-11030 | 0.002″ | 0.0508 mm | 3° | Matowe wykończenie |
| MT-A | MT-11040 | 0.003″ | 0,0762 mm | 4.5° | Matowe wykończenie bardzo grube |
| MT-A | MT-11050 | 0.0045″ | 0.1143 mm | 6.5° | Matowe wykończenie agresywne |
| MT-B | MT-11200 | 0.003″ | 0,0762 mm | 4.5° | Wzór geometryczny |
| MT-B | MT-11210 | 0.0035″ | 0,0889 mm | 5.5° | Wzór geometryczny |
| MT-B | MT-11220 | 0.004″ | 0.1016 mm | 6° | Wzór geometryczny |
| MT-D | MT-11550 | 0.0045″ | 0.1143 mm | 6.5° | Wzór ziaren drewna |
| MT-D | MT-11555 | 0.006″ | 0,1524 mm | 9° | Wzór ziaren drewna rdzeniowego |
Jak wpływa lek Mold Texture na część wstrzykiwaną?
Konstrukcja łodygi odgrywa kluczową rolę w określaniu estetyki i funkcjonalności formowanych części wtryskowych. Wpływa bezpośrednio na ostrość powierzchni i może prowadzić do różnych wyzwań produkcyjnych, jeśli nie zarządza się prawidłowo.
Rola powierzchni łodygi we wstrzyknięciu
Powierzchnia formy ma kluczowe znaczenie dla jakości detalu wtryskowego. Podczas formowania stopione tworzywo przenosi teksturę powierzchni formy na gotowy produkt. Stopień polerowania formy może wpływać na przyczepność farby: mocno wypolerowana powierzchnia daje połysk, ale farba może się jej trudniej trzymać; teksturowana powierzchnia zapewnia lepszą przyczepność powłoki. Niektóre tekstury pomagają również ograniczyć widoczność niedoskonałości, takich jak linie przepływu — widoczne na powierzchni detalu smugi powstające wskutek różnej prędkości przepływu stopionego tworzywa.
Osiągnięcie pożądanej ciężkości powierzchni
Procesy teksturowania tworzą specyficzne wzory na powierzchni części, które są przenoszone na powierzchnię części. Wzory te mogą się wahać od bardzo drobnych teksturów, które nieznacznie zmieniają połysk części do ciężkich tekstur, które tworzą znaczną ostrość. Wybór tekstury powinien dostosować się do zamierzonego zastosowania części i oczekiwań jakości produktu końcowego. Na przykład, tekstura skórzano-podobna może być użyta w wnętrzach samochodowych do wzmocnienia uchwytu i luksusowego poczucia.
Powszechne kwestie i rozwiązania związane z łopatkami
Linie przepływu
Linie przepływu pojawiają się jako faliste wzory lub off-color smugi na powierzchni formowanej części. Są one spowodowane przez wahania prędkości chłodzenia materiału, kiedy przepływa przez pleśń w różnych tempach.
Rozwiązania:
- Zwiększyć szybkość wstrzykiwania, ciśnienie i temperaturę materiału, aby upewnić się, że pleśń wypełnia się przed chłodzeniem
- Okrągłe rogi formy, gdzie grubość ściany wzrasta, aby utrzymać przepływ konsekwentny
- Przenieś przewężki w formie dalej od kanałów chłodzących, aby zapobiec przedwczesnemu chłodzeniu tworzywa podczas przepływu.
Jitting
Manifestuje się jako robak-podobne wiruje w pobliżu grubych bramek. Jest to spowodowane przez wahania temperatury w przepływie materiału, często ze względu na bramki, które są zbyt małe lub prędkość wstrzyknięcia, które są zbyt szybkie.
Rozwiązania:
- Zwiększ rozmiar przewężki i zmień przewężki boczne na zakładkowe.
- Zmniejszenie szybkości wstrzykiwania w celu zapobieżenia nadmiernemu ogrzewaniu ściółką materiału
Sink Marks
Ślady zanurzenia to małe depresje lub dołki, które pojawiają się w grubszych przekrojach poprzecznych części. Występują one, gdy wewnętrzna część chłodzi i kurczy się szybciej niż zewnętrzna część.
Rozwiązania:
- Zwiększenie ciśnienia wstrzyknięć i przytrzymywanie ciśnienia w celu zapewnienia właściwego pakowania
- Zwiększ rozmiar przewężki albo zmień jej położenie.
- Przeprojektowanie części w celu uzyskania bardziej jednolitej grubości ściany, z żebrami i bokami nieprzekraczającymi 60% grubości nominalnej
Jak wybrać końcówkę prawidłowej powierzchni dla części wtryskowej?
Pasujące wykończenie powierzchni z wymaganiami dotyczącymi produktu
Przeznaczenie produktu określa dostępne opcje wykończenia powierzchni. W przypadku wyrobów konsumenckich, które muszą mieć atrakcyjny wygląd, może być potrzebne wykończenie błyszczące. Z kolei części przemysłowe mogą wymagać tekstury poprawiającej chwyt lub przyczepność farby. Wykończenia SPI (standardy Society of the Plastics Industry), takie jak SPI A-2, stosuje się często przy wymaganym wysokim połysku, natomiast wykończenie SPI C-1 może wystarczyć w przypadku komponentów niewymagających estetycznego wyglądu.
Konstrukcja kąta
Włączenie odpowiedniego projektu kąta do projektu części jest nienegocjowane, aby zapewnić prawidłowe uwalnianie pleśń. Strumień kąta ułatwi łatwiejsze demolowanie, co może umożliwić stosowanie bardziej agresywnych tekstur bez ryzyka integralności części.
Materiał ścinający
Wybrany materiał do formowania wpływa na osiągalne wykończenie powierzchni. Mocniejsze tworzywa sztuczne mogą osiągnąć wyższe poziomy połysku, podczas gdy materiały miększe mogą wymagać innego podejścia, aby osiągnąć podobne efekty. Częściowe projektanty muszą zrozumieć, jak materiał współpracuje z wykończeniem, aby spełnić pożądaną jakość.
Koszt narzędziowania
Wyższe poziomy wykończenia powierzchni wywyższają koszty oprzyrządowania ze względu na zwiększony czas obróbki i polerowania. Projektanci produktu muszą zrównoważyć wymagania estetyczne z wykonalnością ekonomiczną, mając na uwadze, że niektóre wykończenia wymagają bardziej skomplikowanych i pracochłonnych procesów oprzyrządowania.
Materiał narzędziowy wilgoci
Materiał formy określa jego długowieczność i poziom szczegółowości, jaki może przekazać. W przypadku długich prac produkcyjnych lub bardzo szczegółowych wykończeń, wytrzymała stal narzędziowa jest korzystna. W scenariuszach, w których oszczędność kosztów jest pierwszorzędna, można stosować aluminiowe formy, z jeskyně, że mogą one nosić szybciej lub nie osiągnąć tego samego poziomu szczegółowości, co stal.







