
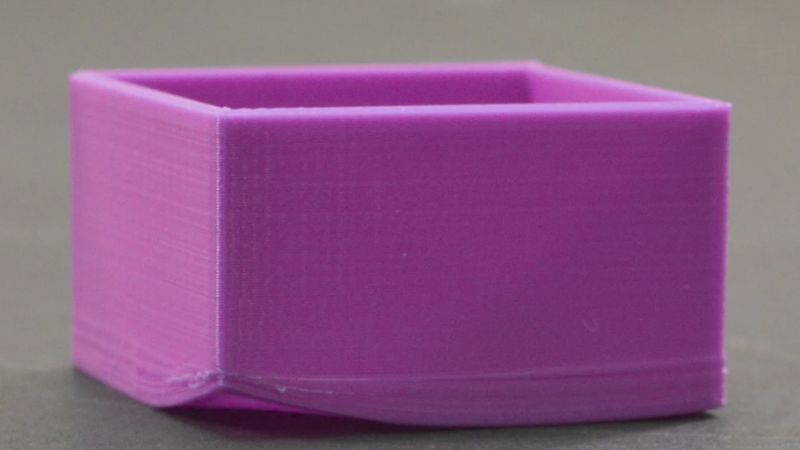
A vetemedés bosszantó lehet. A gyártók és a terméktervezők számára egyaránt fontos megérteni a vetemedés kiváltó okait, és hatékony megelőzési stratégiákat alkalmazni a kiváló minőségű termékek előállítása és a gyártási költségek minimalizálása érdekében.
Ebben az átfogó útmutatóban bemutatjuk a fröccsöntés során jelentkező vetemedés legfontosabb okait, és gyakorlati megoldásokat kínálunk a probléma mérséklésére.
Ezeknek az ismereteknek az alkalmazásával a gyártók hatékonyabbá tehetik a termelést, csökkenthetik a selejtarányt, és végső soron kiválóbb fröccsöntött alkatrészeket szállíthatnak.
Mi az a vetemedés a fröccsöntésben?
A vetemedés a műanyag fröccsöntés egyik fontos minőségi problémája, amely gyakran a műanyag alkatrészek méretbeli instabilitásához vezet.
A vetemedés a kívánt termékgeometriától való nemkívánatos eltérést jelenti, amely a műanyag alkatrészeken a fröccsöntési folyamat során alakulhat ki. A hiba az öntött alkatrész elcsavarodásában, meghajlásában vagy felpöndörödésében nyilvánulhat meg.
A vetemedés mértéke az alig észrevehető enyhe deformációktól a jelentős alakváltozásokig terjedhet, amelyek akadályozzák az alkatrész működését vagy összeszerelését.
A vetemedés hatása az öntött termékekre
A fröccsöntés során fellépő vetemedés jelentősen befolyásolja a műanyag alkatrészek minőségét és funkcionalitását:
- Esztétikai minőség: Romlik a termékek megjelenése, így kevésbé lesznek versenyképesek a piacon.
- Méretstabilitás: A vetemedett alkatrészek nem feltétlenül illeszkednek az összeállításba, illetve nem felelnek meg a más alkatrészekhez való csatlakozáshoz szükséges pontos méreteknek.
- Működési hiányosságok: A vetemedés az esztétikai hatásokon túl az alkatrész mechanikai teljesítményét és szerkezeti integritását is ronthatja.
Mi okozza a vetemedést a fröccsöntés során?
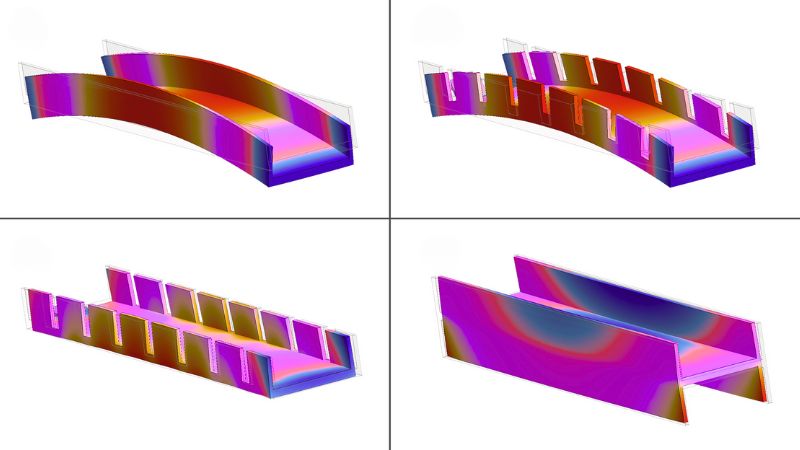
Ez a rész a vetemedéshez hozzájáruló gép-, forma- és anyag-tényezők összetettségét vizsgálja, és gyakorlati megoldásokat kínál e problémák mérséklésére.
Gépi hibák
Nem megfelelő fröccsnyomás vagy idő
Az elégtelen fröccsnyomás vagy tartási idő a forma nem megfelelő tömörítéséhez vezethet. Emiatt a műanyag még azelőtt lehűlhet és megszilárdulhat, hogy a forma megfelelően megtelne.
Mindkét esetben a molekulák hűlés közbeni, szabályozatlan mozgása egyenetlen zsugorodást és vetemedést okoz.
Nem megfelelő hengerhőmérséklet
Ha a henger hőmérséklete túl alacsony, a gyanta nem éri el a megfelelő folyási hőmérsékletet, ami idő előtti megszilárduláshoz, a forma nem megfelelő kitöltéséhez, végül pedig egyenetlen zsugorodáshoz és vetemedéshez vezet.
Nem megfelelő tartózkodási idő
Az elégtelen tartózkodási idő miatt a gyanta nem melegszik fel egyenletesen. Emiatt az anyag egyes, nem kellően felmelegedett részei merevvé válhatnak és idő előtt megszilárdulhatnak, ami hiányos formafeltöltést és vetemedést okoz.
Túlzott belső feszültség
A nagy fröccsnyomás belső feszültségeket hozhat létre az öntött alkatrészben, amelyek a forma kivétele után vetemedésként jelentkezhetnek.
Nem megfelelő csig előretolási idő
A csiga túl hosszú előretolási ideje a forma túltömörítéséhez vezethet, ami belső feszültségeket és ezáltal vetemedést okoz.
Nem elegendő hűtési idő
Ha a hűtési idő nem elegendő, az alkatrész nem hűl le egyenletesen és teljesen a kidobás előtt, így a formán kívüli további hűlés során egyenetlenül zsugorodhat és vetemedhet.
Formahibák
Nem megfelelő beömlőnyílás-elhelyezés és -kialakítás
A beömlőnyílás helytelen elhelyezése a formaüreg egyenetlen kitöltéséhez és tömörítéséhez vezethet. Ennek következtében egyenetlenné válik a nyomáseloszlás és a hűtés sebessége, ami vetemedést okoz.
Nem megfelelő kidobótüske-elhelyezés
A rosszul elhelyezett vagy nem elegendő számú kidobótüske egyenetlen feszültséget okozhat az alkatrész formai kidobásakor. Ez vetemedéshez vezethet, különösen összetett geometriájú alkatrészek esetén.
Kiegyensúlyozatlan hűtőkörök
A nem megfelelően kiegyensúlyozott hűtőkörök miatt az üregek egyenetlenül hűlhetnek le, így egyes alkatrészek vetemednek, míg mások nem érintettek.
Hibás anyagválasztás
Nagy zsugorodási arány
A nagy zsugorodási arányú anyagok hajlamosabbak a vetemedésre.
Például a félkristályos polimerek, például a polietilén (PE) és a polipropilén (PP), jobban zsugorodnak, mint az amorf polimerek, például a polikarbonát (PC) vagy a polisztirol (PS).
Egyenetlen zsugorodás
Egyes anyagok a folyás irányában másképp zsugorodnak, mint arra merőlegesen. Ez az anizotrop zsugorodás vetemedést okozhat, különösen hosszú folyási úttal rendelkező alkatrészek esetén.
Kristályosság
A nagy kristályosságú anyagok hajlamosabbak a vetemedésre, mivel hűlés közben nagyobb mértékben zsugorodnak.
Nedvességérzékenység
Egyes anyagok, például a nejlon, higroszkóposak, vagyis képesek felvenni a levegő nedvességét. Ha feldolgozás előtt nem szárítják meg őket megfelelően, az egyenetlen öntési eredményekhez és vetemedéshez vezethet.
Hogyan csökkenthető a vetemedés a fröccsöntés során?
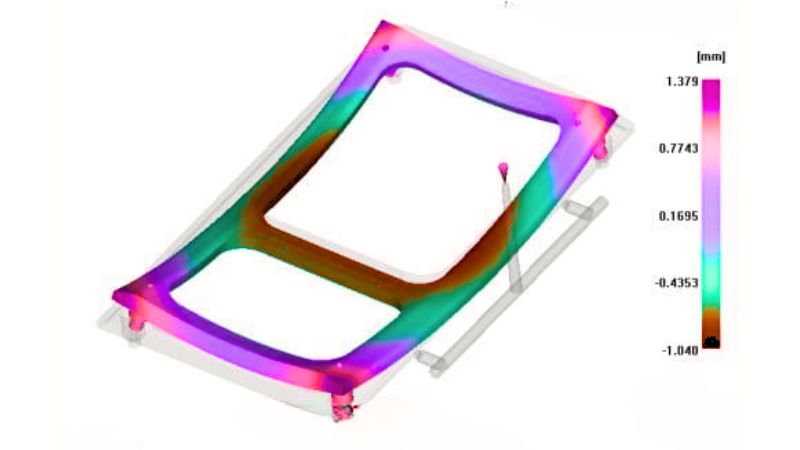
A feldolgozási paraméterek optimalizálása kulcsfontosságú. Első lépésként úgy kell beállítani a fröccsnyomást és a tartási időt, hogy a formaüreg megfelelően tömörödjön. Ez korlátozza a műanyag molekuláinak mozgását, és megakadályozza a szabályozatlan elmozdulást hűlés közben.
A hűtési idő növelésével az alkatrész teljesen és egyenletesen hűlhet le, ami segít megelőzni a vetemedéshez gyakran vezető, eltérő mértékű zsugorodást.
A hőmérsékleti beállítások finomhangolása ugyancsak fontos: a henger hőmérsékletének emelése biztosítja az anyag megfelelő áramlását, a forma hőmérsékletének gyantagyártói ajánlások szerinti beállítása pedig elősegíti az egyenletességet.
Ahol lehetséges, az alkatrész egyenletes hűtése tovább javítható konformális hűtőcsatornák alkalmazásával.
Formatervezési és anyagválasztási szempontok
A beömlőnyílások és az elosztócsatornák optimalizálása jelentősen javíthatja a forma kitöltését. Ehhez válasszon az adott műanyaghoz és termékkialakításhoz megfelelő beömlőtípust, alkalmazzon több beömlőnyílást lapos alkatrészeknél, valamint szélesítse a beömlőnyílásokat és az elosztócsatornákat.
A kidobótüskék megfelelő elhelyezése szintén kulcsfontosságú. A vetemedés elkerülése érdekében gondoskodjon arról, hogy elég szélesek legyenek, egyenletesen oszoljanak el, és a kidobásnak leginkább ellenálló területek közelében helyezkedjenek el.
Az anyagválasztás és -kezelés alapvető fontosságú. Jelentős különbséget jelenthet, ha a vetemedésre kevésbé hajlamos gyantákat választ, például kristályos műanyagok helyett amorf műanyagokat, mint a polikarbonát és a polisztirol.
Fém betéteket tartalmazó alkatrészeknél azokat körülbelül 100°C-ra előmelegítve kiegyenlíthetők a fém és a műanyag zsugorodási különbségei, így csökkenthető a feszültség és a vetemedés kockázata.
Kialakításoptimalizálás és minőség-ellenőrzés
Az alkatrész kialakításának optimalizálása szintén kulcsfontosságú. Az egyenletes falvastagság elősegíti az egyenletes hűlést és zsugorodást, a merevítőbordák pedig növelik az alkatrész merevségét és csökkentik a vetemedési hajlamot.
Dolgozzon együtt szakértővel — Moldie
A Moldie együttműködés révén kiváló minőség és hatékonyság érhető el a műanyag fröccsöntési folyamatban. Szakértelmünknek köszönhetően sokféle műanyaggal tudunk dolgozni, így tartós és esztétikus műanyag termékeket készítünk.
A Moldie a gyártási eljárások precizitását helyezi előtérbe. Megközelítésünk a következőket foglalja magában:
- Fejlett szerszámtervezés: A Moldie a beömlő méretének és alakjának optimalizálásával segít fenntartani az egyenletes áramlást és hűtést, így csökkenti a belső feszültséget és a vetemedést.
- Anyagválasztás: A különféle műanyagok terén szerzett ismereteik lehetővé teszik az adott alkalmazáshoz igazodó, megalapozott anyagválasztást és a hibák kockázatának mérséklését.
- A folyamat optimalizálása: A Moldie finomhangolja a szerszám hőmérsékletét és a hűtési sebességet, mivel ezek a tényezők kulcsszerepet játszanak a kiváló minőségű, vetemedésmentes alkatrészek gyártásában.
Úgy véljük, hogy az ilyen együttműködés jelentősen emelheti a gyártott műanyag alkatrészek színvonalát, és végső soron javíthatja a késztermék funkcionalitását és megjelenését.







