
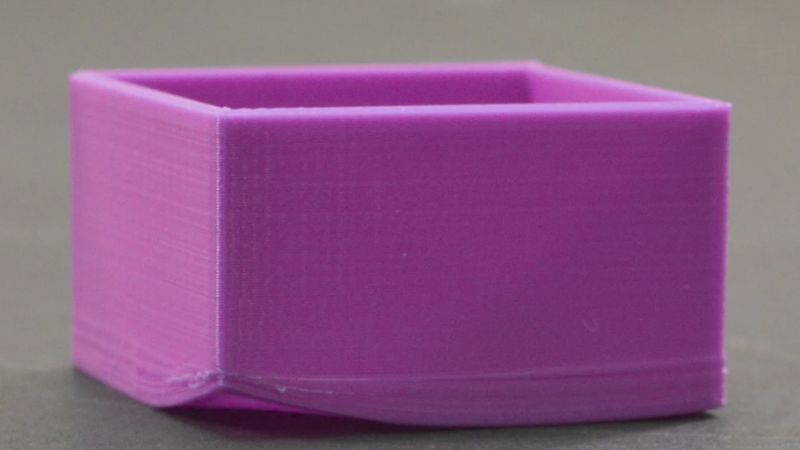
Ratna stranica može biti iritantna. Za proizvođače i dizajnere proizvoda isto tako, važno je razumjeti uzroke rata i provedbu učinkovitih strategija prevencije je od presudne važnosti za održavanje kvalitetnog izlaza i minimiziranje proizvodnih troškova.
U ovom sveobuhvatnom vodiču, istražit ćemo primarne čimbenike koji doprinose ratnoj stranici u obliku injekcije i pružaju praktična rješenja za ublažavanje ovog problema.
Primjenom tih uvida, proizvođači mogu poboljšati svoju proizvodnu učinkovitost, smanjiti stope otpada, i na kraju dostaviti superiornije dijelove s ugrađenom injekcijom.
Što je deformacija pri kalupljenju?
Deformacija je jedan od ključnih problema kvalitete pri brizganju plastike i često uzrokuje dimenzijsku nestabilnost plastičnih dijelova.
Deformacija je neželjeno odstupanje plastičnog dijela od predviđene geometrije koje može nastati tijekom brizganja. Ovaj se nedostatak očituje izobličenjima poput uvijanja, savijanja ili izvijanja kalupljenog dijela.
Težina ratne stranice se kreće od blagih deformacija, jedva vidljiva do golog oka, do značajnih iskrivljenja koja ometaju funkciju ili montažu tog dijela.
Učinak rata na mlaćene proizvode
Prisutnost ratne stranice u obliku injekcije ima znatne posljedice na kvalitetu i funkcionalnost plastičnih dijelova:
- Estetička kvaliteta: Vizualna apelacija je ugrožena, čineći konačne proizvode manje konkurentnim na tržištu.
- Dimenzionalna stabilnost: Zavojani dijelovi ne mogu stati na skupove ili ispunjavati precizne dimenzije potrebne za spajanje s drugim komponentama.
- Funkcionalni nedostaci: Osim estetike, ratna stranica može umanjiti mehaničku performansu i strukturni integritet komponente.
Koji je uzrok rata u injekcijama?
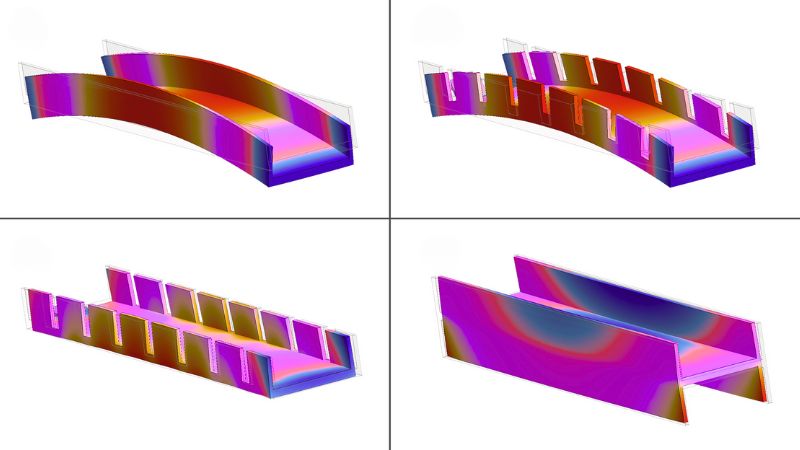
Ovaj dio istražuje intrikcije strojeva, plijena i materijalnih čimbenika pridonosi ratnoj stranici i pruža neka praktična rješenja za ublažavanje tih problema.
Pogreške u strojevima
Neadekvatni pritisak ili vrijeme za injekciju
Nedovoljan tlak ubrizgavanja ili prekratko vrijeme naknadnog tlaka mogu uzrokovati nedovoljno zbijanje materijala u kalupu. Plastika se zbog toga može ohladiti i skrutnuti prije nego što se kalup pravilno ispuni.
Oba scenarija rezultiraju nekontroliranim kretanjem molekula tijekom hlađenja, što dovodi do nejednakog smanjivanja i ratne stranice.
Neispravna temperatura barela
Ako je temperatura cijevi preniska, smola neće dostići odgovarajuću temperaturu protoka, što dovodi do prerane učvršćivanja, neadekvatnog pakiranja kalupa, i na kraju, nejednakog snižavanja i ratne stranice.
Nepravilno vrijeme boravka
Neadekvatno vrijeme boravka sprječava ujednačeno apsorpciju topline u cijeloj smoli. To može uzrokovati da nedovoljno zagrijani dijelovi materijala postanu ukočeni i čvrsti prerano, što rezultira nepotpunim pakiranjem i ratnom stranom.
Prekomjerno unutarnje zatezanje
Visoki tlaki ubrizgavanja mogu stvoriti unutarnje stresove unutar oblikovanog dijela, koji se mogu manifestirati kao ratna stranica nakon izbacivanja iz kalup.
Neispravno vrijeme za sjebanje naprijed
Ako vijak naprijed vrijeme je predugo, to može dovesti do prepakiranja kalup, stvarajući unutarnje stresove koji rezultiraju ratnom stranom.
Nedovoljno vremena za hlađenje
Nedovoljno vremena hlađenja može spriječiti da se dio ujednačeno i potpuno hladi prije izbačenja, što dovodi do nejednakog sniženja i ratne stranice jer se nastavlja hladiti izvan kalup.
Pogreške u moldu
Nepravilan položaj i dizajn uljevnog otvora
Nepravilan položaj uljevnog otvora može uzrokovati neujednačeno punjenje i zbijanje materijala u šupljini kalupa. Zbog neujednačene raspodjele tlaka i brzine hlađenja dolazi do deformacije.
Neadekvatno mjesto izbacivača Pin
Loše pozicionirani ili nedovoljni igle za izbacivanje mogu uzrokovati nejednaki stres kada je dio izbačen iz kalup. To može dovesti do ratne stranice, posebno u dijelovima s kompleksnim geometrijama.
Neuravnoteženi krugovi za hlađenje
Neispravno uravnotežena hladilna kola mogu uzrokovati neravnomjerno hlađenje kroz šupljine, što dovodi do ratne stranice u nekim dijelovima, dok drugi i dalje ne utječu na njih.
Pogreške odabira materijala
Visoka stopa smanjenja
Materijali s visokim stopama smanjenja su skloniji ratnoj stranici.
Na primjer, polukristalni polimeri poput polietilena (PE) i polipropilena (PP) imaju veće stope snižavanja u usporedbi s amorfnim polimerima poput polikarbonata (PC) ili polistirena (PS).
Nedosljedno smanjenje
Neki materijali se drugačije smanjuju u smjeru protoka u odnosu na smjer unakrsnog protoka. Ova anizotropska sniženje može dovesti do ratne stranice, posebno u dijelovima s dugim stazama protoka.
Kristalnost
Visoko kristalni materijali su osjetljiviji na ratnu stranicu zbog svoje tendencije da se više smanjuju tijekom hlađenja.
Osjetljivost na vlažnost
Neki materijali, poput najlona, su higroskopski i mogu apsorbirati vlagu iz zraka. To može dovesti do nedosljednih rezultata oblikovanja i potencijalne ratne stranice ako ne pravilno osuši prije obrade.
Kako smanjiti ratnu stranicu u ubrizgavanju?
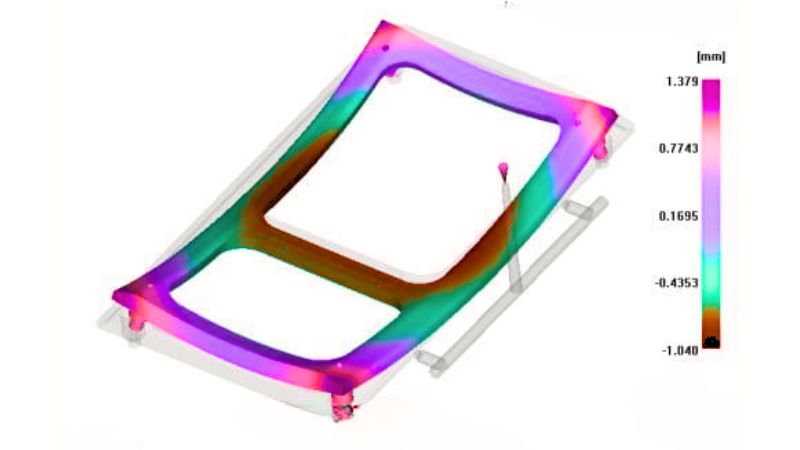
Optimiziranje parametara obrade od presudne je važnosti, počevši od prilagodbe tlaka injekcije i držite vrijeme kako bi se osiguralo pravilno pakiranje šupljine kalup. To ograničava plastične molekule i sprječava nekontrolirano kretanje tijekom hlađenja.
Povećanje vremena hlađenja omogućuje potpunu pa čak i hlađenje, pomažući u sprječavanju diferencijalne stope smanjivanja koje često vode do ratnih stranica.
Podešavanje temperature finog tuna podjednako je važno; podizanje temperature bačvi osigurava odgovarajući protok materijala, dok se prilagođava temperatura kalupa temeljena na preporukama dobavljača smole promiče ujednačenost.
Ako je moguće, provedba konformnih kanala za hlađenje može dodatno poboljšati čak i hlađenje diljem dijela.
Dizajn i materijalna razmišljanja
Optimizacijom uljevnih i razvodnih kanala – odabirom odgovarajućih vrsta uljevnih otvora za određenu plastiku i dizajn proizvoda, ugradnjom više otvora za ravne dijelove te proširenjem otvora i kanala – može se znatno poboljšati punjenje kalupa.
Od ključne je važnosti i pravilno postavljanje šipke za izbacivanje; osiguravajući da su dovoljno široke, dobro raspoređene i smještene u blizini područja s najvećom otpornošću na izbacivanje može spriječiti ratnu stranicu tijekom uklanjanja dijela.
Odabir materijala i rukovanje ključni su čimbenici. Odabir smola manje sklona ratnoj stranici, kao što su amorfna plastika kao što su polikarbonat i polistiren umjesto kristalne plastike, može napraviti značajnu razliku.
Za dijelove koji koriste metalne umetke, pregrijanje ih na oko 100°C pomaže pri ublažavanju snižavanja razlika između metala i plastike, smanjenje stresa i potencijalne ratne stranice.
Dizajn optimizacija i kontrola kvalitete
Dio dizajn optimizacija je još jedan kritičan aspekt. Održavanje jednake debljine zida diljem dijela promiče čak i hlađenje i snižavanje uz dodavanje jačanja rebara može poboljšati djelomično krutost i smanjiti tendenciju ratnih stranica.
Suradnja s profesionalnim — Moldie
Rad s Moldie može dovesti do kvalitete i učinkovitosti unutar procesa oblikovanog plastičnog ubrizgavanja. Opremljeni smo stručnošću potrebnom za rukovanje raznolikim nizom plastičnih materijala, osiguravajući da se rezultati plastičnih proizvoda udaju za izdržljivost s estetikom.
Moldie naglašava preciznost u svojim proizvodnim tehnikama. Naš pristup uključuje:
- Napredni dizajn kalupa: Moldie optimizira veličinu i oblik uljevnih otvora kako bi održao ujednačen tok i hlađenje, smanjio unutarnja naprezanja i ublažio deformacije.
- Odabir materijala: Njihovo znanje o različitim plastikama omogućuje informirani izbor materijala, prilagođavanje svojstava predviđenoj primjeni i ublažavanje defekta.
- Optimizacija procesa: Moldie fino podešava temperaturu i stopu hlađenja, jer ove varijable igraju ključnu ulogu u proizvodnji visokokvalitetnih, warp-free komponenti.
Vjerujemo da takva suradnja može značajno povećati standard proizvedenih plastičnih komponenti, u konačnici poboljšavajući funkcionalnost i izgled krajnjeg proizvoda.







