
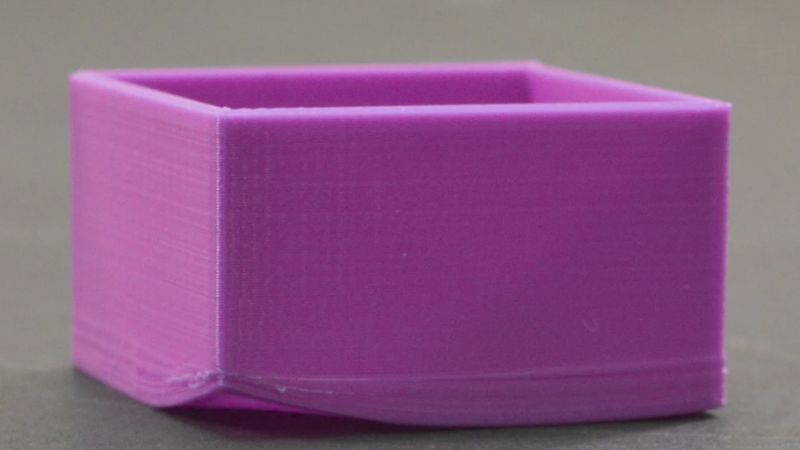
Le gauchissement peut poser problème. Pour les fabricants comme pour les concepteurs de produits, il est important d’en comprendre les causes ; la mise en œuvre de mesures de prévention efficaces est essentielle pour maintenir une production de haute qualité et réduire les coûts.
Dans ce guide complet, nous examinons les principaux facteurs de gauchissement en moulage par injection et proposons des solutions pratiques pour limiter ce problème.
En appliquant ces recommandations, les fabricants peuvent améliorer leur efficacité de production, réduire les rebuts et, au final, fournir des pièces moulées par injection de meilleure qualité.
Qu’est-ce que le gauchissement au moulage ?
Le gauchissement est un problème de qualité majeur en moulage par injection plastique, qui entraîne souvent une instabilité dimensionnelle des pièces.
Le gauchissement désigne une déviation indésirable par rapport à la géométrie prévue du produit, qui peut apparaître sur les pièces en plastique pendant le moulage par injection. Ce défaut se manifeste par des déformations telles que la torsion, la flexion ou le cintrage de la pièce moulée.
Le gauchissement peut aller de légères déformations à peine visibles à l’œil nu à des distorsions importantes qui gênent le fonctionnement ou l’assemblage de la pièce.
Impact du gauchissement sur les produits moulés
Le gauchissement lors du moulage par injection a des conséquences importantes sur la qualité et la fonctionnalité des pièces en plastique :
- Qualité esthétique : l’apparence est altérée, ce qui rend les produits finis moins compétitifs sur le marché.
- Stabilité dimensionnelle : les pièces déformées peuvent ne pas s’adapter aux assemblages ni respecter les dimensions précises nécessaires à leur interface avec d’autres composants.
- Défaillances fonctionnelles : au-delà de l’aspect, le gauchissement peut nuire aux performances mécaniques et à l’intégrité structurelle du composant.
Quelles sont les causes du gauchissement en moulage par injection ?
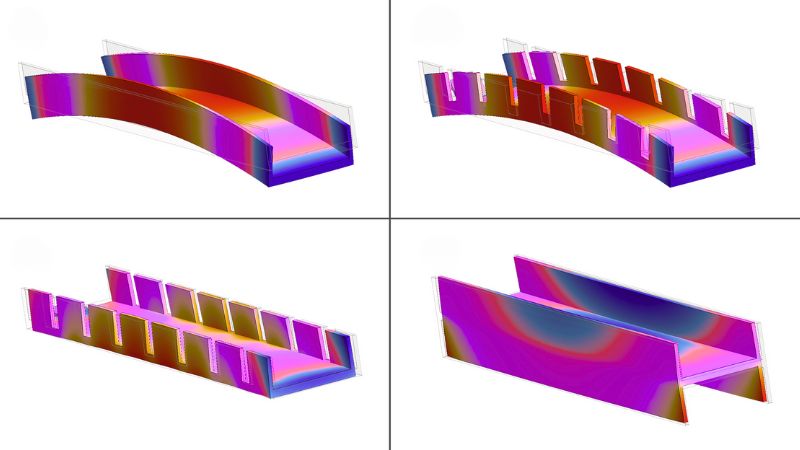
Cette section examine les particularités des facteurs liés à la machine et au moule, ainsi qu’aux facteurs liés aux matériaux qui contribuent au gauchissement, et propose des solutions pratiques pour limiter ces problèmes.
Erreurs liées à la machine
Pression ou durée d’injection insuffisante
Une pression d’injection ou une durée de maintien insuffisante peut entraîner un compactage insuffisant dans le moule. La matière plastique risque alors de refroidir et de se solidifier avant que le moule soit correctement rempli.
Dans les deux cas, les molécules se déplacent de façon incontrôlée pendant le refroidissement, ce qui provoque un retrait inégal et un gauchissement.
Température incorrecte du fourreau
Si la température du fourreau est trop basse, la résine n’atteint pas sa température d’écoulement adéquate. Elle peut alors se solidifier trop tôt, le moule être insuffisamment compacté et, au final, le retrait devenir inégal, entraînant un gauchissement.
Temps de séjour inadapté
Un temps de séjour inadéquat empêche la résine d’absorber la chaleur de manière uniforme. Les zones insuffisamment chauffées peuvent se rigidifier et se solidifier prématurément, ce qui entraîne un compactage incomplet et un gauchissement.
Contraintes internes excessives
Une pression d’injection élevée peut créer des contraintes internes dans la pièce moulée, qui se manifestent par un gauchissement après l’éjection du moule.
Durée d’avancée de la vis incorrecte
Si la durée d’avancée de la vis est trop longue, le moule risque d’être surcompacté, créant des contraintes internes qui provoquent un gauchissement.
Temps de refroidissement insuffisant
Un temps de refroidissement trop court empêche la pièce de refroidir complètement et uniformément avant son éjection. Le refroidissement qui se poursuit hors du moule peut alors provoquer un retrait inégal et un gauchissement.
Erreurs liées au moule
Emplacement et conception inadéquats du seuil
Un mauvais positionnement du seuil peut entraîner un remplissage et un compactage inégaux de l’empreinte. La répartition de la pression et les vitesses de refroidissement deviennent alors irrégulières, provoquant un gauchissement.
Positionnement inadéquat des broches d’éjection
Des broches d’éjection mal positionnées ou en nombre insuffisant peuvent créer des contraintes inégales lors de l’éjection de la pièce. Cela peut entraîner un gauchissement, notamment pour les pièces à géométrie complexe.
Circuits de refroidissement déséquilibrés
Des circuits de refroidissement mal équilibrés peuvent provoquer un refroidissement inégal des empreintes : certaines pièces se gauchissent, tandis que d’autres ne sont pas affectées.
Erreurs de sélection des matériaux
Taux de retrait élevés
Les matériaux présentant un taux de retrait élevé sont davantage sujets au gauchissement.
Par exemple, les polymères semi-cristallins comme le polyéthylène (PE) et le polypropylène (PP) présentent un retrait plus important que les polymères amorphes comme le polycarbonate (PC) ou le polystyrène (PS).
Retrait irrégulier
Certains matériaux présentent un retrait différent dans le sens de l’écoulement et dans le sens transversal. Ce retrait anisotrope peut provoquer un gauchissement, surtout dans les pièces comportant de longs parcours d’écoulement.
Cristallinité
Les matériaux très cristallins sont plus susceptibles de gauchir, car ils ont tendance à subir un retrait plus important au refroidissement.
Sensibilité à l’humidité
Certains matériaux, comme le nylon, sont hygroscopiques et peuvent absorber l’humidité de l’air. S’ils ne sont pas correctement séchés avant la transformation, les résultats de moulage peuvent devenir irréguliers et un gauchissement peut apparaître.
Comment réduire le gauchissement en moulage par injection ?
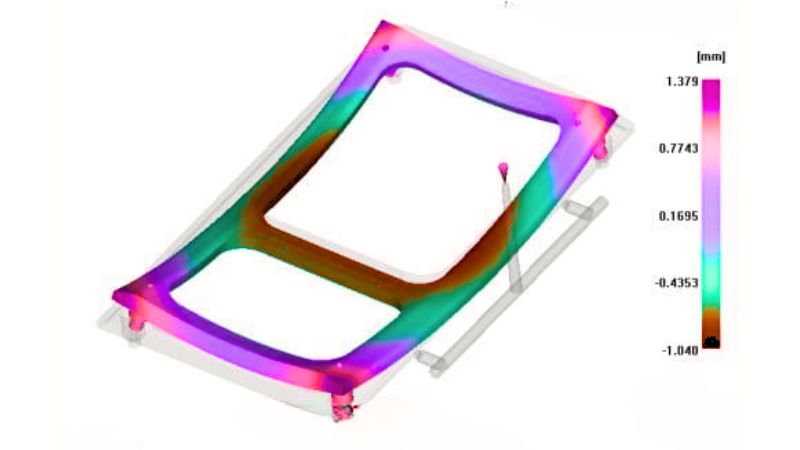
L’optimisation des paramètres de transformation est essentielle. Commencez par ajuster la pression d’injection et le temps de maintien afin d’assurer un compactage adéquat de l’empreinte, de limiter le mouvement des molécules de plastique et d’éviter leur déplacement incontrôlé au refroidissement.
L’augmentation du temps de refroidissement permet un refroidissement complet et uniforme, ce qui aide à prévenir les différences de retrait souvent à l’origine du gauchissement.
Le réglage précis des températures est tout aussi important : augmenter la température du fourreau favorise un bon écoulement de la matière, tandis que le réglage de la température du moule selon les recommandations du fournisseur de résine contribue à l’uniformité.
Lorsque cela est possible, l’utilisation de canaux de refroidissement conformes peut encore améliorer l’uniformité du refroidissement dans la pièce.
Considérations sur la conception du moule et le choix des matériaux
L’optimisation des seuils et des canaux peut améliorer considérablement le remplissage : choisissez des seuils adaptés aux plastiques et aux conceptions concernés, utilisez plusieurs seuils pour les pièces plates et élargissez les seuils et les canaux.
Le bon positionnement des broches d’éjection est également crucial. Des broches suffisamment larges, bien réparties et placées près des zones offrant la plus forte résistance à l’éjection peuvent prévenir le gauchissement lors du démoulage.
Le choix et la manipulation des matériaux sont déterminants. Opter pour des résines moins sujettes au gauchissement, comme les plastiques amorphes (polycarbonate ou polystyrène) plutôt que des plastiques cristallins, peut faire une grande différence.
Pour les pièces comportant des inserts métalliques, un préchauffage autour de 100°C permet de compenser les différences de retrait entre le métal et le plastique, et de réduire les contraintes et le risque de gauchissement.
Optimisation de la conception et contrôle qualité
L’optimisation de la conception de la pièce est un autre aspect essentiel. Une épaisseur de paroi uniforme favorise un refroidissement et un retrait réguliers ; l’ajout de nervures de renfort peut également accroître la rigidité et réduire la tendance au gauchissement.
Collaborez avec des professionnels — Moldie
Travailler avec Moldie peut améliorer la qualité et l’efficacité du moulage par injection plastique. Nous disposons de l’expertise nécessaire pour travailler avec une grande variété de matières plastiques et veiller à ce que les produits obtenus allient durabilité et esthétique.
Moldie accorde une grande importance à la précision de ses techniques de fabrication. Notre approche comprend :
- Conception avancée des moules : en optimisant la taille et la forme des seuils, Moldie favorise un écoulement et un refroidissement uniformes, ce qui réduit les contraintes internes et le gauchissement.
- Sélection des matériaux : la connaissance des différents plastiques permet de choisir le matériau en toute connaissance de cause, d’adapter ses propriétés à l’application visée et de limiter les défauts.
- Optimisation du procédé : Moldie ajuste avec précision la température du moule et les vitesses de refroidissement, des paramètres essentiels à la production de composants de haute qualité et exempts de gauchissement.
Nous sommes convaincus qu’une telle collaboration peut améliorer considérablement la qualité des composants plastiques produits et, au final, la fonctionnalité et l’apparence du produit fini.







