
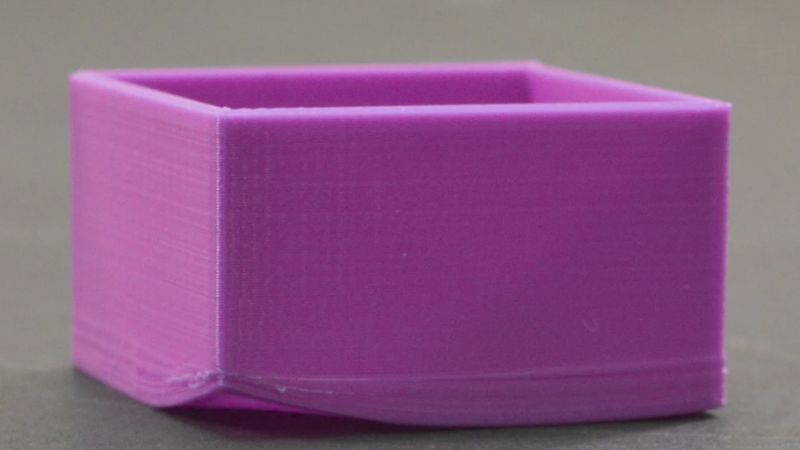
反りは厄介な問題です。メーカーにも製品設計者にも、反りの根本原因を理解し、効果的な予防策を実施することは重要です。高品質な製品を安定して生産し、製造コストを最小限に抑えるうえで欠かせません。
この包括的なガイドでは、射出成形で反りが発生する主な要因を解説し、問題を軽減するための実践的な解決策をご紹介します。
これらの知見を活用することで、メーカーは生産効率を高め、廃棄率を下げ、より高品質な射出成形部品を提供できます。
成形品の反りとは
反りは、プラスチック射出成形における重要な品質問題の一つであり、プラスチック部品の寸法安定性を損なうことがよくあります。
反りとは、射出成形の過程でプラスチック部品に生じる、設計された形状からの望ましくないずれを指します。ねじれ、曲がり、反り返りなどの変形として現れます。
反りの程度は、肉眼ではほとんどわからない軽微な変形から、部品の機能や組み立てに支障をきたす大きな変形までさまざまです。
反りが成形品に及ぼす影響
射出成形における反りは、プラスチック部品の品質や機能に大きな影響を及ぼします。
- 外観品質:見た目の魅力が損なわれ、最終製品の市場競争力が低下します。
- 寸法安定性:反った部品は、組み立て時に正しく適合しなかったり、他の部品との接合に必要な正確な寸法を満たせなかったりすることがあります。
- 機能上の不具合:反りは外観だけでなく、部品の機械的性能や構造的な完全性を損なうおそれがあります。
射出成形で反りが発生する原因とは?
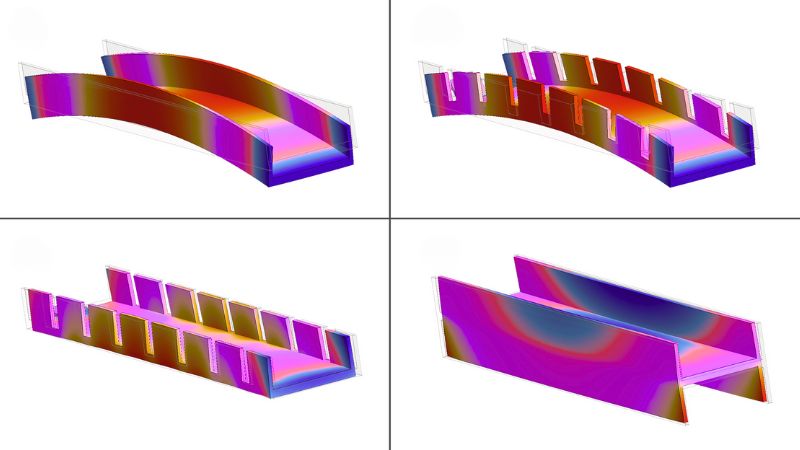
このセクションでは、反りの原因となる機械、金型、および材料の要因を詳しく解説し、問題を軽減するための実践的な解決策をご紹介します。
成形機の不具合
射出圧力または射出時間の不足
射出圧力や保圧時間が不足すると、金型内の充填・保圧が不十分になることがあります。その結果、金型に十分充填される前にプラスチック材料が冷えて固化するおそれがあります。
いずれの場合も、冷却中に分子が制御されずに動き、不均一な収縮と反りにつながります。
バレル温度の設定不良
バレル温度が低すぎると、樹脂が適切な流動温度に達せず、早期の固化、金型内の充填不足、さらには不均一な収縮や反りを招きます。
滞留時間の不足
滞留時間が不足すると、樹脂全体に熱が均一に伝わりません。その結果、十分に加熱されていない部分が硬くなって早期に固化し、金型内の充填不足や反りにつながります。
過剰な内部ひずみ
射出圧力が高すぎると、成形品の内部に応力が生じ、金型から取り出した後に反りとして現れることがあります。
スクリュー前進時間の設定不良
スクリューの前進時間が長すぎると、金型内が過充填になり、内部応力が生じて反りにつながることがあります。
冷却時間の不足
冷却時間が不足すると、金型から取り出す前に部品全体を均一かつ十分に冷却できず、金型の外で冷却が続く間に不均一な収縮や反りが生じることがあります。
金型の不具合
ゲート位置・設計の不適切さ
ゲートの配置が不適切だと、金型キャビティ内の充填や保圧にばらつきが生じます。その結果、圧力分布や冷却速度が不均一になり、反りが発生します。
エジェクタピン配置の不備
エジェクタピンの位置が不適切だったり、数が不足したりすると、部品を金型から取り出す際に応力が不均一になります。特に複雑な形状の部品では、反りにつながることがあります。
冷却回路の不均衡
冷却回路のバランスが適切でないと、キャビティ間の冷却が不均一になり、一部の部品だけに反りが生じ、他の部品には影響が出ないことがあります。
材料選定の不備
収縮率が高い
収縮率の高い材料は、反りが発生しやすい傾向があります。
たとえば、ポリエチレン(PE)やポリプロピレン(PP)などの半結晶性ポリマーは、ポリカーボネート(PC)やポリスチレン(PS)などの非晶性ポリマーに比べて収縮率が高くなります。
収縮の不均一
材料によっては、流動方向と流動直角方向で収縮率が異なります。この異方性収縮は、特に流動距離が長い部品で反りの原因となります。
結晶化度
結晶性の高い材料は、冷却時に収縮しやすいため、反りが発生しやすくなります。
吸湿性
ナイロンなどの材料には吸湿性があり、空気中の水分を吸収することがあります。成形前に適切に乾燥させないと、成形結果にばらつきが生じ、反りが発生するおそれがあります。
射出成形の反りを軽減するには?
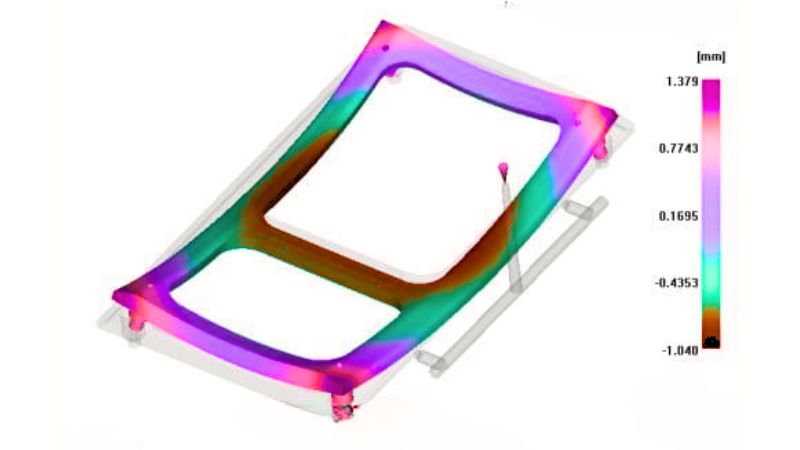
成形条件の最適化は重要です。まず射出圧力と保圧時間を調整し、金型キャビティ内を適切に充填・保圧します。これにより、プラスチック分子の動きを抑え、冷却中の制御されない移動を防ぎます。
冷却時間を延ばすことで、部品を完全かつ均一に冷却でき、反りの原因となる収縮率の差を抑えられます。
温度設定の微調整も同様に重要です。バレル温度を上げると材料が適切に流動し、樹脂メーカーの推奨に基づいて金型温度を調整すると、均一性が高まります。
可能であれば、コンフォーマル冷却流路を導入することで、部品全体をさらに均一に冷却できます。
金型設計と材料選定のポイント
プラスチックや製品設計に適したゲートの種類を選ぶ、平板状の部品に複数のゲートを設ける、ゲートやランナーの幅を広げるなどして最適化すると、金型への充填性を大幅に改善できます。
エジェクタピンの適切な配置も重要です。十分な幅を確保し、均等に配置するとともに、離型抵抗が最も大きい箇所の近くに設置することで、部品の取り出し時に生じる反りを防げます。
材料の選定と取り扱いも重要な要素です。結晶性プラスチックではなく、ポリカーボネートやポリスチレンなど反りにくい非晶性プラスチックを選ぶことで、大きな効果が期待できます。
金属インサートを使用する部品では、あらかじめ約100°Cに加熱すると、金属とプラスチックの収縮差を吸収し、応力や反りを軽減できます。
設計の最適化と品質管理
部品設計の最適化も重要です。部品全体の肉厚を均一に保つことで、冷却と収縮が均一になります。また、補強リブを追加すると剛性が高まり、反りにくくなります。
金型の専門家 Moldie と連携
Moldie と連携することで、プラスチック射出成形の品質と効率を高められます。当社は多様なプラスチック材料に対応できる専門知識を備えており、耐久性と美しさを兼ね備えたプラスチック製品を実現します。
Moldieは、製造技術における精度を重視しています。当社の取り組みには、次のようなものがあります。
- 高度な金型設計: Moldieはゲートのサイズと形状を最適化し、流動と冷却を均一に保つことで、内部応力を抑え、反りを軽減します。
- 材料の選定: さまざまなプラスチックに関する知識を活かし、用途に合わせて適切な材料を選択。材料特性を最適化し、欠陥の発生を抑えます。
- 成形プロセスの最適化: Moldieは、金型温度と冷却速度を細かく調整します。これらの要素は、反りのない高品質な部品の製造において重要な役割を果たします。
こうした連携により、製造されるプラスチック部品の品質基準を大きく引き上げ、最終製品の機能性と外観を向上できると考えています。







