
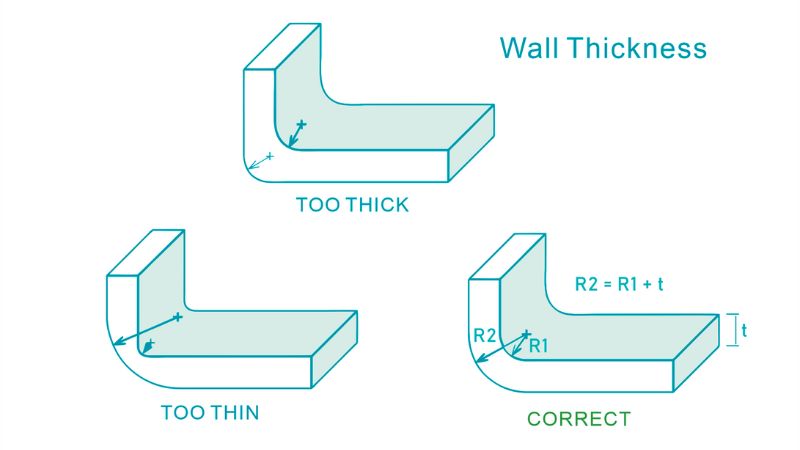
肉厚の基本から材料ごとの考慮事項まで、このガイドでは設計者、エンジニア、製造業者が知っておくべき重要なポイントを解説します。
本ガイドでは、射出成形における適切な肉厚設計の重要性を詳しく解説し、ベストプラクティス、よくある課題、部品製造を最適化するための解決策をご紹介します。
射出成形における肉厚とは
肉厚は、プラスチック射出成形プロセスにおける重要な設計要素で、成形するプラスチック部品の断面の厚さを指します。
肉厚は、最終部品の製造性、コスト、品質、性能に大きく影響するため、射出成形で最も重要な設計要素の一つです。
肉厚に影響する要因
プラスチック材料と部品の構造という2つの重要な要因が、射出成形の肉厚に影響します。
- サイズと形状 – 一般に、大型部品は構造強度を確保するために厚い肉厚が必要ですが、小型部品は薄くできます。複雑な形状では、肉厚を部分ごとに変える必要がある場合があります。
- プラスチック材料 – プラスチックの種類によって流動特性や冷却速度は異なります。粘度が低い材料やメルトフローレートが高い材料は、一般に薄肉で成形できます。
以下の表で、各種材料に適した肉厚をご確認ください。
| 材料 | 推奨肉厚範囲 |
| ABS | 0.045 – 0.140 in (1.14 – 3.56 mm) |
| アセタール(POM) | 0.030 – 0.120 in (0.76 – 3.05 mm) |
| アクリル(PMMA) | 0.025 – 0.500 in (0.64 – 12.7 mm) |
| ナイロン(PA) | 0.030 – 0.115 in (0.76 – 2.92 mm) |
| ポリカーボネート(PC) | 0.040 – 0.150 in (1.02 – 3.81 mm) |
| ポリエチレン(PE) | 0.030 – 0.200 in (0.76 – 5.08 mm) |
| ポリプロピレン(PP) | 0.025 – 0.150 in (0.64 – 3.81 mm) |
| ポリスチレン(PS) | 0.035 – 0.150 in (0.89 – 3.81 mm) |
肉厚の問題点とは?
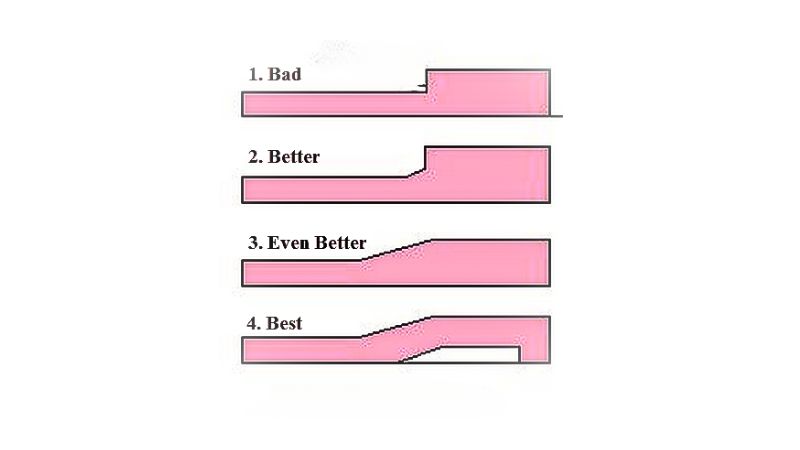
射出成形で肉厚が適切でないと、最終製品にさまざまな不良が発生する可能性があります。
| 不良 | 原因 | 結果 |
| 反り | 肉厚の不均一 | 冷却速度の違いによって内部応力が生じ、反りやねじれが発生します。 |
| ヒケ | 肉厚の厚い部分 | 冷却が遅いと表面が内側に沈み、小さなくぼみができます。 |
| フローマーク | 肉厚のばらつき | 溶融プラスチックの流動速度の違いにより、表面に筋や線が現れます。 |
| ショートショット | 薄肉部から厚肉部への移行 | 早期に冷却が進み、厚肉部を完全に充填できなくなります。 |
| ボイド | 肉厚の厚い部分 | 空気の閉じ込めや真空ポケットによって、内部に空洞が生じます。 |
| ジェッティング | 肉厚が薄すぎる | プラスチックの急激な流動により、部品表面に蛇行状の模様が生じます。 |
| 構造強度の低下 | 肉厚の不均一 | 部品の強度と一体性が損なわれます。 |
| 寸法精度の低下 | 肉厚のばらつき | 冷却が不均一になり、部品が指定寸法を満たさなくなります。 |
| 内部応力の増加 | 肉厚のばらつき | 冷却速度の違いにより、内部応力が高まります。 |
| 表面不良 | 不適切な肉厚 | 波紋やうねりなどの表面の欠陥が生じます。 |
均一な肉厚を実現するための設計上の考慮事項
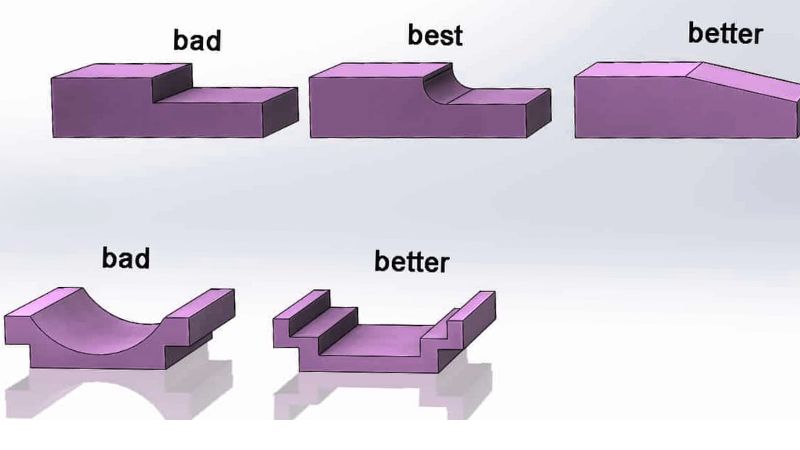
金型製作の開始前に実施する製造性設計(DFM)解析により、最適な均一肉厚を特定し、内部応力を抑えて一貫性を高めることができます。
抜き勾配で金型充填性を向上
抜き勾配は射出成形部品の設計に欠かせない要素で、成形品を金型から取り出しやすくします。抜き勾配を設けることは、単なる良い慣行ではありません。肉厚を均一にするうえでも重要です。
外側に0.5~1.5度、内側に0.5度の抜き勾配を設けると、金型の充填性が大きく向上します。
わずかな勾配を設けることで材料がより滑らかに流れ、部品のさまざまな不良の原因となる肉厚のばらつきを防げます。
肉厚の不均一による内部応力への対処
肉厚のばらつきは、冷却・固化の過程で部品内部に応力を生じさせることがあります。肉厚の厚い部分は冷却が遅く、収縮速度に差が生じるため、部品の反りや変形につながる可能性があります。
応力を均等に分散させ、品質上の問題を防ぐには、部品全体の肉厚を均一にすることが不可欠です。
部品設計では、リスクの高い箇所を考慮し、内部応力の発生を抑えるために肉厚を一定に保つ必要があります。
推奨肉厚 ― 最小値
最小肉厚は、使用するプラスチック材料の種類と部品のサイズ・複雑さによって異なります。
一般的な目安:
小型部品や効率的な大量生産では、最小肉厚として0.025-0.030 in (0.64-0.76 mm)を推奨します。
大型部品では、最小肉厚として0.040-0.050 in (1.0-1.3 mm)が目安です。
一般的な射出成形における実用上の最小肉厚は、0.030-0.040 in (0.76-1.0 mm)です。
特殊な薄肉成形では、肉厚を0.010 in (0.25 mm)まで薄くできますが、高圧が必要となり、部品サイズにも制約があります。
推奨肉厚 ― 最大値
肉厚が過度に厚いと、不良や非効率につながる可能性があるため、射出成形では可能な限り避けてください。
一般的な目安:
射出成形部品の最大肉厚は、通常0.125-0.250 in (3.2-6.4 mm)です。
0.250 in (6.4 mm)を超える肉厚では、ヒケ、ボイド、残留応力、反りのリスクが高まります。
特殊な用途では、最大4.5 in(114 mm)の肉厚も可能ですが、成形サイクルが非常に長くなります。
効率と品質を高めるため、ほとんどの部品では肉厚を最大0.125~0.160 in(3.2~4.0 mm)にすることをおすすめします。
成形部品の肉厚に関する問題を解決する方法
射出成形部品の厚肉部への対処方法
この問題を軽減するには、速やかな冷却を可能にしながら、十分な強度を確保できる肉厚にすることが推奨されます。たとえば、厚さ8mmのPA6材料では、射出成形の総サイクル時間は約93秒で、そのうち冷却に約70秒かかります。
厚肉化によるサイクル時間の長期化を解消するには、「コア抜き」と呼ばれる手法が有効です。これは、部品の完全性や強度を損なうことなく、厚肉部に中空部分を設ける方法です。
部品の完全性を損なわずに薄肉化する方法
製品設計では、部品の完全性を損なわない範囲で、必要最小限の肉厚にすることが推奨されます。
薄肉設計では、成形不良を防ぐために、材料の流動特性を十分に理解する必要があります。
射出圧力や金型温度に加え、リブやガセットなどの設計要素を取り入れることで、薄肉部品を補強し、成形性を高められます。また、反り、ヒケ、気泡の発生リスクも軽減できます。設計どおりにきれいに成形できるか不安ですか? 部品の設計データをお送りいただき、お見積もりをご依頼ください。







