
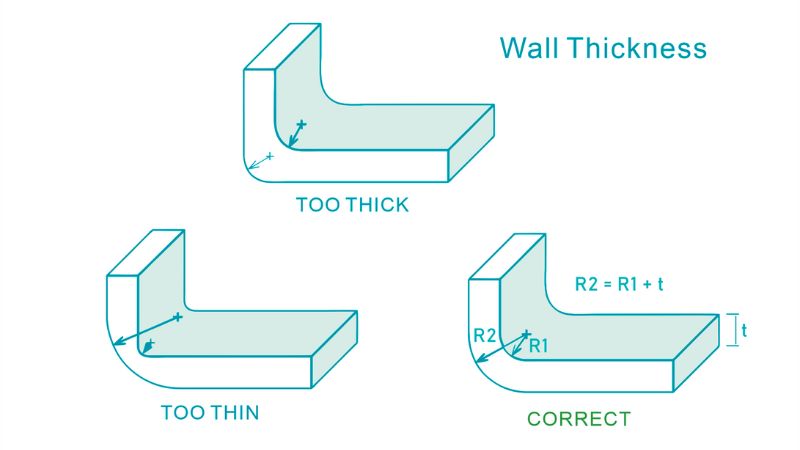
От разбирането на основите на дебелината на стената до навигационни материали специфични съображения, този пътеводител обхваща основните аспекти, които дизайнерите, инженерите и производителите трябва да знаят.
Това всеобхватно ръководство проучва значението на правилния дизайн на дебелината на стената при инжектиране, като предлага прозрения за най-добрите практики, общи предизвикателства и решения за оптимизиране на производството на части.
Какво представлява дебелината на стената в инжектирането
Дебелината на стената е критично проектиране в процеса на инжектиране, което се отнася до напречната дебелина на пластмасовата част, която се оформя.
Това е едно от най-важните съображения за проектиране в инжекционния модел, тъй като той значително оказва влияние върху производителността, разходите, качеството и ефективността на последната част.
Какво влияе върху дебелината на стената
Два ключови фактора влияят върху дебелината на стената при инжектирането на пластмасов материал и конструкция на части.
- Размер и форма – По-големите части обикновено изискват по-дебели стени за структурна цялост, докато по-малки части могат да имат по-тънки стени. Комплексните форми могат да се нуждаят от променливи дебелини.
- Пластмасов материал – – Различните пластмаси имат различни характеристики на потока и охлаждаща скорост. Материали с по-ниска вискозност или по-висок дебит на топене обикновено могат да се използват с по-тънки стени.
Тук е графика, за да проверите оптималната дебелина на стената за различни материали:
| Материал | Препоръчителен обхват на дебелината на стената |
| ABS | 0,045 – 0.140 в (1.14 – 3.56 mm) |
| Ацетален (ПОМ) | 0.030 – 0.120 в (0,76 – 3.05 mm) |
| Акрил (PMMA) | 0.025 – 0.500 in (0.64 – 12.7 mm) |
| Найлон (ПА) | 0.030 – 0.115 в (0,76 – 2.92 mm) |
| Поликарбонат (PC) | 0.040 – 0.150 в (1.02 – 3.81 mm) |
| Полиетилен (PE) | 0.030 – 0.200 в (0,76 – 5.08 mm) |
| Полипропилен (PP) | 0,025 – 0,150 в (0,64 – 3,81 mm) |
| Полистирен (PS) | 0.035 – 0.150 в (0,89 – 3.81 mm) |
Какви са проблемите с дебелината на стената?
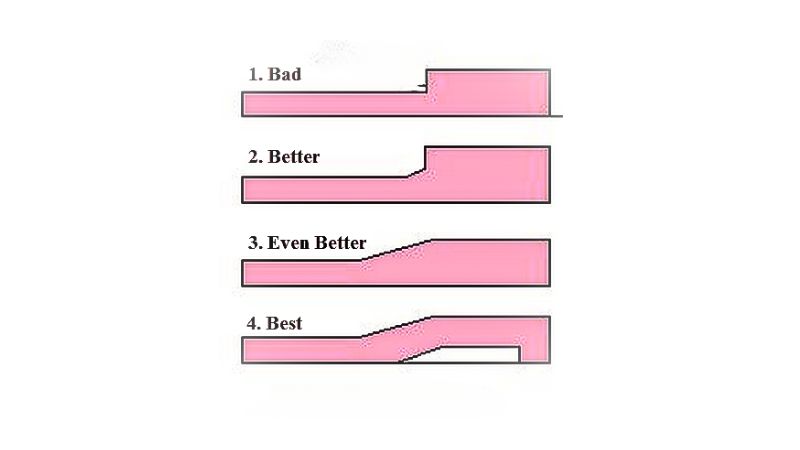
Неправилната дебелина на стената за инжектиране може да доведе до няколко дефекта в крайния продукт:
| Дефект | Причина | Резултат |
| Военна страница | Неравномерна дебелина на стената | Различните скорости на охлаждане водят до вътрешни напрежения, причиняващи изкривяване или изкривяване. |
| Маркировки за свиване | Отдели за тигър | Бавно охлаждане позволява повърхността да потъва навътре, създавайки малки депресии |
| Течещи линии | Изменение на дебелината на стената | Различни течения на разтопената пластмаса причиняват видими низове или линии на повърхността |
| Къси отливки | Тънки към дебели преходи | Преждевременното охлаждане предотвратява пълното запълване на по-дебели зони |
| Празнини | Дебели секции | Въздушни капани или вакуумни джобове образуват вътрешни празнини |
| Двигател | Твърде тънки стени | Бързият пластмасов поток причинява змии подобни модели на повърхността |
| Структурна слабост | Недоследна дебелина на стената | Компромисира частично сила и почтеност |
| Димензионални неточности | Изменение на дебелината | Неравномерно охлаждане води до части, които не отговарят на посочените размери |
| Повишен вътрешен стрес | Дълбочини на стените | Различните темпове на охлаждане водят до по-високи вътрешни стресове |
| Дефекти на повърхността | Неправилна дебелина на стената | Причинява повърхностни несъвършенства като вълна или вълнение |
Проектиране обмисляния за постигане на единна дебелина на стените
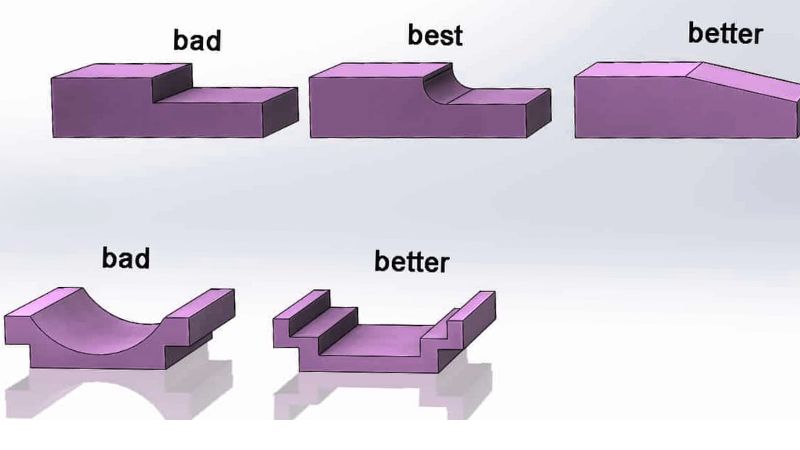
Проектиране за манусферентност (DFM) анализ помага за идентифициране на оптималната еднаква дебелина, за да се минимизира вътрешния стрес и да се подобри последователността.
Използване на проектиране на агли за подобряване на запълването
Ъглите на наклон са важен елемент от конструкцията на шприцваните компоненти, тъй като улесняват изваждането на готовия детайл от формата. Включването им не е просто добра практика, а е от съществено значение за осигуряване на равномерна дебелина на стените.
Препоръчителният външен ъгъл на наклон от 0.5-1.5 градуса и вътрешният ъгъл от 0.5 градуса могат значително да подобрят запълването на формата.
Тези леки ъгли позволяват материалът да тече по-глатко и да предотврати образуването на несъответствителни дебелини на стените, които често са корен на различни дефекти в рамките на тази част.
Разправяне с вътрешни стресове, причинени от неуниформна стена дебелина
Разликите в дебелината на стените могат да създадат вътрешни напрежения в детайла при охлаждане и втвърдяване. По-дебелите участъци се охлаждат по-бавно, което води до различна степен на свиване и може да изкриви или деформира детайла.
Еднакво дебелина в цялата част е задължително да се разпределят равномерно тези стресове и да се предотвратят потенциални проблеми с качеството.
При проектиране на части трябва да се вземат предвид областите с висок риск и да се приложи последователна дебелина на стената, за да се намали вътрешното образуване на стрес.
Препоръчителна дебелина – минимум
Минималната дебелина на стената зависи от специфичния пластмасов материал, който се използва, и размера/сложността на тази част.
Като цяло:
За малки детайли и ефективно производство в големи серии се препоръчва минимална дебелина на стената 0.025-0.030 in (0.64-0.76 mm).
За по-големи детайли се препоръчва минимална дебелина 0.040-0.050 in (1.0-1.3 mm).
Практическата минимална дебелина на стената при конвенционално шприцване е в диапазона 0.030-0.040 in (0.76-1.0 mm).
Някои специализирани приложения за тънък стен може да постигне стени толкова тънък като 0.010 в (0,25 mm), но това изисква високо налягане и ограничава размера на частта.
Препоръчителна дебелина – максимално
Когато е възможно, при инжектиране трябва да се избягват прекомерно дебели стени, тъй като те могат да доведат до дефекти и неефективи.
Общите насоки са:
Повечето инжектирани части имат максимална дебелина на стената 0.125-0.250 в (3.2-6.4 mm).
Стените, дебели от 0.250 в (6.4 mm) имат по-висок риск от мивки марки, празнини, остатъчни напрежения и военна страница.
При някои специализирани приложения, дебелините на стените до 4.5 в (114 mm) са възможни, но изискват много дълго време на цикъла.
Като най-добра практика за ефективност и качество се препоръчва максимална дебелина на стената от 0.125-0.160 в (3.2-4.0 mm) за повечето части.
Как да разрешим дебелините на стената в мълчените части
Разправяне с дебели стени секции в Инжектирани части
За да се облекчи това, е препоръчително да се поддържа дебелина на стената, която улеснява бързо охлаждане, но също така дава достатъчна сила. Например, с PA6 материал с дебелина 8 mm, общият инжекционен цикъл е приблизително 93 секунди, като охлаждането отнема около 70 секунди.
За да се преодолее предизвикателството на удължените циклични времена поради по-дебели стени, използване на техника, известна като ядрото отвън може да бъде от полза. Това включва създаване на кухи секции в дебелата стена, без да се компрометират почтеността или силата на частта.
Как да се справяме с тънки стени без да усложняваме частично почтеност
Предлага се дизайнерите на продукти да проектират части с минимална дебелина на стената, необходима без да компрометират частта и цялостност.
Оформлението на тънки стени изисква задълбочено разбиране на характеристиките на потока на материала, за да се предотвратят дефекти.
Фактори като налягането на впръскване, температурата на формата и добавянето на конструктивни елементи като ребра или усилващи елементи могат да поддържат тънкостенни детайли, да улеснят формоването им и да намалят вероятността от деформация, хлътвания или мехурчета.







